



Facteurs Clés Déterminant la Qualité du Revêtement Électrolytique
La qualité des pièces électroplaquées affecte directement la qualité globale de l'équipement. Les facteurs influençant la qualité de l'électrolyse comprennent des facteurs internes et externes. Il est donc non seulement nécessaire d'avoir une compréhension complète des facteurs internes affectant la qualité de l'électrolyse, mais les facteurs externes ne doivent pas être négligés. Un contrôle strict de chaque étape permet d'assurer la qualité du revêtement.
1. Facteurs Internes
Une gestion stricte de la qualité dans l'atelier d'électrolyse est une garantie puissante pour la qualité des pièces électroplaquées. Pour améliorer fondamentalement la qualité de l'électrolyse et obtenir des revêtements de haute qualité, il faut une compréhension complète de chaque étape interne affectant la qualité de l'électrolyse.
(1) Facteurs de Pré-traitement
La force d'adhérence, la performance anticorrosion et la qualité d'apparence entre le revêtement et le substrat sont directement liées à la qualité du traitement de surface avant le placage. L'huile, la rouille, la calamine et autres saletés fixées à la surface de la pièce constituent des obstacles intermédiaires qui empêchent la solution d'électrolyse de contacter pleinement le substrat métallique. Il est impossible de former un revêtement électrolytique qualifié sur cette surface. Lorsqu'un film d'huile et un film d'oxyde extrêmement minces sont fixés aux pièces à plaquer, même si le revêtement a une apparence normale et une cristallinité fine, la résistance d'adhérence est considérablement réduite.
Par conséquent, le pré-traitement des pièces est une condition préalable pour obtenir de bons résultats dans l'ensemble du processus d'électrolyse. Premièrement, la concentration et la pureté de la solution de dégraissage et de décapage doivent être assurées. L'huile flottante dans la solution doit être nettoyée à temps ; deuxièmement, lorsque la solution de désoxydation atteint une certaine quantité d'impuretés, elle affecte la qualité du revêtement, elle doit donc être remplacée régulièrement.
(2) Facteurs Chimiques de l'Électrolyse
Dans la production d'électrolyse, diverses impuretés nocives pénètrent dans la solution d'électrolyse pour diverses raisons. Il existe de nombreux types d'impuretés, notamment les impuretés métalliques, les oxydes métalliques, les impuretés non métalliques, divers solides en suspension insolubles et les impuretés organiques. Les types d'impuretés contenus dans diverses solutions de placage ne sont pas les mêmes, et la tolérance à la même impureté est également différente. Lorsque une ou plusieurs impuretés nocives s'accumulent à un certain degré, cela affecte les performances de la solution de placage et la qualité du revêtement. Par conséquent, il n'est pas nécessaire d'attendre que l'accumulation d'impuretés cause des dommages avant de traiter la solution.
Solution de placage. De plus, le contenu de chaque composant de la solution d'électrolyse a une plage de processus optimale, et la solution de cuve doit être testée et analysée régulièrement pour garantir que chaque composant se trouve dans la plage de processus. En même temps, selon le volume des tâches de production, l'expérience réelle et les résultats des tests, il y a une accumulation d'impuretés. Avant que la qualité du revêtement électrolytique ne puisse être affectée, la solution d'électrolyse doit être purifiée pour assurer la stabilité de la solution d'électrolyse.
(3) Facteurs de Contrôle des Conditions de Processus
Le contrôle des conditions de processus affecte directement la qualité du revêtement électrolytique. Ce n'est qu'en maîtrisant et en contrôlant les diverses conditions de processus de chaque type de placage que l'on peut obtenir un placage de haute qualité. Les conditions de processus telles que la température, la densité de courant, la valeur de pH et le temps de placage doivent être assorties. Par exemple, lors du placage au chrome dur, la température et la densité de courant ne sont pas correctement assorties, ce qui aura un grand impact sur l'efficacité du courant cathodique, la capacité de dispersion, la dureté du revêtement et la brillance de la solution de placage au chrome. Comme le montre la figure ci-dessous, lorsque la température est élevée, la densité de courant doit être augmentée de manière appropriée pour obtenir le revêtement souhaité. Les deux se restreignent mutuellement, changer l'un, et l'autre facteur doit changer en conséquence. Par conséquent, si les conditions de processus ne sont pas bien contrôlées, des accidents de qualité d'électrolyse se produiront.
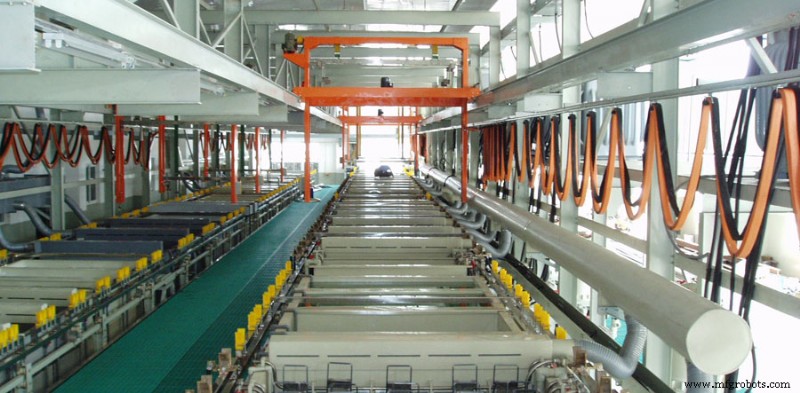
2. Facteurs Externes
En tant que partie de la qualité globale des pièces de produit, la qualité d'électrolyse des pièces n'est pas seulement affectée par le processus d'électrolyse et les liens internes de l'atelier d'électrolyse, mais aussi par d'autres liens de production et départements techniques de l'entreprise à des degrés divers. Ces facteurs sont souvent très faciles à ignorer. Nous devrions avoir une compréhension complète de ces facteurs.
(1) Facteurs de Conception
Les concepteurs de produits ne prêtent souvent attention qu'à la forme, la taille, la précision de traitement et d'autres facteurs des pièces de produit dans le processus de conception des dessins, et ne considèrent pas beaucoup la technologie de traitement des pièces, en particulier le processus d'électrolyse, ce qui apporte beaucoup de problèmes inutiles au travail d'électrolyse, et a également un certain impact sur la qualité du produit.
1. L'influence de la forme de la pièce sur la qualité de l'électrolyse.
La capacité de dispersion de l'électrolyte de placage au chrome est extrêmement faible. La concentration de courant dans les coins et les pointes des pièces provoque facilement des défauts locaux tels que des bavures, des brûlures et des nodules. Pour les pièces de forme plus complexe, les creux profonds et les surfaces internes ne sont souvent pas plaqués, ne permettant pas d'atteindre l'effet souhaité. Bien que l'utilisation d'anodes pictographiques, de cathodes protectrices et d'anodes auxiliaires puisse obtenir des revêtements d'épaisseur aussi uniforme que possible, cela apportera inévitablement de grandes difficultés au travail d'électrolyse, et le coût de l'électrolyse augmentera considérablement. Par conséquent, les concepteurs devraient considérer de manière globale pendant le processus de conception, et les techniciens devraient également renforcer la révision du processus. N'utilisez des anodes pictographiques, des cathodes protectrices et des anodes auxiliaires que lorsque c'est absolument nécessaire.
2. L'influence de l'assemblage sur la qualité de l'électrolyse.
Le soi-disant assemblage fait référence à une pièce qui ne peut pas être démontée après avoir été soudée ou rivetée par plusieurs pièces. Par exemple, pour certains produits, la combinaison de la plaque de support de la courroie de velours des dispositifs de nettoyage supérieur, supérieur et inférieur de la série de cadres de filature à broche suspendue en est un exemple. C'est un ensemble complet pour l'électrolyse. Pendant le processus d'électrolyse, la solution chimique pénètre dans les interstices des pièces. D'une part, après que les pièces sont placées pendant un certain temps après l'électrolyse, l'électrolyte caché dans les interstices s'infiltre et réagit avec le revêtement pour provoquer la rouille des pièces. D'autre part, en raison de l'infiltration du liquide chimique, le liquide chimique du processus précédent ne peut pas être nettoyé en profondeur, contaminant le liquide chimique du processus suivant, provoquant la contamination du liquide chimique et affectant la qualité de l'électrolyse. Par conséquent, dans la conception, il est nécessaire d'éviter autant que possible l'électrolyse de l'ensemble des joints, et de considérer autant que possible l'électrolyse des pièces individuelles, puis le rivetage ou l'adoption d'autres méthodes d'assemblage.
3. Le dessin n'est pas clairement marqué.
Traditionnellement, les pièces à électrolyser sont simplement indiquées sur les dessins, mais les principales surfaces électroplaquées ne sont pas clairement indiquées, ce qui rend l'opération spécifique facile à confondre. Pour les pièces principales, le processus d'électrolyse doit assurer la qualité interne et externe du revêtement, et il ne doit pas y avoir d'aberration chromatique évidente. Par conséquent, seulement lorsque les pièces principales et secondaires sont marquées sur le dessin, la pince peut être correctement sélectionnée pour le contact électrique pendant le processus d'électrolyse, et la position de montage des pièces peut être déterminée, de sorte que les pièces principales et les pièces secondaires soient prises en compte, et la protection d'isolation n'est pas plaquée. Pour assurer la qualité de l'électrolyse.
(2) Facteurs de Surface Avant Placage
La qualité de surface des pièces avant l'électrolyse affecte sérieusement la qualité de l'électrolyse. Un revêtement formé sur une surface plane et lisse est toujours meilleur qu'un revêtement formé sur une surface rugueuse. L'usinage, le tirage à froid et d'autres processus de fabrication de pièces avant l'électrolyse, ne visent qu'à garantir que la taille, la tolérance de forme, la finition de surface, etc. traitées dans ce processus sont qualifiées, et la rouille, la calamine, les saletés difficiles à enlever, les bosses, etc. sur la surface des pièces provoqueront l'apparence des pièces après électrolyse ne répondant pas aux exigences des normes de conception et d'utilisation. De plus, l'état de surface de certaines pièces est incohérent lorsqu'elles entrent dans le processus d'électrolyse. La même pièce a à la fois des parties usinées avec précision et des parties avec une rouille et une calamine sévères, ce qui rend le pré-traitement avant placage impossible. Un temps de décapage trop court provoquera l'oxydation. La calamine sur la partie peau ne peut pas être enlevée et l'électrolyse ne peut pas être effectuée. Si le temps de décapage est trop long, les pièces de taille précise seront corrodées et mises au rebut. La méthode correcte devrait être d'effectuer un pré-traitement tel que le sablage ou le décapage pour enlever la calamine de surface sur le matériau avec une corrosion et une calamine sévères, puis d'effectuer une finition mécanique pour fournir une surface aussi cohérente que possible pour le traitement d'électrolyse final de la pièce.
(3) Facteurs de Planning de Production
Parce que les procédures de traitement de nombreuses pièces doivent être transférées vers plusieurs ateliers, et que l'électrolyse est toujours le dernier processus, les pièces n'arrivent souvent pas encore
Dans l'atelier d'électrolyse, l'atelier d'assemblage a déjà attendu les pièces pour l'assemblage. Cette situation cause un délai de construction trop serré, et c'est souvent des quarts continus pour rattraper le délai. Il est facile de provoquer le non-respect du temps d'électrolyse aux exigences du processus, ou la lumière de travail la nuit n'est pas claire, ce qui affecte la qualité de l'électrolyse. Par conséquent, le département de production devrait coordonner la période de traitement de chaque atelier pour atteindre une production équilibrée afin d'assurer le temps de traitement du processus d'électrolyse pour produire des produits électroplaqués qualifiés.
(4) Facteurs de Stockage et d'Emballage
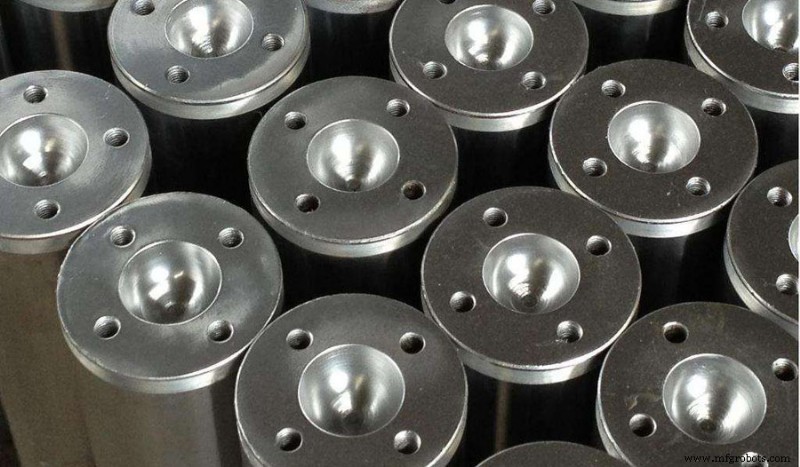
Dans des conditions atmosphériques, les métaux ferreux sont revêtus de zinc pour prévenir la corrosion. Cependant, lorsque le revêtement de zinc entre en contact avec la peinture phénolique, la peinture alkyde, le plastique phénolique, le bois humide, le contreplaqué, etc., la corrosion du revêtement de zinc est assez grave. Plus le temps est long, plus le produit de corrosion est épais. C'est une petite quantité d'atmosphère volatile organique. L'accélération de la corrosion est appelée corrosion atmosphérique. Les substances qui peuvent produire une telle atmosphère volatile organique sont : la peinture, le plastique, la résine, le bois, etc. Le taux de corrosion de la corrosion atmosphérique est étroitement lié à la concentration de l'atmosphère volatile organique. Plus la concentration est élevée, plus la corrosion est sévère. Cependant, l'atmosphère volatile organique ne peut corroder le revêtement de zinc que dans une atmosphère humide. S'il n'y a qu'une atmosphère corrosive et que l'air ambiant est très sec, il n'y aura pratiquement pas de corrosion. Par conséquent, dans l'atmosphère, seulement lorsqu'il n'y a pas d'atmosphère volatile organique ou dans des conditions d'air complètement sec, le revêtement de zinc est un revêtement protecteur fiable. Dans le processus de stockage des pièces qualifiées pour l'électrolyse, l'environnement de l'entrepôt doit être assuré pour éviter la corrosion atmosphérique des pièces. De plus, pendant le transport, l'emballage du produit affecte directement la résistance à la corrosion des pièces. Par conséquent, la source d'atmosphère volatile organique doit être minimisée. Les pièces galvanisées doivent être stockées dans des caisses en bois, avec un emballage intérieur fiable et un déshydratant pour garantir que les pièces sont complètement isolées de l'atmosphère corrosive externe, sinon les pièces sont très faciles à rouiller, affectant la qualité du produit et causant des effets indésirables. Ces facteurs externes sont très faciles à être ignorés par nous et deviennent un facteur important affectant la qualité de l'électrolyse.
3. Conclusion
En tant que type particulier de travail dans l'industrie manufacturière, l'électrolyse est indispensable, mais elle est souvent ignorée. Une fois qu'il y a un problème de qualité, on cherche juste la cause dans le processus d'électrolyse, et on ignore les autres facteurs externes. Par conséquent, pour assurer la qualité des produits d'électrolyse, non seulement l'atelier d'électrolyse, mais l'ensemble du système de contrôle qualité doit avoir des responsabilités et des pouvoirs clairs, autant que possible pour le processus d'électrolyse, pour fournir un bon substrat pour le processus d'électrolyse. De la conception du dessin à la préparation du processus et de l'outillage, du traitement des pièces, l'assemblage, l'inspection au transbordement et au stockage, jusqu'au conditionnement et au transport final, chaque lien doit être strictement contrôlé pour assurer la qualité de l'électrolyse, ce qui a une signification pratique très importante pour améliorer la qualité du produit.
Processus de fabrication
- Optimisation de la poudre de tungstène : facteurs clés de performance
- Maîtriser la qualité de maintenance : cohérence, fiabilité et professionnalisme
- Facteurs essentiels influençant la qualité de découpe laser pour une précision optimale
- Mettre en œuvre une stratégie qualité pour renforcer la compétitivité industrielle
- Maintenir la documentation qualité à jour : pourquoi les mises à jour régulières sont essentielles
- Excellence opérationnelle : donner aux équipes les moyens de fournir une qualité supérieure
- Facteurs clés influençant la qualité du poinçonnage métallique
- Optimiser la qualité des lames de cisaillement : améliorer performance et précision
- Facteurs déterminant les coûts de découpe laser : ce qu'il faut savoir