Fabrication industrielle
Technologie industrielle

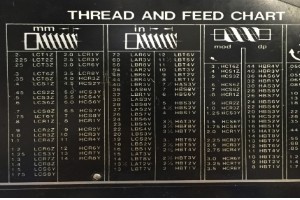
Objectif Après cette unité, vous serez capable de : Déterminer la profondeur de passe (infeed depth). Décrire comment couper un filetage correct. Expliquer comment calculer le pas, la profondeur, le diamètre mineur, la largeur du plat. Décrire comment régler le RPM correct. Décrire comment régler l
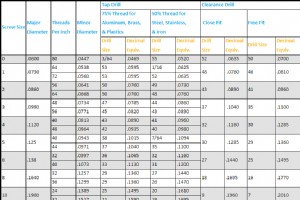
Objectif Après cette unité, vous serez capable de : Décrire la procédure de taraudage. Déterminer le RPM pour le taraudage. Décrire le limage et le polissage. Décrire le bridage avancé. Taraudage (Tapping) Le taraudage est le processus de coupe dun filetage à lintérieur dun trou pour quune vis ou
Objectif Après cette unité, vous serez capable de : Décrire le tournage débauche et de finition. Décrire le tournage dépaulement. Décrire la passe de dressage. Expliquer la configuration pour foret de centrage/repérage. Expliquer la configuration pour lalésage. Expliquer la configuration pour le mo
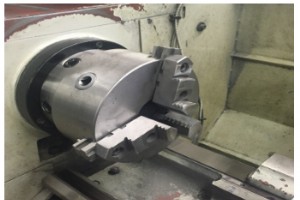
Objectif Après cette unité, vous serez capable de : Décrire les différents types de mandrins (chucks). Mandrins (Chucks) Certaines pièces, en raison de leur taille et forme, ne peuvent être tenues et usinées entre pointes de tour. Les mandrins de tour sont largement utilisés pour tenir les pièces
Objectif Après cette unité, vous serez capable de : Décrire la vitesse, lavance et la profondeur de passe. Déterminer le RPM pour différents matériaux et diamètres. Décrire lavance pour le tournage. Décrire le réglage de la vitesse. Décrire le réglage de lavance. Pour faire fonctionner toute machi
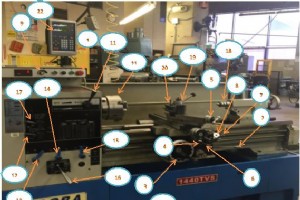
Unité 1 : Le Tour Parallèle (Engine Lathe) Objectif Après cette unité, vous serez capable de : Identifier les parties les plus importantes du tour et leurs fonctions. Comprendre les règles de sécurité du tour. Décrire la configuration dun outil de coupe pour lusinage. Décrire le montage de la pièce
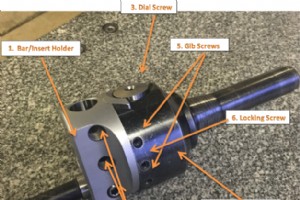
Objectif Après cette unité, vous serez capable de : Identifier une tête dalésage à décalage. Expliquer comment configurer correctement une table rotative. Tête dAlésage à Décalage La tête dalésage à décalage est un accessoire qui se monte sur la broche de la fraiseuse et permet dobtenir une meill
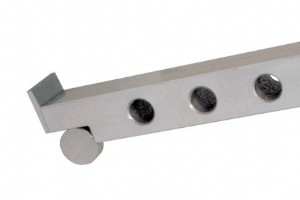
Objectif Après cette unité, vous serez capable de : Comprendre le principe de la règle à sinus (sine bar). Expliquer comment utiliser correctement une règle à sinus. Comprendre les blocs jauges (slip gauges) et le wringing (assemblage par adhérence moléculaire). Calculer la hauteur des blocs jauges
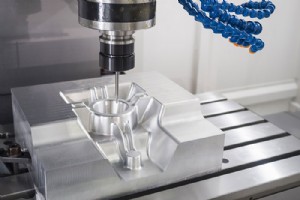
Objectif Après cette unité, vous serez capable de : Identifier et sélectionner les configurations et opérations de fraiseuse verticale pour diverses tâches dusinage. Sélectionner une vitesse de coupe appropriée pour différents matériaux. Calculer les vitesses de coupe et avances pour les opérations
Objectif Après cette unité, vous serez capable de : Décrire comment régler la tête de fraisage (tramming). Expliquer comment indiquer létau. Expliquer lutilisation des pinces à ressort (spring collets). Décrire la différence entre fraisage en montée et fraisage conventionnel. Expliquer comment util

Description La fraiseuse est lune des machines les plus polyvalentes de latelier. Habituellement utilisée pour fraiser des surfaces planes, elle peut également usiner des surfaces irrégulières. De plus, elle permet de percer, aléser, tailler des engrenages et réaliser des rainures sur une pièce. La
Loutillage est la colonne vertébrale du moulage par injection plastique. Sans une conception doutillage appropriée, votre pièce en plastique ne pourrait jamais passer à léchelle industrielle. Une conception doutillage de qualité peut vous faire économiser dénormes quantités de temps et dargent penda
Le moulage par insertion est un autre procédé de moulage par injection plastique qui combine différents matériaux en un seul objet. Contrairement au surmoulage, qui implique un processus en deux étapes pour un résultat similaire, le moulage par insertion ne nécessite quune seule étape. Voici un aper
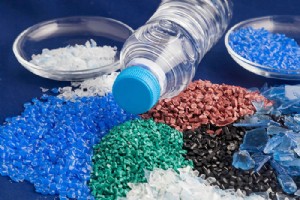
Les fabricants utilisent le moulage par injection de plastique depuis plus de 150 ans dans tous les aspects de la production. À mesure que le moulage plastique évoluait, le besoin de pratiques supplémentaires pour combler les lacunes du moulage par injection traditionnel sest fait sentir. Le surmoul
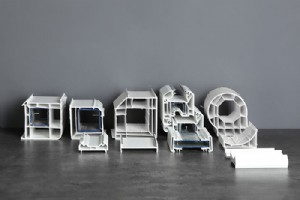
Le moulage par injection assistée par gaz est une technique spécialisée dans la famille du moulage par injection plastique. Comme le moulage par mousse structurelle, linjection assistée par gaz crée une pièce moins chère et plus légère comparée au moulage par injection traditionnel. Donnée sa polyva
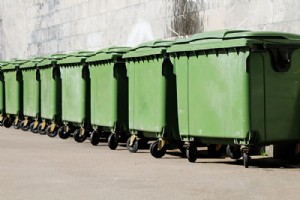
Le moulage par mousse structurelle, comme linjection assistée par gaz, est un autre procédé de fabrication dans la famille du moulage par injection plastique. Le processus crée une pièce unique, grande et complexe qui nécessite normalement de nombreux composants pour être complétée. Dans cet article
« Fondée en 1981, Synectic Product Development a bâti une forte réputation comme entreprise de conception et développement de produits à service complet, axée sur la conception, la recherche, le développement et la fabrication de dispositifs médicaux et produits de consommation. Alors que lentrepri
Peu importe votre produit, lobjectif final est datteindre la production. Assurez-vous que votre produit est prêt en regardant ce webinaire gratuit. Le président de Synectic, Adam Lehman, explorera les erreurs communes que les entreprises font quand elles commencent la transition vers la fabrication.
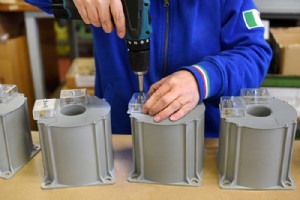
La phase de pré-série (Pilot Production) est le début de la fin du développement de produit. La pré-série nest quà une étape de la fabrication sous contrat et est utilisée à la fin du développement dingénierie pendant lintroduction de nouveau produit pour tester de nouvelles méthodes, processus de p
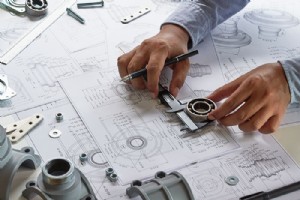
DFM signifie Design for Manufacturing (conception pour la fabrication) et fait partie du processus de développement de produit initié lorsque votre design passe du développement de prototype à lintroduction de nouveau produit. Quand cest bien fait, cela peut réduire significativement vos temps et co
Technologie industrielle