



Unité 4 : Tournage – Maîtriser les Opérations de Tour
Objectif
Après cette unité, vous serez capable de :
- Décrire le tournage d'ébauche et de finition.
- Décrire le tournage d'épaulement.
- Décrire la passe de dressage.
- Expliquer la configuration pour foret de centrage/repérage.
- Expliquer la configuration pour l'alésage.
- Expliquer la configuration pour le moletage (knurling).
- Configurer correctement une pièce pour tronçonnage/rainurage.
- Déterminer le calcul de conicité.
- Configurer correctement une pièce dans un mandrin 4 mors.
La pièce est généralement usinée sur un tour pour deux raisons : la couper à dimension et produire un diamètre vrai. Un travail qui doit être coupé à dimension et avoir le même diamètre sur toute sa longueur implique l'opération de tournage parallèle. De nombreux facteurs déterminent la quantité de matière qu'on peut enlever sur un tour. Un diamètre doit être coupé à dimension en deux passes : une d'ébauche et une de finition.
Pour avoir le même diamètre aux deux extrémités, les pointes du tour doivent être alignées.
Régler une Profondeur de Passe Précise
Procédure :
- Réglez le chariot porte-outil (compound rest) à 30 degrés.
- Montez un outil d'ébauche ou de finition. Utilisez un outil droit (right-handed) si vous avancez le chariot vers la poupée fixe.
- Placez le porte-outil du côté gauche du compound rest et réglez l'outil à la bonne hauteur de centre.
- Réglez le tour à la vitesse et l'avance correctes pour le diamètre et le type de matériau.
- Démarrez le tour et faites une passe légère d'environ 0,005" (0,13 mm) sur 0,250" (6,35 mm) à l'extrémité droite de la pièce.
- Arrêtez le tour, mais ne bougez pas le volant d'avance transversale.
- Déplacez l'outil à l'extrémité de la pièce (côté droit) en tournant le volant du chariot.
- Mesurez la pièce et calculez la matière à enlever.
- Tournez le collier gradué de la moitié de la matière à enlever. Exemple : si 0,060" à enlever, tournez 0,030", car la coupe se fait sur la circonférence.
- Rappel : pour chaque millièmes de profondeur de passe, le diamètre diminue de deux millièmes.
Tournage d'Ébauche (Rough Turning)
L'opération de tournage d'ébauche vise à enlever le maximum de métal en un minimum de temps. Précision et finition ne sont pas importantes. Donc profondeur max 0,030" (0,75 mm) et avance 0,020–0,030" (0,5–0,75 mm) recommandées. La pièce est généralement ébauchée à environ 0,030" de la cote finale en aussi peu de passes que possible.
Procédure :
- Réglez le tour à la vitesse et l'avance correctes pour le type et la taille du matériau.
- Ajustez la boîte de vitesses rapide pour une avance de 0,010–0,030" selon profondeur et état machine.
- Exemple : 0,010"
- Placez le porte-outil côté gauche du compound rest et réglez l'outil à la bonne hauteur de centre.
- Serrez solidement le porte-outil pour éviter tout mouvement pendant l'usinage.
- Faites une passe d'essai légère à l'extrémité droite sur ~0,250" de long.
- Mesurez la pièce et ajustez l'outil pour la bonne profondeur de passe.
- Coupez sur ~0,250", arrêtez le tour et vérifiez le diamètre. Il doit être ~0,030" au-dessus de la cote de finition.
- Réajustez la profondeur de passe si nécessaire.
Tournage de Finition (Finish Turning)
Le tournage de finition, qui suit l'ébauche, produit une finition de surface lisse et coupe la pièce à une cote précise. L'état du tranchant, la rigidité de la machine et de la pièce, la vitesse et l'avance du tour peuvent affecter la finition.
Procédure :
- Vérifiez que le tranchant est exempt d'éclats, brûlures, etc. Il est bon de repasser le tranchant avant une passe de finition.
- Réglez le tour à la vitesse et l'avance recommandées. L'avance dépend de la finition requise.
- Faites une passe d'essai légère ~0,250" à l'extrémité droite pour produire un diamètre vrai, réglez l'outil au diamètre et le collier gradué au bon diamètre.
- Arrêtez le tour, mesurez le diamètre.
- Réglez la profondeur de passe pour la moitié de la matière à enlever.
- Coupez sur 0,250", arrêtez et vérifiez le diamètre.
- Réajustez si nécessaire et finissez le tournage. Pour produire le diamètre le plus vrai possible, finissez à la cote requise. Si dressage/polissage nécessaire, ne laissez jamais plus de 0,002–0,003" pour cette opération.
Tournage d'Épaulement (Turning to a Shoulder)
Quand on tourne plus d'un diamètre sur une pièce, le changement de diamètre ou marche est appelé épaulement.
Trois types courants d'épaulement :
- Carré (Square)
- Congé (Filleted corner)
- Angulaire ou Conique (Angular/Tapered)
Procédure :
- Avec pièce montée, repérez la position de l'épaulement depuis l'extrémité finie. Pour épaulements à congé, prévoyez une longueur suffisante pour former le rayon correct.
- Placez la pointe de l'outil sur ce repère et coupez une petite gorge autour de la circonférence pour marquer la longueur.
- Avec un outil de tournage, ébauchez et finissez la pièce à ~0,063" (1,6 mm) de la longueur requise.
- Montez un outil de dressage de bout. Badigeonnez le petit diamètre de craie, et amenez l'outil jusqu'à ce qu'il efface juste la craie.
- Notez la lecture sur le collier gradué du volant d'avance transversale.
- Dressez l'épaulement carré, en coupant jusqu'au trait en avance manuelle.
- Pour passes successives, revenez au même réglage du collier gradué.
Si un congé est requis, utilisez un outil ayant le même rayon pour finir l'épaulement. Les bords angulaires ou chanfreinés s'obtiennent en réglant le tranchant à l'angle de chanfrein désiré et en l'avançant contre l'épaulement, ou en réglant le compound rest à l'angle désiré.
Dressage (Facing)
Les pièces à usiner sont généralement coupées un peu plus longues que nécessaire, et dressées à la bonne longueur. Le dressage est l'opération d'usiner les extrémités d'une pièce perpendiculairement à son axe. Pour produire une surface plane et carrée, le tour doit être vrai.
Les buts du dressage :
- Fournir une surface vraie, plane, perpendiculaire à l'axe de la pièce.
- Fournir une surface de référence précise pour les mesures.
- Couper la pièce à la longueur requise.
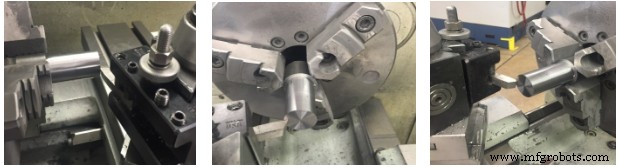
Figure 1. Opération de Dressage
Procédure :
- Placez le porte-outil côté gauche du compound rest, et réglez l'outil de dressage droit à la bonne hauteur du centre du tour. Le compound rest peut être à 30° pour un dressage précis.
- Montez la pièce dans le mandrin pour dresser. Utilisez une pointe droite dans la contre-pointe ou une règle droite si besoin pour la vérité.
- Insérez un outil de dressage.
- Positionnez l'outil légèrement décalé de la pièce.
- Orientez l'outil de dressage pointant à gauche à 15–20°. La pointe doit être la plus proche de la pièce et de l'espace doit rester sur le côté.
- Réglez le tour à la bonne vitesse et avance pour le diamètre et le matériau.
- Avant de démarrer, tournez la broche à la main pour vérifier qu'aucune pièce n'interfère avec la rotation.
- Démarrez le tour et amenez l'outil aussi près du centre que possible.
- Déplacez le chariot vers la gauche avec le volant jusqu'à ce qu'une légère coupe commence.
- Avancez l'outil vers le centre en tournant le volant d'avance transversale. Si l'avance motorisée transversale est utilisée, le chariot doit être verrouillé.
- Répétez les étapes 6–8 jusqu'à ce que la pièce soit coupée à la bonne longueur.
- Il y aura un arête vif après le dressage, à casser à la lime.
Repérage d'une Pièce (To Spot a Workpiece)
L'outil de repérage (spotting tool) fait un trou conique peu profond au centre de la pièce. Guide le foret. Un trou peut être repéré vite et assez précisément avec un foret de centrage. Un outil de repérage doit servir pour une précision extrême.
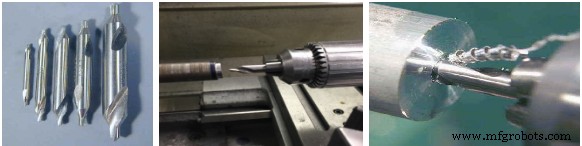
Figure 2 : Outil de Centrage/Repérage
Procédure :
- Montez la pièce vraie dans un mandrin.
- Montez le mandrin de perçage dans la contre-pointe.
- Assurez-vous que la queue du mandrin de perçage est bien fixée dans la contre-pointe.
- Positionnez et verrouillez la contre-pointe à la position désirée.
- Avant de démarrer, tournez la broche à la main pour vérifier l'absence d'interférence.
- Réglez le tour à la vitesse appropriée pour le matériau à centrer/répercer.
- Démarrez le trou avec un foret de centrage.
- Repérez le trou avec un outil de repérage ou foret de centrage.
Perçage (Drilling)
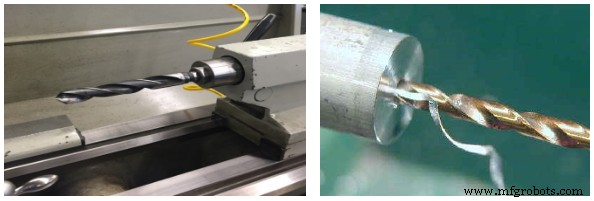
Figure 3. Foret
Procédure :
- Montez le mandrin de perçage dans la contre-pointe.
- Montez la pièce vraie dans un mandrin.
- Vérifiez le centre de la contre-pointe et assurez-vous qu'il est aligné.
- Assurez-vous que la queue du mandrin de perçage est bien fixée dans la contre-pointe.
- Positionnez et verrouillez la contre-pointe à la position désirée.
- Avant de démarrer, tournez la broche à la main pour vérifier l'absence d'interférence.
- Démarrez le trou avec un outil de repérage ou foret de centrage.
- Avec un foret de centrage, utilisez toujours du fluide de coupe.
- Un foret de centrage ne coupe pas aussi facilement qu'un foret standard, ses goujures étant peu profondes pour la rigidité.
- Percez au-delà de toute la conicité pour créer un entonnoir guidant le foret.
- Montez le foret dans la broche de la contre-pointe, dans un mandrin ou un porte-foret.
- Réglez le tour à la vitesse appropriée pour le matériau à percer.
- Démarrez le tour et percez à la profondeur désirée selon le plan, en appliquant du fluide de coupe.
- Pour jauger la profondeur, utilisez les graduations de la broche de la contre-pointe ou une règle en acier.
- Utilisez l'opération de perçage par à-coups (peck drilling) pour évacuer les copeaux et mesurer la profondeur.
- En perçant, n'enlevez pas plus d'un ou deux diamètres de foret avant de retirer, nettoyer les copeaux et remettre du fluide.
- Si le foret grince, ajoutez du fluide de coupe.
- Pour retirer le mandrin de perçage de la contre-pointe, reculez d'environ un quart de tour de plus que le point de résistance facile.
- Utilisez une goupille pour pousser le mandrin hors de la pince.
Alésage (Boring)
L'alésage est une opération pour agrandir et finir les trous avec précision. Vérification d'un trou en enlevant de la matière sur les surfaces internes avec un outil à pointe unique. Des trous de diamètres spéciaux, pour lesquels aucun foret n'existe, peuvent être produits par alésage.
L'alésage utilise un outil de coupe à pointe unique pour agrandir un trou. Cette opération donne un trou plus précis et concentrique que le perçage.
Comme l'outil dépasse de la machine par une barre d'alésage (boring bar), il est moins bien supporté, ce qui peut causer du chatter (vibrations). Plus l'alésage est profond, pire est le chatter. Pour corriger :
- Réduisez la vitesse de broche.
- Augmentez l'avance.
- Appliquez plus de fluide de coupe.
- Raccourcissez le porte-à-faux de la barre d'alésage.
- Meulez un rayon plus petit sur le nez de l'outil.
Procédure :
- Montez la pièce dans un mandrin.
- Dressez, repérez et percez le trou sur la pièce.
- Vérifiez que la barre d'alésage a assez de dégagement.
- Si le trou est trop petit pour la barre, les copeaux bourreront et décentreront la barre.
- Assurez-vous que seule la pointe de l'outil d'alésage contacte la surface interne.
- Si l'angle ne donne pas assez de dégagement de bout, remplacez l'outil par un angle plus aigu.
- Positionnez la barre d'alésage pour que la pointe de l'outil soit alignée avec l'axe de la pièce.
- Un outil pas aligné avec le centre traînera sur la surface, même avec un angle de dépouille suffisant.
- Choisissez une barre d'alésage aussi grosse que possible et ne la faites dépasser du porte-outil que le nécessaire pour dépasser la profondeur du trou à aléser.
- Montez le porte-outil et la barre avec l'outil du côté gauche du porte-outil et faites tourner la pièce.
- Réglez l'outil d'alésage au centre.
- Note : Selon la rigidité, l'outil a tendance à fléchir vers le bas sous la pression de coupe. En le réglant légèrement au-dessus du centre, on compense cette fléchisse et l'outil sera réellement au centre pendant l'usinage.
- Réglez le tour à la vitesse et l'avance correctes. Note : pour l'avance, choisissez une avance moyenne.
- Lubrifiez le trou avant de démarrer.
- Démarrez la machine et amenez l'outil d'alésage jusqu'à ce qu'il touche le diamètre intérieur du trou.
- Faites une passe légère (~0,003" / 0,075 mm) et ~0,375" (9,5 mm) de long.
- Arrêtez le tour et mesurez le diamètre du trou, avec un comparateur télescopique ou un micromètre intérieur.
- Après mesure, déterminez la matière à enlever. Laissez ~0,020" (0,5 mm) pour la passe de finition.
- Démarrez le tour et faites la passe d'ébauche.
- Avancez la barre d'alésage dans la pièce, enlevant ~0,020" par passe.
- Sortez la barre une fois la profondeur atteinte.
- Répétez les étapes 19–20 jusqu'au diamètre intérieur désiré.
- Après l'ébauche, arrêtez le tour et retirez l'outil sans bouger le volant d'avance transversale.
- Réglez la profondeur de la passe de finition et alésez à cote. Pour une bonne finition, une avance fine est recommandée.
- Sur la dernière passe, arrêtez à la profondeur voulue et ramenez l'outil vers le centre de la pièce. Cela dresse le fond du trou.
- Sortez la barre d'alésage et arrêtez la machine.
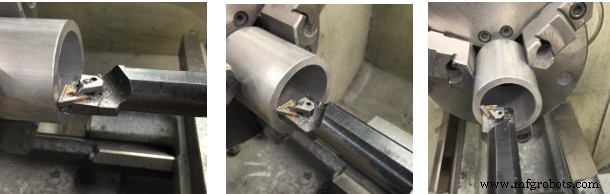
Figure 4. Alésage sur un tour
Moletage (Knurling)
- Un molet (knurl) est une empreinte en relief sur la surface de la pièce produite par deux rouleaux trempés.
- Les molets sont généralement de deux motifs : losange (diamond) ou droit (straight).
- Motifs courants : fin, moyen, gros.
- Le motif losange est formé par une hélice droite et une gauche montées dans une tête auto-centrante.
- Utilisé pour améliorer l'aspect d'une pièce et fournir une bonne surface de préhension pour leviers et manches d'outils.
- Motifs courants : fin, moyen, gros.
- Le motif droit, formé par deux rouleaux droits, sert à augmenter la taille d'une pièce pour des ajustements forcés en applications légères.
- Trois types de porte-molets : à articulation (knuckle-joint), à tête tournante (revolving head) et à étrier (straddle holder).
- Le moletage marche mieux sur pièces montées entre pointes.
- Les molets ne coupent pas, mais déplacent le métal sous haute pression.
- La lubrification est plus importante que le refroidissement, une huile de coupe ou lubrifiante convient.
- Vitesses basses (~même que filetage) et avance ~0,010–0,020" utilisées pour le moletage.
- Les molets doivent être centrés verticalement sur la pièce et le porte-molet d'équerre avec le travail.
- Un molet doit être commencé dans du métal tendre à environ mi-profondeur et le motif vérifié.
- Plusieurs passes peuvent être nécessaires sur pièce élancée car l'outil tend à la repousser.
- Nettoyez les molets avec une brosse métallique entre les passes.
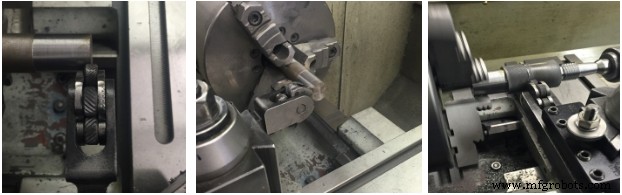
Figure 5. Moletage
Procédure :
- Montez l'outil de moletage dans un porte-outil et ajustez-le exactement sur l'axe de la broche du tour.
- Positionnez et fixez l'outil de moletage à 90° par rapport à la surface à moletter.
- Déplacez le chariot à la main et localisez la zone à moletter.
- Tournez la tête de moletage pour indexer sur les bons molets.
- Positionnez les molets au bord droit de la pièce de sorte que la moitié du molet contacte le bord droit.
- Appliquez de l'huile de coupe sur la pièce.
- Réglez la broche à ~100 RPM et utilisez le volant d'avance transversale pour avancer l'outil de ~0,030" (0,75 mm), ou jusqu'à ce que les molets s'engagent et forment un bon motif.
- Engagez l'avance motorisée du chariot vers la poupée fixe à une avance de 0,010–0,020" par tour.
- Appliquez de l'huile au besoin et brossez la zone moletée avec une brosse dure pour nettoyer les copeaux des molets.
- Quand les molets atteignent la fin de la zone, inversez le sens d'avance du chariot et enfoncez les molets de 0,005–0,010" supplémentaires.
- Continuez le moletage aller-retour jusqu'à obtenir un losange net.
Tronçonnage et Rainurage sur Tour (Parting and Grooving)
Le but du tronçonnage et rainurage :
Parfois on veut couper un morceau au bout d'une pièce, ou faire une rainure dans une pièce.
Le rainurage, aussi appelé recessing, sous-coupe (undercutting) ou necking, se fait souvent en bout de filet pour permettre le passage complet de l'écrou jusqu'à l'épaulement, ou au bord d'un épaulement pour assurer un bon ajustement des pièces d'accouplement. Trois types de rainures : carrée, ronde, en U.
Les rainures arrondies s'utilisent là où il y a contrainte sur la pièce, et où un angle carré mènerait à la fracture du métal.
Couper une Rainure
Procédure :
- Sélectionnez un outil à la taille et forme de la rainure voulue.
- Repérez l'emplacement de la rainure.
- Réglez le tour à la moitié de la vitesse pour le tournage.
- Montez la pièce sur le tour.
- Réglez l'outil à la hauteur du centre.
- Avancez lentement l'outil dans la pièce avec le volant d'avance transversale.
- Appliquez beaucoup d'huile de coupe sur la pointe. Pour éviter que l'outil ne s'emballe dans la rainure. Si chatter apparaît, réduisez la vitesse.
- Arrêtez le tour et vérifiez la profondeur de la rainure.
- Répétez les étapes 6–7 jusqu'à la bonne profondeur.
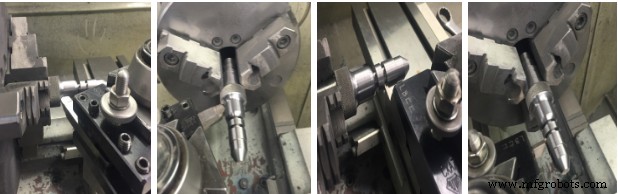
Figure 6. Coupe d'une Rainure
Tronçonnage (Parting)
Les outils de tronçonnage (cut off tools), souvent appelés outils de tronçonnage (parting tools), servent à couper la pièce. Il y a trois types. L'outil de tronçonnage consiste en un porte-outil droit, à décalage gauche et à décalage droit à lame insérée, les plus courants.
Deux problèmes courants : chatter et « hugging in » (l'outil s'enfonce). Le chatter survient quand l'outil n'est pas tenu solidement ; tout jeu dans l'outil, le porte-outil ou le tour rend la coupe difficile, irrégulière, souvent impossible. Le « hugging in » signifie que l'outil tend à s'enfoncer dans la pièce et à grimper par-dessus le tranchant. Cela casse généralement l'outil ou ruine la pièce. Causé généralement par un outil trop haut ou trop bas.
- Les outils de tronçonnage sont plus étroits mais plus profonds que les outils de tournage. Ils créent des rainures étroites et coupent des parties du brut.
- Le porte-outil doit à peine dépasser la pièce quand l'outil de tronçonnage est installé.
- Assurez-vous que l'outil de tronçonnage est perpendiculaire à l'axe de rotation.
- Assurez-vous que la pointe de l'outil est à la même hauteur que le centre du brut. L'appuyer contre la face de la pièce peut aider.
- Réglez la hauteur de l'outil, posez-le contre la face de la pièce, et verrouillez-le. N'oubliez pas le fluide de coupe, surtout pour les coupes profondes.
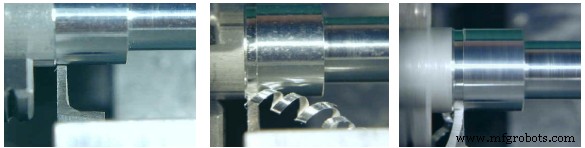
Figure 7. Tronçonnage
Procédure :
- Montez la pièce dans le mandrin avec la partie à couper aussi près du mandrin que possible.
- Montez l'outil de tronçonnage côté gauche du compound rest avec le tranchant au centre.
- Placez le porte-outil le plus près possible du porte-outil (toolpost) pour éviter vibrations et chatter.
- Ajustez l'outil. Il doit dépasser du porte-outil d'une distance égale à un peu plus de la moitié du diamètre de la pièce. Réglez RPM à ~⅔ de la vitesse de tournage.
- Marquez l'emplacement de la coupe.
- Positionnez l'outil de coupe.
- Démarrez le tour et avancez lentement l'outil de tronçonnage dans la pièce à la main. Tenez le volant d'avance transversale à deux mains pour avancer régulièrement et uniformément. Appliquez beaucoup d'huile de coupe.
- Quand la pièce est à ~¼", il est bon de déplacer légèrement l'outil de tronçonnage sur le côté. Ce mouvement latéral élargit légèrement la coupe pour éviter le blocage de l'outil.
- Pour éviter le chatter, maintenez l'outil en coupe et appliquez l'huile constamment. Avancez lentement quand la pièce est presque coupée.
- Continuez jusqu'au centre de la pièce. À l'approche, la pièce est suspendue par un fin filament de métal.
- L'extrémité coupée aura généralement une finition rugueuse et un petit filament saillant. Voir figure ci-dessous.
- L'étape finale est de monter ce morceau dans le mandrin et de faire une passe de dressage pour nettoyer l'extrémité. Problème : les mors du mandrin peuvent marquer la pièce finie. En regardant bien la figure, on voit l'empreinte des mors. Pour éviter cela, enveloppez la pièce dans une fine bande de papier émeri ou matériau protecteur avant de serrer.
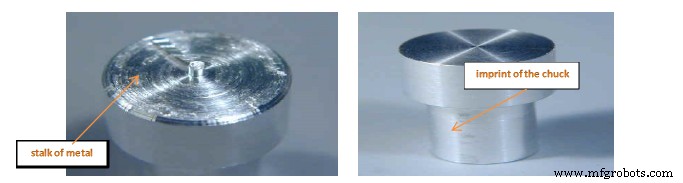
Figure 8. Pièce Tronçonnée Figure 9. Pièce Finie
Alignement des Pointes de Tour (Alignment of Lathe Centers)
Pour produire un diamètre parallèle en usinant entre pointes, les deux pointes du tour doivent être alignées l'une par rapport à l'autre et tourner vrai avec l'axe du tour. Si les pointes ne sont pas alignées, la pièce usinée sera conique.
Trois méthodes pour aligner les pointes :
- En alignant les lignes de centre sur l'arrière de la contre-pointe. Vérification visuelle seulement, pas précise.
- Méthode de la passe d'essai (trial cut) : petite coupe à chaque bout, mesure des diamètres au micromètre.
- Aligner les pointes avec un comparateur (dial indicator).
Méthode 1. Aligner les pointes en ajustant la contre-pointe.
Procédure :
- Desserrez l'écrou ou levier de serrage de la contre-pointe.
- Desserrez une vis de réglage gauche ou droite selon la direction à déplacer la contre-pointe. Serrez l'autre vis jusqu'à ce que la ligne sur la moitié supérieure s'aligne exactement avec celle sur la moitié inférieure.
- Serrez la vis de réglage desserrée pour bloquer les deux moitiés.
- Verrouillez l'écrou ou levier de serrage de la contre-pointe.
Méthode 2. Aligner les pointes par la méthode de la passe d'essai.
Procédure :
- Faites une passe légère ~0,010" à un diamètre vrai, section A au bout de la contre-pointe, sur 0,250" de long.
- Arrêtez l'avance et notez la lecture sur le collier gradué du volant d'avance transversale.
- Déplacez l'outil près du bout de la poupée fixe.
- Amenez l'outil près du même réglage de collier que l'étape 1 (Section A).
- Revenez au même réglage de collier que l'étape 1 (Section A).
- Coupez 0,250" à la Section B et arrêtez le tour.
- Mesurez les deux diamètres au micromètre.
- Si les diamètres diffèrent, ajustez la contre-pointe vers ou loin de l'outil de la moitié de la différence des deux lectures.
- Faites une autre passe légère aux Sections A et B. Mesurez et ajustez si requis.
Méthode 3. Aligner les pointes avec un Comparateur.
Procédure :
- Nettoyez les pointes du tour et de la pièce, montez le comparateur.
- Ajustez une barre de test (test bar) serrée entre pointes et verrouillez le serrage de la broche de la contre-pointe.
- Montez un comparateur sur le porte-outil ou le chariot. Assurez-vous que le palpeur est parallèle au banc du tour et que le point de contact est au centre.
- Ajustez le chariot transversal pour que le comparateur indique ~0,025" au bout de la contre-pointe.
- Déplacez le chariot à la main pour que le comparateur indique sur le diamètre au bout de la poupée fixe et notez la lecture.
- Si les deux lectures diffèrent, ajustez la contre-pointe par la vis de réglage jusqu'à ce que le comparateur indique la même lecture aux deux bouts.
Calculs de Conicité (Taper Calculations)
Pour calculer la conicité par pied (tpf - taper per foot). Il faut connaître la longueur de la conicité, le gros et le petit diamètre.
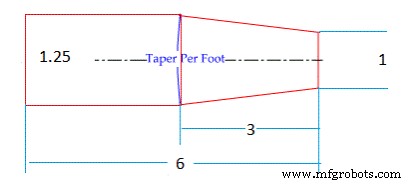
Figure 10. La partie principale d'une conicité au pouce
Formule :
Tpf = ((D − d) / longueur conicité) × 12
Exemple :
Tpf = ((1,25 − 1) / 3) × 12 = (0,25 / 3) × 12 = 1 pouce.
Calculs de Décalage de Contre-Pointe (Tailstock Offset Calculations)
Pour calculer le décalage de la contre-pointe, il faut connaître la conicité par pied (tpf) et la longueur totale de la pièce.
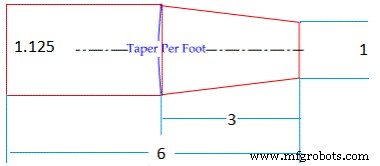
Figure 11. Dimensions d'une pièce ayant une conicité
Formule :
Décalage contre-pointe = (tpf × longueur totale pièce) / 24
Exemple :
1. Trouvez tpf :
tpf = ((1,125 − 1) × 12) / 3 = (0,125 × 12) / 3 = 0,50 pouce.
2. Trouvez le décalage :
Décalage = (0,5 × 6) / 24 = 3 / 24 = 0,125 pouce.
Dans certains cas où le tpf n'est pas nécessaire, la formule simplifiée suivante peut servir.
Formule :
Décalage = (LT / Lc) × ((D − d) / 2)
LT = Longueur totale de la pièce (Overall Length)
Lc = Longueur de la section conique (Taper Length)
D = Gros diamètre
d = Petit diamètre
Exemple :
Décalage = (6 / 3) × ((1,125 − 1) / 2) = 0,125
Tournage de Conicité (Taper Turning)
Utiliser le compound rest pour produire des conicités courtes ou raides. L'outil doit être avancé à la main avec le volant d'avance du compound rest.
Couper une Conicité avec le Compound Rest
Procédure :
- Reportez-vous au plan pour l'angle de conicité requis en degrés.
- Desserrez les vis de verrouillage du compound rest.
- Orientez le compound rest à l'angle désiré. (Voir première image)
- Serrez les vis de verrouillage du compound rest.
- Réglez l'outil au centre et avancez l'outil de coupe avec la vis d'avance du compound rest.
- Vérifiez la conicité pour cote et ajustement.
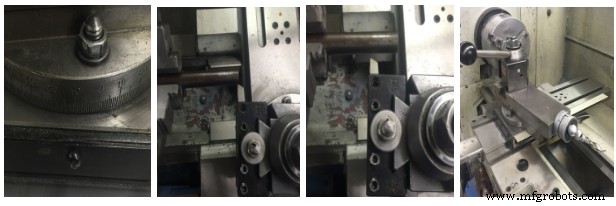
Figure 12. Opération de Tournage de Conicité
Mettre une Pièce Vraie dans un Mandrin 4 Mors (True Workpiece in a 4-Jaw Chuck)
- Un comparateur (dial ou test indicator) doit être utilisé chaque fois qu'un diamètre usiné doit être aligné au millième de pouce près.
- Procédure :
- Insérez la pièce dans le mandrin 4 mors et mettez-la approximativement vraie, soit par la méthode de la craie, soit par la méthode du comparateur de surface (surface gauge).
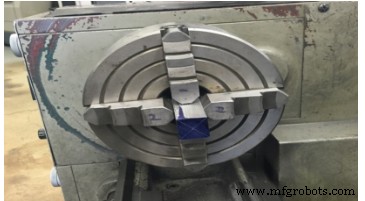
- Montez un comparateur sur le porte-outil du tour.
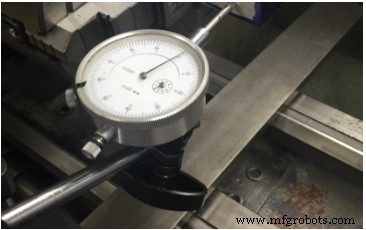
- Réglez la broche du comparateur en position horizontale avec le point de contact à la hauteur du centre.
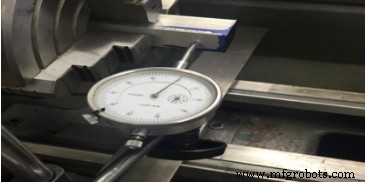
- Amenez le point du comparateur contre le diamètre de la pièce pour qu'il indique ~0,020" et tournez la broche du tour à la main.
- En faisant tourner le tour, notez la lecture max et min sur le comparateur.
- Desserrez légèrement le mors au point le plus bas, et serrez le mors au point le plus haut jusqu'à ce que la pièce soit déplacée de la moitié de la différence entre les deux lectures.
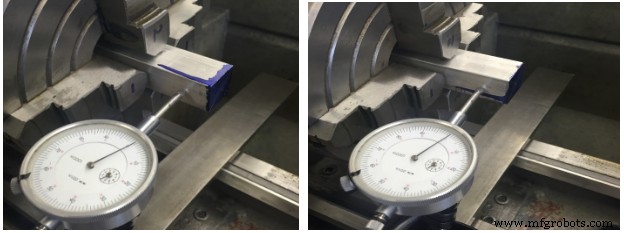
- Côté 1. Côté Gauche et Droit
- Continuez à ajuster seulement ces deux mors opposés jusqu'à ce que le comparateur indique la même valeur aux deux mors. Ignorez les lectures sur la pièce entre ces deux mors.
- Ajustez l'autre paire de mors opposés de la même manière jusqu'à ce que le comparateur indique la même valeur en tout point de la circonférence.
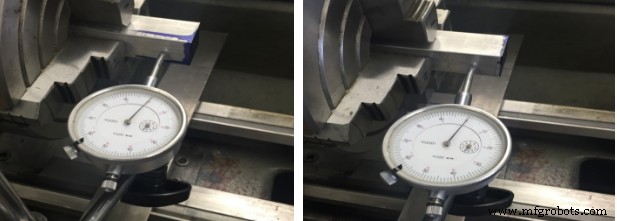
- Côté 2. Côté Gauche et Droit
- Serrez tous les mors uniformément pour fixer la pièce fermement.
- Faites tourner la broche du tour à la main et revérifiez la lecture du comparateur.
TEST DE L'UNITÉ
- Le compound rest est réglé à quel angle ?
- Expliquez la différence entre tournage d'ébauche et de finition.
- La pointe de l'outil doit-elle être au-dessus ou au centre de l'axe de broche pour une passe de dressage ?
- Quel est le but du dressage ?
- Pourquoi fait-on un trou de repérage (spot drill) ?
- Quel est le but de l'alésage ?
- Nommez trois types d'outils de tronçonnage.
- Nommez trois méthodes pour aligner les pointes de tour.
- Calculez le décalage pour la conicité si D=2, d=1, LT=6, Lc=3. Formule : Décalage = (LT × (D−d)) / (2 × Lc)
- Décrivez la procédure pour couper une conicité.
Technologie industrielle
- Comprendre le tournage : Un procédé clé de l'usinage de précision
- Tournage vertical bi-axe pour pièces dures moyennes – Performance série V
- Améliorer les tours CNC : du tournage au fraisage et perçage
- Coupe en Boîte (Box Cut) : Définition et Applications Minières
- Unité 5 : Opération CNC – Maîtriser la mise en service et le contrôle Haas Mill
- Tournage CNC expliqué : usinage de précision pour pièces de haute qualité
- Fraisage vs Tournage : Principales similitudes expliquées
- Comprendre les différences entre fraisage et tournage en usinage CNC
- Automatisation avancée du fraisage et tournage CNC pour la fabrication de précision