



Unité 5 : Maîtriser les Techniques de Taraudage
Objectif
Après cette unité, vous serez capable de :
- Décrire la procédure de taraudage.
- Déterminer le RPM pour le taraudage.
- Décrire le limage et le polissage.
- Décrire le bridage avancé.
Taraudage (Tapping)
Le taraudage est le processus de coupe d'un filetage à l'intérieur d'un trou pour qu'une vis ou un boulon puisse s'y visser. Aussi utilisé pour faire des filetages sur des écrous.
Le taraudage peut se faire sur le tour par avance motorisée ou à la main. Quelle que soit la méthode, le trou doit être percé avec le bon foret pour taraud (tap drill) et chanfreiné à l'extrémité.
Procédures de Taraudage
Bonnes Pratiques
Utilisation de Guides de Taraud
Les guides de taraud sont essentiels pour un filetage utilisable et droit. Sur tour ou fraiseuse, le taraud est déjà droit et centré. À la main, soyez prudent : un guide à 90° est bien plus précis que l'œil humain.
Utilisation d'Huile
En perçage et taraudage, l'huile est cruciale. Elle évite le grincement, améliore la coupe, évacue les copeaux, et empêche la surchauffe du foret/taraud et de la pièce.
Taraudage par À-Coups (Pecking)
Le taraudage par à-coups évite la surchauffe et la casse. On perce/taraude partiellement, on retire pour évacuer les copeaux et laisser refroidir. Tourner d'un tour complet puis un demi-tour en arrière est une pratique courante. À chaque retrait, enlevez un maximum de copeaux et ajoutez de l'huile entre l'outil et la pièce.
Procédure de Taraudage à la Main
1. Sélectionnez la taille de foret selon le tableau.
Quand on choisit un taraud, ce tableau est la première référence.
Tailles Forets Taraud & Forets de Dégagement (Tap & Clearance Drill Sizes)
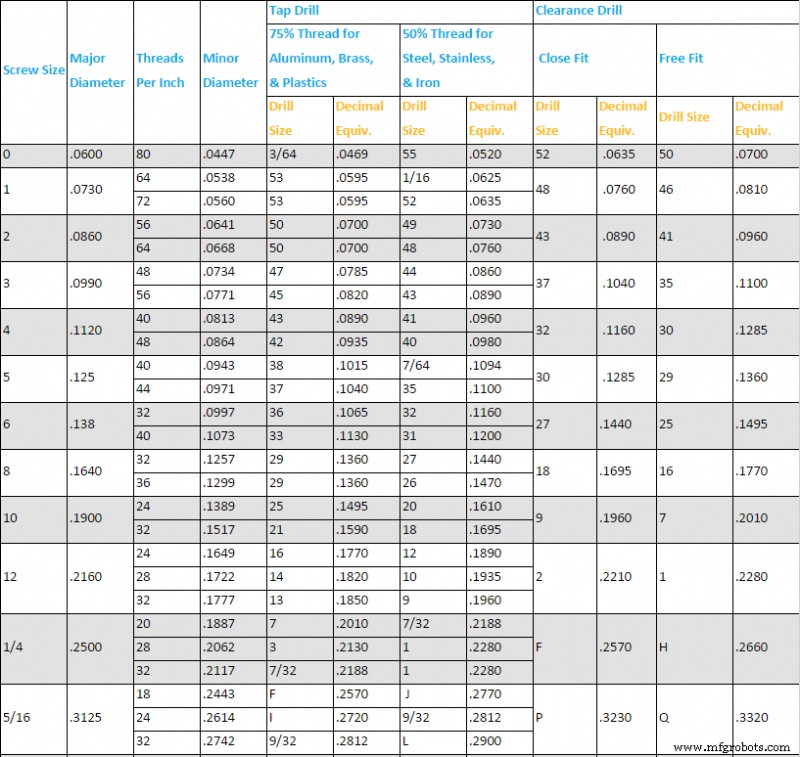
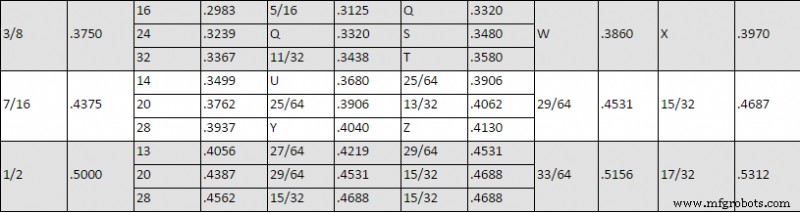
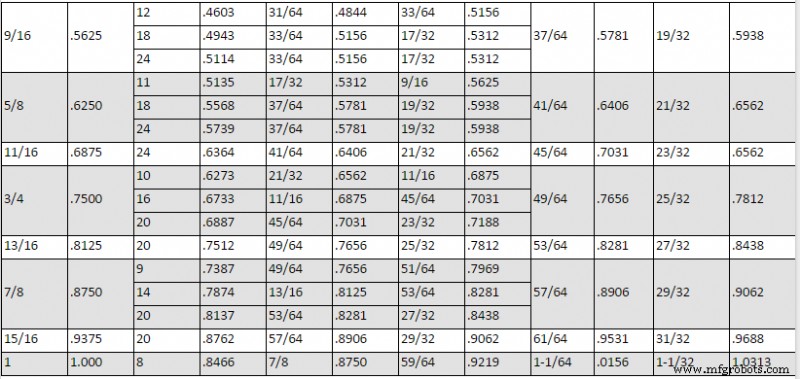
2. Si nécessaire, ajoutez un chanfrein au trou avant le taraudage. Les chanfreins et alésages sont parfois souhaités pour les vis. Pour de meilleurs résultats, la vitesse de broche doit être entre 150 et 250 tr/min.
3. Procurez-vous un guide de taraud. Le trou est prêt. Utilisez les tarauds et blocs guides près des fraiseuses manuelles. Les blocs ont plusieurs trous pour différentes tailles. Choisissez celui le plus proche de votre taraud et placez-le sur le trou percé.
4. Taraudez le bloc. Taraudez par à-coups avec les clés à taraud. Appliquez une pression douce en tournant un tour complet, puis un demi-tour en arrière. Taraudez par à-coups jusqu'à la profondeur désirée.
5. Terminez le taraudage. Si le taraud ne progresse plus ou la profondeur est atteinte, relâchez la pression ; il a probablement buté. Retirez le taraud. Toute pression supplémentaire risque de le casser. Plus le taraud est petit, plus il risque de casser.
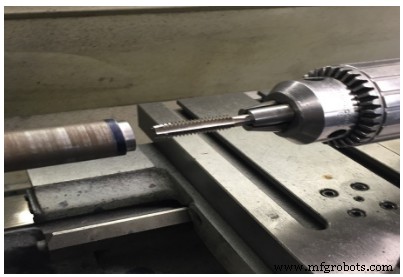
Figure 1. Taraud
Procédure de Taraudage sur Tour
Procédure :
- Montez la pièce dans le mandrin.
- Dressez et percez le centre.
- Sélectionnez le bon foret pour taraud (tap drill) pour le taraud à utiliser.
- Exemple : ¼–20 UNC utilise foret #7.
- Réglez le tour à la vitesse appropriée et percez avec le taraud à la profondeur requise. Utilisez beaucoup de fluide de coupe.
- Note : la pièce tournera lors du taraudage par la puissance du tour. Utilisez une vitesse de broche très lente (40 à 60 RPM) et beaucoup de fluide de coupe.
- Chanfreinez le bord du trou.
Limage sur Tour (Filing in a Lathe)
Une pièce ne doit être limée sur un tour que pour enlever une petite quantité de matière, enlever des brûlures ou arrondir des angles vifs. La pièce doit toujours être tournée à ~0,002–0,003" de la cote finale si la surface doit être limée. Tenez le manche de la lime dans la main gauche pour éviter les blessures en limant sur le tour, afin de garder bras et mains loin du mandrin en rotation.
Procédure :
- Réglez la vitesse de broche à environ le double de celle utilisée pour le tournage.
- Montez la pièce dans le mandrin, lubrifiez, et ajustez la pointe morte dans la pièce.
- Déplacez le chariot le plus à droite possible et retirez le porte-outil (si nécessaire).
- Désengagez la vis mère et la barre d'avance.
- Sélectionnez la lime appropriée.
- Démarrez le tour.
- Saisissez le manche de la lime de la main gauche et soutenez la pointe de la lime avec les doigts de la main droite.
- Appliquez une pression légère et poussez la lime sur toute sa longueur. Relâchez la pression sur le retour.
- Déplacez la lime d'environ la moitié de sa largeur à chaque passe et continuez, 30 à 40 coups/minute jusqu'à finition de la surface.
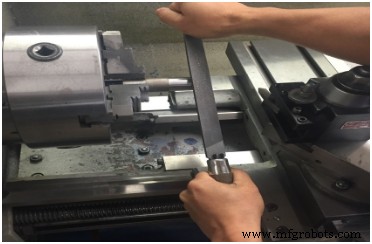
Figure 2. Limage
Lors du limage sur tour, observez la sécurité suivante :
- Remontez les manches.
- N'utilisez pas de lime sans manche correctement ajusté.
- Retirez montres et bagues.
- N'appliquez pas trop de pression sur la lime.
- Nettoyez la lime fréquemment avec une brosse à lime. Frottez un peu de craie dans les dents pour éviter le bourrage et faciliter le nettoyage.
Polissage sur Tour (Polishing in a Lathe)
Après le limage, la finition peut être améliorée par polissage avec un tissu abrasif.
Procédure :
- Sélectionnez le type et le grain de tissu abrasif pour la finition désirée, un morceau d'environ 6–8" (150–200 mm) long et 1" (25 mm) large.
- Réglez le tour sur vitesse élevée (~800–1000 RPM).
- Désengagez la barre d'avance et la vis mère.
- Lubrifiez et ajustez la pointe morte.
- Démarrez le tour.
- Tenez le tissu abrasif sur la pièce.
- De la main droite, appuyez fermement le tissu sur la pièce en tenant fermement l'autre bout du tissu de la main gauche.
- Déplacez le tissu lentement d'avant en arrière le long de la pièce.
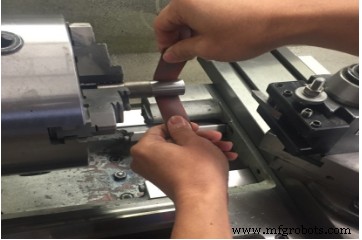
Figure 3. Polissage
Sécurité pour le polissage sur tour :
- Remontez les manches.
- Rentrez tout vêtement lâche.
Pour finitions normales, utilisez tissu abrasif 80–100 grain. Pour meilleures finitions, grain plus fin.
Bridage Avancé (Advanced Workholding)
Certaines pièces peuvent être irrégulières, nécessitant des outils spécialisés pour les tenir correctement avant usinage.
- La pièce ne peut être mise dans une pince ou mandrin quand on coupe sur tout le diamètre extérieur.
- Les pièces avec trous traversants doivent être pressées sur un arbre de tour (lathe arbor - arbre conique) et serrées sur l'arbre plutôt que sur la pièce.
- Si le trou est trop grand, l'arbre de tour ne supportera pas suffisamment la pièce. Utilisez alors les mors extérieurs pour saisir le diamètre intérieur de la pièce.
- Les pièces à géométries complexes peuvent devoir être fixées sur un plateau (faceplate) qui sera monté sur la broche.
BRIDAGE TOUR (LATHE WORKHOLDING) :
Le tableau suivant compare rapidement les forces et faiblesses des différents moyens de tenir la pièce sur un tour :
| Méthode | Précision | Répétabilité | Commodité | Notes |
|---|---|---|---|---|
| Pinces (Collets) | Élevée | Élevée | Élevée | Rapide, haute précision, haute répétabilité, tient bien, peu de marques, prise sur large zone. Mandrins et pinces chers. Longueurs limitées. Pièce doit être ronde et s'ajuster presque exactement à la pince. |
| Mandrin 3 Mors à Mors Tendus (Soft Jaws) | Élevée | Élevée | Élevée | Pour grosses pièces, mandrins 3 mors à mors tendus sont la norme en CNC. |
| Mandrin 3 Mors Auto-Centrant à Mors Durs | Faible | Faible | Élevée | Courant, bon marché, simple. Faible précision, faible répétabilité si on retire et remet la pièce. |
| Mandrin 4 Mors | Élevée | Élevée | Moyenne | Peut prendre du temps d'ajuster chaque mors individuellement, mais donne haute précision. Peut tenir pièces décentrées pour cames/excentriques. Peut tenir formes irrégulières et bruts carrés/rectangulaires. |
| Mandrin 6 Mors Auto-Centrant | Moyenne | Moyenne | Élevée | Idéal pour parois minces ou tenir bords finis de pièce. Évidemment bon pour bruts hexagonaux. |
| Tournage sur Plateau (Faceplate) | Variable selon config | Moyenne | Faible | Super pour formes irrégulières. Implique des serre-joints comme configuration fraiseuse. Peut nécessiter contrepoids pour équilibrer. |
| Tournage Entre Pointes (Between Centers) | Élevée | Élevée | Faible | Grande précision, permet de remettre la pièce entre pointes avec très haute répétabilité. |
| Tournage Face Constante (Constant Face Turning) | Élevée | Élevée | Élevée | Alternative moderne au tournage entre pointes. Au lieu de chiens de tour (lathe dogs), pénibles à configurer, le système face constante utilise force hydraulique ou autre pour saisir et entraîner l'extrémité de la broche. |
| Arbres Expansifs (Expanding Arbors) | Élevée | Élevée | Élevée | Fonctionnent de l'intérieur vers l'extérieur plutôt que l'extérieur vers l'intérieur, mais sinon très similaires aux pinces. |
Méthode décrit la technique ou l'outillage particulier.
Précision décrit à quel point la pièce sera tenue précisément, ou à quel point elle tournera concentricement avec la broche avant toute coupe.
Répétabilité décrit la facilité de retirer la pièce et la remettre précisément en place.
TEST DE L'UNITÉ
- Quelle taille de foret pour taraud ½–20 ?
- Quel est le but du chanfrein ?
- Quel est le meilleur RPM pour tarauder ?
- Quelle vitesse de broche pour le limage ?
- Quel est le but du polissage ?
- Quel grain de tissu abrasif pour finitions normales ?
- Quel travail convient le mieux aux mandrins 3 mors ?
- Quelles sont les caractéristiques spéciales du mandrin 3 mors ?
- Expliquez la différence entre mandrin 3 mors et 4 mors.
- Quels sont les avantages et inconvénients d'un mandrin à pinces (collect chuck) ?
Technologie industrielle
- Maîtriser le Timescale Verilog : Unités, Précision et Timing de Simulation Précis
- Fraisage de filets vs Taraudage : Quelle méthode de filetage convient à vos pièces ?
- Forets à tarauder expliqués : comment créer des filetages métalliques précis
- Comprendre les dérives de pont (bridge taps) : comment elles affectent votre service téléphonique
- Techniques d'essai de dureté : méthodes Rockwell et Brinell
- Unité 5 : Opération CNC – Maîtriser la mise en service et le contrôle Haas Mill
- Mastercam Unité 7 : Gestion d'images et création de parcours d'outils
- Taraudage CNC expliqué : filetage de précision pour assemblages de haute qualité
- ECS G84 Cycle taraudage : Configuration et optimisation pour fraiseuses