



Unité 6 : Filetage Avancé sur Tour – Techniques de Précision & Calculs
Objectif
Après cette unité, vous serez capable de :
- Déterminer la profondeur de passe (infeed depth).
- Décrire comment couper un filetage correct.
- Expliquer comment calculer le pas, la profondeur, le diamètre mineur, la largeur du plat.
- Décrire comment régler le RPM correct.
- Décrire comment régler la boîte de vitesses rapide correcte.
- Décrire comment régler le compound rest correct.
- Décrire comment régler l'outil de coupe correct.
- Décrire comment mettre à zéro les deux cadrans (compound et avance transversale).
- Décrire l'opération de filetage.
- Décrire l'alésage (reaming).
- Décrire comment meuler un outil de coupe.
Filetage sur Tour (Lathe Threading)
Le filetage sur tour produit une crête hélicoïdale de section uniforme sur la pièce. Cela se fait par passes successives avec un outil de filetage (threading toolbit) de la même forme que le filet requis.
Exercice Pratique :
- Pour cet exercice de filetage, vous aurez besoin d'un morceau de matière ronde, tourné au diamètre de filetage extérieur.
- Avec un outil de tronçonnage ou un outil spécialement meulé, faites une sous-coupe (undercut) pour le filet égale à sa profondeur simple plus 0,005".
- La formule ci-dessous donne la profondeur simple pour filetages unifiés :
d = P × 0,750
Où d = Profondeur simple (Single Depth)
P = Pas (Pitch)
n = Nombre de filets par pouce (TPI)
Profondeur d'avance (Infeed Depth) = 0,75 / n
Calculs de Filetage (Thread Calculations)
Pour couper un filetage correct sur le tour, il faut d'abord calculer pour que le filetage ait les bonnes dimensions. Les diagrammes et formules suivants aideront pour calculer les dimensions de filetage.
Exemple : Calculez le pas, la profondeur, le diamètre mineur et la largeur du plat pour un filetage ¾–10 NC.
P = 1 / n = 1 / 10 = 0,100 pouce.
Profondeur = 0,7500 × Pas = 0,7500 × 0,100 = 0,0750 pouce.
Diamètre mineur = Diamètre majeur − (P + P) = 0,750 − (0,075 + 0,075) = 0,600 pouce.
Largeur du plat = P / 8 = (1 / 8) × (1/10) = 0,0125 pouce.
Procédure de filetage :
- Réglez la vitesse à environ ¼ de celle utilisée pour le tournage.
- Réglez la boîte de vitesses rapide pour le pas requis en filets (filets par pouce).
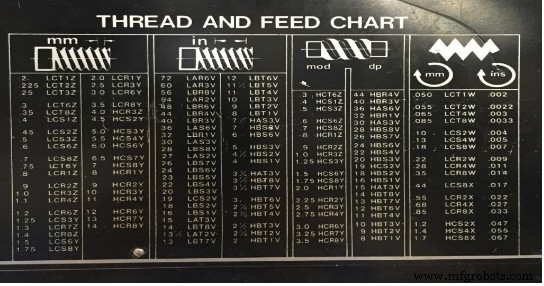
Figure 1. Tableau Filets et Avances
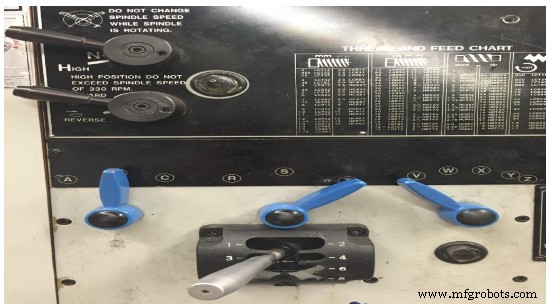
Figure 2. Réglage Boîte de Vitesses
- Réglez le compound rest à 29 degrés à droite pour filetages à droite.
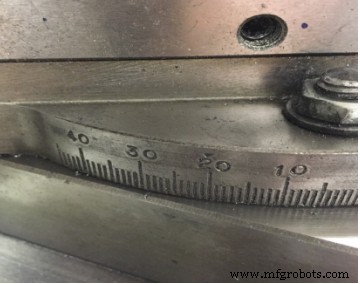
Figure 3. 29 Degrés
- Installez un outil de filetage 60° et réglez la hauteur au point central du tour.
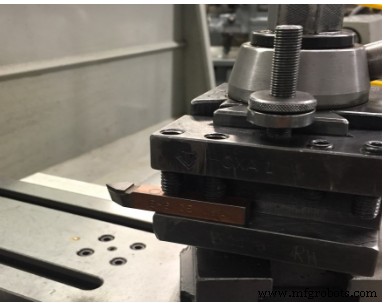
Figure 4. Outil de Filetage 60°
- Réglez l'outil à angle droit par rapport à la pièce, en utilisant un gabarit de filet (thread gage).
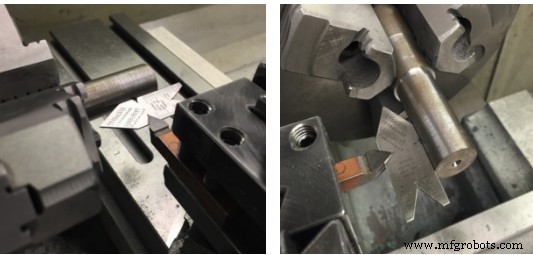
Figure 5. Utilisation du Gabarit Central pour Positionner l'Outil pour Filetage
- Avec une solution de traçage (layout solution), enduisez la zone à fileter.
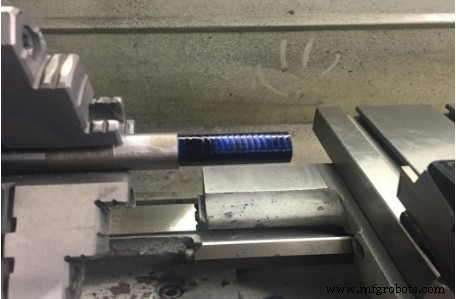
Figure 6. Traçage (Layout)
- Amenez l'outil de filetage vers la pièce en utilisant à la fois le compound et l'avance transversale. Mettez les micromètres à zéro sur les deux cadrans.
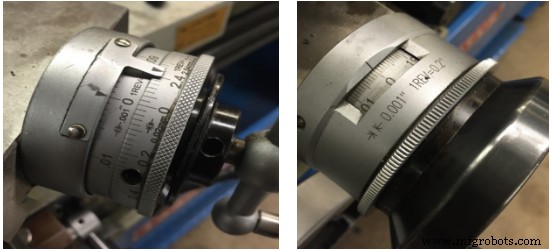
Figure 7. Compound Figure 8. Avance Transversale
- Reculez l'avance transversale pour écarter l'outil, déplacez le chariot au bout de la pièce et remettez l'avance transversale à zéro.
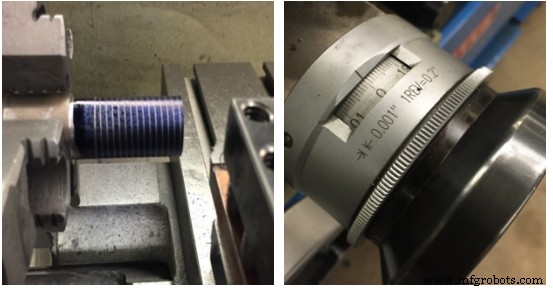
Figure 9. Fin de la pièce et Avance Transversale à Zéro
- En utilisant seulement le micromètre du compound, avancez de 0,001 à 0,002 pouce.
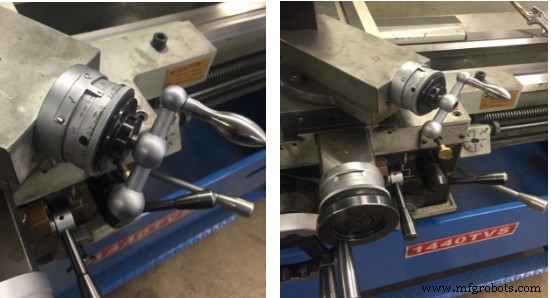
Figure 10 : Avance compound de 0,002 pouce
- Démarrez le tour et engagez le demi-écrou (half nut).
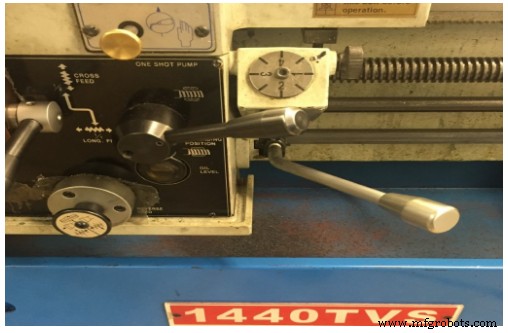
Figure 11 : Levier Marche/Arrêt et Demi-Écrou
- Faites une passe de griffure (scratch cut) sans fluide de coupe. Désengagez le demi-écrou à la fin, arrêtez le tour et reculez l'outil avec l'avance transversale. Ramenez le chariot à la position de départ.
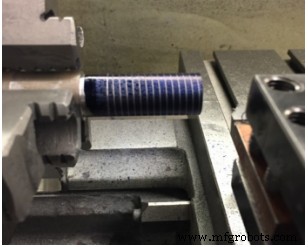
Figure 12. Position de Départ
- Avec un gabarit de pas de vis (screw pitch gage) ou une règle, vérifiez le pas du filetage (filets par pouce).
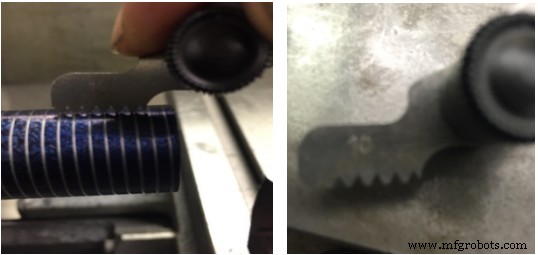
Figure 13. Gabarit Pas de Vis Figure 14. Gabarit Pas de Vis (10)
- Avancez le compound de 0,005 à 0,020" pour la première passe avec huile de coupe. En approchant de la cote finale, réduisez la profondeur à 0,001–0,002".
- Continuez jusqu'à ce que l'outil soit à 0,010" de la profondeur de finition.
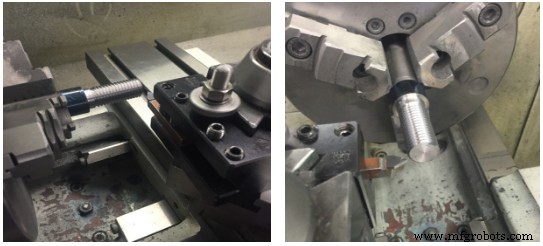
Figure 15. Opération de Filetage
- Vérifiez la cote avec un micromètre à filet, un gabarit de filet, ou le système à trois fils.
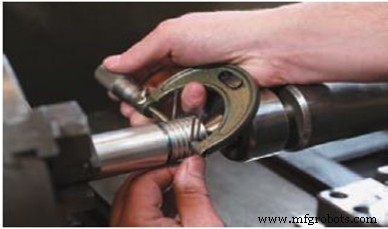
Figure 16. Mesure à Trois Fils
- Chanfreinez l'extrémité du filetage pour le protéger des dommages.
Alésage (Reaming)
Les alésoirs (reamers) finissent les trous percés ou alésés rapidement et précisément à une cote donnée et produisent une bonne finition. L'alésage peut se faire après perçage ou alésage à 0,005–0,015" de la cote finie, car l'alésoir n'est pas conçu pour enlever beaucoup de matière.
La pièce est montée dans un mandrin sur la broche de la poupée fixe et l'alésoir est supporté par la contre-pointe.
La vitesse du tour pour alésage machine doit être environ ½ de celle pour le perçage.
Alésage avec Alésoir à Main (Reaming with a Hand Reamer)
Le trou à aléser à la main doit être à 0,005" de la cote finie requise.
La pièce est montée sur la broche de la poupée fixe dans un mandrin et la broche est verrouillée après mise en place précise. L'alésoir à main est monté dans une clé à alésoir réglable et supporté par la pointe de la contre-pointe. En tournant la clé à la main, l'alésoir est avancé dans le trou simultanément en tournant le volant de la contre-pointe. Utilisez beaucoup de fluide de coupe.
Alésage avec Alésoir Machine (Reaming with a Machine Reamer)
Le trou à aléser avec alésoir machine doit être percé ou alésé à 0,010" de la cote finie pour que l'alésoir n'ait qu'à enlever les marques de l'outil de coupe. Utilisez beaucoup de fluide de coupe.
Meuler un Outil de Coupe de Tour (Grind a Lathe Tool bit)
Procédure :
- Tenez fermement l'outil en appuyant la main sur le support de la meule.
- Tenez l'outil à l'angle correct pour meuler l'angle de coupe. En même temps, inclinez le bas de l'outil vers la meule et meulez 10° de dépouille latérale (side relief/clearance) sur le tranchant. Le tranchant doit faire ~0,5" (12,7 mm) de long et dépasser d'environ ¼ de la largeur de l'outil.
- En meulant, déplacez l'outil d'avant en arrière sur la face de la meule. Cela accélère le meulage et évite de creuser la meule.
- Refroidissez fréquemment l'outil en le trempant dans l'eau. Ne surchauffez jamais un outil.
- Meulez l'angle de coupe de bout pour qu'il forme un angle légèrement inférieur à 90° avec le tranchant latéral. Tenez l'outil pour que l'angle de coupe de bout et l'angle de dépouille de bout de 15° soient meulés en même temps.
- Vérifiez la dépouille de bout quand l'outil est dans le porte-outil.
- Tenez le dessus de l'outil à ~45° de l'axe de la meule et meulez le rake latéral (side rake) à ~14°.
- Meulez un léger rayon sur la pointe de l'outil, en maintenant les mêmes angles de dépouille frontale et latérale.
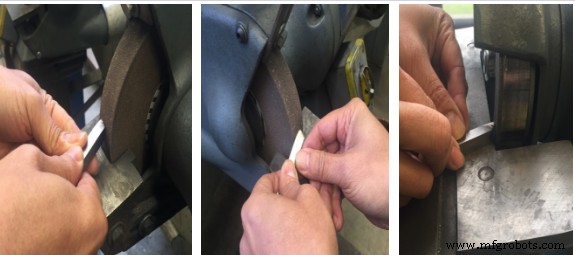
Meuler face – Meuler côté – Meuler rayon
Matériaux d'Outils de Coupe (Cutting tool Materials)
Les outils de coupe de tour sont généralement faits de quatre matériaux :
- Acier rapide (High Speed Steel - HSS)
- Alliages moulés (Cast alloys)
- Carbures cimentés (Cemented Carbides)
- Céramiques (Ceramics)
Les propriétés de chacun diffèrent et l'application dépend du matériau usiné et de l'état de la machine.
Les outils de coupe de tour doivent posséder :
- Dureté.
- Résistance à l'usure.
- Capacité à résister aux hautes températures pendant la coupe.
- Résistance au choc pendant la coupe.
Nomenclature des Outils de Coupe (Cutting tool Nomenclature)
Les outils de coupe sur tour sont généralement à pointe unique (single pointed) et bien que la forme change selon applications, la nomenclature reste la même.
Termes :
- Base (Base) : surface inférieure du corps de l'outil.
- Tranchant (Cutting Edge) : bord d'attaque de l'outil qui fait la coupe.
- Face (Face) : surface contre laquelle le copeau s'appuie en se séparant de la pièce.
- Flanc (Flank) : surface de l'outil adjacente et sous le tranchant.
- Nez (Nose) : pointe de l'outil formée par la jonction du tranchant et de la face avant.
- Rayon de nez (Nose radius) : rayon auquel le nez est meulé. La taille affecte la finition. Ébauche : rayon 1/16". Finition : 1/16" à ⅛".
- Pointe (Point) : extrémité de l'outil meulée pour la coupe.
- Corps/Queue (Shank) : corps de l'outil ou partie tenue dans le porte-outil.
- Angles et Dépouilles d'Outil de Tour (Lathe Tool bit Angles and Clearances)
La performance d'un outil dépend des angles de dépouille et de rake qui doivent être meulés. Bien que ces angles varient selon matériaux, la nomenclature est la même.
- Angle de coupe latéral (Side cutting edge angle) : angle que le tranchant forme avec le côté du corps. 10–20° selon matériau. Si >30°, l'outil vibre (chatter).
- Angle de coupe de bout (End cutting edge angle) : angle formé par le tranchant de bout et une ligne perpendiculaire à l'axe de l'outil. 5–30° selon type de coupe et finition. Ébauche : 5–15°. Usage général : 15–30°. Angle plus grand permet de pivoter l'outil à gauche pour passes légères près du chien/mandrin ou pour tourner vers un épaulement.
- Angle de dépouille latérale (Side Relief/Clearance angle) : angle meulé sur le flanc sous le tranchant. 6–10°. Permet à l'outil d'avancer longitudinalement dans la pièce tournante et empêche le flanc de frotter.
- Angle de dépouille de bout (End Relief/Clearance angle) : angle meulé sous le nez permettant d'avancer l'outil dans la pièce. 10–15° usage général. Doit être mesuré outil en porte-outil. Varie selon dureté/material/type de coupe. Plus petit pour matériaux durs, pour soutenir le tranchant.
- Angle de rake latéral (Side Rake Angle) : angle auquel la face est meulée loin du tranchant. ~14° usage général. Donne un tranchant plus vif et laisse le copeau s'écouler vite. Pour matériaux tendres, angle généralement augmenté.
- Rake arrière/supérieur (Back/Top Rake) : pente arrière de la face loin du nez. ~20°, prévu dans le porte-outil. Permet aux copeaux de s'écouler loin de la pointe.
TEST DE L'UNITÉ
- Quel est le pas pour taraud ¼–20 ?
- À quel angle le compound doit-il être tourné pour filet unifié ?
- Expliquez pourquoi on pivote le compound à la question 2.
- Quelle est la profondeur de filet pour vis UNF ½–20 ?
- Comment feriez-vous un filetage à gauche ? (Non couvert dans la lecture – réfléchissez.)
- Quel outil pour couper le filetage ?
- Décrivez le Gabarit Central (Center Gage).
- Avec quoi vérifie-t-on le pas de filet (Filets Par Pouce) ?
- Première et dernière passe : de combien avance-t-on le compound ?
- Nommez quatre matériaux pour faire des outils de coupe.
Informations d'Attribution du Chapitre
Ce chapitre est dérivé des sources suivantes :
- Tour (Lathe) dérivé de Lathe par le MIT, CC:BY-NC-SA 4.0.
- Terminologie Outils de Coupe dérivé de Lathe Cutting Tools – Cutting Tool Shapes par Wisconsin Technical College, CC:BY-NC 4.0.
- Terminologie Outils de Coupe dérivé de Cutter Types (Lathe) par Université de l'Idaho, CC:BY-SA 3.0.
- Centrage dérivé de [Manuel Tours Document]
Technologie industrielle
- Tour d'atelier TL-1 : Transition fluide du manuel au CNC
- Tour CNC TF2000 – Précision lourde et commande conviviale
- Tour CNC Trak TRL 1540V – Précision et flexibilité pour l'usinage
- Tour pétrole haute précision pour production de grandes pièces
- Tour Hardinge HLV : servomoteur électronique et ordinateur de filetage pour la précision
- Tour combiné mi-grand M20 × 60 : polyvalent, haute performance
- Broche de tour (lathe spindle) : guide complet
- Unité 5 : Opération CNC – Maîtriser la mise en service et le contrôle Haas Mill
- Mastercam Unité 7 : Gestion d'images et création de parcours d'outils