



Chapitre 2 : Maîtriser le Tour – Pièces, Sécurité et Configuration
Unité 1 : Le Tour Parallèle (Engine Lathe)
Objectif
Après cette unité, vous serez capable de :
- Identifier les parties les plus importantes du tour et leurs fonctions.
- Comprendre les règles de sécurité du tour.
- Décrire la configuration d'un outil de coupe pour l'usinage.
- Décrire le montage de la pièce sur le tour.
- Expliquer comment installer l'outil de coupe.
- Décrire le positionnement de l'outil.
- Décrire le centrage de la pièce et de la pointe de la contre-pointe.
Description
Le tour est une machine très polyvalente et importante à savoir utiliser. Cette machine fait tourner un objet cylindrique contre un outil que l'opérateur contrôle. Le tour est le précurseur de toutes les machines-outils. La pièce est maintenue et tournée sur son axe tandis que l'outil de coupe avance le long de la ligne de coupe désirée. Le tour est l'une des machines-outils les plus polyvalentes de l'industrie. Avec accessoires appropriés, il peut servir au tournage, conicité, tournage de forme, filetage, dressage, alésage, décolletage, meulage, polissage. Les opérations de coupe sont effectuées avec un outil avancé soit parallèlement, soit perpendiculairement à l'axe de la pièce. L'outil peut aussi être avancé à un angle pour usiner des conicités et angles. Sur un tour, la contre-pointe ne tourne pas. C'est la broche qui tient la pièce qui tourne. Pinces, pointes, mandrins à 3 mors et autres dispositifs de maintien peuvent tous être tenus dans la broche. La contre-pointe peut tenir des outils pour percer, fileter, aléser ou tailler des conicités. Elle peut aussi supporter l'extrémité de la pièce avec une pointe et s'ajuster pour différentes longueurs.
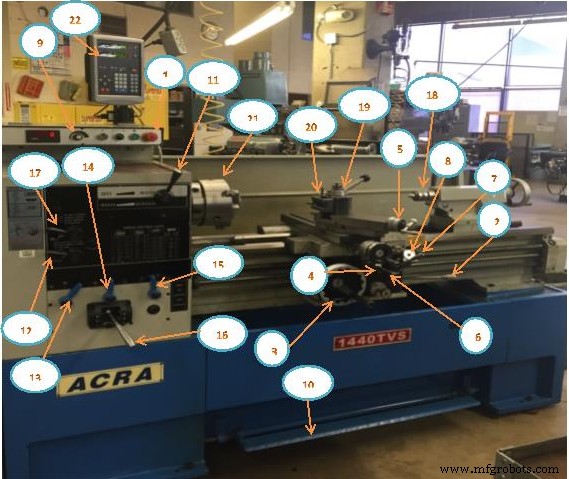
Figure 1. Pièces d'un tour
- Marche/Arrêt
- Broche Avant/Arrière (basculer le levier haut/bas)
- Volant de chariot
- Volant d'avance transversale
- Volant d'avance du chariot porte-outil (compound)
- Embrayage chariot/avance transversale
- Demi-écrou de filetage
- Cadran de filetage
- Vitesse broche
- Frein
- Gamme Haute/Basse broche
- Inversion Filetage/Avance (pousser/tirer)
- Gammes d'avance (A, B, C)
- Gammes d'avance (R, S, T)
- Gammes d'avance (V, W, X, Y, Z) – V et Z pour filetage
- Boîte de vitesses
- Boîte de vitesses Basse/Haute
- Contre-pointe (Tailstock)
- Porte-outil (Tool Post)
- Porte-outil (Toolholder)
- Mandrin 3 mors
- Afficheur numérique (DRO) Sélecteur Filetage/Avance (voir item 15)
Sécurité au Tour
Comme toujours, soyez conscients des exigences de sécurité et respectez les règles pour éviter les blessures graves.
Lunettes, manches courts, pas de cravate, pas de bagues, n'essayez pas d'arrêter la pièce à la main. Arrêtez la machine avant de vérifier la pièce. Ne savez pas comment ça marche ? – « Ne la faites pas tourner. » N'utilisez pas de chiffons quand la machine tourne.
- Retirez la clé du mandrin immédiatement après usage. Ne démarrez pas le tour si la clé est encore dans le mandrin.
- Faites tourner le mandrin ou le plateau à la main sauf problème de blocage ou de jeu.
- Il est important que le mandrin ou le plateau soit solidement serré sur la broche du tour.
- Éloignez l'outil du mandrin, de la pince ou du plateau lors de l'insertion ou du retrait de la pièce.
- Placez le porte-outil à gauche du chariot porte-outil (compound slide). Cela évite que le compound ne heurte la broche ou les accessoires du mandrin.
- Lors de l'installation et du retrait de mandrins, plateaux et pointes, assurez-vous que toutes les surfaces d'appui sont propres et sans bavures.
- Assurez-vous que l'outil est affûté et a les angles de dépouille corrects.
- Serrez l'outil le plus court possible dans le porte-outil pour éviter vibrations et casse.
- Appliquez et maintenez uniformément les fluides de coupe. Cela évite la déformation (morphing).
- Ne faites pas tourner une broche filetée en marche arrière.
- Ne faites jamais tourner la machine plus vite que la vitesse recommandée pour le matériau spécifique.
- Si un mandrin ou plateau est coincé sur le nez de broche, contactez un instructeur pour le retirer.
- Si du limage est fait sur pièce tournante, limez de la main gauche pour éviter de glisser dans le mandrin.
- Arrêtez toujours la machine avant de prendre des mesures.
- Arrêtez la machine pour enlever les copeaux longs et filandreux. Retirez-les avec une pince.
- Assurez-vous que la contre-pointe est verrouillée et que les réglages appropriés sont faits si on tourne entre pointes.
- En tournant entre pointes, évitez de couper complètement la pièce.
- N'utilisez pas de chiffons pendant que la machine tourne.
- Retirez les outils du porte-outil et de la contre-pointe avant le nettoyage.
- N'utilisez pas d'air comprimé pour nettoyer le tour.
- Soyez prudent en nettoyant le tour. Les outils coupants sont tranchants, les copeaux sont tranchants, la pièce peut être tranchante.
- Assurez-vous que la machine est arrêtée et propre avant de quitter. Retirez toujours la clé de mandrin, évitez les jeux, gardez le sol propre. Soyez prudent : outils, copeaux et pièce sont tranchants.
Voici des questions importantes pour l'utilisation d'un tour :
• Pourquoi la vitesse de coupe appropriée est-elle importante ?
Trop élevée : l'outil s'use vite, temps perdu à le remplacer ou réaffûter. Trop faible : faible productivité.
À savoir :
- Profondeur de passe pour ébauche.
- Profondeur de passe pour finition.
- Les plus grosses passes d'ébauche vont de 0,010 à 0,030" (0,25–0,75 mm) selon le matériau, et 0,002 à 0,012" (0,05–0,3 mm) pour la finition selon les matériaux.
- Avance pour passe d'ébauche.
- Avance pour passe de finition.
- Avances d'ébauche : 0,005 à 0,020" (0,13–0,5 mm) selon matériau ; finition : 0,002 à 0,004" (0,05–0,1 mm).
Terminologie des Outils de Coupe
De nombreux outils différents servent au tournage, dressage et tronçonnage sur tour. Chaque outil est généralement en carbure comme base, mais peut inclure d'autres composés. Cette section couvre les aspects et usages des outils de coupe de tour.
|
Figure A : Outil de tournage standard pour créer un épaulement semi-carré. Si assez de matière derrière le tranchant, peut aussi servir à l'ébauche. |
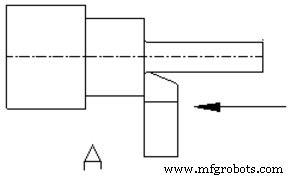
Figure A |
|
Figure B : Outil de tournage standard avec angle d'attaque. Permet des passes d'ébauche lourdes. Peut aussi être tourné pour créer un épaulement semi-carré. |
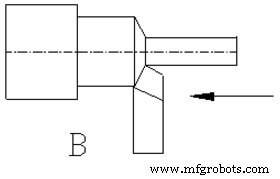
Figure B |
|
Figure C : Nez à très grand rayon, aide aux belles finitions en passes légères et lourdes. Peut aussi former un rayon d'angle. |
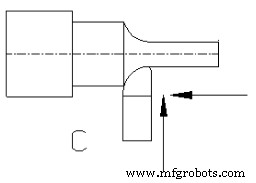
Figure C |
|
Figure D : Outil de tournage standard tourné. Son nez précède le tranchant pour créer des passes de finition légères sur le diamètre extérieur et la face de l'épaulement. |
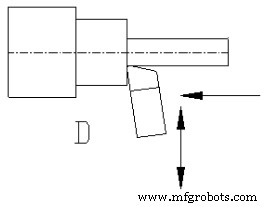
Figure D |
|
Figure E : Outil de forme (form tool). Différentes formes peuvent être meulées dans l'outil, qui les reproduira sur la pièce. |
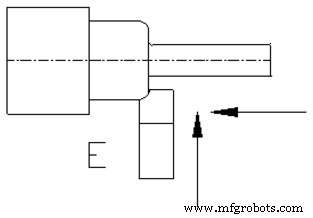
Figure E |
|
Figure F : Outil de dressage (facing tool). Utilisé pour dresser l'extrémité d'une pièce pour une finition plane et lisse. Si le brut a un trou central, utilisez une demi-pointe pour stabiliser et soutenir. |
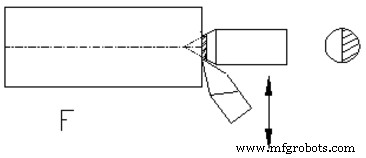
Figure F |
|
Figure G : Outil de rainurage ou de sous-coupe (grooving/under-cutting). Coupe des rainures dans la pièce. Avec bons dégagements, peut couper profondément ou à gauche/droite. |
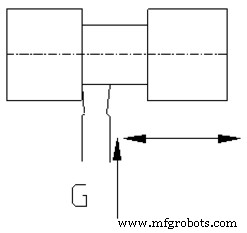
Figure G |
|
Figure H : Outil de tronçonnage (parting tool). Coupe le brut à une longueur donnée. Nécessite une lame préformée et un porte-lame. |
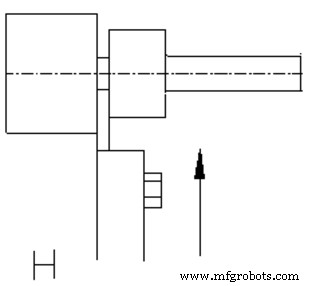
Figure H |
|
Figure I : Outil de filetage 60° pour fileter le brut. |
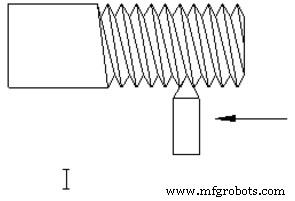
Figure I |
Configuration d'un Outil de Coupe pour l'Usinage
- Déplacez le porte-outil du côté gauche du chariot porte-outil (compound rest).
- Montez un porte-outil (toolholder) dans le porte-outil (toolpost) de sorte que la vis de pression du porte-outil dépasse d'environ 1 pouce (25 mm) du porte-outil.
- Insérez l'outil de coupe approprié dans le porte-outil, avec un débordement de 0,500" (12,7 mm) au-delà du porte-outil.
- Réglez la pointe de l'outil à la hauteur du centre. Vérifiez avec une règle droite ou la contre-pointe.
- Serrez solidement le porte-outil pour l'empêcher de bouger pendant la coupe.
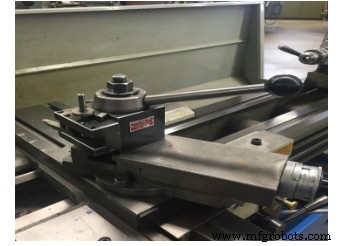
Figure 2 : Porte-outil (Toolpost) et Porte-outil (Toolholder)
Monter la Pièce sur le Tour
- Vérifiez que la pointe tourne vrai. Sinon, retirez-la, nettoyez toutes les surfaces, replacez-la. Revérifiez.
- Nettoyez les pointes du tour et les trous de centrage de la pièce.
- Ajustez la broche de la contre-pointe pour qu'elle dépasse d'environ 3 pouces (75 mm) de la contre-pointe.
- Desserrez l'écrou ou le levier de serrage de la contre-pointe.
- Placez l'extrémité de la pièce dans le mandrin et avancez la contre-pointe jusqu'à ce qu'elle soutienne l'autre extrémité.
- Serrez l'écrou ou le levier de serrage de la contre-pointe.
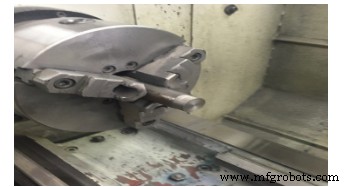
Figure 3 : Pièce sur Tour
Installation d'un Outil de Coupe
- Les porte-outils (tool holders) servent à tenir les outils de coupe de tour.
- Pour installer, nettoyez le porte-outil et serrez les boulons.
- Le porte-outil du tour est fixé au porte-outil (tool post) par un levier de dégagement rapide.
- Le porte-outil est fixé à la machine par un boulon en T.
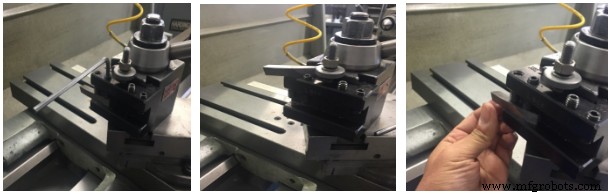
Figure 4 : Installation d'un Outil de Coupe
Positionnement de l'Outil
Pour repositionner l'outil de coupe, déplacez le chariot transversal (cross slide) et le chariot principal (lathe saddle) à la main. Les avances motorisées sont aussi disponibles. Les procédures exactes dépendent de la machine. Le chariot porte-outil (compound) fournit un troisième axe de mouvement, et son angle peut être modifié pour couper des conicités à tout angle.
- Desserrez les boulons qui maintiennent le compound attaché au chariot.
- Orientez le compound à l'angle correct, en utilisant le cadran à la base du compound.
- Resserrez les boulons.
- L'outil peut être avancé manuellement le long de l'angle choisi. Le compound n'a pas d'avance motorisée.
- Si besoin, utilisez les deux mains pour une avance plus régulière. Cela donne une belle finition.
- Le compound et le chariot transversal ont des molettes micrométriques, mais le chariot principal n'en a pas.
- Si plus de précision est nécessaire pour positionner le chariot, utilisez un comparateur fixé au chariot. Les comparateurs appuient sur des butées.
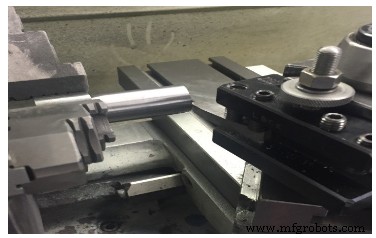
Figure 5 : Positionnement de l'Outil
Centrage de la Pièce
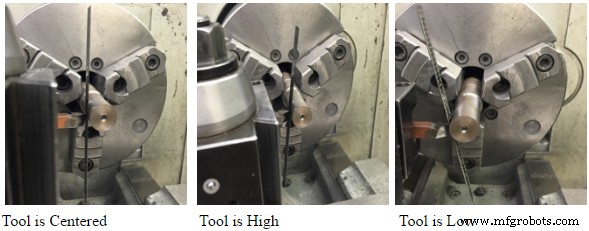
Règle en Acier (Steel Rule)
- Placez la règle en acier entre le brut et l'outil.
- L'outil est centré quand la règle est verticale.
- L'outil est trop haut quand la règle penche vers l'avant.
- L'outil est trop bas quand la règle penche vers l'arrière.
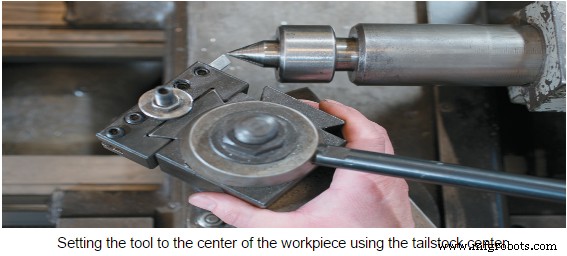
Pointe de Contre-Pointe (Tailstock Center)
- Référez-vous au centre de la contre-pointe pour régler l'outil.
- Positionnez la pointe de l'outil avec le centre de la contre-pointe.
TEST DE L'UNITÉ
- Listez les dix parties les plus importantes du tour.
- Listez cinq règles de sécurité du tour.
- Pourquoi la vitesse de coupe est-elle importante ?
- Qu'est-ce qu'un porte-outil (toolholder) ?
- Où monte-t-on un porte-outil ?
- De combien faites-vous dépasser l'outil de coupe dans le porte-outil ?
- Listez trois outils de coupe différents.
- Décrivez le positionnement de l'outil.
- Expliquez comment centrer la pièce.
- Quelles sont les deux façons de centrer la pièce ?
Technologie industrielle
- Tour à commande numérique : Avantages, limites et applications pratiques
- L'héritage du tour : de l'Égypte antique à la fabrication moderne
- Tours CNC : guide complet sur leur fonctionnement et leurs avantages
- Comprendre les tours : composants, fonctions et applications CNC modernes
- Comprendre les tours à tourelle et tours à tourelle mobile : caractéristiques, histoire et applications
- Maîtriser les opérations de tour et la sélection des outils de coupe
- Fondamentaux CNC : Maîtriser la commande numérique par ordinateur
- Qu'est-ce qu'un tour à tourner ? Comprendre les bases du tournage et de l'alésage
- Tours suisses : tournage CNC de précision pour micro-composants