



Tête d'Alésage à Décalage (Offset Boring Head) : Précision et Finition des Alésages
Objectif
Après cette unité, vous serez capable de :
- Identifier une tête d'alésage à décalage.
- Expliquer comment configurer correctement une table rotative.
Tête d'Alésage à Décalage
La tête d'alésage à décalage est un accessoire qui se monte sur la broche de la fraiseuse et permet d'obtenir une meilleure finition et une plus grande précision de diamètre sur la plupart des trous percés. Les têtes d'alésage à décalage sont utilisées pour créer de grands trous quand les tolérances n'autorisent pas un foret, ou qu'aucun foret ou alésoir assez grand n'est disponible. Une tête d'alésage à décalage peut aussi servir à élargir un trou ou à décaler son axe dans certains cas.
Sécurité
Vérifiez que toutes les vis de pression sont serrées avant l'opération. Assurez-vous que la tête d'alésage a le dégagement nécessaire pour entrer dans le trou. Retirez la clé Allen avant de mettre la fraiseuse en marche. Vérifiez deux fois la vitesse avant l'opération.
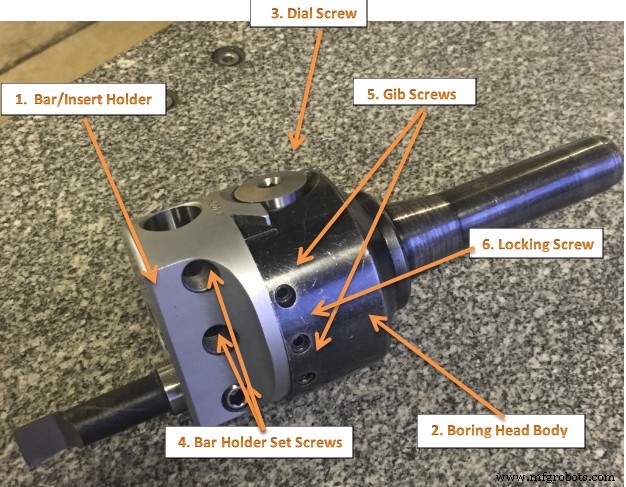
Figure 1. Tête d'Alésage à Décalage
Tête d'Alésage à Décalage et Outils
La Figure 1 montre une tête d'alésage à décalage. Notez que la barre d'alésage (boring bar) peut être ajustée sur un axe perpendiculaire. Cette caractéristique permet de positionner l'outil d'alésage avec précision pour aléser des trous de diamètres variables.
Cet ajustement est plus commode que d'ajuster l'outil dans le porte-outil ou de changer la barre. Un autre avantage est le collier micrométrique gradué qui permet de déplacer l'outil avec précision d'une quantité spécifiée, généralement par incréments de 0,001" (0,025 mm), sans comparateur ni autre instrument de mesure.
Composants Principaux
Une tête d'alésage comporte trois composants majeurs :
- Corps de la tête d'alésage (boring head body)
- Porte-barre / porte-insert (bar holder/insert holder)
- Vis micrométrique (dial screw)
Le corps a une finition oxydée noire pour la prévention de la rouille. Le porte-barre ou porte-insert (#1) a un chromage satiné pour la résistance à l'usure. La vis micrométrique (#3) est rectifiée de précision pour donner un mouvement précis du porte-barre dans la queue d'aronde. La tension du gib a été préréglée en usine. Les deux vis de gib (#5) ne doivent pas être desserrées pour les réglages de taille. Elles servent uniquement à ajuster la pression du gib et sont remplies de cire rouge pour éviter les ajustements accidentels. La vis de verrouillage (#6) est la seule vis utilisée pour modifier la taille de la tête d'alésage.
Réglage du Diamètre
Pour ajuster le diamètre d'une tête d'alésage standard Allied Criterion :
- Desserrez la vis de verrouillage (#6).
- Tournez la vis micrométrique (#3) dans le sens horaire pour augmenter le diamètre, antihoraire pour le diminuer.
- Serrez la vis de verrouillage (#6).
Procédure d'Alésage
- Mettez en place et alignez soigneusement la pièce parallèle au déplacement de la table.
- Alignez le centre de la broche de la fraiseuse avec le point de référence sur la pièce.
- Repérez l'emplacement du trou avec un foret de centrage ou un outil de repérage.
- Percez le trou au-delà de ½ pouce. Vérifiez que la tête d'alésage a le dégagement pour entrer dans le trou.
- Installez la tête d'alésage dans la fraiseuse.
- Installez la barre d'alésage, serrez la vis de pression et desserrez la vis de verrouillage, puis ajustez la barre au bord du trou.
- Revérifiez l'alignement de la pièce et de la broche avec le point de référence. Si une erreur apparaît, répétez l'étape 6 avant de continuer.
- Réglez la vitesse de la fraiseuse selon la taille du trou et le matériau.
- Engagez l'avance à vis sans fin (worm feed) sur la fraiseuse. Amenez la broche au contact de la matière. Tirez le levier pour engager l'avance motorisée. À la profondeur voulue, repoussez le levier pour désengager l'avance et arrêtez la fraiseuse. Retirez la tête d'alésage du trou.
- Finissez l'alésage à la dimension requise.
NOTE : Répétez les procédures 6 à 9 jusqu'à obtenir la taille désirée.
Table Rotative (Rotary Table)
Une table rotative permet de réaliser des arcs et des cercles. Par exemple, la rainure en T circulaire dans la base orientable d'un étau peut être faite avec une table rotative. Elle sert aussi pour le divisionnement (indexing), où la pièce doit être tournée d'une quantité exacte entre opérations. On peut tailler des engrenages sur une fraiseuse avec une table rotative. Les plateaux de division (dividing plates) facilitent le divisionnement.
Les tables rotatives sont le plus souvent montées « à plat », la table tournant autour d'un axe vertical, dans le même plan que la fraise d'une fraiseuse verticale. Une configuration alternative monte la table sur sa tranche (ou « à plat » sur une plaque d'angle à 90°), pour une rotation autour d'un axe horizontal. Dans cette configuration, une contre-pointe (tailstock) peut aussi être utilisée, maintenant la pièce « entre pointes ».
Avec la table montée sur une table auxiliaire, la pièce est centrée précisément sur l'axe de la table rotative, qui est lui-même centré sur l'axe de l'outil de coupe. Les trois axes sont ainsi coaxiaux. La table auxiliaire peut alors être décalée en X ou Y pour placer l'outil à la distance voulue du centre de la pièce, permettant des opérations d'usinage concentriques. Placer la pièce excentriquement à une distance définie du centre permet d'usiner des courbes plus complexes. Comme pour d'autres configurations sur fraiseuse verticale, l'opération peut être soit le perçage d'une série de trous concentriques et éventuellement équidistants, soit le surfacage ou fraisage en bout de formes circulaires ou semi-circulaires.
Une table rotative peut servir à :
- Usiner des plats de clé sur un boulon
- Percer des trous équidistants sur un flange circulaire
- Couper une pièce ronde avec un tang saillant
- Créer des trous de grand diamètre par fraisage circulaire sur petites fraiseuses n'ayant pas la puissance pour gros forets (>0,500"/>13 mm)
- Fraisier des hélices
- Couper des courbes complexes (avec configuration appropriée)
- Couper des lignes droites à tout angle
- Couper des arcs
- Avec une table composée (compound table) sur la table rotative, on peut déplacer le centre de rotation n'importe où sur la pièce, permettant de couper un arc n'importe où.
- Couper des pièces circulaires
Configuration d'une Table Rotative
Sur une fraiseuse, que ce soit pour fraiser un arc ou percer des trous selon un motif circulaire, deux choses sont indispensables pour mettre en place la pièce. Premièrement, la pièce doit être centrée sur la table rotative. Deuxièmement, la table rotative doit être centrée sous la broche. Ensuite, la table de la fraiseuse peut être déplacée d'une distance appropriée et l'usinage peut commencer.
On pourrait centrer la table sous la broche d'abord, en indiquant sur le trou central de la table. Puis monter la pièce et indiquer sur la pièce. Cette approche a deux problèmes. Premièrement, on suppose que le trou de la table est vrai et centré, ce qui n'est pas garanti. Deuxièmement, cela risque une accumulation d'erreurs, car on mesure depuis deux caractéristiques différentes (le trou de la table et un élément de la pièce). Centrez d'abord la pièce sur la table rotative, puis centrez la table rotative sous la broche.
Pour centrer la pièce sur la table rotative, faites tourner la table et observez la déviation de l'aiguille du comparateur. Ajustez la position de la table de la fraiseuse (X et Y) jusqu'à ce que l'aiguille ne dévie plus.
On centre une table rotative en plaçant un comparateur à levier dans un mandrin ou une pince sur la broche, qu'on fait tourner à la main avec la pointe du comparateur en contact avec le trou de la table rotative. Si la machine peut être mise au point mort, cela aide pour que la broche pivote librement. Un mandrin de perçage est plus facile qu'une pince car on a quelque chose à tourner aisément. Faites les ajustements avec les volants de table et de chariot.
Une fois le centre localisé (le comparateur affiche la même valeur en tournant la broche), il est très recommandé de mettre les deux cadrans à « 0 », au lieu de marquer un emplacement aléatoire. Assurez-vous aussi que le jeu (backlash) est correctement réglé. Réglez le cadran pour qu'il lise dans le sens positif, c'est plus facile pour compter les changements, et vous n'avez pas à vous souvenir du sens choisi pour le jeu. Je marque aussi la table et le chariot au crayon à cire pour savoir où est le centre. Cela indique quand arrêter de tourner le volant quand « 0 » revient, si on veut revenir au centre pour charger une autre pièce.
Une fois le centre de la table localisé et les cadrans réglés et bloqués, vous avez généralement un élément sur votre pièce que vous voulez centrer. Parfois c'est un trou, parfois le bord extérieur de la pièce circulaire. Dans les deux cas, on utilise souvent le même comparateur en le faisant pivoter à l'intérieur du trou ou sur le pourtour de la pièce. Le pourtour peut nécessiter de contourner les serre-joints, ce qu'on fait généralement en utilisant la broche pour monter le comparateur assez haut pour les dépasser. Quand on centre des pièces sur une table déjà localisée, on tapote la pièce, on n'ajuste pas avec les volants. Tapotez après avoir légèrement serré les serre-joints, pour qu'elle ne bouge pas sauvagement. On peut ainsi atteindre un centrage quasi parfait, aussi précis que la machine le permet.
Après que la pièce est centrée sur la table rotative, tournez la broche à la main pour que la pointe du comparateur balaye l'intérieur du trou. Ajustez la position de la table de la fraiseuse jusqu'à ce qu'aucune déviation ne soit notée.
Configuration de votre Table Rotative
Comment centrer la broche sur le centre de la table rotative. Voici quelques méthodes.
Centrer la Table Rotative avec la Broche de Fraiseuse Verticale
Suivez cette procédure :
- Équerrez la tête verticale avec la table de la machine.
- Montez la table rotative sur la table de la fraiseuse.
- Placez un bouchon de test (test plug) dans le trou central de la table rotative.
- Montez un comparateur dans la broche de la fraiseuse.
- Avec le comparateur juste au-dessus du bouchon, tournez la broche à la main et alignez approximativement le bouchon avec la broche.
- Mettez le comparateur en contact avec le diamètre du bouchon, et tournez la broche à la main.
- Ajustez la table de la machine par les volants longitudinal (X) et transversal (Y) jusqu'à ce que le comparateur n'enregistre plus de mouvement.
- Verrouillez la table et le chariot de la fraiseuse, et revérifiez l'alignement.
- Réglez à nouveau si nécessaire.
Une méthode pour configurer votre table rotative
 |
Position Approximative (Rough Position) Fabriquez une pièce en laiton de 3/8" avec une pointe à 60°. Elle doit tenir dans les porte-fraises. Cette méthode est très utile pour diverses opérations de mise en place. |
 |
Position Visuelle (Visual Position) L'œil est assez bon pour juger quand deux cercles sont centrés. Précision normale : environ 0,010" (0,25 mm) parfois. |
 |
Indication (Indicate) Pour une précision réelle, indiquez la table rotative au comparateur. Sur la photo, la pointe semble dans le vide, mais elle touche en fait le fond du trou de la table. Je fais tourner la table sur 360° en observant la déviation max. Puis je tourne la broche de 90° à gauche et 90° à droite. Le vrai centre est à mi-chemin entre les deux lectures. Pour le réglage final, centrez du même côté du jeu (backlash) que celui utilisé pour la coupe. Si l'outil va du centre vers la droite, faites l'ajustement de centrage dans le même sens. Si vous êtes du mauvais côté du jeu, vous surcompenserez et devrez recommencer du bon côté. |
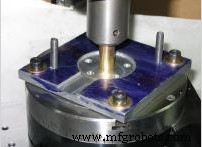 |
Gabarit d'Alignement (Lineup Jig) Pour localiser un gabarit ou une pièce sur la table rotative. Je commence par l'alignement approximatif initial. |
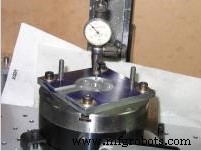 |
Indiquer le Gabarit (Indicate Jig) Centrer le gabarit ou la pièce sur le centre de la table rotative. Pour cela, faites tourner la table et ajustez la pièce jusqu'à obtenir un faux-rond constant tout autour. |
Centrer une Pièce avec la Table Rotative
Il est souvent nécessaire d'effectuer une opération sur table rotative sur plusieurs pièces identiques, chacune ayant un trou usiné au centre. Pour aligner rapidement chaque pièce, on peut fabriquer un bouchon spécial s'adaptant au trou central de la pièce et à celui de la table rotative. Une fois la broche alignée avec la table, chaque pièce suivante s'aligne vite et précisément en la posant sur le bouchon.
Si peu de pièces (ne justifiant pas un bouchon spécial) ou si la pièce n'a pas de trou central, la méthode suivante permet de la centrer sur la table rotative :
- Alignez la table rotative avec la broche de la fraiseuse verticale.
- Serrez légèrement la pièce au centre de la table rotative. Ne bougez pas les volants longitudinal (X) et transversal (Y).
- Désengagez le mécanisme à vis sans fin de la table rotative.
- Montez un comparateur dans la broche ou sur la table de la fraiseuse, selon la pièce.
- Mettez le comparateur en contact avec la surface à indiquer, et tournez la table rotative à la main.
- Avec une barre en métal tendre, tapotez la pièce (loin du mouvement de l'indicateur) jusqu'à ce qu'aucun mouvement ne soit enregistré sur le comparateur sur un tour complet.
- Serrez la pièce fermement, et revérifiez la précision de la mise en place.
Fraisage de Rayon (Radius Milling)
Pour fraiser l'extrémité d'une pièce à un certain rayon ou usiner des rainures circulaires d'un rayon défini, suivez la procédure ci-dessous.
- Alignez la fraiseuse verticale à 90° par rapport à la table.
- Montez un comparateur dans la broche.
- Montez la table rotative sur la table de la fraiseuse.
- Centrez la table rotative avec la broche en utilisant un bouchon de test et un comparateur sur la broche.
- Mettez les cadrans d'avance longitudinale (X) et transversale (Y) à zéro.
- Montez la pièce sur la table rotative, en alignant le centre des coupes radiales avec le centre de la table. Un arbre spécial peut servir. Une autre méthode aligne le centre de la coupe radiale avec un wiggler monté sur la broche.
- Déplacez soit l'avance transversale, soit l'avance longitudinale (la plus commode) d'une quantité égale au rayon requis.
- Verrouillez à la fois la table et le chariot.
- Montez la fraise en bout appropriée.
- Réglez la vitesse correcte (RPM).
- Faites tourner la pièce avec le volant d'avance de la table rotative jusqu'au point de départ de la coupe.
- Réglez la profondeur de coupe et usinez le rayon à la dimension indiquée sur le plan, en avance manuelle ou motorisée.
TEST DE L'UNITÉ
- Quand utilise-t-on une tête d'alésage à décalage ?
- Nommez les trois composants majeurs des têtes d'alésage.
- Pourquoi la vis de verrouillage est-elle serrée après les ajustements du coulisseau ?
- Pourquoi le coulisseau a-t-il plusieurs trous pour tenir les outils d'alésage ?
- Qu'est-ce qui détermine la vitesse de coupe en alésage ?
- À quelles fins une table rotative peut-elle être utilisée ?
- Quel est le but du trou au centre d'une table rotative ?
- Décrivez brièvement comment centrer une table rotative avec une broche de fraiseuse verticale.
- Décrivez brièvement comment centrer une pièce unique sur une table rotative.
- Expliquez comment usiner un grand rayon avec une table rotative.
Informations d'Attribution du Chapitre
Ce chapitre est dérivé des sources suivantes :
- Procédures de Taraudage dérivé de Drilling and Tapping par l'Université de l'Idaho, CC:BY-SA 3.0.
- Réglage de Tête (Tramming) dérivé de Tramming Mill Head par l'Université de l'Idaho, CC:BY-SA 3.0.
- Comparateur (Photo) dérivé de Dial Gauge par Wikimedia, CC:BY-SA 3.0.
- Procédures Fraiseuse dérivé de Mechanical Engineering Tools par le MIT, CC:BY-NC-SA 4.0.
- Table Rotative dérivé de Rotary Table par l'Université de l'Idaho, CC:BY-SA 3.0.
Technologie industrielle
- Comprendre la rugosité de surface : unités, tableaux et techniques de mesure
- Machines d'impression offset : aperçu et avantages
- Comprendre l'impression offset : guide complet
- Découvrez 3 avantages clés de la machine d'alésage (Boring Mill)
- Tournevis Déporté (Offset Screwdriver) : Utilité, Avantages et Applications
- Techniques d'essai de dureté : méthodes Rockwell et Brinell
- Unité 5 : Opération CNC – Maîtriser la mise en service et le contrôle Haas Mill
- Mastercam Unité 7 : Gestion d'images et création de parcours d'outils
- Maîtriser les machines d'alésage : techniques, applications et usinage de précision