



Unité 3 : Maîtriser le mouvement de la machine de fraisage vertical (VMC)
OBJECTIFS
À la fin de cette unité, vous serez capable de :
- Comprendre le mouvement de la machine de fraisage vertical (VMC).
- Comprendre la position Machine Home (origine machine).
- Comprendre les coordonnées machine CNC.
- Comprendre le Système de Coordonnées Pièce (WCS).
- Comprendre les décalages machine et outil (Offsets).
- Régler le décalage de longueur d'outil (TLO) pour chaque outil.
MOUVEMENT MACHINE VMC
Les machines CNC utilisent un système de coordonnées cartésiennes 3D. Figure 1 montre un Centre d'Usinage Vertical (VMC) typique. La pièce est fixée sur la table. Cette table se déplace dans le plan XY. Face à la machine, l'axe X déplace la table gauche-droite. L'axe Y déplace la table avant-arrière. La colonne porte et fait tourner l'outil. La colonne contrôle l'axe Z et se déplace haut-bas.
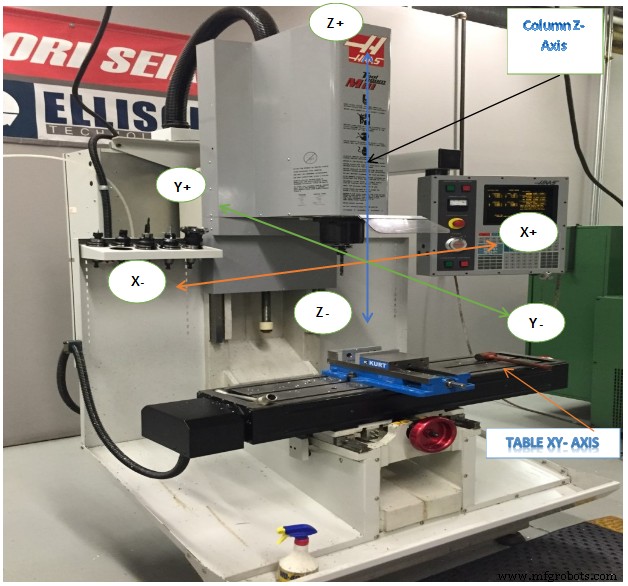
Figure 1. Mouvement machine VMC
COORDONNÉES MACHINE CNC
Le Système de Coordonnées Machine CNC est illustré Figure 2. Le point de contrôle pour le système machine est le centre-face de la broche. Le point d'origine du système machine s'appelle « Machine Home ». C'est la position du centre-face de la broche quand l'axe Z est complètement rétracté et la table déplacée à ses limites vers le coin arrière-gauche.
Figure 2. Système de coordonnées machine VMC (Position Home)
Comme Figure 3 le montre, avec une CNC, pensez, travaillez et écrivez les programmes en termes de mouvement de l'outil, pas de mouvement de la table. Exemple : valeurs +X croissantes déplacent l'outil vers la droite par rapport à la table (la table bouge à gauche). +Y croissantes déplacent l'outil vers l'arrière de la machine (table vers l'opérateur). +Z monte l'outil (loin de la table).
POSITION MACHINE HOME (ORIGINE MACHINE)
Au premier démarrage, la CNC ne sait pas où sont les axes dans l'espace de travail. La position Home est trouvée par la séquence « Power On Restart » initiée par l'opérateur via un bouton sur la commande après mise sous tension.
La séquence Power On Restart entraîne lentement les trois axes vers leurs limites extrêmes (-X, +Y, +Z). À chaque butée mécanique, un micro-interrupteur signale au contrôle que la position Home de cet axe est atteinte. Une fois les trois axes arrêtés, la machine est « homée ». Les coordonnées machine sont dès lors relatives à cette position Home.
SYSTÈME DE COORDONNÉES PIÈCE (WCS - WORK COORDINATE SYSTEM)
Écrire un programme CNC en coordonnées machine serait difficile : Home est loin de la table, valeurs du programme seraient grandes et sans relation évidente avec le modèle pièce. Pour faciliter programmation et mise en place, un Système de Coordonnées Pièce (WCS) est établi pour chaque programme CNC.
Le WCS est un point choisi par le programmeur CNC sur la pièce, le brut ou le dispositif de serrage. Il peut coïncider avec l'origine pièce en CAO, mais pas obligatoire. Bien qu'il puisse être n'importe où dans l'enveloppe machine, son choix demande réflexion.
- Le WCS doit être repérable par moyens mécaniques : palpeur de bord (edge finder), indicateur coaxial, palpeur de pièce (part probe).
- Localisation haute précision : typiquement ±0,025 mm (0,001") ou mieux.
- Répétable : pièces placées exactement même position à chaque fois.
- Tenir compte de la rotation/déplacement de la pièce pour usiner différentes faces.
Exemple Figure 4 : pièce serrée dans un étau. Cotes extérieures déjà fraisées sur machine manuelle avant mise sur CNC. La CNC fait trous, poches, rainure. WCS dans le coin supérieur gauche du bloc. Ce coin est facilement trouvable par palpeur de bord ou palpeur.
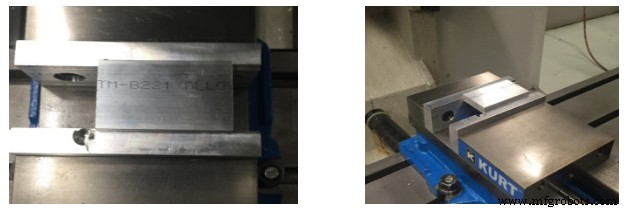
Vue de dessus Vue de côté
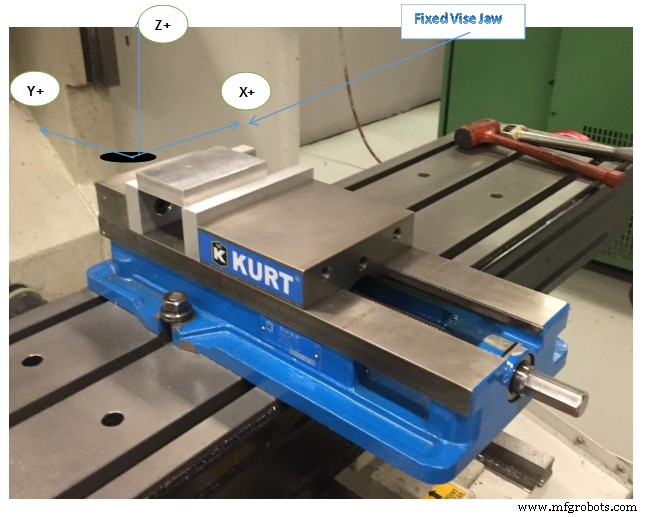
Figure 3. Système de Coordonnées Pièce (WCS)
DÉCALAGES MACHINE ET OUTIL (OFFSETS)
Décalages Machine (Machine Offsets)
Difficile de placer un étau exactement au même endroit sur la table à chaque fois → distance Home → WCS inconnue jusqu'à mise en place et alignement de l'étau. La mise en place machine se fait mieux APRÈS écriture complète du programme, car coûteux de laisser CNC inactive en attendant la programmation. De plus, le programmeur peut changer d'avis pendant la FAO, rendant toute pré-mise en place obsolète.
Complication supplémentaire : outils de longueurs différentes sortent de la broche différemment, valeur difficile à prévoir. Exemple : fraise à queue longue dépasse plus que foret court. Si outil s'use ou casse et doit être remplacé, presque impossible de le régler à la même longueur exacte dans le porte-outil.
Donc il faut relier le système machine à la WCS pièce en tenant compte des longueurs d'outils variables. C'est le rôle des décalages Outil et Dispositif (Fixture/Tool Offsets). Beaucoup de décalages disponibles sur CNC. Comprendre leur fonctionnement et les utiliser correctement ensemble est essentiel pour l'usinage CNC réussi.
Décalage Pièce XY (Part Offset XY)
Les décalages dispositif (Fixture offsets) donnent au contrôle CNC la distance Home → WCS pièce. Combinés aux décalages outil, ils permettent d'écrire les programmes par rapport à la WCS au lieu des coordonnées machine. Simplifient les mises en place : position exacte de la pièce dans l'enveloppe machine n'a pas besoin d'être connue avant d'écrire le programme.
Tant que la pièce est positionnée où l'outil peut atteindre toutes les opérations, elle peut être n'importe où dans l'enveloppe. Une fois les valeurs de décalage dispositif trouvées, entrées dans le contrôle et activées par le programme CNC, le contrôle traduit en arrière-plan coordonnées programme → coordonnées WCS.
Figure 5 montre comment les décalages pièce (+X, -Y) décalent l'axe de la broche directement au-dessus du WCS.
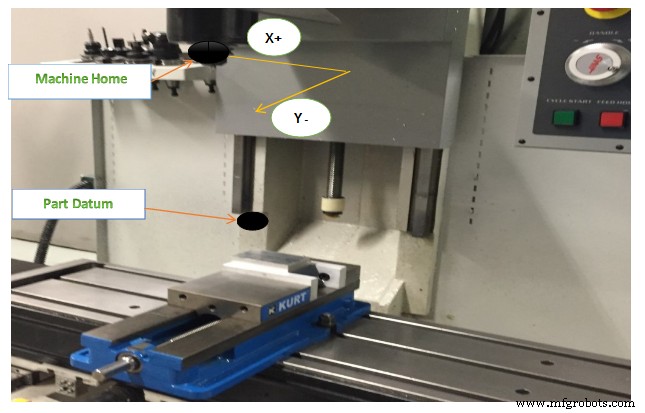
Figure 4: Décalage pièce déplace Machine vers WCS
Décalage Pièce Z (Part Offset Z)
La valeur Part Offset Z est combinée avec le décalage longueur outil (TLO) pour indiquer à la comment décaler le zéro Z de la pièce depuis le Home pièce, en tenant compte de la longueur de l'outil. Le Fixture Offset Z peut être utilisé ou non selon configuration.
Décalage Longueur Outil (TLO - Tool Length Offset)
Chaque outil chargé a une longueur différente. Si remplacé (usure/casse), le remplaçant aura probablement une longueur différente (impossible de régler exactement au même endroit). La CNC doit savoir jusqu'où chaque outil dépasse de la broche. C'est le rôle du TLO.
Utilisation simple : TLO trouvé en déplaçant (jog) la broche avec outil depuis Home Z machine jusqu'au Zéro Z pièce (voir Figure 6, gauche). L'outil est joggé au Z datum pièce et la distance parcourue est mesurée. Cette valeur entrée dans le registre TLO pour cet outil. Problèmes : besoin de surfacer la pièce à la bonne profondeur avant réglage outils. Si Z-datum est usiné (typique pièces 3D surfaciques), impossible de régler datum si outil casse/s'use → tous outils à réinitialiser à chaque nouveau job. Avec cette méthode, Fixture Offset Z = 0.
La méthode du centre (Figure 6) est meilleure et utilisée dans ce livre. Tous outils réglés sur une position Z connue, ex: sommet d'un bloc 1-2-3 de précision sur la table. Facilite remise à zéro si usure/casse.
Une sonde outil (tool probe) est similaire à la méthode bloc 1-2-3, sauf que la machine utilise un cycle spécial pour trouver automatiquement le TLO. Elle abaisse lentement l'outil jusqu'à contact avec la sonde et met à jour le registre TLO. Méthode rapide, sûre, précise mais nécessite machine équipée sonde. Sondes chères → attention à ne pas crasher l'outil dans la sonde.
Les méthodes 2 et 3 nécessitent aussi la distance position réglage outil (sommet bloc 1-2-3 ou sonde) → datum pièce, entrée dans Fixture Offset Z. La machine additionne les deux pour le TLO total. Méthode incluse dans le livre.
3 FAÇONS DE RÉGLER LE DÉCALAGE LONGUEUR OUTIL (TLO)
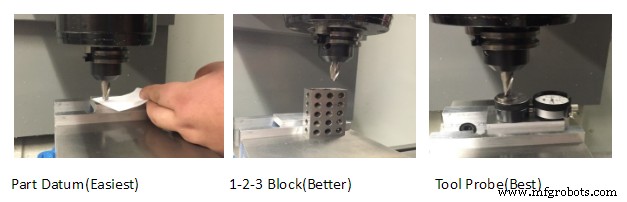
Figure 5. Méthodes de réglage TLO
TEST DE L'UNITÉ
- Expliquer la position Machine Home.
- Sur VMC, l'axe X déplace la table dans quelle direction ?
- Sur VMC, l'axe Y déplace la table dans quelle direction ?
- Sur VMC, l'axe Z déplace la table dans quelle direction ?
- Lister les 3 façons de régler les décalages longueur outil.
Technologie industrielle
- Booster la productivité avec les fonctionnalités avancées des centres d'usinage verticaux
- Pourquoi un centre d'usinage vertical est indispensable pour la fabrication métallique moderne
- Comprendre les fraiseuses : définition, processus et types
- Centre de tournage vertical Toyoda à broche inversée mobile pour gestion efficace des copeaux
- VTC 2500H : Centre de tournage vertical avec taillage d'engrenages et fraisage intégrés pour production rationalisée
- VTC 100-4 quatre axes de précision : Machine de tournage d'arbres haute performance
- Machines à Fraiser Polyvalentes : Fraisage, Perçage et Bien Plus
- Unité 5 : Opération CNC – Maîtriser la mise en service et le contrôle Haas Mill
- Fraiseuse verticale CNC de précision — Haute performance coupe bois & métal