



Opérations et sécurité de la scie à ruban : guide complet
OBJECTIFS
À la fin de cette unité, vous serez capable de :
- Identifier les types de scies à ruban
- Comprendre et appliquer les règles de sécurité
- Décrire le fonctionnement de la scie à ruban horizontale
- Décrire le fonctionnement de la scie à ruban verticale
- Expliquer le fonctionnement de la scie à tronçonner (chop saw)
- Expliquer la sélection des lames de scie
- Décrire le réglage de denture (tooth set)
- Expliquer le chargement de l'étau
- Décrire la lubrification
SCIE À RUBAN (BANDSAW)
Il existe deux types de scies à ruban : horizontale et verticale. Elles sont très présentes dans les ateliers d'usinage et ne requièrent pas de compétences particulières, mais il est impératif de bien connaître la machine et de suivre des étapes simples pour l'utiliser en sécurité. Voici les instructions pour l'utilisation sécuritaire d'une scie à ruban verticale.
Étape 1 : Sécurité
Avant de manipuler tout outil motorisé, porter lunettes de protection, gants et tout équipement de sécurité pertinent. Éviter les vêtements amples qui pourraient être happés par la lame.
Étape 2 : Connaître sa machine
La plupart des scies à ruban offrent des vitesses variables ; si la vôtre n'a qu'une vitesse, ce n'est pas un problème. L'interrupteur principal et les indicateurs de vitesse sont généralement à gauche de la machine (face à elle). Le levier de changement de gamme et le variateur de vitesse sont à l'arrière. La table inclinable à l'avant facilite le positionnement de la pièce. Le souffleur d'air au-dessus de la lame éjecte les particules loin de l'opérateur.
Étape 3 : Mesurages
Reporter les côtes sur la pièce. Vérifier que les dimensions à couper passent dans la machine. C'est crucial pour le sciage de contours (moins pour les coupes droites). En coupe droite, la largeur de la pièce ne doit pas augmenter la distance entre la lame et la colonne. En contour, la pièce doit pouvoir passer dans l'espace entre colonne et lame dans toutes les directions. Sinon, tronçonner l'excédent avant d'utiliser la machine.
Étape 4 : Régler la vitesse
La vitesse dépend du matériau. Règle générale : vitesse rapide pour matériaux tendres, plus lente pour matériaux durs. Après mise en marche, attendre quelques secondes que la machine atteigne sa vitesse de croisière.
Étape 5 : Alimentation (Feeding)
Pièce repérée et vitesse réglée : vous pouvez l'alimenter. Selon la machine, l'alimentation est manuelle ou motorisée. Avant d'alimenter et même avant de démarrer, vérifier de quel côté sont orientées les dents de la lame : c'est par ce côté qu'on alimente la pièce.
En alimentation manuelle, tenir les mains hors de la trajectoire de la lame. En alimentation motorisée, ne pas se placer où l'on pourrait être happé par des pièces mobiles. Saisir fermement la pièce, aligner la ligne de coupe avec la lame, écarter les mains de la trajectoire et pousser la pièce dans la lame. Une fois la coupe terminée, retirer les pièces et arrêter la machine.
SÉCURITÉ (DÉTAILLÉE)
- Connaître l'emplacement des interrupteurs de marche/arrêt.
- Vérifier que la lame est correctement tendue et que les portes sont fermées avant de démarrer.
- Utiliser la lame adaptée à l'épaisseur du matériau : au moins 3 dents sur l'épaisseur.
- Ne jamais dépasser la vitesse recommandée pour le matériau.
- S'assurer que la lame est assez affûtée.
- Mettre tous les carters en place. Le guide/carter supérieur doit être à 6 mm (¼") max de la pièce.
- La pièce doit être bien à plat sur la table avant de commencer la coupe.
- Ne pas commencer à couper avant que la lame n'ait atteint sa vitesse nominale.
- Maintenir une distance de sécurité entre les mains et la lame.
- Appliquer une force appropriée lors de la coupe.
- Pour pièces petites ou irrégulières, utiliser une planchette ou un poussoir (push stick).
- Attention aux pièces minces qui peuvent coincer dans la fente ou heurter le fond de l'insert.
- Si la lame coince (binding) : couper l'alimentation en débranchant, attendre l'arrêt complet avant de dégager la lame. Le binding est le blocage de la lame dans la pièce.
- Ne jamais régler la machine avant qu'elle ne soit complètement arrêtée.
- En cas de rupture de lame : débrancher, s'éloigner, attendre l'arrêt complet, prévenir l'instructeur immédiatement.
- Évacuer les copeaux à la brosse ou au chiffon après arrêt pour éviter l'accumulation.
- S'assurer que la machine est arrêtée et propre avant de quitter le poste.
SCIE À RUBAN HORIZONTALE
Réglage de l'étau
Chargement de l'étau
- Tourner le volant à gauche desserre l'étau, à droite le serre.
2. Si l'étau n'est pas verrouillé, il se déplace à la main. S'il bloque, desserrer légèrement le volant.
3. La pièce doit être serrée de façon à ne pas pouvoir être éjectée pendant la coupe.
4. Vérifier que plusieurs dents de la lame coupent simultanément la pièce, pas une seule dent.
Rotation de l'étau
- Si la coupe n'est pas à 90°, l'angle de l'étau peut être réglé jusqu'à 45°.
2. Pour changer l'angle, lever la tête de coupe et régler les boulons comme indiqué sur l'image.
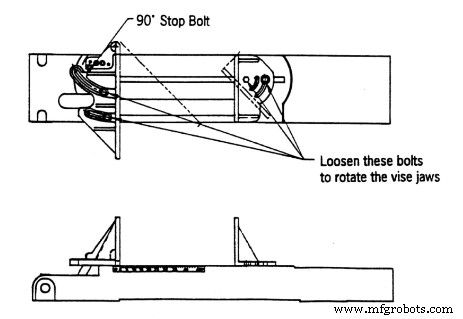
3. Avant de couper, resserrer les boulons et remettre les mâchoires en position d'origine.
4. À 45°, la capacité maximale devient 203 mm (8") pour le rond et le carré.
Procédure
- Levier la tête et verrouiller la machine en position.
2. Monter la pièce dans l'étau et serrer.
3. Ne pas couper des pièces minces verticales : risque d'endommager la lame.
4. Ne pas couper de grandes pièces plates sur la scie horizontale : utiliser la scie verticale.
5. Régler les guides de lame pour qu'ils dépassent la pièce.
6. Mettre en marche le liquide de refroidissement ou l'huile de coupe si nécessaire.
7. Mettre le bouton d'arrêt d'urgence en position sortie (armé).
8. Démarrer la machine en appuyant sur le bouton vert.
9. Régler la vitesse de la lame selon les besoins.
10. Actionner lentement le levier d'avance verticale et ajuster la vitesse. Demander à l'instructeur la vitesse de descente de tête. Trop lente = lame émoussée ; trop rapide = lame endommagée. La lame doit faire tout le travail.
11. La machine s'arrête automatiquement en fin de coupe.
12. Remettre la vitesse de tête par défaut et nettoyer la machine.
SCIE À RUBAN VERTICALE
Mise en place (Setup)
- Couper l'alimentation. Régler la hauteur du guide-lame à 6 mm (¼") au-dessus de la face supérieure de la pièce en desserrant le verrou du guide. Resserrer le verrou une fois réglé.
2. S'assurer qu'un poussoir (push stick) est disponible.
Procédure
- Démarrer la machine et attendre la vitesse maximale.
2. Couper la pièce en gardant les doigts à au moins 10 cm (4") de la lame.
3. Pour les petites pièces, utiliser un poussoir.
4. Faire des coupes de décharge (relief cuts) pour les courbes ou coupes complexes. Réduit la contrainte sur la lame et évite de devoir reculer dans la coupe.
5. Utiliser un aide (tail man) pour le refente (re-sawing) ou les pièces longues.
6. En refente de biseaux, garder le guide du côté bas de la lame.
7. Si la lame émet des cliquetis, arrêter immédiatement : signe de rupture imminente. Prévenir l'instructeur.
8. Arrêter la machine et stopper la lame avec la pédale de frein. Ne jamais quitter la scie sans que la lame soit complètement arrêtée.
Procédure après travail
- Nettoyer sciure et chutes au balai et pelle.
2. Nettoyer la scie et vérifier l'absence de dommages. Signaler tout dommage à l'instructeur.
Procédure scie à tronçonner (Chop Saw)
- Poser le matériau sur la table, bien contre le guide (fence).
2. Orienter la table à l'angle désiré et verrouiller le pivot.
3. Ne pas démarrer la scie. Aligner la lame sur la longueur de coupe voulue.
4. Lever la scie complètement. Ne pas la lâcher brutalement.
5. Maintenir fermement la pièce contre table et guide. Main à au moins 15 cm (6") de la lame pendant la coupe.
6. Scie en position haute, tenir fermement la poignée et appuyer sur l'interrupteur.
7. Une fois la lame à pleine vitesse, l'abaisser lentement à travers la pièce.
8. Coupe terminée : relâcher l'interrupteur pour arrêter la scie.
9. Remonter la scie lentement à sa position initiale après arrêt complet de la lame.
Il existe différents types de scies à tronçonner, chacun avec de légères différences.
Scies à onglets composées (Compound chop saws) : inclinables et pivotantes sur axe vertical. Coupent des angles sur le côté et le dessus de la pièce.
Scies à onglets composées à translation (Sliding compound chop saws) : mêmes fonctions + translation sur rails linéaires pour coupes plus longues.
SÉLECTION DES LAMES DE SCIE
Choisir la bonne lame pour le matériau est crucial pour un sciage économique. Voici des lignes directrices.
Terminologie de la lame
Comprendre la terminologie évite les confusions lors de l'analyse de problèmes de coupe.
- Dos de lame (Blade Back) : corps de la lame sans la partie dentée.
- Épaisseur (Thickness) : dimension d'un côté à l'autre de la lame.
- Largeur (Width) : dimension nominale mesurée de la pointe de dent au dos du ruban.
- Écartement (Set) : flexion des dents à droite ou gauche pour laisser passer le dos de la lame dans la coupe.
- Trait de scie (Kerf) : quantité de matière enlevée par la coupe.
- Pas de dent (Tooth Pitch) : distance entre la pointe d'une dent et la pointe de la suivante.
- Dents par pouce (TPI) : nombre de dents par pouce mesuré de goujure à goujure.
- Goujure (Gullet) : zone courbe à la base de la dent. La distance pointe-fond de goujure est la profondeur de goujure.
- Face de dent (Tooth Face) : surface sur laquelle se forme le copeau.
- Angle de dépouille (Tooth Rake Angle) : angle de la face de dent par rapport à une perpendiculaire à la direction de coupe.
Forme de dent (Tooth Form)
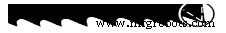
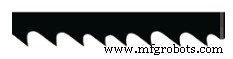
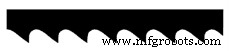
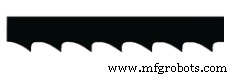
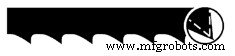
La forme du tranchant influence l'efficacité de coupe, la durée de vie, le niveau sonore, la qualité de surface et la capacité d'évacuation des copeaux.
- Variable Positive : Pas variable et capacité de goujure variable. Réduit bruit et vibrations, permet des vitesses de coupe plus élevées, longue durée de vie, coupes lisses.
- Variable : Avantages similaires au Variable Positive pour vitesses de coupe plus lentes.
- Standard : Bon compromis usage général pour large gamme d'applications.
- Skip (Pas large) : Goujure large, adapté aux non-métalliques : bois, liège, plastiques, matériaux composites.
- Hook (Crochet) : Similaire au Skip, angle de dépouille élevé. Pour matériaux à copeaux discontinus (fonte) et non-métalliques.
Réglage de denture (Tooth Set)
Le nombre de dents et leur angle de déport constituent le « tooth set ». Influence l'efficacité de coupe et l'évacuation des copeaux.
- Raker : Séquence 3 dents avec angle uniforme (Gauche, Droite, Droit). Modified Raker : 5 ou 7 dents pour meilleure efficacité et finition plus lisse (G, D, G, D, Droit). L'ordre peut varier selon produits.
- Vari-Raker : Séquence selon pas et famille de produit. Coupe silencieuse, efficace, finition lisse, peu de bavures.
- Alternate : Chaque dent déportée alternativement. Enlèvement rapide quand la finition n'est pas critique.
- Wavy (Ondulé) : Groupes de dents déportés de chaque côté selon motif contrôlé. Dents avec déport variable. Utilisé avec pas fins pour réduire bruit, vibrations, bavures sur coupes minces/interrompues.
- Vari-Set : Hauteur/déport variable selon famille et pas. Fonctionnement plus silencieux, vibrations réduites. Efficace sur matériaux difficiles et grosses sections.
- Single Level Set : Géométrie à hauteur de dent unique. Chaque dent pliée à la même position avec même déport.
- Dual Level Set : Hauteurs de dent variables. Pliage à hauteurs et déport variables pour plans de coupe multiples.
Chargement de l'étau (Vise Loading)
La position du matériau dans l'étau impacte significativement le coût par coupe. Charger de plus petits paquets peut augmenter l'efficacité.
Toutes les machines ont une capacité nominale, mais la capacité pratique est souvent de 1/2 à 1/3 (matériaux durs : 1/3).
Pour profils complexes (cornières, poutres I, U, tubes) : disposer le matériau pour que la lame traverse une largeur aussi uniforme que possible sur toute la longueur de coupe.
Les schémas suivants suggèrent des chargements économiques. Quelle que soit la disposition, s'assurer que la pièce est fermement fixée pour éviter dommages ou blessures.
Lubrification
Essentielle pour longue durée de vie de lame et coupe économique. Bien appliquée dans la zone de cisaillement, elle réduit fortement la chaleur et assure un bon écoulement des copeaux sur la face de dent. Sans lubrification, frottement excessif → chaleur → soudure copeau-dent → ralentissement, surconsommation d'énergie, ébréchage ou arrachement de dents → destruction de la lame.
Suivre les instructions du fabricant pour le mélange et la distribution. Maintenir un stock de fluide correctement mélangé. Ne jamais ajouter d'eau seule dans le bac. Un ratio eau/fluide trop élevé ne lubrifie pas et cause usure rapide et rupture de lame. Utiliser un réfractomètre et inspecter visuellement la propreté. Vérifier que le système de lubrification vise exactement le point de coupe.
Comment sélectionner votre lame de scie à ruban
Informations à fournir à la commande :
Exemple : Nom du produit Longueur x Largeur x Épaisseur Dents par pouce
CONTESTOR GT 16' x 1-1/4" x .042" ¾ TPI
Étapes de sélection :
- Analyser l'application : Machine (dimensions lame), Matériau (nuance, dureté, forme, taille, conditionnement), Besoins client (production vs utilitaire, vitesse vs durée de vie, finition).
- Déterminer le produit : Utiliser les tableaux de recommandation par matériau.
- Choisir le TPI : Tableau de sélection denture. En cas d'hésitation entre deux pas, le plus fin donne généralement de meilleurs résultats. Prioriser le bon TPI.
- Commander fluides et lubrifiants pour performance et durée de vie optimales.
- Installer lame et fluide.
- Rodage correct de la lame.
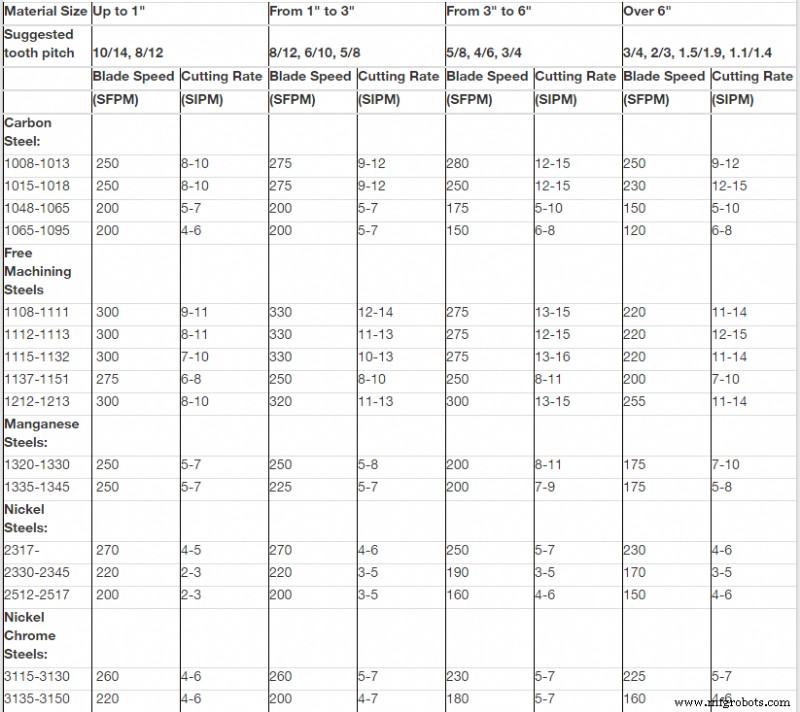
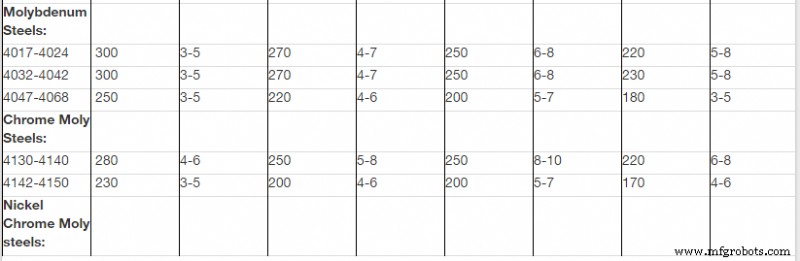
- Faire tourner à la bonne vitesse et au bon débit d'avance. Se reporter aux tableaux.
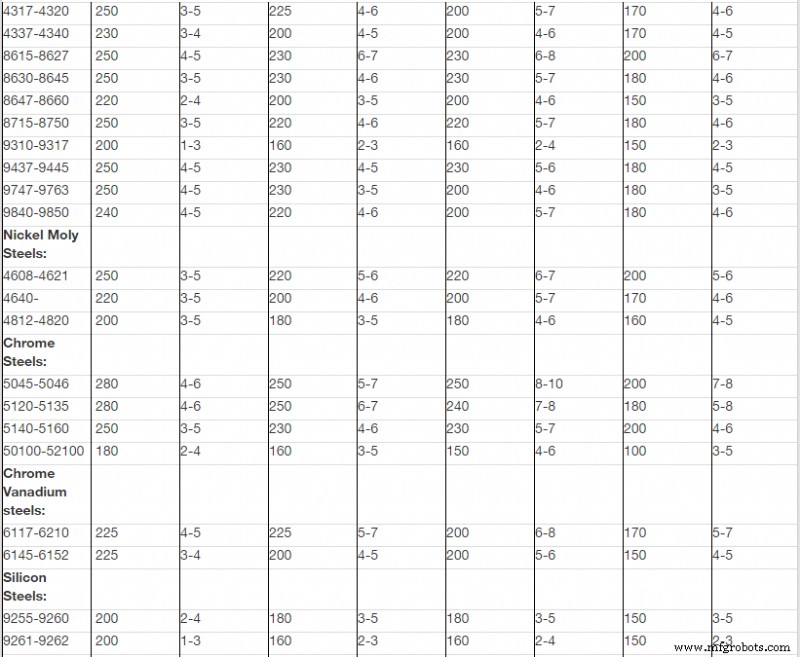
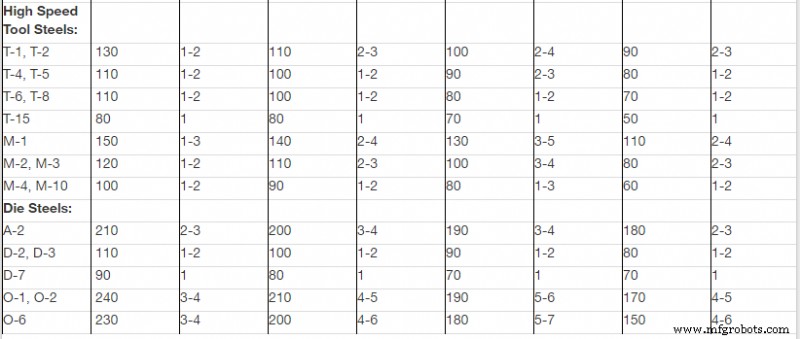
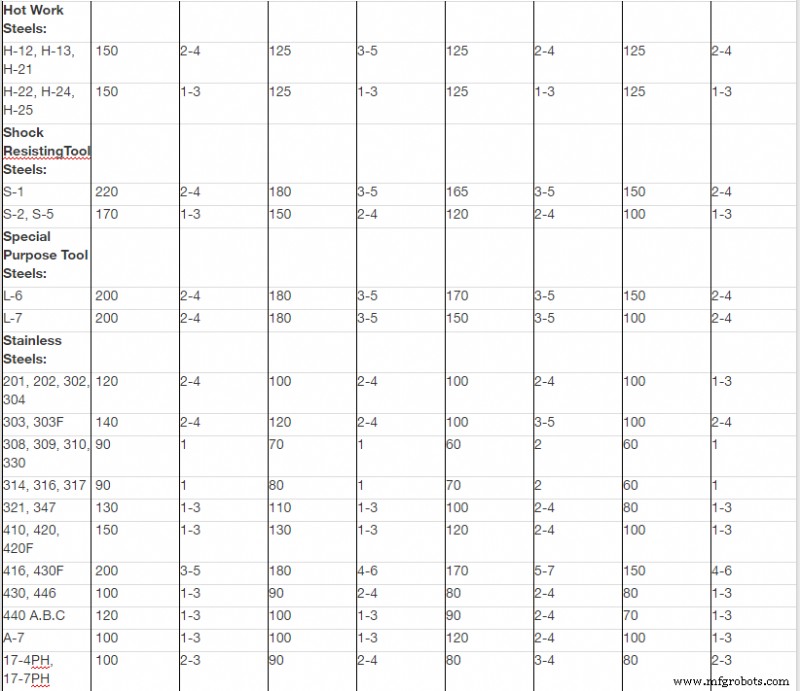
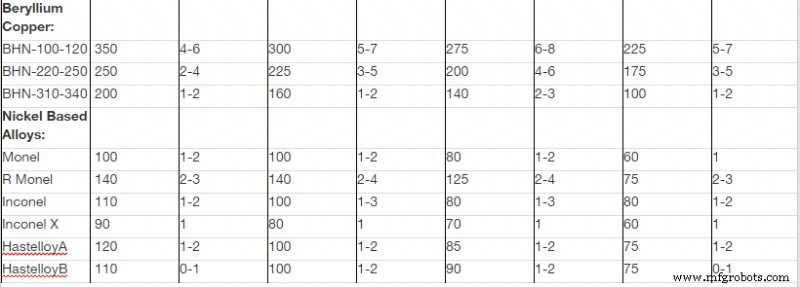
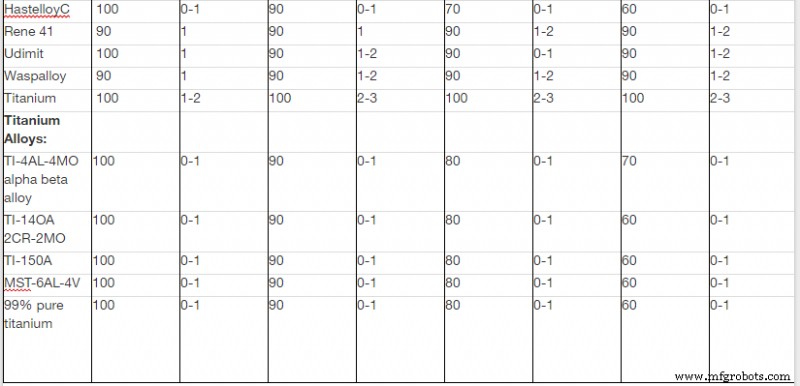
VITESSES DE RUBAN ET DÉBITS DE COUPE RECOMMANDÉS POUR APPLICATIONS BI-MÉTAL
TEST DE L'UNITÉ
- Nommer deux types de scies à ruban.
- Lister cinq étapes importantes pour utiliser une scie à ruban.
- Expliquer le trait de scie (Kerf).
- Qu'est-ce que le pas de dent (Tooth Pitch) ?
- Définir TPI.
- Expliquer Variable Positive.
- Qu'est-ce qu'un tooth set ?
- Lister et décrire cinq types de tooth set.
- Trois raisons d'utiliser la lubrification.
- Quelles informations spécifier à la commande d'une lame ?
ATTRIBUTION DU CHAPITRE
Ce chapitre est dérivé des sources suivantes :
- Procédure scie horizontale tiré de Horizontal Band Saw Operation par l'Université d'Idaho, CC:BY-SA 3.0
- Procédure scie verticale tiré de [source non spécifiée], CC:BY-SA 3.0
- Procédure scie à tronçonner tiré de Woodshop Red Safety and Basic Usage par novaLABS, CC:BY-SA 3.0.
Technologie industrielle
- L'évolution et la fabrication des machines à coudre : de l'innovation du 19e siècle à l'automatisation moderne
- Comprendre le tournage : Un procédé clé de l'usinage de précision
- Élimination des FOD : Sécurité, Qualité et Efficacité en Atelier d'Usinage de Précision
- Top 5 des technologies révolutionnant la fabrication
- Machines à Fraiser Polyvalentes : Fraisage, Perçage et Bien Plus
- Maîtriser la perceuse à colonne : sécurité, techniques et taraudage
- Maîtriser le traitement thermique : trempe et revenu d'aciers à outils
- Fondamentaux CNC : Maîtriser la commande numérique par ordinateur
- Unité 5 : Opération CNC – Maîtriser la mise en service et le contrôle Haas Mill