



Rectifieuse plane : fondamentaux, dressage de meule et sélection
OBJECTIFS
À la fin de cette unité, vous serez capable de :
- Identifier la rectifieuse plane
- Identifier les procédures d'utilisation
- Décrire les procédures de dressage de meule
- Décrire le test de sonnerie (Ring Test)
- Décrire le remplacement de la meule
- Décrire la procédure de sélection de la meule
- Lister les abrasifs principaux et leurs domaines d'utilisation optimaux
- Lier les liants principaux aux types d'application
- Identifier le type et le nom de meule à partir de schémas non cotés ou de meules réelles
- Interpréter les marquages de forme, dimensions et les 5 symboles de spécification en description de meule
- Pour plusieurs opérations standards, recommander l'abrasif, la granulométrie, le grade et le liant appropriés
La rectifieuse plane est principalement utilisée en finition. C'est un outil de haute précision qui utilise une meule abrasive fixe et rotative pour ébarber ou finir une surface métallique maintenue par un étau. Cet étau, partie d'une table ou d'un chariot, se déplace en va-et-vient sous la meule. La rectifieuse peut usiner des pièces jusqu'à 457 mm (18") long, 152 mm (6") haut, 203 mm (8") large. La table est magnétique, ce qui aide à maintenir la pièce. Les aimants sont commandés par un levier sur le devant. La profondeur de passe maxi et mini est de 0,0127 mm (0,0005"). Le mouvement de la table peut être automatique (va-et-vient) ou manuel.
PRÉCAUTIONS DE SÉCURITÉ
Outre les règles générales d'atelier, voici des conseils spécifiques :
- Toujours porter des lunettes de sécurité : projections d'éclats dans toutes directions.
- Attendre que la meule atteigne sa vitesse maxi avant utilisation (défauts invisibles possibles).
- Cheveux longs attachés pour éviter tout risque d'enroulement.
- Ne jamais heurter la meule contre la pièce : risque de fissures invisibles et d'éclatement.
- Toujours vérifier la présence du carter de protection sur la meule (protège des projections).
- Toujours s'assurer que la pièce est solidement fixée.
- Nettoyer la table magnétique avant d'y poser la pièce : les copeaux peuvent rayer la pièce ou la faire glisser.
- Vérifier que la machine a un bouton marche/arrêt à portée de main.
- Contrôler la meule avant montage : bon état et bien entretenue.
- Suivre les instructions du fabricant pour le montage des meules.
- Maintenir la face de la meule dressée uniformément.
- Le carter doit couvrir au moins la moitié de la meule.
- Limer les bavures sur la surface de la pièce posée sur le plateau magnétique.
- Nettoyer le plateau magnétique avec un chiffon, puis essuyer avec la paume de la main.
- Placer une feuille de papier légèrement plus grande que la pièce au centre du plateau.
- Positionner la pièce sur le papier et activer le plateau magnétique.
- Vérifier le maintien magnétique en tentant de déplacer la pièce.
- Vérifier le dégagement meule/pièce avant de démarrer.
- Faire tourner une meule neuve ~1 minute avant d'engager la coupe.
- Attendre la vitesse maxi avant usage (défauts invisibles possibles).
- Se placer sur le côté de la meule au démarrage.
- Couper le réfrigérant avant d'arrêter la meule pour éviter le déséquilibre.
- Maintenir la zone de travail dégagée de déchets, outils, matériaux.
- Garder le sol autour de la machine propre, sans huile ni graisse.
- Utiliser un système d'aspiration adapté pour réduire l'inhalation de poussières, débris et brouillards de réfrigérant. Système conçu et entretenu correctement.
- Suivre les procédures de consignation (lockout) pour la maintenance.
PROCÉDURE D'UTILISATION
- Étape 1 : Vérifier que le matériau peut être rectifié. Matériaux tendres (aluminium, laiton) colmatent la meule et la rendent inefficace → nettoyage nécessaire (voir Maintenance). Dimension maxi : 457 x 203 x 152 mm.
- Étape 2 : Fixer la pièce : étau + plateau magnétique. Positionner manuellement sous la meule via les volantes de déplacement longitudinal et transversal (devant la machine). La meule peut être légèrement déplacée pour affiner le positionnement.
- Étape 3 : Démarrer la machine. Attendre la vitesse maxi (sécurité). Si la meule tourne correctement, utiliser l'avance manuelle pour les travaux de très haute précision.
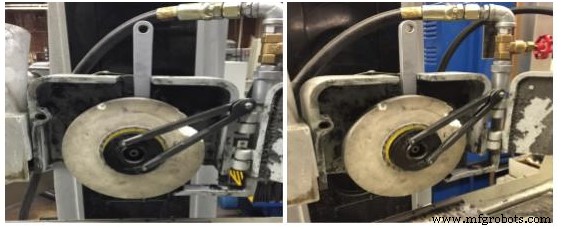
Figure 1. Rectifieuse plane Chevalier
DRESSAGE DE LA MEULE
- Placer le dresseur diamant sur la table.
- Positionner le dresseur à 6 mm (¼") à gauche du centre de la meule.
- Verrouiller le dresseur sur la table en activant le plateau magnétique.
- Mettre la machine sous tension (interrupteur ON), puis appuyer sur le bouton vert pour démarrer la broche.
- Descendre la meule via le volants vertical jusqu'à contact léger avec le dresseur.
- Arrêter la machine après contact.
- Redémarrer. Pendant la rotation, descendre la meule en Z jusqu'à créer un léger panache de poussière.
- Une fois le panache obtenu, faire un aller-retour sur l'axe Y. Arrêter quand l'aller-retour est fait.
- À l'arrêt, le dresseur doit être à ~12,7 mm (½") de la meule.
- Vérifier la propreté de la meule. Si nécessaire, répéter étapes 8-9.
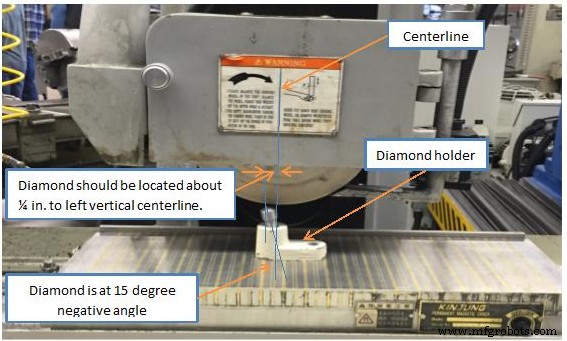
Figure 2. Dressage de la meule
TEST DE SONNERIE (RING TEST)
Les meules doivent être inspectées et « sonnées » avant montage pour détecter fissures ou défauts. Taper légèrement avec un objet non métallique léger. Une meule saine émet un son métallique clair (« ring »).
Réalisation du test :
- Meule sèche, exempte de sciure ou tout matériau qui étoufferait le son.
- Objet en plastique dur ou bois dur (manche de tournevis, maillet en bois pour grosses meules). Pas d'objet métallique.
- Suspendre la meule sur un axe ou arbre passant par l'alésage pour la faire tourner aisément, sans la monter sur la machine. Si trop grande, la poser sur surface dure et propre.
- Imaginer une ligne verticale au centre de la meule.
- Taper à ~45° de chaque côté de cette ligne, à 25-50 mm (1-2") du bord. (Grosses meules : taper sur le chant plutôt que sur le côté.)
- Tourner la meule de 180° (le bas devient le haut).
- Taper à nouveau à 45° de chaque côté de la ligne verticale.
- La meule passe le test si elle sonne clair aux 4 points. Si un son mat apparaît à l'un des points : fissurée → NE PAS UTILISER.
REMPLACEMENT DE LA MEULE
- Ouvrir le carter de meule. Si très serré : clé à bras, clé plate et maillet caoutchouc.
- Démonter la plaque métallique supérieure en desserrant ses vis de fixation au carter.
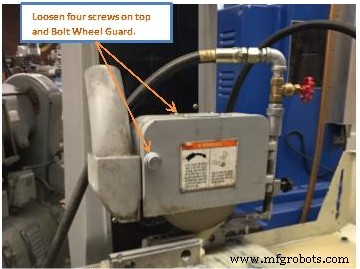
Figure 3. Dépose plaque et carter
3. Derrière la meule, sur la broche, il y a un trou. Insérer la clé à bras côté droit dans l'arrière de la broche. La clé doit entrer dans le trou.
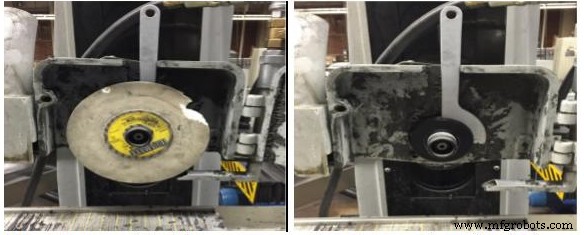
Figure 4. Clé à bras dans le trou Figure 5. Dépose de la meule
- Insérer la clé dans les deux trous à l'avant de la meule. Pour desserrer la meule de la broche : tourner à droite desserre, à gauche serre.
- Frapper la clé en forme de fourche avec un maillet caoutchouc pour débloquer la meule.
- Pour monter une meule neuve, inverser la procédure. Tourner la clé fourche à gauche pour serrer. Lors du montage, la clé doit être à gauche, pas à droite. Serrer à la main, puis au maillet caoutchouc quand plus possible.
- Retirer la clé de l'arrière de la broche.
- Revisser la plaque sur le carter.
- Fermer le carter et serrer le bouton.
PROCÉDURE DE RECTIFICATION
- Vérifier que la meule convient au matériau : meules différentes pour aluminium, acier inoxydable, titane.
- Nettoyer la table avant d'y poser la pièce (évite interférence avec le plateau magnétique).
- Placer des cales magnétiques autour de la pièce pour éviter tout déplacement pendant la rectification.
- Activer le plateau magnétique pour fixer les pièces.
- Régler la position table et chariot pour centrer la pièce sous la meule.
- Abaisser la meule à ~25 mm au-dessus de la pièce.
- Placer une feuille de papier entre meule et pièce. La faire aller-retour tout en descendant la meule jusqu'à ce que le papier ne bouge plus → zéro de l'axe Z. Voir figure 1.
- Mettre à zéro l'axe Z de la pièce en réglant le cadran du volants de descente sur 0. Voir figure 2.
- Verrouiller le bloc de course longitudinale pour ~25 mm de dépassée à chaque extrémité de la course table.
- Régler la position table pour que la meule soit ~25 mm à droite de la pièce.
- Abaisser la meule à la profondeur de rectification voulue. Passe maxi : 0,025 mm (0,001").
- Vérifier que la meule ne touche pas la pièce avant de mettre sous tension. Appuyer sur le bouton vert (broche ON) et activer le réfrigérant.
- Rectifier par passes gauche-droite sur l'axe X.
- Une fois la première bande rectifiée, tourner le volants Y d'un demi-tour dans le sens horaire.
- Rectifier une autre bande gauche-droite sur X.
- Répéter jusqu'à rectification complète, puis recommencer toutes les étapes pour l'autre face.
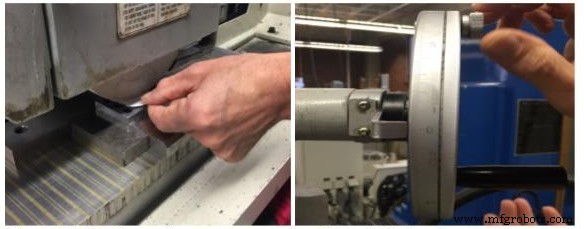
Figure 6. Réglage axe Z Figure 7. Réglage descente
MEULE DE RECTIFICATION
Sélection de la meule
Une meule est un outil de coupe. Hors meules universelles, l'abrasif, la granulométrie, le grade, la structure et le liant doivent être choisis pour l'opération précise, comme on choisit un foret, une fraise ou un taraud.
Huit facteurs influencent le choix :
- Instructions du fabricant de meules.
- Matériau à rectifier et sa dureté.
- Volume de matière à enlever et finition requise.
- Surface de contact meule/pièce.
- Sévérité de l'opération.
- Vitesse de la meule.
- Débit d'avance.
- Technique d'exploitation.
Suggestions :
1. Matériau et dureté → choix abrasif, granulométrie, grade.
- Oxyde d'aluminium (Al₂O₃) : aciers.
- Carbure de silicium (SiC) : fonte, métaux non ferreux, non-métalliques.
- Granulométrie fine pour coupes lourdes sur matériaux tendres/ductiles facilement pénétrés.
- Dureté du matériau influence le grade : grade plus dur pour matériaux tendres (pénétration facile) ; grades plus tendres libèrent les grains émoussés plus facilement pour présenter de nouveaux grains vifs aux matériaux durs.
2. Volume matière à enlever et finition → granulométrie et liant.
- Gros grain pour enlèvement rapide sans souci de finition (ébauche) ; grain fin pour haute finition.
- Liants vitrifiés : finition commerciale satisfaisante. Liants organiques (résinoïde, caoutchouc, gomme-laque) : plus haute finition.
3. Surface de contact meule/pièce → granulométrie et grade.
- Gros grain requis pour grande surface de contact (rectification plane avec meules godet, cylindres, segments) pour évacuation copeaux entre grains. Plus la surface diminue, plus la pression unitaire augmente → grains plus fins.
- Grade : grande surface → grade tendre pour auto-affûtage continu. Surface petite → grade plus dur pour résister à la pression unitaire croissante.
4. Sévérité de l'opération → abrasif et grade.
- Abrasif robuste (4A Al₂O₃) pour ébauche lourde sur acier.
- Abrasifs plus doux (32A, 38A Al₂O₃) pour rectification de précision légère sur aciers et demi-aciers. Intermédiaires (57A, 19A) pour précision/mi-précision sur aciers tendres et durs.
- Sévérité influence le grade : grades durs pour ébauche (ébavurage), grades médiums/tendres pour opérations de précision moins sévères.
5. Vitesse de la meule → type de liant.
- Liants vitrifiés : max 33 m/s (6500 sfpm). Au-delà : liants résinoïde, caoutchouc, gomme-laque. Ne jamais dépasser la vitesse maxi indiquée sur l'étiquette/meule/blotter.
6. Débit d'avance
- Avance plus élevée → pression de rectification plus forte. Si vitesse pièce augmentée, avance augmentée → usure meule plus rapide → meule plus dure requise.
Système de marquage standard identifiant 5 facteurs majeurs :
- Type d'abrasif
- Granulométrie
- Grade (dureté)
- Structure
- Liant
Premier symbole : Type d'abrasif
Meule marquée A 60-J8V :
A – Oxyde d'aluminium fondu
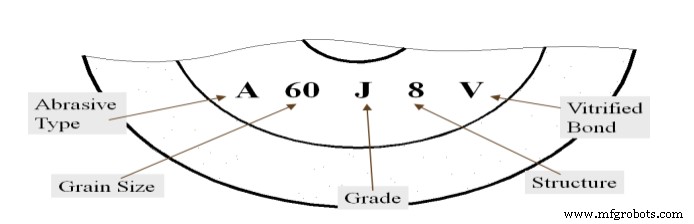
Figure 8 : Marquage meule
Deuxième symbole : Granulométrie
Échelle pour déterminer le grain :
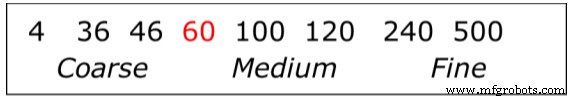
Troisième symbole : Grade de dureté
- Le grade mesure la force du liant. Le liant tient les grains abrasifs. Plus le liant est fort, plus la meule est dure.
- A à G : tendres.
- H à P : médiums.
- R à Z : durs.
Quatrième symbole : Structure
- Espacement des grains abrasifs indiqué par nombres.
- 1 = structure dense.
- 8 = structure moyenne.
- 15 = structure ouverte.
Cinquième symbole : Liant
- Identifié par lettre :
- V – Vitrifié
- B – Résinoïde
- R – Caoutchouc
- E – Gomme-laque (Shellac)
- M – Métallique
Exemple de marquage standard :
1- A – 305 x 25 x 127 WA 46 K 8 V 7N 2000 m/min
- TYPE MEULE : 1 (Droite simple)
- FACE : A
- DIMENSIONS : Ø (D) x Larg (W) x Alésage (H)
- ABRASIF : WA (voir Figure 2)
- GRANULOMÉTRIE : 46 (voir Figure 2)
- GRADE : K (voir Figure 2)
- STRUCTURE : 8 (voir Figure 2)
- LIANT : V (voir Figure 2)
- CODE FABRICANT : 7N
- VITESSE MAX : 2000 m/min
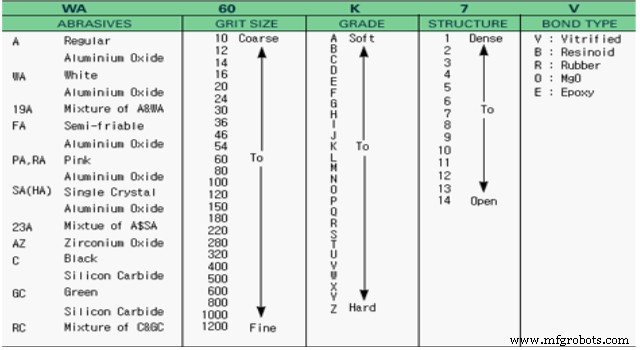
Figure 9 : Tableau de sélection meule
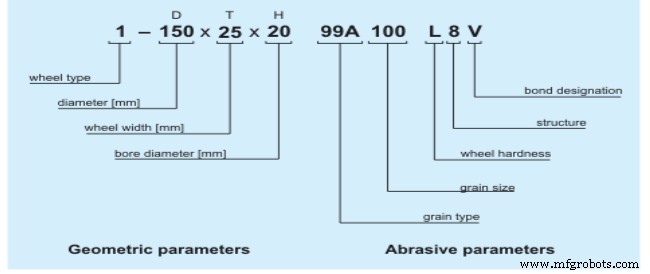
Figure 10 : Tableau de sélection meule
TEST DES UNITÉS
- Lister 5 précautions de sécurité.
- Lister 5 parties principales de la rectifieuse plane.
- Qu'est-ce qu'un dresseur diamant ?
- À quelle distance du centre le dresseur diamant doit-il être placé à gauche lors du dressage ?
- Qu'est-ce que le test de sonnerie (Ring Test) ?
- Comment réaliser le test de sonnerie ?
- Sur 8 facteurs influençant le choix de la meule, en lister 5.
- Les meules à oxyde d'aluminium sont idéales pour quoi ?
- Le système de marquage standard identifie 5 facteurs majeurs. Les lister tous.
- Une meule marquée WA 80-L9B : indiquer la signification.
ATTRIBUTION DU CHAPITRE
Ce chapitre est dérivé des sources suivantes :
Rectification et polissage tiré de Mechanical Engineering Tools par le MIT, CC:BY-NC-SA 4.0.
Technologie industrielle
- Obtenir une finition de surface supérieure avec le moulage à la cire perdue
- Maîtriser la perceuse à colonne : sécurité, techniques et taraudage
- Rectifieuse de surface rotative : finition de surface de précision pour une qualité supérieure
- Rectifiage de surface : techniques traditionnelles pour la précision
- Fondamentaux de la rectifieuse plane PLC : finition de précision pour métaux et non-métaux
- Guide complet des rectifieuses planes : caractéristiques, utilisations et avantages
- Comprendre les quatre types clés de rectifieuses et leurs applications
- Maximiser l'efficacité et la précision de votre rectifieuse plane d'établi
- Rectifieuse plane à colonne : Vue d'ensemble complète et applications