



Maîtriser le Lean Manufacturing : 5S, Kaizen et amélioration continue
OBJECTIFS
À la fin de cette unité, vous serez capable de :
- Appliquer les 5S dans tout atelier d'usinage.
- Décrire le concept Kaizen.
- Décrire la mise en œuvre du Lean Manufacturing.
Lean 5S
Les « 5S » sont une méthode d'organisation du poste de travail reposant sur cinq mots japonais commençant par S : Seiri (Tri), Seiton (Ranger), Seiso (Nettoyer), Seiketsu (Standardiser), Shitsuke (Maintenir/Soutenir). Ces cinq composantes décrivent comment ranger les articles et maintenir le nouvel ordre. Lors des décisions, les employés discutent la standardisation, ce qui clarifie le processus de travail. Chaque employé ressent ainsi l'appropriation du processus.
Phase 0 : Sécurité
On pense souvent qu'un programme 5S bien exécuté améliore la sécurité, mais c'est faux. La sécurité n'est pas une option ; c'est une priorité.
Phase 1 : Tri (Sort)
Examiner tous les articles du poste de travail, ne garder que le nécessaire.
Phase 2 : Ranger (Straighten / Set in Order)
Chaque chose a sa place et est à sa place. Articles divisés et étiquetés. Disposition réfléchie. Éviter les flexions répétitives. Placer l'équipement près de son lieu d'utilisation. Cette étape montre pourquoi le 5S n'est pas un « nettoyage standardisé ».
Phase 3 : Nettoyer (Shine)
Maintenir le poste propre et net. Facilite la conscience de l'emplacement des choses. Après le travail, nettoyer et tout remettre en place. La propreté doit s'intégrer à la routine quotidienne.
Phase 4 : Standardiser (Standardize)
Standardiser les procédures de travail et les rendre cohérentes. Chaque travailleur doit connaître ses responsabilités pour les trois premières étapes.
Phase 5 : Maintenir / Soutenir (Sustain)
Évaluer et maintenir les standards. Les étapes précédentes deviennent la nouvelle norme. Ne pas revenir progressivement aux anciennes habitudes. En appliquant la nouvelle procédure, chercher des améliorations. Revoir les quatre premières étapes lors de l'introduction de nouveaux outils ou exigences de production.
KAIZEN
Alors que le 5S Lean vise l'élimination des gaspillages, le Kaizen se concentre sur la pratique de l'amélioration continue. Comme le 5S, le Kaizen identifie trois aspects majeurs du lieu de travail : Muda (gaspillages), Mura (irrégularités/incohérences) et Muri (surcharge hommes & machines). Cependant, le processus étape par étape du Kaizen est plus étendu que le 5S.
Vue d'ensemble du processus Kaizen :
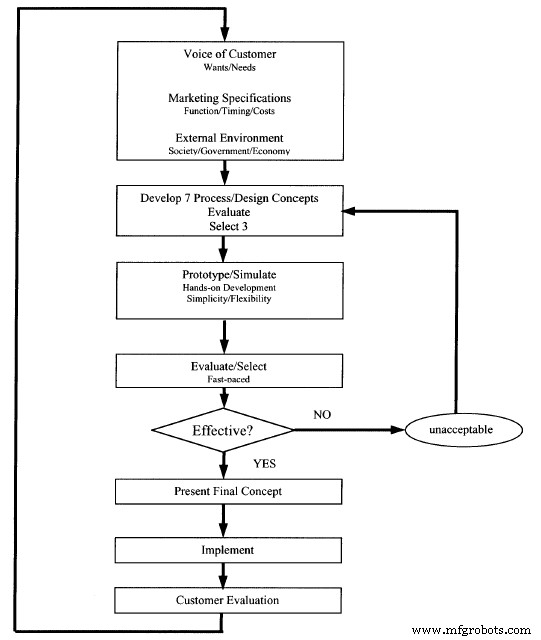
- Identifier un problème.
- Former une équipe.
- Recueillir informations auprès des clients internes/externes et fixer les objectifs du projet.
- Examiner la situation ou le processus actuel.
- Remue-méninges (brainstorming) et envisager 7 alternatives possibles.
- Choisir les 3 meilleures alternatives parmi les 7.
- Simuler et évaluer ces alternatives avant implémentation.
- Présenter l'idée et suggestions aux managers.
- Implémenter physiquement les résultats Kaizen et mesurer les effets.
Le Lean Manufacturing s'améliore avec le temps ; il est crucial de continuer l'éducation au maintien des standards. Il est vital de modifier les standards et former les travailleurs face à nouveaux équipements ou règles.
LEAN
Considérez un service maintenance comme servant des clients internes : les différents services et travailleurs de l'entreprise.
Le Lean diffère du modèle occidental traditionnel de production de masse basé sur les économies d'échelle pour créer du profit. Plus on produit, moins le produit coûte cher, plus la marge potentielle est grande. Basé sur prévisions des besoins clients ou création de besoins. Difficulté à gérer les changements inhabituels de demande.
La production Lean répond à la demande client prouvée. Flux tiré (Pull processing) : le client tire la production. En système de masse, le producteur pousse le produit sur le marché (push processing).
Construire une culture long terme axée sur l'amélioration.
Respect des travailleurs : mieux formés, éduqués, plus flexibles.
Le Lean est une philosophie focalisée sur :
- Satisfaire les besoins clients
- Amélioration continue et graduelle
- Produits sans cesse meilleurs
- Valoriser l'apport des travailleurs
- Vision long terme
- Éliminer les erreurs
- Éliminer les gaspillages
Gaspillages : utiliser trop de ressources (matériaux, temps, énergie, espace, argent, ressources humaines, instructions déficientes)
Les 7 gaspillages (Muda) :
- Surproduction
- Défauts
- Traitements inutiles
- Attente (gaspillage de temps)
- Gaspillage de temps et talents humains
- Trop d'étapes / déplacements inutiles / Transport excessif
- Stocks excessifs
La production Lean inclut le travail avec fournisseurs, sous-traitants et distributeurs pour fluidifier l'ensemble du processus.
Objectif : flux de production fluide, évitant démarrages/arrêts coûteux.
Concept Juste-à-temps (Just In Time) : « produire seulement ce qui est nécessaire, quand c'est nécessaire, et seulement dans la quantité nécessaire. » Le processus doit être flexible et rapide.
Stock = juste ce qu'il faut.
En production de masse = « au cas où ». Stocks de sécurité et produits finis stockés au cas où.
Terminologie
- Simplification de processus : processus hors flux de production.
- Défauts : la production de masse inspecte en fin de ligne pour attraper les défauts avant expédition. Problème : ressources déjà « dépensées » pour faire le déchet. Prévenir les problèmes immédiatement, dès qu'ils surviennent, puis les prévenir. Inspection pendant la production, à chaque étape.
- Sécurité : temps blessé = temps gaspillé.
- Information : avoir la bonne info au bon moment (trop, trop peu, trop tard).
Principes
- Poka-yoke (anti-erreur) : déterminer la cause des problèmes et l'éliminer pour prévenir les erreurs futures.
- Erreurs de jugement : détecter les problèmes après le processus.
- Inspections informatives : analyser les données d'inspections pendant le processus.
- Inspections à la source : inspection avant le processus pour prévenir les erreurs.
MEAN LEAN
Terme désignant une interprétation réductrice du Lean comme simple réduction des coûts et des emplois, sans comprendre l'importance des travailleurs et des relations long terme.
MAINTENANCE CENTRÉE FIABILITÉ (RCM)
La RCM est un système pour concevoir un programme de maintenance rentable. Peut être complexe, informatisé, piloté statistiquement, mais ses bases sont simples. Ses idées s'appliquent à la conception et l'exploitation d'un système de maintenance préventive (PM), et guident l'apprentissage en maintenance, dépannage, réparation et énergie.
Neuf concepts fondamentaux :
- Les défaillances arrivent.
- Toutes n'ont pas la même probabilité.
- Toutes n'ont pas les mêmes conséquences.
- Composants simples s'usent, systèmes complexes tombent en panne.
- Bonne maintenance = fonctionnalité requise au coût le plus bas praticable.
- La maintenance ne peut atteindre que la fiabilité inhérente au design.
- Maintenance inutile détourne ressources de la maintenance nécessaire.
- Bons programmes de maintenance subissent une amélioration continue.
La maintenance = toutes actions pour assurer que composants, équipements, systèmes fournissent leurs fonctions attendues quand requis.
Un système RCM repose sur 7 questions :
- Quelles sont les fonctions et standards de performance souhaités de l'équipement ?
- De quelles façons peut-il ne pas remplir ses fonctions ? (Quelles défaillances probables ? Quelle probabilité ? Seront-elles évidentes ? Défaillance partielle possible ?)
- Quelles sont les causes de chaque défaillance ?
- Que se passe-t-il quand chaque défaillance survient ? (Risque, danger ?)
- En quoi chaque défaillance importe-t-elle ? Conséquences défaillance totale/partielle ?
- Que peut-on faire pour prédire ou prévenir chaque défaillance ? Coût ?
- Que faire si aucune tâche proactive adaptée n'est trouvée (actions par défaut) ?
L'équipement est étudié dans son contexte : où, quand, comment il est utilisé.
Toutes actions de maintenance se classent en :
- Maintenance corrective : Restaurer fonction perdue/dégradée.
- Maintenance préventive : Minimiser opportunité de défaillance.
- Maintenance d'adaptation (Alterative) : Éliminer condition insatisfaisante en changeant design ou usage du système.
Dans la maintenance préventive, 5 types de tâches majeurs :
- Dirigée par condition : Renouveler vie basée sur condition mesurée vs standard.
- Dirigée par temps : Renouveler vie indépendamment de la condition.
- Recherche de défaillance : Déterminer si défaillance a eu lieu.
- Service : Ajouter/reconstituer consommables.
- Lubrification : Huile, graisse, etc.
Nous faisons de la maintenance car nous croyons que la fiabilité matérielle se dégrade avec l'âge, mais que nous pouvons restaurer ou maintenir la fiabilité d'origine de façon rentable.
La RCM est centrée fiabilité. Objectif : maintenir la fiabilité inhérente au design du système/équipement, reconnaissant que les changements de fiabilité inhérente ne sont possibles que par des changements de design. Il faut comprendre l'équipement/système dans sa situation réelle de fonctionnement.
MISE EN ŒUVRE DU LEAN MANUFACTURING
Analyser chaque étape du processus original avant tout changement.
Le Lean Manufacturing vise principalement la réduction des coûts, l'augmentation du taux de rotation et l'élimination des activités sans valeur ajoutée. Il aide les entreprises à atteindre la production ciblée en introduisant des outils et techniques faciles à appliquer et maintenir, qui réduisent/éliminent le gaspillage.
Des ingénieurs de fabrication ont utilisé la méthodologie DMAIC Six Sigma (Définir, Mesurer, Analyser, Améliorer, Contrôler) conjointement avec le Lean pour répondre aux exigences clients sur la production de tubes.
Ils ont conçu un nouvel agencement de la ligne de production de tubes. Objectifs du projet :
- Qualité améliorée
- Rebuts diminués
- Livraison au point d'utilisation
- Tailles de lots plus petites
- Implémentation d'un système tiré (pull)
- Meilleur retour d'information (feedback)
- Production accrue
- Responsabilité individuelle
- WIP (encours) diminué
- Flexibilité accrue
Avant changements, l'équipe a analysé chaque étape de l'agencement original de la ligne de tubes.
- Comprendre l'état initial, identifier zones problématiques, étapes inutiles, non-valeur ajoutée.
- Après cartographie du processus, l'équipe Lean a collecté données au banc de revue matière (MRB) pour mesurer/analyser les types majeurs de défauts. Étude de temps sur 20 jours de production pour mieux comprendre le processus.
État initial : ligne de tubes = 1 opérateur, 4 opérations, 2 postes séparés par grande table (système poussé). Table = séparateur entre op 2 et 3.
Premier problème : ligne déséquilibrée. Poste 1 utilisé ~70% du temps. Opérateurs poste 2 passaient beaucoup de temps à attendre entre cycles. En combinant postes 1 et 2, place à l'amélioration : responsabilité individuelle, contrôle stocks par opérateur, feedback immédiat en cas de problème. L'étude de temps et l'agencement reflètent ces constats.
Second problème : flux de processus ne permettait pas de tenir le planning avec 2 postes. Opérateurs perdaient trace des cycles machines → machines attendaient opérateurs. Opérateurs poussaient pièces au poste 1 (goulot d'étranglement) puis continuaient aux 2 dernières opérations. Accumulation typique de WIP long, problèmes qualité détectés seulement après beaucoup de pièces défectueuses.
Données état initial = derniers 20 jours avant changement. Équipe analyse chaque étape avant changements. Résultats étude de temps = base pour réduire temps de cycle, équilibrer ligne, concevoir kanbans Just-In-Time et ordonnancement, améliorer qualité, réduire taille lots et WIP, améliorer flux. Données nouvel état = à partir d'un mois après implémentation (délai pour formation opérateurs).
Avec conception en cellule en U : pièces répondent à toutes exigences client. Table du processus original supprimée → WIP quasi éliminé. Réduction WIP + augmentation production.
Concepts utilisés : implication totale employés (TEI), lots plus petits, ordonnancement, stock point d'utilisation, agencement amélioré. Tous employés et superviseurs impliqués dans toutes phases. Idées/suggestions intégrées pour acceptation large. Lots plus petits → détection défauts plus rapide. Kanbans (racks de manutention) pour contrôler WIP et implémenter système tiré. Cellule en U → déplacements réduits entre opérations.
Opérateurs autorisés à arrêter la ligne en cas de problème. État initial : opérateurs continuaient quand une opération tombait. Avec kanban, agencement élimine stockage WIP → opérateur doit arrêter toute la ligne. Cellule en U = excellente communication entre opérateurs sur problèmes/réglages → meilleure qualité.
Inspection quotidienne état initial : opérateurs perdaient temps à attendre manutentionnaire ou faire de la manutention. Cellule en U : livraison point d'utilisation bien meilleure. Opérateur place boîtes matière première sur 6 chariots à rouleaux mobiles, facilement accessibles. 6 boîtes = 24h de production.
Pour réduire temps de préparation : outils réparation/réglage machines dans la cellule. Vis non standardisées ; outils rangés par taille croissante pour identification rapide.
Processus surveillé 3 mois pour vérifier maîtrise. Comparaison études de temps état initial vs nouvel agencement : production passée de 300 à 514 pièces finies/poste. Nouvel agencement élimine double manutention entre op 2-3 et à l'emballage. Réduit temps de traversée en facilitant enchaînement 4 opérations en ordre système tiré. Demande client tenue par 2 postes → coûts main-d'œuvre réduits.
Résultats de la refonte :
- WIP diminué de 97%
- Production augmentée de 72%
- Rebuts réduits de 43%
- Utilisation machines augmentée de 50%
- Utilisation main-d'œuvre augmentée de 25%
- Coûts main-d'œuvre réduits de 33%
- Niveau Sigma passé de 2,6 à 2,8
Ce projet a réduit coûts main-d'œuvre et rebuts, permis de mieux tenir les délais de livraison avec stock produits finis plus petit. Production quotidienne et temps de cycle pièce unique = indicateurs de suivi. Bien que niveau Sigma peu augmenté, la réduction 43% défauts, 97% WIP, +72% production ont contribué à l'objectif.
Implémenter le Lean est un processus sans fin : c'est l'amélioration continue. Quand un aspect est mis en place, il peut toujours être amélioré. Ne pas s'y bloquer, mais ne pas laisser revenir au point de départ. Il y aura toujours du temps pour revenir affiner certains processus.
Avant le Lean chez Nypro Oregon Inc., fonctionnement en production traditionnelle : produire tout un produit pour le marché sans laisser équipements inactifs. Marchandises entreposées ou expédiées à client pas prêt. Surproduction = soldes à perte ou rebut = gaspillage énorme. Après Lean : Juste-à-temps = produire et livrer quantité requise quand client la demande, pas avant. Ne produire que ce que client veut, quand il le veut. Souvent bien plus rentable que gros volumes sur équipements chers.
TEST DE L'UNITÉ
- Qu'est-ce que les 5S ?
- Expliquer chaque « S » des 5S.
- Expliquer le concept Kaizen.
- Qu'est-ce que le flux tiré (Pull processing) ?
- Qu'est-ce que le Poka-yoke ?
- Qu'est-ce que le Six Sigma DMAIC ?
- Quels étaient les objectifs pour le nouvel agencement de la ligne de tubes ?
- Avant changements, que fait l'équipe d'ingénieurs en premier ?
- Lister les résultats de la refonte.
- La clé pour implémenter une nouvelle idée/concept Lean est de faire quoi ?
ATTRIBUTION DU CHAPITRE
Ce chapitre est dérivé des sources suivantes :
- Lean 5S tiré de Lean Manufacturing par divers auteurs, CC:BY-SA 3.0.
- Kaizen tiré de A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study par VirginiaTech, CC:BY-SA 4.0.
- Kaizen (image) tiré de la même source, CC:BY-SA 4.0.
Technologie industrielle
- Six Sigma vs Lean Manufacturing : Guide clair pour choisir la bonne stratégie
- Comment l'automatisation propulse le succès du lean manufacturing
- Top 5 des blogs fabrication et maintenance à lire pour les professionnels
- 6 domaines clés d'amélioration que tout consultant manufacturier doit maîtriser
- Fabrication Lean démystifiée : Booster l'efficacité avec l'automatisation flexible
- Outils lean manufacturing indispensables pour réussir en D2C
- Éliminer les 8 gaspillages du Lean Manufacturing : guide pour une production rationalisée
- Réduisez coûts et boostez qualité : 3 étapes lean pour éliminer le gaspillage
- Reprendre le succès du Lean Manufacturing : Stratégies éprouvées pour restaurer l'efficacité et réduire les coûts