



Unité 1 : Maîtriser le Réglae de la Tête de Fraisage et la Configuration de Précision
Objectif
Après cette unité, vous serez capable de :
- Décrire comment régler la tête de fraisage (tramming).
- Expliquer comment indiquer l'étau.
- Expliquer l'utilisation des pinces à ressort (spring collets).
- Décrire la différence entre fraisage en montée et fraisage conventionnel.
- Expliquer comment utiliser un palpeur de bord (edge finder).
- Décrire comment régler correctement la boîte de vitesses à changement rapide.
- Décrire comment dresser le brut (mettre à l'équerre).
- Décrire le surfacage.
- Décrire les méthodes avancées de bridage.
Outils pour le Réglage (Tramming)
Un comparateur à cadran (dial indicator) est un outil de précision mesurant d'infimes écarts entre deux surfaces.
Lors du réglage, un comparateur fixé sur le mandrin détermine l'orientation de la tête de fraisage par rapport à la table. La même clé servant à serrer/desserter la broche peut ajuster les différents boulons de la tête.
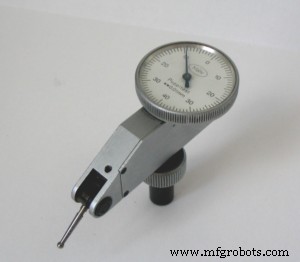
Comparateur utilisé pour le réglage de la tête.
Réglage de la Tête de Fraisage (Tramming)
Le réglage assure que la tête de fraisage est perpendiculaire aux axes X et Y de la table. Cela garantit que les outils de coupe et les surfaces d'usinage sont perpendiculaires à la table, et empêche la formation de motifs irréguliers lors du fraisage.
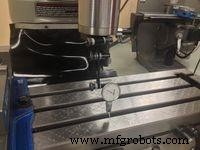
Comparateur fixé sur la broche pour un alignement précis de la tête.
La tête d'une fraiseuse verticale peut basculer d'avant en arrière et de gauche à droite. Ces réglages peuvent dériver avec le temps. La tête doit être vérifiée et ajustée périodiquement pour garantir que la broche reste perpendiculaire à la table.
- Retirez l'étau de la table.
- Fixez un comparateur sur la broche, décalé de 6 pouces (150 mm) de l'axe de la broche. La pointe du comparateur doit pointer vers le bas.
- Montez la table jusqu'à ce qu'elle contacte le comparateur, qui doit afficher entre 0,005 et 0,010 pouce (0,13–0,25 mm). Cette lecture est le préchargement.
- Positionnez le comparateur pour qu'il soit visible, puis mettez le cadran à zéro.
- Tournez la broche à la main en observant le comparateur.
- Si la lecture reste à zéro, la broche est alignée.
- Sinon, continuez le réglage comme indiqué ci-dessous.
Processus de Réglage pour l'Axe X
- Pour régler autour de l'axe X (direction gauche-droite du banc face à la machine), desserrez les six boulons (trois de chaque côté) avec la clé de la fraiseuse.
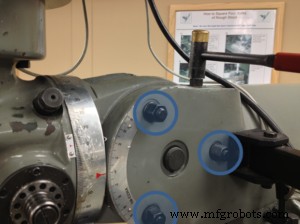
Emplacement des boulons à desserrer pour permettre la rotation de la tête autour de l'axe X.
- Après desserrage, resserrez-les à la main plus un quart de tour avec la clé.
- Le boulon de réglage qui monte/descend la tête autour de l'axe X se trouve à l'arrière de la machine.
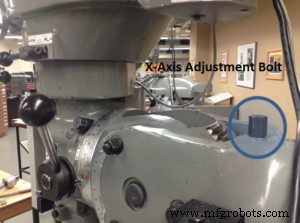
Boulon de réglage pour positionner la tête verticalement autour de l'axe X.
- Deux rapporteurs indiquent l'alignement général. La flèche rouge sur le grand rapporteur de la tête doit s'aligner avec le zéro du rapporteur courbe sur le corps. Cela donne seulement un repère grossier ; la lecture du comparateur est requise pour l'alignement précis.
- Positionnez le comparateur à l'arrière de la table. Mettez le cadran à zéro (préchargé à 0,005–0,010"). Mesurez sur une surface intacte de la table ; il peut être nécessaire de décaler la table pour éviter les rainures.
Comparateur autour de l'axe X de la tête.
- Avec le cadran à zéro et la broche au point mort, faites pivoter la broche de 180° pour amener le comparateur à l'avant de la table. Saisissez le collier fixé à la broche (pour ne pas altérer la configuration verticale du comparateur).
- Notez le sens de rotation du comparateur pour déterminer dans quel sens la tête doit bouger. Un mouvement dans le sens horaire signifie que la tête doit monter ; un mouvement antihoraire signifie qu'elle doit descendre.
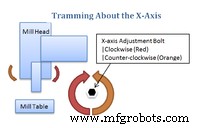
Réglage de la tête autour de l'axe X.
- Le schéma montre comment le mouvement du boulon de réglage corréle au mouvement de la tête. Une fois le sens déterminé, ajustez la tête pour atteindre la moitié de la différence entre les mesures avant/arrière. Exemple : si l'arrière est à 0 et l'avant à 0,010", ajustez pour que le comparateur affiche 0,005" de plus près de zéro.
- Après le premier ajustement, remettez le comparateur à zéro (idéalement au même endroit). Continuez jusqu'à ce que la différence entre l'avant et l'arrière ne dépasse pas 0,002 pouce (0,05 mm).
- Une fois satisfait, resserrez les boulons desserrés en les serrant uniformément en rotation pour ne pas changer l'alignement. Revérifiez la mesure avant/arrière pour vous assurer que la tête n'a pas bougé significativement.
Processus de Réglage pour l'Axe Y
- Pour commencer le réglage autour de l'axe Y, desserrez les quatre boulons à l'avant de la machine qui permettent le mouvement de la tête. Desserrez-les, puis resserrez-les juste au-delà du serrage main (environ ¼ de tour supplémentaire avec la clé appropriée).
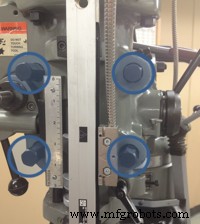
Emplacement des boulons à desserrer pour permettre la rotation de la tête autour de l'axe Y.
- Le boulon de réglage pour déplacer la tête gauche/droite autour de l'axe Y est montré ci-dessous. En le tournant dans le sens horaire/antihoraire, la tête se déplace en conséquence.
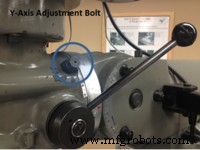
Boulon de réglage pour positionner la tête autour de l'axe Y.
- La flèche indicatrice sur les rapporteurs pour l'axe Y se trouve sur une plaque autonome en contact avec le rapporteur vertical. Cette flèche et le zéro du rapporteur vertical peuvent servir de point de départ estimé.
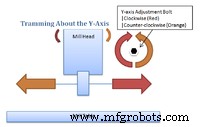
Réglage de la tête autour de l'axe Y.
- La figure montre comment le boulon de réglage pour l'axe Y affecte la tête. Utilisez le même processus que pour l'axe X, mais avec les points de référence gauche et droite de la tête au lieu de l'avant et l'arrière.
- Une fois les ajustements terminés, serrez les boulons de la tête et revérifiez les mesures sur les axes X et Y. Il est possible que le réglage dans l'un ou l'autre sens ait été altéré par le resserrage. Assurez-vous que toutes les mesures sont dans une tolérance de 0,002 pouce. Sinon, le processus doit être recommencé.
Indication de l'Étau
- La plupart des pièces sont maintenues dans un étau fixé à la table.
- Il est important d'aligner l'étau avec les axes d'avance de la machine pour usiner des caractéristiques alignées avec les arêtes du brut.
- Fixez l'étau sur la table avec des boulons en T, serrez-le modérément tout en permettant son ajustement.
- Installez un comparateur dans la broche avec la pointe tournée vers l'opérateur.
- Abaissez la broche puis positionnez la table jusqu'à ce que la mâchoire fixe de l'étau touche le comparateur. Continuez jusqu'à ce que le comparateur enregistre un demi-tour.
- Mettez le cadran du comparateur à zéro.
- Faites courir le comparateur sur la face de l'étau avec l'avance transversale.
- Le comparateur restera à zéro si l'étau est d'équerre.
- Sinon, réalignez l'étau en tapotant légèrement avec un maillet tendre jusqu'à ce que le comparateur affiche la moitié de sa valeur précédente.
- Répétez jusqu'à ce que le comparateur affiche zéro sur tout le parcours d'un côté à l'autre de l'étau.
- Serrez solidement les boulons en T sans changer l'orientation de l'étau. Revérifiez l'alignement.
Types de Fraises
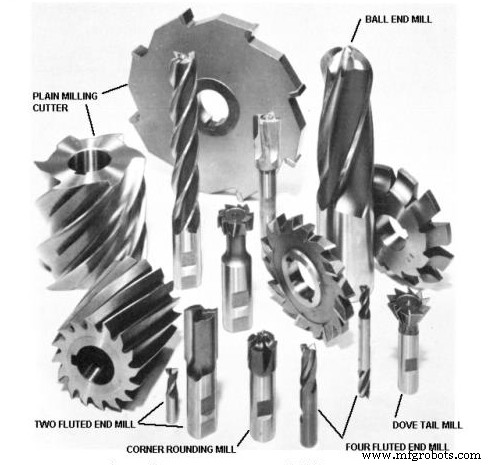
Un assortiment de fraises.
- Les fraises à queue cylindrique sont généralement utilisées sur fraiseuses verticales.
- Les fraises à alésage claveté sont généralement utilisées sur fraiseuses horizontales.
- Les fraises en bout (end mills) servent à créer des poches, rainures de clavette et gorges.
- Les fraises en bout à 2 dents peuvent plonger dans la pièce comme un foret.
- 2-3 dents pour l'aluminium, 4 dents pour l'inox. Plus de dents = meilleure coupe, mais coût plus élevé.
- Les fraises en bout à plus de 2 dents ne doivent pas être plongées dans la pièce.
- Les congés (fillets) peuvent être réalisés avec des fraises hémisphériques (ball end mills).
- Des profils multiples comme des arrondis peuvent être faits avec des fraises profilées (formed milling cutters).
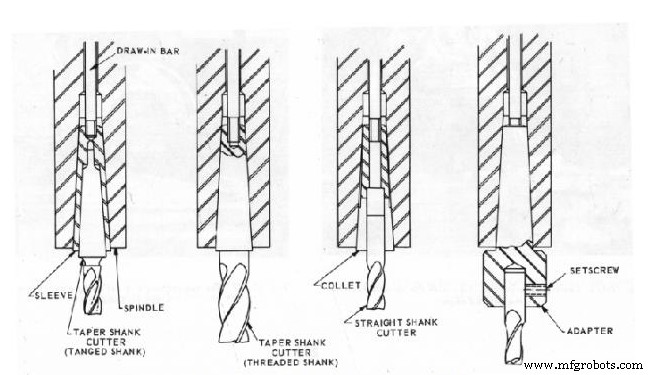
Méthodes de maintien d'une fraise en bout.
Pinces à Ressort (Spring Collets)
- Pour retirer un outil, verrouillez la broche en position haute.
- Desserrez le tirant (drawbar) avec une clé tout en actionnant le frein.
- Assurez-vous que les filets du tirant restent engagés dans la pince. Sinon, l'outil tombera et risque d'être endommagé au déclenchement de la pince.
- Pour libérer la pince de la broche, tapez sur l'extrémité du tirant.
- Enfin, dévissez le tirant de la pince.
- Pour installer un autre outil, placez-le dans une pince adaptée à son queue.
- Insérez la pince dans la broche en alignant correctement la clavette avec la rainure de la broche.
- Commencez à visser le tirant dans la pince en tenant l'outil d'une main. Ensuite, serrez le tirant avec une clé tout en actionnant le frein.
Fraisage en Montée vs Fraisage Conventionnel
Il est crucial de connaître la différence. Utiliser la mauvaise méthode peut casser les fraises et détruire les pièces.
Fraisage Conventionnel
- La pièce est avancée contre le sens de rotation de la fraise.
- Préféré pour les passes d'ébauche.
- Nécessite moins de force que le fraisage en montée.
- Ne nécessite pas d'éliminateur de jeu et de gibs de table serrés.
- Recommandé pour l'usinage de fontes et d'aciers laminés à chaud.
- Également recommandé pour les surfaces durcies par calamine ou sable.
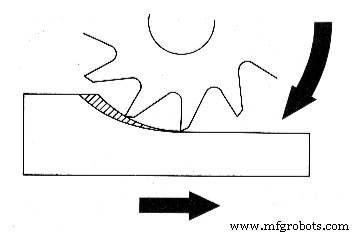
Illustration : Fraisage Conventionnel
Fraisage en Montée (Climb Milling)
- La pièce est avancée dans le sens de rotation de la fraise.
- Meilleure finition : les copeaux ne sont pas entraînés dans la pièce.
- Dispositifs de bridage moins coûteux. Le fraisage en montée plaque la pièce, permettant des dispositifs simples.
- L'épaisseur du copeau diminue vers le bord, réduisant le risque de cassure, surtout sur matériaux fragiles.
- Augmente la durée de vie de l'outil jusqu'à 50 % grâce à l'accumulation des copeaux derrière l'outil.
- Évacuation plus facile des copeaux qui tombent derrière la fraise.
- Réduit la puissance nécessaire de 20 % grâce à un angle de dépouille plus élevé.
- Non recommandé si la pièce ne peut être solidement maintenue ou si la machine ne supporte pas les forces élevées.
- Ne peut usiner les fontes et aciers laminés à chaud.
- Peut attirer la pièce dans la fraise et l'éloigner du dispositif, cassant l'outil et ruinant la pièce.
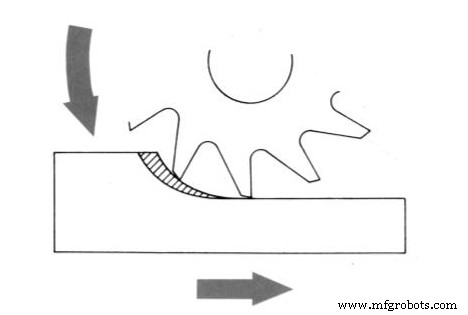
Illustration : Fraisage en Montée
Réglage de la Vitesse de Broche
- La vitesse de broche change selon la géométrie de la transmission.
- Une manivelle peut ajuster la vitesse sur les machines récentes.
- Pour changer la vitesse, la broche doit tourner.
- La vitesse (en tr/min) est affichée sur le cadran.
- Il y a deux échelles pour les gammes basse et haute.
- Un levier permet de changer la gamme.
- Parfois, une légère rotation de la broche est nécessaire pour que les engrenages s'engrènent correctement.
Utilisation d'un Palpeur de Bord (Edge Finder)
- Les arêtes de la pièce doivent être localisées avant tout travail de précision. Un palpeur de bord aide à les trouver.
- 800–1200 tr/min recommandés.
- Décalez légèrement les deux moitiés pour qu'elles oscillent en tournant.
- Approchez lentement la pièce du palpeur.
- Le palpeur se centre, puis perd soudainement sa concentricité.
- L'affichage numérique donne la position de la broche.
- Le diamètre du palpeur est 0,200" (5,08 mm). En ajoutant/soustrayant la moitié (0,100" / 2,54 mm), on obtient le centre de l'outil.
- Si centrage en haut à gauche : ajoutez 0,100" en X, soustrayez 0,100" en Y. Si en haut à droite : soustrayez 0,100" en X et en Y.
- Le Zéro de Référence Pièce est quand l'outil est mis à zéro sur les axes X et Y.
- Un palpeur pointu est plus facile mais moins précis. À n'utiliser que si la précision n'est pas critique.
Utilisation des Molettes Micrométriques
- La plupart des avances manuelles ont des molettes micrométriques.
- Si la longueur d'avance est connue, réglez le cadran sur cette valeur ( millièmes de pouce).
- Pour libérer le cadran, tournez l'anneau de verrouillage dans le sens antihoraire. Réglez et reverrouillez.
- Avant de régler, assurez-vous que le jeu de la commande de table est repris.
- Les machines récentes ont souvent des affichages numériques (DRO), préférables car ils mesurent directement la position de la table. Avec un DRO, les soucis de jeu sont éliminés.
Mise à l'Équerre du Brut (Squaring Stock)
- Pour faire un angle droit, placez verticalement un bord usiné dans l'étau et serrez-le légèrement sur la pièce.
- Placez un carré d'atelier contre le bord usiné et la base de l'étau.
- Alignez la pièce avec le carré en tapotant légèrement avec un maillet en caoutchouc.
- Serrez fermement l'étau.
- Le bord supérieur de la pièce est prêt à être fraisé.
Surfacage (Face Milling)
- Il est fréquent de devoir surfacer une grande pièce. Cela se fait au mieux avec une fraise à surfacer (facing cutter).
- Choisissez une fraise d'environ 1 pouce (25 mm) plus large que la pièce pour finir en une passe.
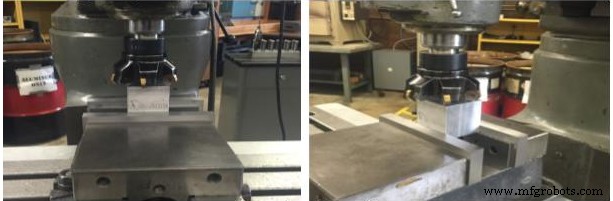
Illustration : Surfacage
Fraisage de Rainures (Milling Slots)
- Les rainures carrées peuvent être fraisées avec des fraises en bout.
- En une passe, on peut créer des rainures à ± 0,002 pouce (0,05 mm).
- Utilisez une fraise en bout plus petite que la rainure souhaitée pour plus de précision.
- Mesurez la rainure et faites une seconde passe pour l'ouvrir à la dimension voulue.
- La profondeur de coupe ne doit pas dépasser le diamètre de la fraise.
Bridage Avancé (Advanced Workholding)
- Utilisez un prisme en V (V-block) pour maintenir du brut rond dans un étau. Utilisable horizontalement et verticalement.
- Le bridage de brut rond dans un prisme en V abîme généralement le brut.
- Les blocs à pinces (collet blocks) sont conçus pour tenir les pièces rondes.
- Pour usiner des caractéristiques par incréments de 90°, utilisez un bloc à pince carré.
- Pour des incréments de 60°, utilisez un bloc hexagonal.
- Il est plus facile de mettre en place le brut quand les caractéristiques sont perpendiculaires ou parallèles aux arêtes. C'est plus difficile sinon. Parfois, une plaque d'angle (angle plate) permet d'usiner à n'importe quel angle.
- Les pièces ne rentrant pas bien dans un étau peuvent être fixées directement sur la table avec des serre-joints (hold-down clamps).
- Utilisez des cales (parallels) pour créer un espace entre la pièce et la table.
- Inclinez légèrement les serre-joints vers le bas dans la pièce.
- Les tables rotatives (rotary tables) peuvent être posées sur la table pour créer des caractéristiques circulaires.
- Elles permettent la rotation de la pièce.
- Utilisez un comparateur pour contrôler précisément l'angle de rotation.
- Utilisez une boule (ball) pour les pièces de forme irrégulière. Ne prenez que de légères passes pour éviter d'éjecter la pièce de l'étau.
TEST DE L'UNITÉ
- Quel outil est utilisé pour le réglage de la tête (tramming) ?
- Expliquez le processus de réglage pour l'axe X.
- Expliquez le processus de réglage pour l'axe Y.
- Quel est le but de l'indication de l'étau ?
- Nommez trois types de fraises.
- Expliquez le fonctionnement d'une pince à ressort.
- Quelle est la différence entre fraisage conventionnel et fraisage en montée ?
- Décrivez brièvement comment centrer une table rotative avec la broche d'une fraiseuse verticale.
- Décrivez brièvement comment régler la vitesse de broche sur la fraiseuse.
- Quel outil est utilisé pour surfacer de grandes pièces ?
Technologie industrielle
- Le circuit intégré 555 : une référence intemporelle en conception analogique
- La formule quadratique : un outil fiable pour résoudre les équations du second degré
- Comprendre le fraisage-tournage et tournage-fraisage : guide détaillé
- Comprendre les machines-outils de fraisage : types, fonctions et applications
- Guide d'achat d'une fraiseuse-perceuse : conseils d'experts et caractéristiques clés
- Scie à ruban verticale : coupe de précision bois et métal
- Comprendre la tête d'alésage d'une fraiseuse
- Comment choisir la fraiseuse-perceuse idéale pour vos projets
- Guide complet des types de fixations pour applications industrielles