



L'usine d'aluminium de 50 ans d'Alcoa atteint l'excellence en fiabilité pour réduire les coûts et améliorer le TRG
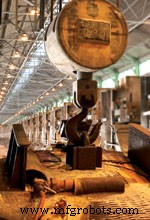
Travailler à l'usine Alcoa Primary Metals dans le sud de l'Indiana est aussi exigeant que gratifiant. Les lignes de cuves et les creusets génèrent des températures approchant 150 °C (300 °F), et l'air vibre de la chaleur du procédé de métallurgie en fusion. Si l'environnement est physiquement difficile, la véritable chaleur provient de l'exploitation d'une usine des années 1950 sur le marché concurrentiel de l'aluminium d'aujourd'hui.
Construite à la fin des années 1950, l'usine a commencé à produire de l'aluminium brut pour l'industrie de la tôle à canettes au début des années 1960. Aujourd'hui, seules 13 des 33 usines américaines existantes en 1980 sont encore en activité, et moins de 6 % de la capacité mondiale d'aluminium provient d'installations de plus de 50 ans. Les opérations Warrick d'Alcoa ne font pas exception.
- 25 % de la main-d'œuvre est éligible à la retraite par âge ou ancienneté.
- Les salaires figurent parmi les plus élevés du secteur.
- Les coûts de maintenance par tonne métrique étaient les deuxièmes plus élevés du réseau mondial d'Alcoa il y a quelques années.
Au lieu d'accepter le déclin, les équipes de maintenance et d'exploitation d'Alcoa ont lancé une initiative globale de fiabilité.
« Nous devons nous adapter si nous voulons maintenir cette usine en vie », déclare Mark Keneipp, responsable du système d'affaires de la fonderie Alcoa. « La nouvelle réalité est que nous devons nous prouver comme une installation maigre, compétitive en coûts, stable et efficace. »
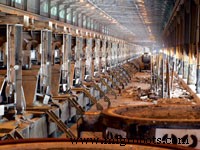 De longs couloirs étroits et des températures élevées caractérisent les zones de lignes de cuves à l'usine Alcoa Primary Metals. Les lignes de cuves du site produisent 265 000 tonnes métriques d'aluminium par an.
Prendre du recul
La direction d'Alcoa a donné le ton en 1997 lorsque le PDG Alain Belda a introduit les principes du système de production Toyota (TPS) dans les 250 sites mondiaux de l'entreprise. L'usine de l'Indiana a rapidement réalisé que le TPS seul ne résoudrait pas ses défis sans un accent sur la fiabilité des équipements.
« Le TPS et le lean ne fonctionnent pas si vous avez des équipements instables et imprévisibles », explique Keneipp. « La maintenance et la fiabilité doivent venir en premier. »
Il a illustré le concept avec un diagramme d'« iceberg de la maintenance » : les coûts visibles (matériaux, main-d'œuvre, heures supplémentaires, services contractuels) se situent au-dessus de la ligne de flottaison, tandis que les coûts indirects cachés (arrêts, plannings manqués, stocks excessifs, achats d'urgence) se cachent en dessous.
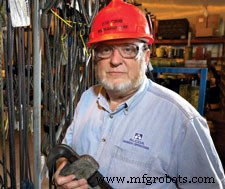 Le mécanicien général Dick Day a mené des initiatives d'organisation, de standardisation et d'économies dans le magasin d'outils centralisé de l'usine.
En 2002, les coûts totaux de maintenance dépassaient 35 millions de dollars, avec un ratio maintenance/production de 137 $ par tonne métrique, bien au-dessus de la moyenne mondiale de 90 $. Alcoa faisait face à un choix brutal : maintenir le statu quo ou poursuivre une approche plus intelligente, axée sur les données.
« Nous pouvions soit le faire intelligemment, soit à courte vue », dit Keneipp. « Reporter la maintenance aurait dissuadé l'investissement capital et nui au moral. »
Surfer sur les vagues
Alcoa s'est associé à Life Cycle Engineering (LCE) et au groupe Ron Moore au début 2003 pour lancer le processus d'excellence en fiabilité, déployé en trois vagues. Le programme repose sur un partenariat entre l'exploitation (qui possède les équipements) et la maintenance (qui assure un support fiable).
« C'était un grand changement », note Joseph Motz, surintendant de l'ingénierie de fiabilité. « Nous sommes passés d'environnements cloisonnés et accusateurs à des équipes collaboratives à responsabilité partagée. »
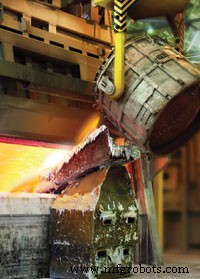 Le métal en fusion est versé depuis un creuset dans le département lingots de l'usine Alcoa.
La vague 1 a débuté en juin 2003 avec Ron Moore qui a remis en question les pratiques ancrées et prôné un état d'esprit de propriétaire d'actifs. La vague 2, en août, a impliqué une évaluation approfondie de LCE : 90 entretiens avec l'exploitation et la maintenance, une analyse financière des écarts de fiabilité et un plan directeur préliminaire. La vague 3, à partir de septembre, s'est concentrée sur la mise en œuvre du plan, la formation du personnel, la tenue d'ateliers et l'établissement de métriques de progression claires.
« L'engagement de la direction et un partenariat entre maintenance et exploitation sont essentiels au succès », affirme Rodney Cunningham, responsable de production de la salle des cuves.
Élever la barre
Pour quantifier les progrès, l'usine a adopté l'Efficacité Globale des Équipements (TRG/OEE) comme indicateur à l'échelle de l'usine. Le TRG capture la disponibilité, la performance et la qualité des équipements, exprimé en pourcentage de la production optimale.
« Lorsque nous atteignons un pic, nous nous demandons : pourquoi ne pouvons-nous pas le maintenir ? », dit Tom Svoboda, responsable de la production d'électrodes. « En définissant la performance de pointe pour chaque fonction et processus, nous avons identifié 8,3 millions de dollars d'économies annuelles. »
En 2004, les gains de TRG se sont traduits par 2,4 millions de dollars d'améliorations. Les dépenses de maintenance ont chuté de 1,9 million la première année de l'initiative (de 32 millions à 30,1 millions) et ont baissé de 700 000 $ supplémentaires en 2004. Le ratio maintenance/production est tombé à 109 $ par tonne métrique.
Le plan sur le « planifié »
Alcoa a redéfini la planification de la maintenance. Auparavant, les chiffres de « pourcentage planifié et programmé » étaient trompeurs car seulement 10 % des travaux étaient réellement planifiés. Un ratio de 35 personnes de métier pour un planificateur était insoutenable.
Après l'ajout de trois planificateurs (ratio porté à 20 pour 1), l'usine a introduit un document formel de planification de tâche, une zone de kitting sécurisée et une communication améliorée. Les propriétaires d'actifs président les réunions de planification et d'ordonnancement, assurant l'alignement avec les priorités de production.
Des historiques d'équipements standardisés et des instructions de tâche ont également été établis. Par exemple, la liste des « mauvais garçons » de la station redresseur suit les problèmes récurrents depuis 2001, permettant une réponse rapide.
Notes du magasin
L'usine a centralisé l'achat d'outils pour éliminer les magasins décentralisés. Le nouveau magasin centralisé a réduit le gaspillage, révélé des stocks obsolètes et généré des économies significatives – comme l'achat d'huile hydraulique en vrac à 5 $ le gallon au lieu de 8 $.
Le mécanicien général Dick Day gère désormais les achats, définit les niveaux min/max de stock et standardise les marques (ex. outils sans fil DeWalt, fournitures de soudage spécifiques).
Ces initiatives ont transformé la fonderie en une opération maigre, prévisible et compétitive en coûts.
Les avantages coûts du TRG ont atteint 4,4 millions de dollars annualisés en 2005, et les dépenses de maintenance sont tombées à 27,1 millions, soit une réduction de 4,9 millions par rapport à 2003. L'évaluation de suivi de LCE a placé l'usine dans la catégorie « conditions proactives », avec une feuille de route vers l'« excellence ».
« Nous produisons mieux avec une technologie de 40 à 50 ans que sur des sites construits il y a 10 ou 20 ans », déclare Jonathan Fulton, ingénieur fiabilité. « La chaleur ne partira peut-être jamais complètement, mais nous faisons transpirer la concurrence. »
Quelles sont les caractéristiques d'un travail planifié ?
- Estimation précise du temps pour permettre la planification par la supervision.
- Estimation précise des ressources : métiers, pièces, outillages, équipements.
- Tous les documents nécessaires (plans, permis, infos sécurité) rassemblés.
- Étapes, procédures et instructions du travail définies.
- Kitting complet des pièces et matériaux.
- Vérification régulière avec les superviseurs ou compagnons pour confirmer la portée et l'exhaustivité.
Entretien et réparation d'équipement
- Construire une culture de fiabilité : Appropriation, collaboration et succès des KPIs
- Les responsabilités clés d'un ingénieur fiabilité : garantir la performance des actifs
- La révolution fiabilité de Whirlpool : élever disponibilité, productivité et rentabilité
- Performance supérieure en maintenance et fiabilité : stratégies éprouvées pour un succès durable
- Excellence en fiabilité : le chaînon manquant qui accélère le succès Lean
- Améliorer la fiabilité d'usine par une collaboration opérations-maintenance
- Au-delà de l'excellence en fiabilité : Comment la gestion de la chaîne d'approvisionnement de bout en bout stimule l'agilité et la réussite client
- L'excellence en fiabilité : la clé d'opérations plus sûres et plus rentables
- La fiabilité : le cœur de la fabrication durable