



Vidange optimisée du salamandre pour les réparations capitales du haut fourneau
Vidange du salamandre pour les réparations capitales du haut fourneau
Un salamandre désigne tous les matériaux liquides et solidifiés dans le creuset d'un haut fourneau sous le trou de coulée. Le salamandre comprend la fonte liquide et la gangue, ainsi que des mélanges de fer solide, de gangue et de coke/carbone. Pendant le fonctionnement normal du haut fourneau, le fond et le creuset contiennent le « mort » et le salamandre.
Lorsque le haut fourneau doit être rechargé, il est nécessaire que le fourneau soit vidé complètement en enlevant tous les constituants du fond et du creuset. Il est également souhaitable d'enlever ces constituants lors du rechargement partiel du fourneau ou lors des réparations du trou de coulée. Cela fournit des conditions de travail plus sûres pendant ces réparations partielles et empêche les dommages aux réfractaires du creuset dus aux mouvements cycliques de refroidissement et de chauffage. L'enlèvement de tous les constituants du fond et du creuset du fourneau est généralement effectué par la vidange du salamandre. La vidange du salamandre se fait généralement au niveau le plus bas où l'on peut s'attendre à trouver de la fonte liquide dans le creuset du haut fourneau.
La vidange du salamandre d'un haut fourneau est la coulée finale après l'arrêt du soufflage du fourneau afin de drainer la dernière fonte liquide du creuset. En raison de sa rareté, une vidange du salamandre représente dans la plupart des usines sidérurgiques un travail spécialisé qui nécessite beaucoup de préparation.
Un salamandre solidifié est normalement difficile à enlever, surtout s'il contient du titane. Une grande quantité de salamandre solide peut retarder le chemin critique des réparations capitales du haut fourneau de plusieurs jours, voire plusieurs semaines. Pour l'enlèvement du salamandre solidifié, on a souvent recours au lessage à l'oxygène et même aux explosifs. Ces types d'enlèvement entraînent également des risques pour la santé et la sécurité.
La vidange du salamandre liquide est généralement effectuée immédiatement après l'arrêt du soufflage du fourneau. Il est important de maximiser le rendement pendant la vidange du salamandre du haut fourneau afin de minimiser la quantité de résidus solides restants dans le fourneau. Une vidange du salamandre réussie fournit normalement un creuset propre à l'équipe des réparations capitales. Cela minimise non seulement les retards, mais contribue également à des conditions de travail plus sûres pendant la démolition des réfractaires. Un creuset propre inspire également l'esprit de l'équipe des réparations capitales.
L'enlèvement total du contenu du creuset du haut fourneau pour une vidange réussie du salamandre nécessite une préparation et des activités de surveillance préalables dans le haut fourneau pour augmenter la température et la fluidité. Ces activités doivent être couplées à l'utilisation de techniques de forage et de lessage bien éprouvées.
Généralement, en raison de la construction normale d'un haut fourneau et de sa halle de coulée, le trou de coulée du salamandre doit être positionné quelque part près sous le plancher de la halle de coulée, dans une zone difficile d'accès, remplie de tuyauteries, câbles, etc. Ces zones difficiles d'accès peuvent également être dangereuses pour les personnes qui forent ou lissent le salamandre, en raison de routes d'évacuation insuffisantes ou difficilement accessibles.
L'accent mis sur la sécurité et l'environnement est la force motrice pour améliorer le processus de vidange du salamandre. Bien que le drainage d'un maximum de fonte liquide du creuset soit l'objectif principal, d'autres questions importantes sont : (i) l'emplacement du trou de coulée du salamandre, (ii) les aspects environnementaux de la vidange du salamandre, et (iii) la vidange du maximum de fonte liquide de salamandre.
Localisation optimale du trou de coulée du salamandre
Il est nécessaire de localiser la meilleure position du trou de coulée du salamandre. Dans le passé, la position exacte du salamandre était généralement inconnue, en raison d'un manque d'informations sur l'intérieur du creuset du haut fourneau et donc sur la position de la ligne d'usure. Sans données ou avec des données insuffisantes provenant de thermocouples, il était difficile de déterminer la position optimale pour forer ou lisser le trou de coulée du salamandre. L'expérience professionnelle guidait pour déterminer l'emplacement et l'angle de forage pour atteindre le salamandre. Plus d'une fois, plusieurs trous ont dû être forés et lissés avant que le salamandre ne soit atteint et ne commence à couler.
Aujourd'hui, avec les creusets de haut fourneau modernes étant de plus en plus équipés de grilles denses de thermocouples, le calcul thermique de la position de la ligne d'usure, et donc de la position du salamandre, est devenu possible. Le densification de la grille de thermocouples a amélioré la précision du calcul. Maintenant, au lieu de deviner l'emplacement où le salamandre pourrait être atteint, cela est remplacé par la connaissance de l'endroit où la foreuse atteint la ligne d'usure et, par conséquent, d'où le salamandre est attendu. Un avantage supplémentaire d'une localisation plus précise est la possibilité d'améliorer l'ingénierie de la configuration autour de la vidange du salamandre.
La vidange du salamandre improvisée dans le passé n'a pas seulement entraîné beaucoup d'étincelles de fer, mais aussi de grands nuages de fumée. Avec une attention croissante pour les aspects environnementaux, ces nuages sombres sont devenus de plus en plus indésirables. L'estimation améliorée de la position de la ligne d'usure a permis une ingénierie plus détaillée de la vidange du salamandre et la possibilité d'introduire des installations de dépoussiérage au trou de coulée du salamandre. Des hottes d'aspiration temporaires et des conduits sont maintenant conçus, construits et connectés au système de dépoussiérage existant, afin de rendre une vidange du salamandre pas plus polluante qu'une coulée régulière. Cela élimine les énormes nuages de fumée rouge, qui gênent également la vue sur la coulée.
Maintien de la pression de soufflage pendant la vidange
Dans le passé, les salamandres étaient vidangées après l'arrêt du soufflage et après que le haut fourneau ait été complètement mis hors soufflage. En conséquence, le salamandre n'avait que sa propre pression ferrostatique comme force motrice pour sortir du fourneau. Ne pas forer le trou de coulée du salamandre complètement à travers le liquide et lisser la dernière partie entraîne un diamètre de trou de coulée indéfini et parfois des coulées lentes. Ces coulées lentes peuvent également être retardées par une diminution de la température de la fonte du salamandre, causée par l'effet du système de refroidissement du creuset pendant le temps d'attente entre la fin de l'arrêt du soufflage et le début de la vidange du salamandre. Maintenant, il est d'usage courant de maintenir une certaine pression de soufflage sur le fourneau comme force motrice supplémentaire pour drainer plus de liquide.
Prérequis pour une vidange réussie
Il y a plusieurs prérequis pour que la vidange du salamandre soit réussie. Ceux-ci incluent : (i) un ratio maximal entre le salamandre liquide et solide, (ii) une faible viscosité/haute température des liquides, (iii) le réglage correct des angles et des élévations de vidange du salamandre, (iv) de bons résultats d'arrêt du soufflage, et (v) une exécution efficace des activités réelles de vidange du salamandre.
Les préparatifs pour la vidange du salamandre commencent 3 à 6 mois avant l'arrêt du haut fourneau pour les réparations capitales et incluent les activités réelles de vidange du salamandre et les modifications de processus. Les modifications de processus doivent aboutir à des conditions favorables pour une vidange optimale du salamandre. L'un des principaux objectifs concerne la fusion/liquéfaction du salamandre solide existant et l'augmentation de sa fluidité pour obtenir un écoulement lisse. La fluidité des liquides augmente avec la température et peut être vérifiée pendant la coulée. La teneur en silicium de la fonte peut également être surveillée car elle donne une assez bonne indication de l'état thermique du creuset. Les réfractaires du fond et du creuset doivent être directement exposés aux liquides pour une vidange efficace du salamandre.
L'état thermique du creuset peut également être surveillé en analysant les lectures clés des thermocouples. La liquéfaction du salamandre concerne essentiellement l'augmentation de l'état thermique du creuset. Elle englobe toutes les activités contribuant à cet objectif, et des lectures plus élevées des thermocouples reflètent une augmentation de l'état thermique du creuset. Le processus de liquéfaction est déterminé à la fois par l'écoulement local de la fonte et la température, mais l'écoulement est le plus important des deux. Par conséquent, l'accent doit être mis sur l'influence de l'écoulement de la fonte dans le creuset. Ce n'est généralement pas une pratique standard dans l'exploitation des hauts fourneaux.
La liquéfaction du salamandre est donc essentiellement l'opposé de la protection du creuset pour l'extension de la campagne. Typiquement, les méthodologies de liquéfaction pour le salamandre incluent : (i) la réduction du refroidissement du fond et des parois latérales, (ii) le ciblage d'une productivité plus élevée dans le haut fourneau, (iii) la mise en œuvre stricte de la coulée entre trous de coulée alternés, (iv) l'augmentation du niveau de silicium dans la fonte, (v) le chargement de coke de plus grande taille, (vi) l'élimination du TiO₂ de la charge.
Nombre et position des trous de coulée du salamandre
Le nombre de trous de coulée nécessaires pour une vidange réussie du salamandre est une décision importante qui doit être prise. Habituellement, ce nombre dépend du diamètre du creuset. Selon une règle empirique, on considère généralement un trou de coulée lorsque le diamètre du creuset est inférieur à 9 mètres, deux trous de coulée lorsque le diamètre du creuset est dans la gamme de 9 m à 12 m et trois trous de coulée si le diamètre du creuset est supérieur à 12 mètres.
Plusieurs angles et élévations sont définis à chaque position de vidange du salamandre. En général, plusieurs positions augmentent le rendement de la vidange du salamandre car la chance de succès est augmentée et le drainage est amélioré. La détermination du bon nombre de positions de vidange du salamandre est un équilibre entre coûts et risques, donc une évaluation préalable des conditions peut également prévenir plusieurs positions de vidange du salamandre. La position du ou des points de coulée autour de la circonférence est normalement déterminée par les conditions d'accès, la disposition des canaux et les positions des poches/lits de sable.
Normalement, plusieurs positions sont préférées car le forage peut commencer simultanément à deux positions en utilisant deux équipes pour gagner du temps. On voit souvent que le rendement à une position est nul, tandis que le rendement à l'autre position est important. Cela peut être causé par des obstacles/barrières internes locaux empêchant l'écoulement lisse des liquides. Plusieurs positions réduisent donc le risque de rendements faibles/nuls.
Le réglage correct des angles et des élévations de vidange du salamandre est normalement un compromis entre les calculs et considérations théoriques, et les limites pratiques. Les éléments structurels sur site tels que la tuyauterie et le câblage peuvent limiter les conditions d'accès et l'élévation de la voie de poche peut inhiber la sélection de l'élévation théorique la plus optimale de vidange du salamandre.
Habituellement, il est de pratique courante de déterminer au moins trois ensembles d'angles et d'élévations croissants à chaque position circonférentielle de vidange du salamandre. La distance verticale entre les points de départ est normalement d'environ 300 mm.
Exécution du processus de vidange
L'ensemble du processus de vidange du salamandre est normalement exécuté dans les 24 heures. Généralement, un critère « go-stop » est suivi pour garantir que les retards sont évités. Par exemple, un maximum de 4 heures est alloué au forage et au lessage d'un trou, indépendamment du succès. Cela nécessite des équipes spécialisées et expérimentées. La distance verticale entre les trous doit être d'environ 300 mm pour s'assurer que les trous ne fusionnent pas car l'écoulement des liquides augmentera le diamètre du trou « réussi ». Un diamètre de forage typique du trou est d'environ 80 mm, qui peut augmenter à plus de 200 mm pendant la coulée. La distance minimale entre deux trous assure ainsi que les trous restent intacts. La longueur de la vidange du salamandre est normalement limitée à trois mètres afin d'éviter le colmatage pendant la coulée. Il y a des risques de colmatage si la longueur est supérieure à trois mètres.
Méthodologies de forage
Il existe une grande variété d'équipements de forage. Fondamentalement, deux types sont bien connus. Ce sont : (i) le type monté sur monorail, et (ii) le type manuel sur canal. Habituellement, l'équipement de forage de type manuel est préférable pour maximiser la flexibilité dans le réglage des angles et des élévations tout en minimisant les coûts. Il existe plusieurs types d'équipements de forage manuel tels que le forage à percussion et le forage à carottage. Un type de forage à carottage, qui peut être mieux aligné et a une précision accrue, est généralement préféré. L'unité de puissance et de contrôle de l'unité de forage est normalement située à l'extérieur du canal pour maximiser la sécurité. L'unité de forage est montée sur un petit rail, qui est « accroché » ou soudé à la coque et supporté par le canal.
Les activités de vidange du salamandre incluent : (i) l'enlèvement de la plaque, (ii) l'installation du bourrage, (iii) le séchage du bourrage, (iv) la mise en place de l'équipement de forage, (v) le forage du salamandre, (vi) le lessage à l'oxygène, (vii) la vidange du salamandre.
Les activités de vidange du salamandre sont normalement sur le chemin critique des réparations capitales et doivent être normalement exécutées dans les 24 heures. La durée est principalement déterminée par le nombre de positions circonférentielles et les équipes associées de travailleurs. Le forage et le lessage à l'oxygène répétitifs peuvent être nécessaires.
La durée typique pour les activités mentionnées ci-dessus est limitée à 12 heures. Parfois, le pré-forage est pratiqué pendant la pré-arrêt, mais normalement il ne contribue pas à accélérer les activités de vidange du salamandre pendant les réparations capitales. L'installation du bourrage à l'interface canal/coque et le séchage ultérieur peuvent être éliminés si une conception correcte est appliquée et les travaux associés sont exécutés pendant la pré-arrêt.
La vidange du salamandre est une activité critique pendant une réparation capitale d'un haut fourneau. Une vidange du salamandre réussie qui se traduit par un rendement élevé de liquides enlevés avant la trempe et un faible poids de résidus solides empêche les longs retards et améliore les conditions de santé et de sécurité pendant la démolition des réfractaires. Par conséquent, il est important de s'assurer que toutes les techniques et expériences disponibles sont étudiées et utilisées. La Fig 1 montre la vidange inférieure du salamandre au Haut fourneau 2 de l'usine sidérurgique de Visakhapatnam.
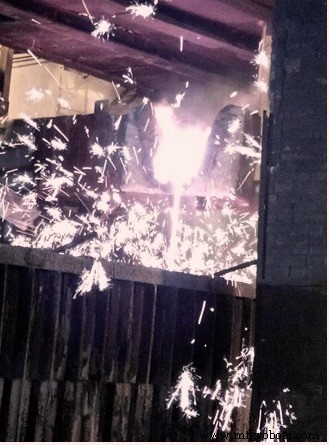
Fig 2 Vidange inférieure du salamandre au HF2 de l'usine sidérurgique de Visakhapatnam
Processus de fabrication
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu
- Granulation Sèche des Scories de Haut Fourneau : Récupération Énergétique et Durabilité