


Fabrication industrielle
Technologie industrielle

www.holtecllc.com ISO – Positionner lentreprise vers la compétitivité mondiale Nous savons quobtenir lenregistrement ISO nest pas chose aisée. Cela requiert souvent limplication de plusieurs personnes sur plusieurs mois. Nous tenons à saluer le travail acharné dune entreprise de St. Louis qui a tran

Pour aider fabricants et entreprises à naviguer la crise sanitaire actuelle ou apprendre sur le lean, stratégies développement main-dœuvre, tactiques marketing, et plus depuis leurs installations, voici plusieurs webinaires pour vous garder concentré, positif, informé, engagé et productif. En tant
La phase initiale de rétablissement du Missouri a commencé le 4 mai 2020. Durant cette phase, nous pouvons reprendre progressivement lactivité économique et sociale. Ce sera un processus délibéré, flexible pour sadapter à la situation. Certaines communautés pourront rouvrir plus vite, dautres devron
Face au Covid-19, les fabricants ont été sollicités pour combler le déficit de la chaîne dapprovisionnement en EPI. Cette page propose plusieurs pistes et opportunités pour que les fabricants mettent leurs produits entre les mains de ceux qui en ont besoin. Rejoignez le #MAKEadifferencechallenge.
Le centre MEP (Manufacturing Extension Partnership) de lÉtat, Missouri Enterprise, a annoncé la création de lAnnuaire Produits & Services Réouverture Covid-19 pour aider les employeurs à protéger leurs employés sur le lieu de travail tout en soutenant la communauté manufacturière de lÉtat. De n
Cet article présente le procédé et les caractéristiques du moulage en sable. Procédé de Moulage en Sable Limportance du moulage en sable croît grâce aux avancées scientifiques dans la fonderie. Cest probablement le moyen le plus simple et commode de donner la forme désirée au métal. Le sable est le
Voici les principaux défauts de coulée : 1. Rugosité de Surface Sable trop grossier ou température coulée trop élevée → surfaces rugueuses/grenuelles. Aciers : réaction surface moule-métal (fer oxydé + silice = composé rugueux). Réactions surface → porosité sous-surface ou micro-trous. 2. Croûtes
Cet article traite : 1. Définition des moulages en sable 2. Classification 3. Alimentation du métal. Définition des Moulages en Sable Conteneur préformé en sable où lon verse le métal fondu qui solidifie. Après coulée, pièce extraite, moule généralement détruit. Remplissage par orifice supérieur, p
Neuf propriétés principales du sable de moulage : Perméabilité Cohésion Adhérence Plasticité Réfractarité Résistivité chimique Pouvoir liant Aptitude au fluage (Flowability) Résistance verte (Green Strength) Propriété 1 : Perméabilité Passage de gaz, eau, vapeur à travers le sable = porosité / pe
Voici les quinze principaux types de modèles utilisés en fonderie industrielle : Modèle monobloc (Single-Piece / Solid Pattern) Modèles bipartis (Split Patterns) Modèle à pièces rapportées (Loose Piece Pattern) Modèle gaté (Gated Pattern) Modèle sur plaque dassemblage (Match Plate Pattern) Modèles
Cet article couvre : 1. Définition du sable de moulage 2. Types de sables 3. Constituants principaux. Définition du Sable de Moulage Matière première principale du moulage, le sable apporte des caractéristiques uniques. Défini comme particules granulaires issues de la désagrégation des roches par f
Les retraits sur modèle, pour obtenir une pièce aux dimensions et forme correctes, dépendent de la conception de la pièce, du moule, des caractéristiques de retrait et contraction du métal. Une prédiction mathématique précise est difficile ; une approche par essais-erreurs est souvent la meilleure p
Cet article traite de la solidification des métaux : Mécanisme de solidification Vitesse de solidification Solidification dune grosse pièce en moule isolant Solidification avec résistance dinterface prédominante Solidification à température de surface de pièce constante Solidification avec résistan
Le procédé de coulée comprend quatre étapes principales : Préparation du modèle et du moule Fusion et coulée du métal liquide Refroidissement et solidification du métal liquide Défauts et leur inspection Étape 1 : Préparation du Modèle et du Moule Le modèle est la réplique de la pièce à couler, u
Cet article vous guide à travers la conception dun système dalimentation (gating system) utilisé dans la coulée des métaux. Conception du Système dAlimentation La conception dun système dalimentation dépend à la fois de la composition du métal et du moule. Par exemple, une conception élaborée est n
La théorie du meulage vise à établir les relations entre lavance radiale, la force sur chaque grain abrasif de la meule, la vitesse de la meule, la vitesse de la pièce et leurs diamètres respectifs. La figure 20.5 montre une portion agrandie de la meule et de la pièce en contact. Profondeur de coup
Dans cet article, nous aborderons : 1. Fabrication des meules 2. Procédés de liaison 3. Grade 4. Structure 5. Surface de contact. Fabrication des meules : Les grains abrasifs sont dabord concassés en poudre et passent sur séparateurs magnétiques pour éliminer impuretés ferreuses. Lavés à leau pour
Les grains abrasifs pour meules sont de deux types : 1. Abrasifs naturels et 2. Abrasifs artificiels. Généralement, pour la plupart des usages, les abrasifs naturels ne sont pas utilisés en raison des avantages certains des abrasifs artificiels (fabriqués). Abrasifs naturels : Produits par des forc
Dans cet article, nous discutons de linfluence des différents angles de coupe en fraisage des aciers. 1. Angle de dépouille radial (Radial Rake Angle) : Daprès la figure 16.33, langle de dépouille radial est langle entre la face de la lame (goulotte) et un plan de référence radial tracé de laxe du
Dans cet article, nous aborderons le tournage (truing) et le dressage (dressing) des meules dans lindustrie. Tournage (Wheel Truing) : Le tournage est laction de restaurer la face de coupe dune meule en enlevant le matériau abrasif de la face de coupe et des côtés de la meule, afin quelle tourne vr
Technologie industrielle

Maîtriser la maintenance préventive : 4 stratégies éprouvées pour un planning optimal
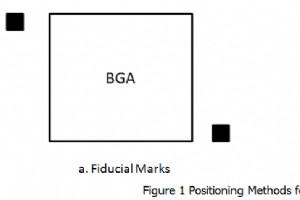
Conseils essentiels de layout pour puces BGA pour une performance optimale
CerFace AX-8810 : film de surface supérieur pour finition améliorée sur composants CMC
Rapprocher IT et OT : piloter le succès de l'IoT industriel par la convergence
