



MillerCoors booste ses opérations par une planification maintenance experte
Tim Davison, planificateur Asset CARE MillerCoors
La planification n'est pas sexy. Tom Clancy n'écrira pas un thriller d'espionnage intitulé « Le Planificateur Maintenance ».
Vous ne mettrez pas vos potes au bord de leurs tabourets en racontant la fois où vous avez pris toutes les étapes appropriées et assuré que le projet de révision se déroulerait sans accroc. (« Mec, et puis quoi ?! »)
Il n'y a ni glamour, ni flash, ni eye candy.
« Quand un service maintenance cherche l'amélioration, il y ausually un gros focus sur montrer les gains et prendre des photos avant-après – le truc « wow », » dit Dan Roberts, directeur fiabilité Asset CARE pour Miller Coors à Golden, Colorado.
« La maintenance prédictive est sexy. Avec la thermographie infrarouge, vous prenez un cliché et dites : « Regardez ce que j'ai trouvé. » Avec l'analyse vibratoire, vous branchez, imprimez vos relevés et dites : « Ouais, j'ai trouvé un palier défaillant. » C'est tout important et nécessaire, mais il y a du bon travail au cœur. C'est juste pas sexy. Comment montrer les résultats d'une planification et ordonnancement efficaces ? Vous ne pouvez pas le faire avec des photos avant-après. »
Silencieusement et discrètement, l'organisation maintenance et fiabilité de MillerCoors utilise la planification et l'ordonnancement comme outil d'amélioration. Cela apporte l'équilibre dans un environnement où le déséquilibre a de lourdes conséquences.
Maintenir la Chaîne
MillerCoors, troisième brasseur américain, cible les améliorations maintenance depuis plus d'une décennie, et pour cause. La brasserie Golden tourne 24/7 pour brasser 217 millions d'onces de bière chaque jour.
« Il y a peut-être deux jours par an où on ne produit pas », dit Tim Davison, planificateur Asset CARE dans la partie brasserie du grand complexe multi-usines à Golden.
Le processus brassage — de matières premières à biens emballés et expédiés — tourne en chaîne étroitement liée, et beaucoup de composants process comportent des machines non-redondantes. Si une panne mécanique survient, basculer le travail sur un équipement similaire peut ne pas être une option. Dans ces cas, le processus s'arrête net.
« Quand il y a une panne, c'est généralement un gros problème », dit Ron Kerr, manager Asset CARE pour utilities. « Ça affecte la plupart des gens en amont et en aval. »
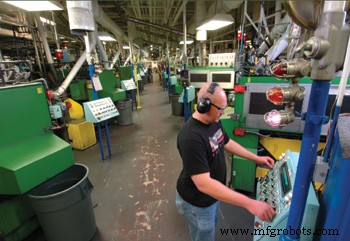
L'opérateur presse Craig Doebele travaille les contrôles le long de la ligne
production chez Rocky Mountain Metal Container, coentreprise MillerCoors/Ball.
L'objectif est d'avoir les machines tourner non-stop pendant des mois, surtout en saison estivale de pointe, jusqu'à ce qu'une courte fenêtre maintenance puisse être planifiée.
La structure unique des unités business Golden ajoute du stress à la chaîne. Si MillerCoors possède la brasserie, c'est un partenaire joint dans la fabrication canettes (avec Ball Corporation) et bouteilles (Owens-Illinois). Faire tirer tout le monde dans le même sens est nécessaire, mais demande patience.
L'Ingrédient Manquant
Le rythme d'amélioration maintenance, lent et constant pendant des ans, s'est accéléré fin 1990s après qu'Anheuser Busch, leader du marché, a annoncé des baisses de prix. Pour rester compétitif, MillerCoors a cherché à réinvestir en amont du business.
« Le coût de nos biens devait baisser significativement », dit Roberts. « On devait attaquer plusieurs éléments, opérations étant l'un. L'opportunité et l'objectif était de devenir l'opération la plus fiable possible. »
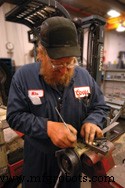
Mike Zietlow, spécialiste senior atelier chariots élévateurs brasserie MillerCoors, s'attelle à un étau d'établi pour travail de précision. L'aire chariots a grandement augmenté son taux de complétion PM sur 18 mois.
Asset CARE (acronyme pour Capability, Availability, Reliability and Enhancement) est devenu le cri de ralliement. Maintenance Centrée Fiabilité (RCM), analyse causes racines pannes (RCFA) et outils maintenance prédictive (PdM) furent employés. Même avec ces pas positifs, quelque chose manquait.
Roberts cite l'exemple d'un ventilateur ayant subi trois défaillances dynamiques sur 18 mois. Après la première, l'ACR a identifié la lubrification comme cause racine. Un système lubrification automatique fut installé. Après la seconde, les lubrificateurs auto furent jugés problématiques. Après la troisième, les leaders maintenance firent un pas en arrière.
« On participe maintenant à des exercices de cartographie causes qui nous font explorer causes racines multiples », dit Roberts. « L'ACR ne dit pas qu'il y a une cause racine unique, mais elle mène les gens dans cette direction. »
En creusant plus profond, planification et ordonnancement ont émergé comme contributeurs au problème.
Un mois avant la troisième défaillance, l'analyse vibratoire avait identifié des anomalies. Cependant, étapes appropriées n'ont pas été prises pour planifier la maintenance et en faire une priorité avant la panne. La leçon : gains substantiels improbables si planification et ordonnancement basiques ne sont pas en place.
« Avant nos efforts concentrés, on ne planifiait et ordonnançait pas, per se », dit Roberts. « Les planificateurs examinaient les ordres travail dans le système informatique, les imprimaient, les donnaient à un superviseur et attendaient qu'il les distribue à l'équipe. Il y avait peu d'effort mis à s'asseoir hebdomadairement avec opérations et reviewer ce qui arrivait, déterminer priorités et identifier ressources. »
Les usines fonctionnaient en mode maintenance réactive. Les planificateurs passaient beaucoup de temps à sourcer, stocker et disperser pièces de rechange.
« Si notre organisation est tournée vers l'avenir, on trouve les choses à corriger, on écrit l'ordre travail, on planifie l'ordre travail et on fait le job. Si elle est réactive, on achète des places première classe en avion pour expédier un moteur », dit Bobby McCall, manager maintenance opérations emballage.
Le travail réactif avait ses récompenses — tapes dans le dos et friandises merci de la production. Un trophée voyageur était présenté chaque année au planificateur responsable du plus de livraisons overnight.
Puis MillerCoors a trouvé une meilleure voie en identifiant composants essentiels d'une planification maintenance efficace. Ceux-ci maximisent ressources, minimisent coût et augmentent fiabilité équipement globale. Les sections qui suivent décrivent plusieurs de ces composants.
Dan Roberts est le directeur fiabilité Asset CARE pour
MillerCoors Brewing Company à
Golden, Colo. Bien que les usines
de l'entreprise aient fait des progrès significatifs,
il admet que « nous n'y sommes pas encore. »
Vraiment Dédiés
Comme en tout effort, la dédication est la clé du succès. Chez MillerCoors, la maintenance tournée vers l'avenir commence avec planificateurs et ressources dédiés.
Une organisation planification a besoin du nombre approprié de planificateurs. Chaque planificateur doit avoir une zone de responsabilité qui est :
• raisonnable en taille géographique ;
• raisonnable en nombre de personnel métiers représentés ; ou,
• raisonnable en nombre d'équipements.
Sans telles frontières, comment le planificateur peut-il dédier le bon temps et ressources pour maintenir efficacement cette zone ?
Davison dit qu'avec une zone trop grande, un planificateur ne peut pas focus sur l'ensemble du périmètre, seulement les mauvais acteurs et situations d'urgence qui surgissent. Quand un planificateur focus sur mauvais acteurs et pannes, ça ne permet pas la planification prédictive et proactive nécessaire.
« Deux personnes ne peuvent pas planifier pour 4 000 équipements », dit Davison. « Tout ce qu'elles auront le temps, c'est commander des pièces. »
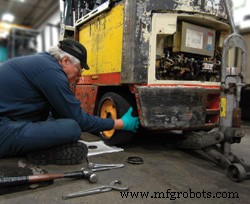
Le mécanicien chariots Jerry Mitchell retire une roue pour
exposer un palier pour travail maintenance préventive.
Concernant la couverture planificateur-métiers, Roberts dit que son objectif actuel est un planificateur pour 15 à 18 personnes métiers. La règle générale est qu'en progressant vers classe mondiale, vous pouvez avoir plus de métiers par planificateur. Si vous êtes sur les échelons inférieurs, un pourcentage plus large de planificateurs est approprié.
L'objectif du brasseur est de spécifiquement limiter ses planificateurs aux tâches relevant de la fiabilité et maintenance de la zone de responsabilité définie. Sinon, c'est facile pour les planificateurs de se laisser distraire par travail hors de leur rôle et fonction.
« La production peut voir le planificateur comme un « coursier » ou un Wal-Mart, là pour servir chaque besoin et envie », dit Brad Simpkins, manager Asset CARE responsable équipements mobiles.
La direction usine et département peut aussi entraver les planificateurs avec tâches admin, reporting et saisie données.
« Sans la capacité d'avoir un vrai focus, la planification devient réactive », ajoute Simpkins.
Tout aussi important, ces planificateurs requièrent aussi des ressources dédiées (temps et main-d'œuvre) pour compléter travail planifié et ordonné. Cela peut être pilule amère pour certains travailleurs maintenance et production.
« Certains mécaniciens horaires disaient : « On aime ce qu'on fait maintenant. » Ils aiment arriver sur le cheval blanc et sauver la situation », dit Jay Johnson, manager maintenance opérations process. « Mais ils ont vu que la direction était derrière à 100 %. Ça n'allait pas partir. »
Les managers et opérateurs production étaient aussi réticents à mettre le cheval blanc au pré.
Dans l'organisation emballage MillerCoors, l'équipe maintenance était équitablement répartie sur trois quarts. « Leur but était de réparer machines et les remettre en route », dit Kerr.
Puis, les premiers changements d'ordonnancement vinrent. Un pourcentage significatif de métiers travaillant nuits et weekends furent basculés pour effectuer travail planifié sur le quart jour.
« La production nous a dit : « Vous ne supportez pas nos pannes ! » » dit Kerr. « Vous avez raison. Je ne vais pas supporter vos pannes. Je vais supporter le travail proactif. Les faire accepter ça a demandé un saut de foi. »
Parmi départements fonctionnels MillerCoors, l'emballage est actuellement le pionnier poussant ressources dédiées vers travail proactif planifié.
« On va planifier 100 % des heures disponibles pour travail maintenance planifié », dit McCall. « On entend encore : « Vous ne pouvez pas faire ça ; il faut planifier pour les pannes. » Non, on ne va pas planifier pour les pannes. On va planifier pour faire le travail planifié. On gérera les pannes si elles arrivent. »
À tous niveaux, l'organisation doit réaliser que opérateurs et métiers existent dans une usine manufacturière parce qu'il y a un processus à opérer et maintenir. Les planificateurs existent pour maximiser l'efficacité des opérateurs et mainteneurs. Quand tous niveaux dans l'opération commencent à travailler ensemble comme équipe, pour un objectif commun de fiabilité et performance opérationnelle améliorées, il n'y a plus de focus sur « victoires cheval blanc » mais sur gains durables long terme.
Gestion du Temps
Une autre clé du succès planification MillerCoors est tirer le maximum du temps.
Comme noté section précédente, la production était un peu sceptique. Si maintenance devait soulager les douleurs production, ces « penseurs en avant » allaient devoir prouver leur valeur. Rappelez-vous, une machine hors-ligne peut avoir d'énormes implications.
Un défi était faire voir à la production qu'arrêter une machine 40 minutes pour maintenance préventive à un temps et jour prédéterminés était mieux qu'un arrêt de trois heures suite à panne à temps et jour inconnus. Le défi additionnel était faire croire à la production que son temps précieux ne serait pas gaspillé.
« On avait un mauvais historique planification/ordonnancement. On a dû prouver que si vous nous donnez le temps, on fera le travail planifié proactif », dit Davison. « Ils ont baissé la ligne. Ils perdent de l'argent. Il faut tirer le maximum de cette fenêtre. »
La maximisation du temps se fait par planification et ordonnancement efficaces.
D'abord, une fenêtre maintenance doit être clairement définie (temps, date, périmètre, durée planifiés) et acceptée par planificateurs maintenance et leaders production. De là, le planificateur commande pièces et matériaux requis et s'assure que la bonne quantité de ressources est dispo pour gérer le job. Le planificateur supervise qu'aucunes surprises ou, pire, annulations ne surviennent quand la fenêtre s'ouvre. Main-d'œuvre maintenance bloquée ou non-productive a un impact coût direct sur le business.
L'implication ne s'arrête pas là. Pendant la fenêtre, le planificateur observe, assiste et évalue le travail pour gagner pleine connaissance du job. Cette connaissance est appliquée pour mieux planifier et ordonner tâches similaires futures. Il ou elle gagne aussi une mesure de respect et appréciation des métiers travaillant sur le job. C'est vital quand conseils techniques et questions surgissent plus tard.
Bien que ce soit la méthode conventionnelle planifier-au-fil-de-l'eau chez MillerCoors, méthodes spécialisées planification et ordonnancement existent aussi.
L'usine fabrication canettes, qui doit tourner constamment pour satisfaire besoins brasserie (12 millions canettes/jour), utilise un plan arrêt 12 mois développé mutuellement par opérations, maintenance, ingénierie, contrôle process, qualité, entrepôt et leaders ordonnancement.
Le plan 2005 liste dates, lieux, activités maintenance et détails projets pour 1 655 heures arrêt planifié. Le plan 2006 fut finalisé en septembre.
« On met 20 personnes dans une pièce et on règle ça en équipe », dit David Miller, directeur services techniques pour Rocky Mountain Metal Container (coentreprise MillerCoors/Ball). « On met tout sur le planning et on explore, quoi d'autre peut-on faire pendant cet arrêt ? Comment maximiser ce temps ? On ne peut pas avoir de surprises pendant l'année. Il faut être en avance. Donc le plan arrêt est notre document guide pour assurer fiabilité équipement et livraison canettes aluminium répondant aux exigences brasserie. »
L'usine fabrication bouteilles, produisant 3 millions bouteilles/jour, utilise la pensée en avant pour arrêts planifiés machine unique et usine complète.
« On tournait toute l'année et puis arrêt à Noël pour travail maintenance préventive (PM) », dit Tim Hood, manager services ingénierie chez Rocky Mountain Bottle Company (coentreprise MillerCoors/Owens-Illinois). « Le reste de l'année, vous gériez les pannes comme elles arrivaient parce qu'on n'ordonnancait pas d'autres arrêts. »
Aujourd'hui, planificateurs et leaders maintenance et production à cette usine ordonnent des sessions arrêt appelées « maxi pit stops ». Similaires au plan arrêt usine canettes, ces arrêts pour PM et révisions sont planifiés bien à l'avance.
« On ordonne différentes machines à différents moments », dit Hood. « Comme ça, vous n'avez pas tout votre équipement en panne à la fois. On bouge les ressources pour compenser l'arrêt. »
Un arrêt usine annuel, dirigé par un planificateur unique, a lieu en septembre.
« Il est impliqué dans tout le plan, essayant de comprendre quel travail doit être fait pendant l'arrêt », dit Hood. « On fait nettoyage vapeur sur machines et PM tout équipement distribution électrique pendant ce temps. C'est une énorme entreprise. Quand on finit un arrêt, le planificateur est déjà en train de monter le plan pour le suivant. »
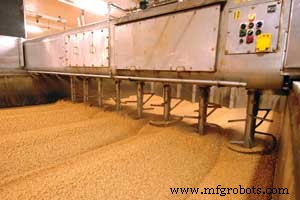
Le processus brassage commence par le maltage de l'orge.
L'orge est trempée dans l'eau et encouragée à germer.
Après 4-5 jours, le « malt » est chauffé pour arrêter la
croissance. Le malt est ensuite concassé par rouleaux acier pour
exposer son contenu.
Information Utile
Le succès planification MillerCoors est aussi lié à tirer le maximum de l'information. Ça commence par quelque chose d'aussi basique que fournir info précise sur ressources dispo pour un quart donné.
« Qui est là ? Combien de temps ils restent ? Combien de ressources les planificateurs ont-ils pour planifier ? Avant, comme en toute organisation réactive, c'était nébuleux », dit McCall. « Dans SAP, on cloue ça. Les planificateurs voient : « J'ai une fenêtre 8h et 10 mecs. Je peux planifier 80h de travail. Voici 80h de travail à mettre dans ce plan. » »
Une autre zone grise passée était les ordres travail. Comme dans la plupart usines, un ordre travail est créé quand travail identifié. Mais quelle info est incluse sur cet ordre ?
Apprenant du passé, leaders maintenance MillerCoors disent maintenant qu'un ordre travail doit pouvoir capturer le bon code charge équipement, tout l'historique équipement, coûts main-d'œuvre et matériaux, et exigences services contractuels. Pour tracker précisément les pannes équipement, une description détaillée travail est entrée à la création de l'ordre et une description précise de ce qui a été fait pour corriger la panne est entrée à la complétion. Si ce n'est pas fait, l'historique pour un équipement particulier est déformé et peut ne pas comptabiliser précisément pannes ou défaillances. Aussi, le bon numéro équipement est entré sur l'ordre travail. Sans cela, mesures vitales tracking historique comme matériaux utilisés et heures main-d'œuvre chargées sont liées au mauvais équipement ou manquent entièrement.
« Dans le passé, de mauvaises décisions furent prises parce qu'on n'avait pas d'info précise ordre travail », dit Davison.
Quand un ordre travail est créé chez MillerCoors, des notes sont faites pour aider identifier :
• toutes pièces, compétences ou ressources externes nécessaires pour compléter le travail ;
• tous outils, équipements ou ressources spécialisés potentiellement nécessaires ; et,
• tous problèmes potentiels sécurité ou environnement.
Avec cette info en amont, le planificateur source pièces et matériaux nécessaires, rassemble ressources requises, et planifie et ordonne le travail précisément. Cela augmente le temps clé-en-main.
Quand le job est fini, un métier entre info détaillée pour fermer proprement l'ordre travail. Dans le système ordre travail SAP de l'entreprise, il ou elle entre précisément un code cause, code panne et pièce objet sur la portion historique finale de la notification. Une description détaillée long-texte du travail effectué est documentée avec tous problèmes ou écarts.
Mais toutes ces étapes sont inutiles si vous n'utilisez pas l'information.
Le travail maintenance est répétitif. Ce qu'on apprend sur une machine aujourd'hui s'avère utile quand la même ou une machine similaire requiert maintenance dans le futur. Les historiques identifient tendances et aident bâtir stratégies fiabilité efficaces.
« Si la data n'est pas précise pour cet équipement, vous n'avez pas l'image complète et vous ferez des erreurs en maintenant cet équipement », dit Davison. « Si ce n'est pas enregistré dans le système, vous n'avez aucune data à analyser. Les planificateurs en ont besoin pour décider comment planifier la prochaine fois, faire mieux, et l'utiliser pour causes racines. »
Avec info ordre travail correctement entrée, le personnel MillerCoors peut accéder à l'historique ordres travail et coûts pour un équipement individuel, département, centre coût ou usine entière. Avec ces données, planificateurs déterminent pourcentages complétion PM, délai traitement ordres travail, temps moyen réparation et temps moyen entre pannes. Ils accèdent aussi au pourcentage mix PM, correctif, panne et projets pour une période donnée. Ces rapports leur donnent les outils pour ajuster fréquences PM selon ordres générés et MTBF.
« Sur certains équipements, on a trouvé nos fréquences PM trop hautes », dit McCall. « Nos planificateurs regardent les PM régulièrement. Ils s'assurent que le bon PM, avec la bonne fréquence, est en place. L'idée est que le travail qu'on planifie est le travail qui devrait être fait. On veut utiliser au mieux notre temps et argent et aller après les bonnes choses. »
Managers Asset CARE Bobby McCall (gauche) et Ron Kerr
discutent moteurs et réducteurs sur la ligne emballage brasserie.
Résultats Golden
Les améliorations planification et la maîtrise planification ont eu un impact chez MillerCoors.
« On a toujours eu de super gens avec envie de faire les bonnes choses », dit l'ingénieur usine Mike Fognani. « Planification et ordonnancement nous laissent combiner ces super gens avec outils, matériaux et temps requis pour réussir. »
Travail planifié et ordonné dans beaucoup zones du site constitue maintenant plus de 60 % de la charge maintenance ; dans le passé récent, ce chiffre était sous 30 %.
Travail PM complété a dramatiquement augmenté. Dans l'aire chariots, par exemple, Simpkins dit que le taux complétion est passé de 31 % à 82 % en moins de 18 mois.
Disponibilité équipement, productivité et temps fonctionnement ont tous augmenté. Tout ça a mené à coûts maintenance réduits.
« Ça avait l'habitude d'être « maintenance peut pas le faire tourner », « vous êtes pas fiables » et « vous dépensez trop » », dit McCall. « Depuis qu'on s'est stabilisés et rendus plus proactifs, nos coûts maintenance ont baissé. »
Beaucoup d'opportunités existent encore.
« Dans beaucoup zones, on fait ce qu'il faut et on obtient les résultats qu'on cherche », dit Roberts. « On est sur la bonne voie, mais on n'y est pas encore. On a encore des poches d'opportunité avec planification et ordonnancement, et on focus sur façons de faire des sauts d'étape, même dans le sillage du super travail déjà en jeu. »
Coûts réduits. Fiabilité accrue. Meilleures décisions. Stabilité accrue.
MillerCoors a peut-être trouvé comment rendre la planification sexy.
Juste les Faits
Site : Usines MillerCoors à Golden, Colo. (inclut brasserie et zones support production liées), et Rocky Mountain Metal Container et Rocky Mountain Bottle Company (deux usines coentreprise).
Effectifs : Près de 2 000 employés dans les usines manufacturières Golden.
Taille site : Situé principalement le long d'une vallée de 8 km à Golden.
Produits : Près d'une douzaine marques bière, incluant Coors, Coors Light, George Killian's Irish Red Lager, Aspen Edge et Keystone. Aussi, boissons maltées marque Zima.
Volume production : Plus de 20 millions barils bière brassés à Golden annuellement.
Entretien et réparation d'équipement
- Booster la productivité maintenance par une planification stratégique
- Maîtriser la planification maintenance : des réparations réactives au succès proactif
- Réunions matinales : optimiser la planification et l'ordonnancement maintenance pour une performance usine optimale
- Débloquer la synergie : comment la planification, l'ordonnancement et la maintenance conditionnelle combinés multiplient les bénéfices
- Comment la planification de maintenance valorise techniciens, superviseurs et productivité d'usine
- Maîtriser travail d'équipe, planification et ordonnancement pour la fiabilité usine
- Optimiser l'étendue de contrôle et la planification pour les équipes de maintenance
- La FAA et Boeing signent un accord pour renforcer les processus de maintenance et certification
- Choisir la bonne stratégie de maintenance : préventive vs prédictive