



Le rôle crucial du laitier dans la sidérurgie au convertisseur
Rôle du laitier dans la sidérurgie au convertisseur
Le procédé au convertisseur à l'oxygène est le principal processus de sidérurgie pour la production d'aciers au carbone et faiblement alliés. C'est essentiellement un processus d'oxydation de raffinage de la fonte à haute teneur en carbone (métal chaud) vers de l'acier liquide à bas carbone. L'oxydation est réalisée en soufflant de l'oxygène dans le convertisseur. Cela provoque l'oxydation du fer liquide et des autres impuretés métalliques et non métalliques présentes dans le bain, formant des oxydes plus légers que l'acier liquide qui flottent à la surface. Le nom générique de ces oxydes est « laitier ». Certains oxydes sont acides et peuvent réagir avec les réfractaires basiques du convertisseur ; on forme donc généralement un laitier basique avec de la chaux et de la dolomie calcinée pour protéger les réfractaires. L'oxygène peut aussi réagir avec le carbone pour créer un gaz qui fournit des bulles pour mousser le laitier liquide et apporter l'énergie chimique nécessaire.
En sidérurgie, le laitier est principalement un mélange d'oxydes avec de faibles quantités de sulfures et phosphures. Les oxydes sont soit acides, soit basiques. Le laitier se forme lors du raffinage de la fonte : oxydation du Si en SiO₂, Mn en MnO, Fe en FeO, P en P₂O₅, etc., et addition d'oxydes comme CaO (chaux), MgO (dolomie calcinée), oxyde de fer, etc. L'addition vise à obtenir les propriétés physico-chimiques souhaitées : point de fusion, basicité, viscosité, etc.
Sources du laitier
Il y a quatre sources primaires de laitier pendant le processus au convertisseur : (i) oxydation des éléments métalliques dans l'acier liquide (ex. silicium, manganèse, aluminium, titane, chrome, vanadium), (ii) présence de non-métalliques dans le bain (ex. soufre, phosphore), (iii) ajouts de fondants (ex. chaux, dolomie calcinée, spath fluor), (iv) réfractaires dissous (ex. MgO, CaO + MgO).
Un laitier acide érode le revêtement du convertisseur car les briques sont basiques. Il contient beaucoup de SiO₂, Al₂O₃ qui fluidifient le laitier. Un laitier basique contient des oxydes comme MgO et CaO, qui l'épaississent. Le FeO est la partie la plus importante du laitier car il fait dissoudre la chaux à des températures plus basses, c'est le « fluxage ». Le point de fusion du CaO étant 2570 °C et du MgO 2800 °C, sans FeO pour abaisser le point de fusion, il est difficile de mettre la chaux ou la magnésie en solution aux températures de coulée d'acier (généralement < 1650 °C).
Rôles importants du laitier
- Puits pour les impuretés pendant le raffinage.
- Contrôle du potentiel oxydant/réducteur du bain via la teneur en FeO. Un FeO élevé rend le laitier oxydant, un FeO bas le rend réducteur.
- Aide à la déphosphoration et absorbe une partie du soufre.
- Empêche le passage d'azote et d'hydrogène de l'atmosphère vers l'acier liquide.
- Absorbe les inclusions d'oxydes/sulfures.
- Isole le bain liquide et réduit les pertes thermiques. Barrière thermique empêchant le transfert de chaleur vers l'extérieur.
- Protège l'acier liquide de la réoxydation.
- Émulsionne la fonte et favorise l'oxydation du carbone.
Ces fonctions exigent que le laitier possède certaines propriétés chimiques (basicité, potentiel d'oxydation) et physiques (densité, point de fusion, viscosité), toutes contrôlées par la composition et la structure du laitier.
Pratiques de soufflage et formation du laitier
Du point de vue de la formation du laitier, il y a deux pratiques limites : (i) soufflage doux avec lance haute sans agitation par gaz inerte par le bas, caractérisé par une faible intensité de mélange du bain ; (ii) soufflage fort avec lance basse et agitation par le bas (convertisseurs à soufflage combiné), caractérisé par un mélange plus intense et une interaction plus profonde du jet d'oxygène avec le bain. En soufflage doux, l'interaction est superficielle, le transfert de masse depuis l'intérieur du bain est lent, le fer s'oxyde en premier et part dans le laitier. En soufflage fort, l'interaction et le transfert de masse sont plus intenses, les éléments d'impureté du bain s'oxydent en premier. Les effets principaux du soufflage doux :
- Augmentation du taux de formation du laitier
- Teneur en FeO plus élevée dans le laitier
- Sur-saturation en oxygène de l'acier liquide
- Favorise le moussage du laitier
- Favorise la déphosphoration au moins à haut taux de carbone
- Augmente le taux d'oxydation du Mn et autres impuretés
- Augmente l'usure des réfractaires
- Augmente les probabilités de débordement du laitier (slopping)
Quatre principes de contrôle du laitier
- Contrôle de la basicité du laitier (rapport oxydes basiques / oxydes acides).
- Saturation du laitier en MgO.
- Contrôle du moussage (aussi contrôle de la viscosité).
- Équilibre acier/laitier pour atteindre un « état d'équilibre ».
Basicité et MgO
La basicité détermine si le laitier est acide ou basique par rapport au réfractaire basique du convertisseur. Si plus acide, il érode les briques ; si plus basique, il les protège. La basicité est normalement fixée par la quantité de chaux et dolomie calcinée ajoutée, les teneurs en silicium et aluminium de la fonte et ferraille chargés, ainsi que les ferro-alliages. Une valeur basse du rapport indique un laitier acide ; plus le rapport augmente, plus le laitier devient basique.
La teneur en MgO du laitier est aussi importante. Le laitier contient des composés calciques dissous et des composés acides qui font dissoudre le MgO des briques de revêtement dans le laitier. Le MgO se dissout selon les relations de teneur en FeO, basicité et température. Plus la basicité est basse, plus le besoin en MgO est grand. L'augmentation du FeO et de la température augmente aussi le besoin en MgO. Les effets sur le MgO sont illustrés Fig. 1.
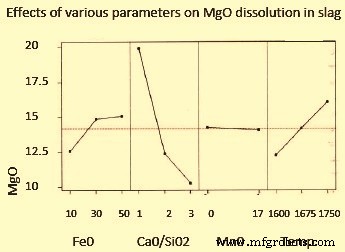
Fig. 1 Effets de divers paramètres sur la dissolution du MgO dans le laitier
Moussage du laitier
La hauteur de mousse est fonction du temps de soufflage. La hauteur maximale est atteinte quand la masse de laitier approche 70 % du laitier final. La poudre de convertisseur réactive est une source d'oxydes de fer et assiste la formation rapide de laitier moussant, même avec un démarrage à lance basse (soufflage fort). Le laitier moussant diminue le ratio de post-combustion et augmente l'efficacité de transfert thermique au bain.
Plusieurs facteurs affectent la tendance au moussage :
- Teneur en FeO : doit être présente en quantité suffisante pour réagir avec le carbone et former des bulles de CO.
- Viscosité/consistance correcte pour retenir les bulles le plus longtemps possible.
- MgO suffisant pour minimiser l'usure des réfractaires et favoriser le moussage.
Le carbone du fer liquide crée des bulles de CO pour mousser le laitier. La viscosité est déterminée par le rapport des composants et comment ils rendent le laitier fluide ou épais. SiO₂, FeO, Al₂O₃ fluidifient ; CaO et MgO épaississent.
Une estimation approximative de la densité du laitier de convertisseur (CaO, SiO₂, FeO, MnO, etc.) dans les plages typiques de composition et température est de 2,8 à 3 t/m³. Si le rapport masse laitier/acier à la fin du soufflage varie entre 0,08 et 0,1, le rapport volumique passe de près de zéro au début à 0,20/0,25 vers la fin.
En général, le laitier amortit les éjections de métal (projections) et la formation de poussières pendant le soufflage. Si le convertisseur fonctionne avec très peu de laitier, de fortes éjections de métal et formation de scories (skull) peuvent se produire. Les propriétés du laitier sont cependant primordiales. Un laitier fluide et fortement oxydant favorise les réactions d'oxydation mais peut entraîner un débordement (slopping). Le débordement survient souvent si la formation du laitier est retardée et qu'une grande quantité d'oxygène est « chargée » dans le laitier par soufflage doux, ajout de minerai/poudre, etc. La formation intensive de CO entraîne une émulsion laitier-métal, la formation du laitier démarre, les réactions d'oxydation secondaires et tertiaires se produisent vigoureusement, et la formation accrue de gaz mène à de forts débordements. Le contrôle approprié de la formation et du moussage du laitier est une mesure centrale de prévention du débordement.
Équilibre acier-laitier et partition
Le FeO dans le laitier est proportionnel à l'oxygène dissous dans l'acier. Dans toutes les réactions laitier/métal, il y a un rapport entre la quantité d'un élément dans l'acier et dans le laitier : le « coefficient de partage ». L'acier et le laitier dans le convertisseur doivent être équilibrés pour être en état d'équilibre. Il y a aussi une relation entre la teneur en carbone dans l'acier contrôlant l'oxygène dans l'acier. Le carbone influence le niveau d'oxygène dans l'acier. À bas taux de carbone, l'oxygène réagit avec le fer pour former du FeO, fluidifiant le laitier et impactant les pertes de rendement.
La teneur en SiO₂ du laitier détermine la quantité de chaux nécessaire. Elle réduit aussi le rendement. Tous les matériaux entrant dans le bain sous conditions oxydantes influencent les besoins du laitier, le coût des additions et les pertes de rendement. La fonte et la ferraille influencent ensemble la teneur en SiO₂. Chaque kg de silicium réagissant avec l'oxygène crée 2,17 kg de SiO₂. Ce SiO₂ doit être neutralisé par chaux et dolomie pour former un laitier basique. Ce laitier basique cause une perte de 5 kg de fer dans le laitier sous forme de FeO. La raison : l'augmentation du volume de laitier par l'augmentation de matière acide à équilibrer par une matière basique comme la chaux.
Usure des réfractaires et projection de laitier
L'usure chimique du revêtement dépend, entre autres, de son interaction avec le laitier/émulsion, le métal liquide et la phase gazeuse incluant le soufflage O₂. Le mécanisme principal est la dissolution du revêtement dans le laitier. Une formation rapide du laitier pour lier et neutraliser le SiO₂ acide formé au début du soufflage est un point clé. Un laitier chaud fortement oxydant dissout facilement la magnésie ou la dolomie. L'utilisation de dolomie calcinée améliore grandement la durée de vie du revêtement. Récemment, la projection de laitier (slag splashing) est devenue une pratique établie pour prolonger la vie du convertisseur. Le laitier résiduel est conditionné en composition chimique et température après la coulée, puis projeté par un flux violent d'azote autour de la paroi. La procédure et ses conséquences sur le processus sont complexes et le laitier doit être strictement ajusté pour le traitement.
Formation du laitier et réactions
Le laitier accomplit plusieurs tâches pendant le processus au convertisseur. Principalement, il se forme spontanément par les oxydes non volatils résultant de l'oxydation du fer et des constituants mineurs de la fonte (SiO₂, MnO, P₂O₅, FeO). Pour fluxer les oxydes d'impuretés et former un laitier fluide à bas point de fusion, on charge chaux, dolomie calcinée (mélange CaO+MgO) et, si nécessaire, spath fluor (CaF₂). Ensuite, le laitier liquide fournit un environnement réactionnel pour l'élimination du soufre et phosphore par désulfuration et déphosphoration, bien que l'importance de ces réactions au convertisseur ait diminué avec le développement de la métallurgie secondaire. Le laitier, en formant une émulsion avec le CO et les gouttelettes d'acier liquide (moussage), joue un rôle dans la post-combustion du CO en CO₂ et affecte le transfert radiatif depuis le « point chaud » formé dans la cavité d'impact jet oxygène-fer liquide, uniformisant la distribution thermique. Le laitier moussant diminue aussi nettement le taux de génération de poussières en en absorbant une fraction.
La formation du laitier commence par la dissolution de l'oxygène dans le fer liquide et l'oxydation simultanée du fer et autres constituants du bain dans la zone d'impact du jet d'oxygène. La température y étant très élevée (> 2000 °C), une grande quantité d'oxygène (jusqu'à 1 %) peut être dissoute. Dans cette zone d'oxydation primaire, l'oxyde de fer se forme et le fer liquide à haute teneur en oxygène pénètre le bain et contacte du fer frais à plus haute teneur en carbone et autres éléments oxydables. Une partie des produits primaires est projetée dans le laitier et l'atmosphère du fourneau.
L'oxyde de fer et les autres produits d'oxydation non volatils (SiO₂, MnO, P₂O₅, etc.) se mélangent au laitier existant et davantage de chaux et dolomie se dissolvent. Le laitier se forme par une chaîne complexe de réactions :
[Si] + 2[O] = SiO₂
[Mn] + [O] = MnO
[Fe] + [O] = FeO
[P] + 5[O] = P₂O₅ + CaO + (CaO + MgO) → Laitier
Ces réactions sont suivies de réactions d'oxydo-réduction secondaires, notamment la décarburation à la surface des gouttelettes de fer liquide circulant dans le laitier :
[FeₓOᵧ] + y C = x Fe + y CO (g)
Au démarrage du soufflage, quand la température du bain est basse, le laitier est généralement saturé en silicate bicalcique (2CaO·SiO₂), mais avec la progression de l'oxydation de la fonte, la composition s'éloigne du « nez » du silicate bicalcique, y revient en fin de soufflage, le dépasse vers la saturation en silicate tricalcique (3CaO·SiO₂) ou même en saturation en chaux. L'évaluation du parcours du laitier traversant les surfaces de liquidus à haute température est quelque peu obscurcie par le fait que les laitiers sont des phases multi-composants et que les températures du laitier ont été rapportées comme dépassant, même de plusieurs centaines de degrés, la température moyenne du bain de fer liquide.
Les affinités locales aux frontières de phases (laitier/bain, laitier/gouttelette, bain/gaz, laitier/gaz, etc.) contrôlent la progression des réactions similaires des composants dans la même phase solution (fonte ou laitier). L'amplitude de l'affinité réactionnelle dépend de l'affinité standard et des activités (potentiels chimiques) des composants réactionnels dans les phases solution. Les affinités locales contrôlant la distribution de l'oxygène entre l'oxydation des éléments mineurs dans le bain et le fer (progression mutuelle des réactions d'oxydation) changent avec l'évolution temporelle et thermique du processus. De même, les affinités locales des réactions d'oxydation secondaires par le fer (et autres oxydes dans le laitier, comme l'oxyde de manganèse) contrôlent la progression de la décarburation vs oxydation des autres constituants mineurs des gouttelettes de fer dans l'environnement laitier. Ce contrôle thermodynamique explique pourquoi le fer est oxydé et part dans le laitier en soufflage doux. Le faible mélange dans le bain entraîne un transport lent des constituants mineurs (Si, Mn, C, etc.) de l'intérieur vers les couches superficielles où l'oxydation a lieu et d'où les gouttelettes de fer sont projetées ou éclatent dans le laitier. Ces couches sont appauvries en éléments mineurs, leurs activités dans la phase métallique et, par conséquent, les affinités réactionnelles diminuent relativement au fer. L'oxydation du fer devient ainsi thermodynamiquement favorable.
Déphosphoration
Pour la déphosphoration, le laitier joue un rôle important. L'équilibre de l'activité de l'oxygène dans l'acier et le laitier peut être relié dans la phase d'oxydation ainsi que les matériaux utilisés pour la déphosphoration. L'équation d'élimination du phosphore de l'acier, en termes simples :
2P + CaO + 5FeO → P₂O₅·CaO + 5 Fe    Temp < 1640 °C
2P + CaO + 5FeO ← P₂O₅·CaO + 5 Fe    Temp > 1640 °C
Cela montre qu'il faut de la chaux (CaO) et de l'oxygène (FeO) pour produire P₂O₅·CaO piégé dans le laitier. Mais si la température dépasse 1640 °C, la réaction s'inverse et une rephosphoration se produit. Donc pour éliminer le phosphore, le laitier contenant P₂O₅·CaO doit être éliminé par déslaitage en milieu de soufflage, ou il faut ajouter plus de chaux, souffler plus (activité oxygène) ou maintenir une température plus basse.
Processus de fabrication
- Affichage à Cristaux Liquides (LCD) : Technologie, Fabrication et Perspectives Futures
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Sidérurgie verte : révolutionner l'industrie pour une planète plus fraîche
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Procédé de soufflage combiné : Amélioration du mélange et de la qualité en sidérurgie convertisseur
- L'impact des tubes de précision sur la distribution de liquide : insights finaux
- Comment les tubes de précision améliorent la précision dans la distribution automatisée de liquide : Partie 2
- Tubes de Précision : Améliorer la Précision des Systèmes de Distribution de Liquides