



Poches de coulée d'acier et revêtements réfractaires : améliorer l'efficacité de la production moderne
Poche de coulée d'acier et son revêtement réfractaire
La poche de coulée d'acier (PCA) est nécessaire dans une usine sidérurgique pour contenir et transporter l'acier liquide du four de fabrication vers l'installation de coulée. Aujourd'hui, la PCA est utilisée de manière significativement plus complexe que dans les anciennes aciéries où les poches servaient simplement à transporter l'acier liquide du four vers les moules à lingots.
D'autres fonctions effectuées dans la PCA : contrôle de température, désoxydation, ajouts de carburant et ferro-alliages, flottation des inclusions. Récemment, la demande pour diverses nuances d'acier aux spécifications strictes a considérablement augmenté. Ces aciers sont produits par des procédés de raffinage secondaire. Le revêtement de la PCA doit résister à des conditions de service de plus en plus sévères associées au raffinage secondaire : temps de maintien plus longs, température liquide plus élevée, chauffage par arc/chimique. Le rinçage à gaz inerte et le dégazage, l'alliage et l'utilisation de laitier synthétique accélèrent aussi l'usure. À cause de ces activités, la demande sur la qualité des réfractaires de PCA a beaucoup augmenté.
Dans les aciéries modernes, la PCA fonctionne comme composant mobile des procédés d'écumage, rinçage, réchauffage et dégazage. Le temps d'exposition pour une chauffe donnée s'est étendu de 2 à 5 fois le temps nécessaire antérieurement pour la coulée en lingots.
La PCA doit aussi conserver la chaleur en minimisant les pertes pendant le transport et les étapes de processus. À cet égard, des développements significatifs ont été faits pour préchauffer correctement les poches avant la première chauffe, et pour cycler les poches sur les chauffes suivantes de manière à minimiser les pertes de chaleur.
La PCA est conçue pour être résistante à la chaleur et solide. Il est aussi nécessaire d'isoler thermiquement la poche. Une isolation correcte est nécessaire pour que l'acier liquide reste à une température appropriée.
La durée de vie du revêtement réfractaire doit être prévisible et reproductible pour des raisons de sécurité et pour éviter les retards de processus. Les PCAs sont souvent retirées de la circulation pour la maintenance du revêtement. Cela peut affecter l'approvisionnement adéquat en poches pour la production. Le coût des réfractaires est significatif et le coût d'élimination des revêtements usagés est aussi substantiel.
La sélection du revêtement le plus approprié dépend de plusieurs facteurs : cycle de circulation, procédés de raffinage secondaire, qualité d'acier, disponibilité des poches, nouveaux développements réfractaires, logistique d'atelier, coût du réfractaire par tonne d'acier brut produit.
Cycle de circulation de la poche
Le temps de rotation de la poche est le temps nécessaire pour compléter un cycle et est important pour le bon fonctionnement de l'aciérie. Normalement, il faut plusieurs heures d'une coulée d'acier à la suivante dans une poche. Ce temps décide du nombre de poches à mettre en circulation. Le cycle implique :
- Inspection et maintenance – La PCA doit contenir l'acier à ~1600-1650 °C pour de longues durées. Ces températures avec les différents processus causent l'usure. Inspection et maintenance continues nécessaires. Traitement entre chauffes : élimination laitier, nettoyage puits, inspection/réparation porte coulissante, sablage du puits.
- Préchauffage – Après inspection, préchauffage pour amener la température interne à la valeur désirée. Si déjà à niveau, cette étape peut être sautée.
- Coulée d'acier liquide – L'acier du procédé primaire est coulé dans la PCA. Précaution : espace libre suffisant pour le raffinage secondaire.
- Transport – PCA transportée sur chariot de transfert vers le raffinage secondaire. Attente à éviter pour contrôle des pertes de température.
- Raffinage secondaire – L'acier subit divers traitements selon la nuance. Ajustement composition chimique et température. Rinçage pour réduire la stratification et homogénéiser.
- Coulée continue – Après raffinage, composé de couverture mis sur la surface pour réduire les pertes par rayonnement. PCA amenée au tourniquet de la machine de coulée continue (CC). Couvercle aussi utilisé pour réduire pertes. Après CC, acier résiduel et laitier vidés dans poche de vidange et PCA envoyée à l'inspection.
Le cycle est montré Fig. 1.
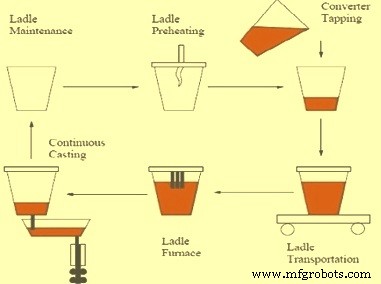
Fig 1 Cycle de la poche
Le préchauffage et les dispositifs de couverture se sont considérablement améliorés récemment, avec de nombreux types de préchauffeurs (horizontal ou vertical). Avantages : durée de vie réfractaire plus longue par minimisation du choc thermique. La capacité réelle de cyclage rapide et d'utilisation efficace des préchauffeurs varie significativement selon l'implantation et la capacité de transfert.
La fabrication d'acier est complexe et le choix du réfractaire n'est pas simple. La sélection est souvent un compromis, il n'est généralement pas possible d'avoir toutes les propriétés désirées (physiques, chimiques, thermiques) en un seul matériau. Une caractéristique est gagnée au détriment d'une autre. Le revêtement peut influencer la qualité de l'acier si l'oxygène est prélevé du revêtement pendant le traitement. Les revêtements contenant SiO2 sous formes non combinées peuvent causer des problèmes dans les poches modernes.
Ces dernières années, l'analyse par éléments finis utilisant des propriétés réfractaires non-linéaires et des régimes de température transitoires est employée pour étudier le comportement des réfractaires dans les PCAs. Bien que complexe, les études visent à maintenir le degré de compression approprié sur les réfractaires pendant toutes les phases. Des forces compressives excessives peuvent causer fissuration/flambage (zone plate). Des contraintes inférieures au souhaitable peuvent causer joints/espaces permettant la pénétration d'acier ou laitier.
Les propriétés peuvent être ajustées pour fournir un comportement approprié. Il est nécessaire d'utiliser des réfractaires spécifiques pour augmenter ou diminuer l'expansion à des niveaux plus désirables. L'analyse par éléments finis fournit des orientations précieuses pour un meilleur comportement en service.
Les réfractaires sont zonés en type et épaisseur pour un service maximum au coût minimum. Les revêtements sont relativement minces pour répondre aux exigences de capacité et poids. Épaisseurs typiques du revêtement de travail : 150-225 mm dans le fût, 225-300 mm au fond. Épaisseur de sécurité : 50-150 mm.
Matériaux normalement utilisés : briques dolomite, briques magnésie-chrome, briques magnésie-carbone, briques haute alumine, briques alumine-carbone, bétonné haute alumine. Les types de construction varient selon conditions opératoires et capacité de cyclage rapide. Les réfractaires haute alumine conviennent à la plupart des zones sauf la ligne de laitier proprement dite.
Les revêtements de sécurité retiennent l'acier ou le laitier pour des durées limitées, mais fournissent essentiellement l'isolation de l'enceinte. Des revêtements multicomposants peuvent abaisser davantage les températures de l'enceinte. Dans certaines usines, un revêtement de 100 mm en composite avec brique isolante haute résistance abaisse la température de l'enceinte en acier.
Les températures plus élevées de l'enceinte à la ligne de laitier sont causées principalement par la conductivité thermique plus élevée de la brique de revêtement de travail. En général, peu de PCAs utilisent de vrais matériaux isolants dans les revêtements de sécurité à cause de la durée de vie réduite et/ou du danger accru de pénétration d'acier et breakouts possibles.
Les constructions réfractaires particulières pour PCAs changent constamment dans la plupart des aciéries. Plusieurs facteurs et propriétés sont importants pour la sélection dans chaque zone. Certains sont décrits ci-dessous.
Zone d'impact
L'usure se produit quand le jet d'acier à haute quantité de mouvement frappe le fond (et parfois le bas du fût) pendant la période initiale de coulée. La sévérité est spécifique à l'atelier et nécessite épaisseur ou qualité supplémentaire. Généralement, les réfractaires pour l'impact sont sélectionnés pour une résistance à l'érosion maximale basée sur la résistance à chaud.
Fond et bas du fût
L'usure provient de l'érosion pendant le rinçage ou réchauffage et des dommages physiques pendant le décroutage entre chauffes. Dans certains cas, le laitier restant entre l'arrêt de l'acier à la machine CC et le vidage peut causer des problèmes d'érosion. Généralement, l'érosion n'est pas suffisante pour zoner, sauf pour prévoir une épaisseur supplémentaire. Les dommages du décroutage peuvent parfois être assez sévères pour nécessiter des réparations du fond.
Zone du fût
Normalement la zone la moins sévère en usure et peut être zonée pour qualité et/ou épaisseur.
Ligne de laitier
La zone d'usure la plus sévère de nombreuses PCAs est la ligne de laitier où le réfractaire subit une corrosion sévère. Les laitiers varient largement : laitier à haut FeO reporté du four, laitier artificiel après écumage partiel, laitier ajouté/format pour des fins métallurgiques (rinçage, injection), laitier formé/circulé pendant le dégazage. Comme les laitiers sont normalement basiques, des réfractaires basiques sont requis. L'effet corrosif est particulièrement sévère quand le réchauffage par arc est utilisé pour contrôler la température par surchauffe du laitier. La température du laitier peut être 40-150 °C au-dessus de celle de l'acier. À ces températures, les taux d'érosion peuvent augmenter de 2 à 5 fois. L'érosion peut être réduite par contrôle de la basicité, teneur en Al2O3, et ajouts de MgO. Un contrôle significatif peut être obtenu avec des laitiers contrôlés (compositions avec MgO ajouté) et rinçage constant pour contrôler la surchauffe. Pour les lignes de laitier : briques dolomite, magnésie-chrome ou MgO-C.
Endommagement par cyclage thermique
L'endommagement par cyclage thermique est aussi une raison d'usure dans toutes les zones. L'étendue est grandement minimisée avec préchauffage correct et utilisation extensive de couvercles. L'utilisation du nombre minimum de PCAs et leur cyclage rapide minimise aussi l'endommagement.
La flexion de la poche au levage et pendant d'autres parties du cycle influence la durée de vie. Les efforts pour combattre cet effet avec une conception améliorée de la poche et du revêtement se poursuivent.
Les PCAs sont revêtues en construction à coins-clés ou à coins arqués. Un autre type utilise des formes semi-universelles permettant une spirale ascendante contre les parois inclinées. Le verrouillage se fait par surfaces d'accouplement courbes.
Dans tous les cas, une construction serrée avec joints de mortier très fins (ou sans) est nécessaire pour maintenir le revêtement en compression et prévenir la pénétration par les joints. Certaines usines ont converti aux PCAs revêtues de bétonnés dans le fût et le fond, mais les efforts pour couler des lignes de laitier basiques n'ont pas eu beaucoup de succès.
Le revêtement en bétonné fournit une construction sans joints excellente et beaucoup offrent des avantages de coût où une partie du revêtement usagé peut être réutilisée. Les poches en bétonné nécessitent un équipement spécial, de l'espace, et doivent être très soigneusement installées et séchées.
Les PCAs sont aussi utilisées avec combinaisons de briques et bétonnés pour obtenir la meilleure combinaison technique et économique.
Des cônes ou bouchons réfractaires sont utilisés dans les fonds pour introduire le gaz de rinçage, principalement l'argon. Des bouchons avec sections transversales utilisant différents mécanismes directionnels pour fournir un flux d'argon contrôlé sont utilisés.
La performance fiable et la durée de vie des bouchons sont très importantes pour une qualité de produit constante. Pour assurer un flux correct, il est souvent nécessaire de nettoyer la surface du bouchon après une chauffe par brûlage à l'oxygène ou nettoyage mécanique.
Les réfractaires pour bouchons sont en Al2O3 haute teneur ou MgO brûlé, conçus spécifiquement, installés de l'extérieur par dispositifs mécaniques ou manuels. Le système permet généralement un échange rapide dans une poche chaude. Les bouchons sont retirés après un temps prédéfini ou quand les indicateurs visuels d'usure sont dépassés. À cause de l'usure du bloc de siège autour du bouchon, des réparations à chaud autour du bouchon peuvent être requises.
Le contrôle du flux d'acier des PCAs vers les moules CC est accompli par un système de porte coulissante. Le flux par porte utilise des plaques réfractaires maintenues sous pression par ressorts ou autres dispositifs, déplacées pour contrôler le flux. La conception et construction varient selon les exigences de coulée de la machine CC. Par exemple, l'emplacement des ressorts et la méthode de refroidissement varient entre systèmes et le mouvement peut être hydraulique ou autre.
Tous les systèmes fournissent un moyen rapide d'enlever la pression des plaques entre chauffes pour permettre l'inspection et le remplacement rapide des plaques ou de la buse inférieure. La construction réfractaire d'un système typique inclut : réfractaires dans le bloc de siège et buse supérieure dans le fond, plaques fixe et mobile, et buse inférieure pour tube ou gaine dans le lingotière de la machine CC.
Les plaques mobile et fixe sont parmi les réfractaires les plus uniques et durables utilisés en aciérie. Elles doivent résister à un choc thermique sévère et à l'érosion par l'acier pour de longues périodes. La composition peut varier de l'alumine simple à la zirconie dans le système oxyde, aux systèmes complexes oxyde-carbone. Les plaques exactes dépendent des compositions d'acier à couler et de la fréquence de remplacement. Le remplacement peut être après chaque chauffe ou jusqu'à 20 chauffes selon les nuances et/ou la qualité réfractaire.
Après chaque chauffe, tout le système doit être nettoyé du métal et laitier résiduels par lancing à l'oxygène et remplissage granulaire installé avant la prochaine chauffe. Ce remplissage (sable de poche) empêche l'acier d'entrer dans le système avant l'ouverture au bon moment à la machine CC. Les sables peuvent être silice, zircon, ou autres combinaisons, permettant l'écoulement libre sans sondage mécanique ni lancing.
Processus de fabrication
- Métal molybdène et alliages : applications clés à travers les industries
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Optimiser la qualité de l'acier : gestion des inclusions et production d'acier propre
- Analyse du cycle de vie de l'acier : moteur d'une croissance industrielle durable
- Comprendre les grades d'acier à outils : propriétés et applications
- Acier à outils expliqué : propriétés clés et applications dans la construction et la fabrication
- Acier à outils démystifié : composition, fabrication et applications industrielles
- Acier à outils : types, propriétés et applications industrielles clés