



Étirage de barres, fils et fils d'acier : techniques de formage à froid de précision
Étirage de barres, fils et fils métalliques
L'étirage est un procédé de travail des métaux qui forme la pièce en acier en réduisant sa section transversale. Cela est accompli en forçant la pièce à travers une filière de section transversale plus petite. Dans le processus, la pièce est tirée à travers la filière par une force de traction appliquée à l'extrémité de sortie. Lorsque la pièce en acier est étirée, elle l'est à température ambiante. À ce stade, elle est écrouie ou forgée à froid. Du fait de l'écrouissage, les caractéristiques géométriques et mécaniques changent : dimensions transversales réduites (ex: diamètre), longueur augmentée sans changement de volume (traitement sans déchet). Suite à la déformation plastique dans la filière, le matériau se renforce : augmentation des propriétés de résistance et diminution des propriétés plastiques. La déformation est influencée par de nombreux facteurs : chimie, résistance du matériau, température, angle d'approche, lubrification, vitesse, coefficient de frottement, durée de vie et usure de la filière, réduction de surface.
L'étirage de fil est principalement le même que celui de barre, sauf qu'il implique des diamètres plus petits pouvant être bobinés. Généralement effectué en opération continue sur banc d'étirage. Le procédé a peu changé au fil des ans. Il utilise une combinaison d'une filière et/ou d'une série de filières pour étirer le fil à un calibre sélectionné.
Le principe est montré Fig. 1.
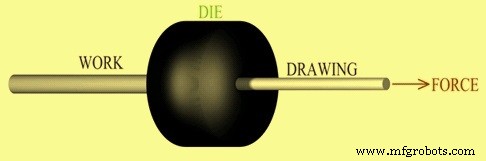
Fig 1 Principe du processus d'étirage
Objectifs du processus d'étirage
- Fabriquer des produits étirés (barres ou fils) à dimensions de section transversale très spécifiques et précises
- Améliorer la surface finie et éliminer la calamine de la barre ou du fil. Obtenir une surface lisse et brillante
- Améliorer la résistance à la traction et obtenir des propriétés mécaniques spécifiques
- Fournir une forme ronde plus constante au matériau fini
Processus d'étirage
Le processus comprend trois étapes :
Opérations préliminaires
Initialement, le nettoyage de surface de la barre ou du fil des calamines dues aux procédés métallurgiques antérieurs (laminage, traitement thermique) est effectué. La méthode habituelle est le nettoyage mécanique, dit grenaillage : élimination de calamine par abrasifs acier à haute énergie. Réalisé dans des machines spécialisées (grenailles). Équipées de systèmes de ventilation efficaces empêchant la pénétration de calamine dans l'atmosphère. Le grenaillage est écologiquement respectueux. Le nettoyage peut aussi se faire par décapage acide, rinçage et séchage. Cependant, pas préféré normalement car tout acide résiduel doit être neutralisé par immersion dans un bain de chaux. Le procédé n'est pas non plus écologique.
Après élimination de la calamine, la réduction du diamètre de l'extrémité de tête est faite par pointage ou forçage. Il faut pointer l'extrémité pour commencer l'étirage afin d'insérer le matériau dans la filière et le saisir par le chien de traction du banc. Le pointage peut se faire par usinage, brochage par poussée dans une presse hydraulique horizontale ou laminage. Les extrémités pointées sont coupées après étirage.
Le redressage préliminaire de la barre et du fil est ensuite effectué. Généralement par machines à redresser à rouleaux ou cylindriques.
Processus d'étirage
Selon le matériau d'entrée et l'équipement, le processus peut être : barre à barre, barre à fil, fil machine à barre ou fil machine à fil en bobine.
La barre ou fil pointé est tiré à travers la filière. Comme le volume reste constant, la longueur augmente quand le diamètre diminue. Généralement, plus d'une passe à travers des filières successivement plus petites est nécessaire pour atteindre la taille désirée. L'échelle de jauge américaine (AWG) est basée sur cela. Cela peut se faire à petite échelle avec une plaque d'étirage, ou à grande échelle commerciale avec machines automatisées. Le processus modifie les propriétés par écrouissage. La réduction de surface dans les fils fins est généralement 15-25 % et dans les fils plus gros 20-45 %. La séquence exacte de filières dépend de la réduction, taille entrée et sortie. Comme la réduction change, la séquence change.
Les fils très fins sont généralement étirés en fagots. Dans un fagot, les fils sont séparés par un métal aux propriétés similaires mais à résistance chimique plus faible pour pouvoir être éliminé après étirage. Si la réduction de surface > 50 %, une étape intermédiaire de recuit est généralement nécessaire avant de pouvoir ré-étirer.
Les machines à bloc unique incluent des moyens pour maintenir les filières précisément en position et pour tirer le fil régulièrement à travers les trous. Conception usuelle : banc en fonte avec support pour filière, tambour vertical tournant qui en enroulant le fil le tire à travers, la bobine stockée sur un autre tambour ou « swift » derrière la filière qui débobine aussi vite que nécessaire. Le tambour ou « bloc » a des moyens d'accouplement/désaccouplement rapide à son arbre vertical pour arrêter/démarrer instantanément. Le bloc est aussi conique pour que la bobine puisse être facilement retirée vers le haut. Avant d'attacher le fil au bloc, une longueur suffisante doit être tirée ; cela est effectué par une pince de préhension au bout d'une chaîne enroulée sur un tambour tournant. Quand le fil est sur le bloc, il est mis en mouvement et tiré régulièrement ; il est très important que le bloc tourne uniformément et tire à vitesse constante, sinon le « saut » se produit qui affaiblit ou casse le fil. Les vitesses varient grandement selon le matériau et la réduction.
Les machines à blocs continus diffèrent par une série de filières à travers lesquelles le fil est tiré continûment. Du fait de l'allongement et glissements, la vitesse change après chaque re-tirage. Cette vitesse accrue est accommodée par une vitesse de rotation différente pour chaque bloc. Une machine peut contenir 3 à 12 filières. L'opération d'enfilage à travers toutes les filières et autour des blocs s'appelle « enfilage ». Les arrangements de lubrification incluent une pompe qui inonde les filières, et souvent aussi les parties inférieures des blocs baignent dans le lubrifiant.
Des recuits intermédiaires sont souvent nécessaires pour contrer les effets de l'écrouissage et permettre un étirage ultérieur. Un recuit final peut aussi être utilisé sur le produit fini pour maximiser la ductilité et la conductivité électrique.
Opérations de finition
Coupe et rognage, redressage, finition d'extrémités (chanfreinage), inspection (CND, etc.), protection anticorrosion, emballage et expédition.
Lubrification
Une lubrification correcte est essentielle pour améliorer la durée de vie de la filière, réduire les forces et la température d'étirage, et améliorer la finition de surface. Méthodes :
- Étirage humide – Filières et fil/barre complètement immergés dans le lubrifiant
- Étirage sec – Le fil/barre passe dans un contenant de lubrifiant qui enduit la surface
- Revêtement métallique – Le fil/barre est enduit d'un métal tendre agissant comme lubrifiant solide
- Vibration ultrasonique – Filières et mandrins vibrés, réduisant les forces et permettant des réductions plus grandes par passe
Divers lubrifiants comme l'huile sont employés. Une autre méthode : immerger le fil dans une solution de sulfate de cuivre pour déposer un film de cuivre formant lubrifiant. Dans certaines classes de fils, le cuivre est laissé après le dernier étirage pour prévenir la rouille ou permettre un brasage facile.
Filières d'étirage
Les filières sont typiquement en acier à outils, carbure de tungstène ou diamant, le carbure et le diamant manufacturé étant les plus courants. Pour fils très fins, une filière en diamant monocristallin est utilisée. Pour fil d'acier, filière en carbure de tungstène. Les filières sont placées dans un manchon acier qui soutient et permet le changement facile. Les angles varient généralement de 6° à 15° et chaque filière a au moins 2 angles différents : angle d'entrée et angle d'approche. Les filières à fil sont généralement utilisées avec puissance pour tirer le fil. Il y a des bobines de chaque côté qui tirent et enroulent le fil à diamètre réduit. La Fig. 2 donne une coupe transversale type de filières dans manchon acier.
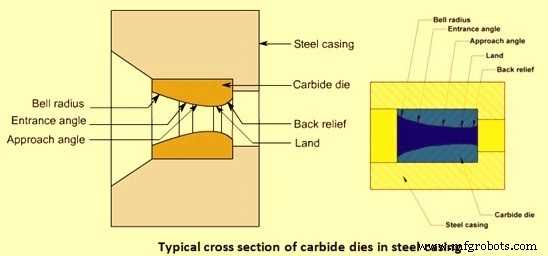
Fig 2 Coupe transversale de filières d'étirage
Équipements d'étirage et utilisation des fils étirés
Plusieurs types de machines, groupés comme suit :
- Châssis d'étirage
- Blocs taureaux et blocs moteurs
- Machines d'étirage multiples
- Machines pour fils fins
- Machines d'étirage à tête Turk's head
- Bancs d'étirage
Équipements auxiliaires : dévidoirs, arrêt de sécurité, soudeuses, pointeuses, machines de redressage et coupe, redresseurs rotatifs, redresseurs à rouleaux.
Le fil étiré est dans bien plus d'applications qu'on ne le pense : fils électriques, câbles TV. Exemples : ressorts de tout type, barres d'armature pour construction mondiale, trombones, agrafes, rayons de roues, brosses métalliques, poignées. Des milliers de produits finis dépendent du fil étiré. Des millions de kilomètres sont étirés annuellement. Pour cette raison, l'étirage est un marché extrêmement sensible aux coûts et compétitif. Les fabricants d'équipements sont très attentifs à l'amélioration de la productivité et l'efficacité.
Processus de fabrication
- Étirage à Froid : Procédé Précis de Formage des Métaux Expliqué
- Alliage 25 Barres & Fils TB00 (C17200) – Cuivre béryllium haute résistance
- Alliage 25 Barres & Fils TD04 (C17200) – Cuivre béryllium résistance premium
- Alliage 25 Barres Haute Résistance (C17200) – Conductivité & Durabilité Supérieures
- Alliage 25 Barres & Fils TH04 (C17200) – Cuivre béryllium ultra-haute résistance
- Alliage 165 (C17000) TB00 Barres et Tiges – Haute Résistance, Faible Teneur en Béryllium, Performances Industrielles
- Alliage 165 (C17000) TD04 Barres et Tiges – Haute Résistance et Résistance à la Corrosion
- Alliage 165 (C17000) TF00 Barres et Tiges – Résistance Supérieure et Conductivité
- Alliage 165 (C17000) TH04 Barres et Tiges – Résistance et Durabilité Supérieures