



Garantir la qualité du ruban préimprégné thermoplastique pour un contrôle de procédé supérieur des pièces
Les industries aérospatiale et automobile s'intéressent toutes deux aux applications utilisant des rubans préimprégnés thermoplastiques. Comme on peut s'y attendre, la qualité des pièces finies est significativement affectée par la qualité de la matière première pour le stratifié. Bien que les rubans préimprégnés thermoplastiques soient utilisés depuis des décennies, la poussée pour la qualité s'est intensifiée car beaucoup cherchent à consolider in-situ, sans application supplémentaire de pression ou de chaleur. L'organisation française d'ingénierie et de R&T de fabrication avancée Cetim (Nantes, France) a développé un système d'assurance qualité pour ces matériaux, qui à son tour augmente le contrôle qualité des pièces finies.
Qualité du ruban nécessaire pour la consolidation in-situ
Cetim a développé plusieurs technologies pour produire des pièces en composites thermoplastiques. L'une comprend une machine de filament winding laser pour rubans préimprégnés thermoplastiques. L'objectif de la machine est de fabriquer des applications de réservoirs et tubes qui, jusqu'à présent, étaient limitées aux matériaux métalliques et composites thermodurcissables.
Ce procédé de filament winding thermoplastique est basé sur le même concept que le filament winding thermodurcissable, mais avec une étape de consolidation différente, in-situ. Pour les composites thermoplastiques, un laser — comme celui utilisé avec le placement automatisé de fibres (AFP) de ruban préimprégné thermoplastique — chauffe une zone spécifique du ruban pour porter la matrice thermoplastique à son point de fusion. Dans cette région de température de fusion, la consolidation du ruban est réalisée pendant que la matrice est fondue avec une pression appliquée par un tambour. Les couches successives de la pièce sont empilées et consolidées pendant le bobinage.
Cependant, comme l'industrie l'a découvert lors du développement des méthodes de placement automatisé au cours de la dernière décennie, afin de produire des pièces avec des propriétés et performances fiables, il est nécessaire de comprendre le comportement thermique et physico-chimique de ces rubans thermoplastiques. Par exemple, le ruban doit avoir des dimensions constantes et une porosité très faible pour éviter les fluctuations de température pendant l'application qui pourraient résulter en une mauvaise consolidation entre les couches.
Ainsi, pour réussir dans son développement de procédé composite thermoplastique et évaluer efficacement la qualité des pièces consolidées in-situ, Cetim a développé quatre contrôles d'assurance qualité sur l'ensemble du cycle de fabrication : dimensionnel (tel que reçu), thermique (tel que chauffé), en ligne (tel que consolidé) et l'énergie requise pour décoller les couches de ruban après consolidation.
Contrôle dimensionnel
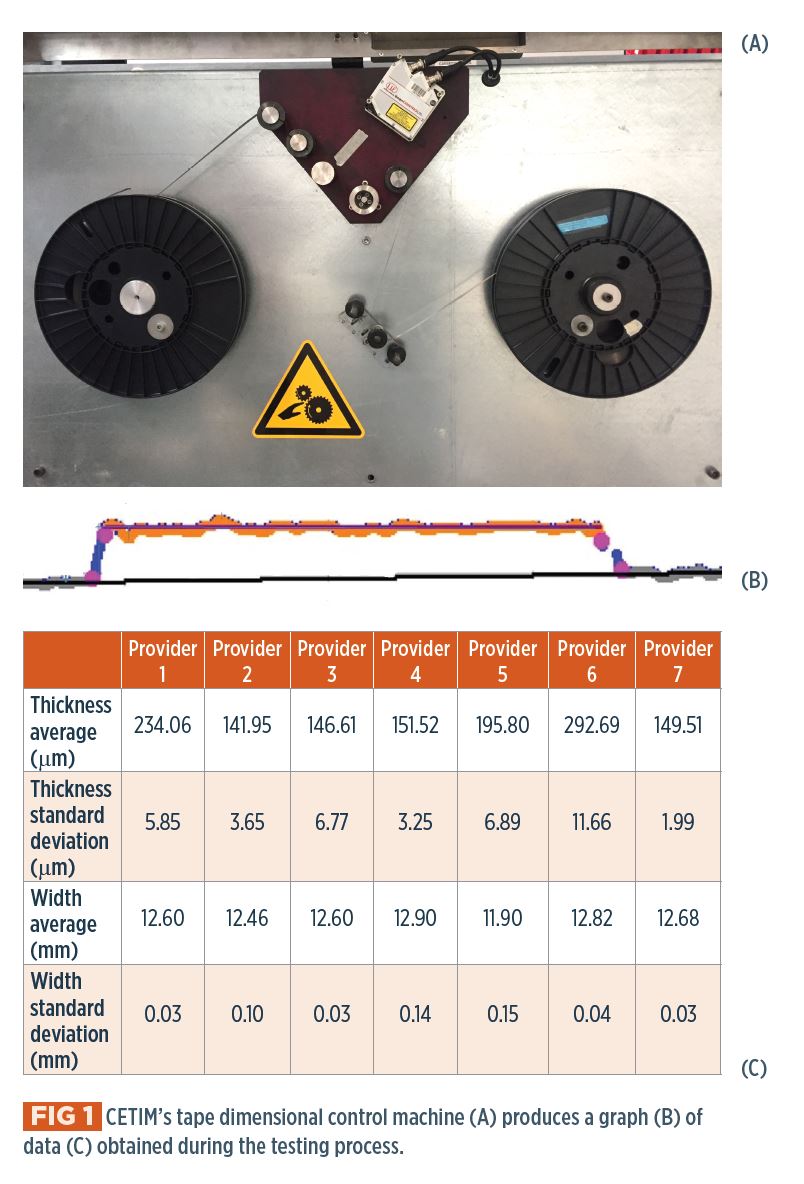
Ce premier contrôle a lieu avant utilisation. Son but est d'évaluer rapidement l'épaisseur et la largeur du ruban sur toute sa longueur. La machine de test est équipée d'un laser, d'une caméra pour capter le signal laser réfléchi et d'un capteur pour mesurer la longueur déroulée du ruban. Le processus consiste à dérouler le ruban de la bobine telle que livrée sur une bobine vide. Pendant ce processus, le laser et la caméra fournissent des données de lumière sur la largeur du ruban et sur toute sa longueur mesurée. Le logiciel de traitement interprète les données et montre, en temps réel, un graphique de variation de la largeur du ruban sur l'axe x et de l'épaisseur du ruban sur l'axe y (Fig. 1). Cela permet de détecter visuellement les défauts de largeur ou d'épaisseur, et le logiciel de la machine affiche automatiquement des alertes quand les tolérances dimensionnelles sont dépassées. Après la fin du test, les données de variations de largeur et d'épaisseur du ruban sont facilement récupérables (tableau dans Fig. 1), et il est également possible d'appliquer un traitement statistique.
Contrôles thermiques et micrographiques
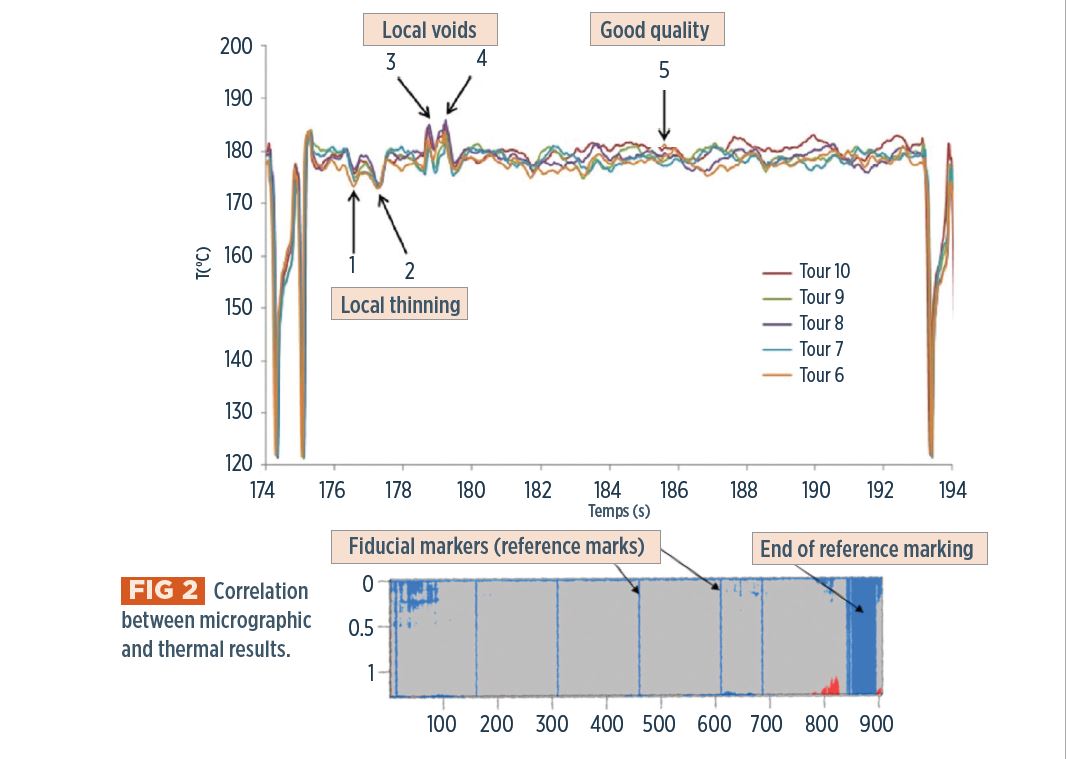
Le second contrôle évalue les défauts qui affectent le comportement thermique du ruban pendant le chauffage (dans ce cas, par laser) incluant le changement dimensionnel, l'adhésion/délamination entre fibres et matrice, la porosité et l'état de surface avant la fabrication. La technique consiste à faire défiler le ruban devant un laser de faible puissance et à utiliser une caméra thermique pour capturer une image des variations de température générées. Ces inhomogénéités de chauffage identifient les zones défectueuses où la porosité, les fibres sèches ou la rugosité de surface modifient le comportement thermique local. Après traitement des données, il est possible d'obtenir des images qui montrent une représentation spatiale de la réponse thermique du ruban (Fig. 2), incluant les écarts, où le rouge représente les zones plus chaudes et le bleu les zones plus froides que la température de traitement souhaitée.
Il est également possible de montrer un graphique du temps de procédé (axe x) versus température du ruban (axe y, Fig. 2). Cetim a corrélé ces résultats aux mesures de porosité issues de micrographies de sections de ruban. Ce sont des sections de ruban tel que reçu et/ou sections de pièces finales observées sous un microscope numérique, fournissant des informations qualitatives telles que la distribution des fibres, type spécifique de défauts, porosité, etc. Bien qu'utiles pour établir la corrélation entre la réponse thermique du ruban et la qualité de la pièce, ces inspections micrographiques sont coûteuses, destructives et ne permettent d'analyser le ruban que section par section, pas continuellement sur toute sa longueur.
Cependant, Cetim a complété ce travail d'investigation, corrélant les résultats du test de réponse thermique du ruban avec les résultats des sections micrographiques. Ces résultats montrent l'efficacité de ce contrôle riche pour les rubans thermoplastiques, et un traitement de données encore plus efficace est en développement.
Contrôle en ligne
Ce contrôle consiste à déterminer si la pièce en production est conforme directement, en ligne pendant le processus de fabrication. Cette opération est basée sur la surveillance directe des paramètres de fabrication essentiels tels que les températures mesurées, la puissance laser, la vitesse du ruban et la pression du rouleau sur le ruban. Le traitement numérique de ces données fournit une synthèse visuelle et automatique de la qualité de fabrication.
CETIM a développé un tableau de bord pour donner une vue d'ensemble des paramètres de procédé pendant toute la fabrication. L'analyse des données est faite avec le logiciel MATLAB et permet la mise en place d'un seuil d'alerte ainsi que le zoom sur la zone hors champ pour l'analyse de l'origine de la déviation (par exemple, qualité du ruban, inadéquation géométrique, ou dysfonctionnement machine).
Il est dit particulièrement efficace pour la surveillance de la production de pièces à géométries simples (par exemple, une plaque, un tube ou un anneau) ; cependant, il est plus complexe à générer pour des pièces à géométrie complexe.
Test de pelage
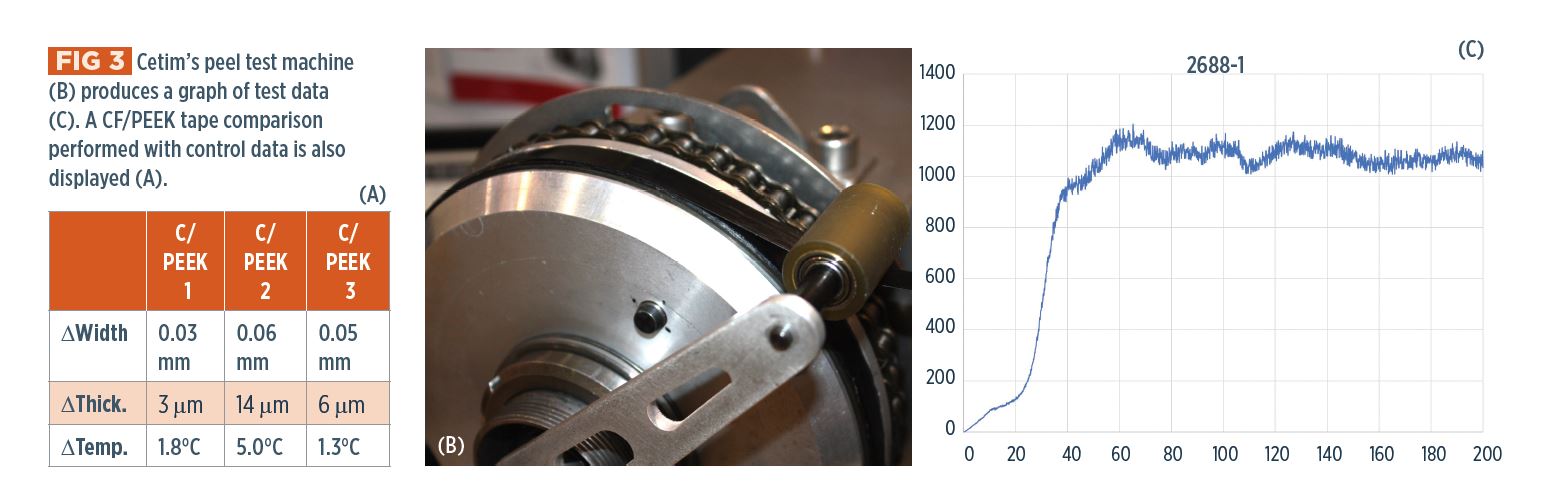
Ce contrôle final a été développé par Cetim en collaboration avec le spécialiste de bancs d'essai LF Technologies (Saint-Hilaire-de-Riez, France). Il permet, en quelques minutes, l'évaluation de l'adhérence intercouche des rubans. Les mesures sont faites sur des éprouvettes appelées « anneaux », qui sont fabriquées en bobinant et consolidant in-situ plusieurs tours de ruban autour d'un tube simple. Ces anneaux consolidés sont ensuite placés sur le tambour gauche de la machine de test (Fig. 3) et déroulés en utilisant le tambour droit. De multiples paramètres peuvent être ajustés incluant la vitesse et l'angle de pelage, ce dernier via un bras avec un rouleau à son extrémité. Une fois le test terminé, un système de traitement de données automatisé extrait la variation de l'énergie de pelage sur la longueur du ruban déroulé et trace les données. Ce test permet une évaluation relativement rapide et peu coûteuse des paramètres de fabrication optimaux.
Augmenter le contrôle produit et procédé
Contrôler la qualité du ruban préimprégné thermoplastique permet aux fabricants de pièces composites de contrôler la qualité de leurs produits. La non-conformité dans l'un de ces contrôles permet de déterminer l'origine du problème et donc de le corriger efficacement et rapidement. En effet, ces contrôles fournissent une sorte de diagramme de flux d'assurance qualité :
- Le problème vient-il de la matière première du ruban ?
Vérifier par les contrôles dimensionnel et thermique corrélés avec une analyse micrographique limitée sur sections. - Le problème vient-il de l'étape de fabrication ?
Vérifier par l'inspection en ligne et le test de pelage.
Avec ces contrôles, Cetim peut efficacement réaliser des benchmarks matériaux pour sélectionner les rubans les plus adaptés pour une application donnée. Le tableau dans Fig. 4 illustre un exemple, évaluant le meilleur ruban carbone/PEEK pour une application composites haute performance. Un autre exemple est encore en cours, l'évaluation par Cetim de ruban bas coût pour le développement de réservoirs de stockage d'hydrogène en composites thermoplastiques pour futurs véhicules à pile à combustible. Cetim est engagé dans des projets de R&D qui évaluent les avantages relatifs des thermoplastiques par rapport aux vaisseaux sous pression composites thermodurcissables actuels. Cetim travaille dans le cadre d'accords de recherche privés avec plusieurs entreprises dans le monde pour développer l'application de la consolidation in-situ thermoplastique.
À propos des auteurs
Damien Guillon a rejoint Cetim en 2009 après avoir obtenu un diplôme d'ingénieur aéronautique et un doctorat sur le comportement au crash des matériaux composites. Il a travaillé comme responsable du laboratoire d'essais et comme expert en conception composite avant de devenir responsable R&D de l'équipe polymères & composites.
Yoann Le Friant et Luc Poitevin ont rejoint Cetim comme chefs de projet R&D, en 2018 et 2017 respectivement, après avoir obtenu des masters en ingénierie mécanique. Le travail actuel de Le Friant inclut la prédiction de durée de vie des pièces polymères et le contrôle de qualité des rubans thermoplastiques. Il est également responsable du conseil choix matériaux de Cetim. Poitevin travaille sur le développement de pièces pour l'industrie spatiale en utilisant des procédés thermoplastiques et l'intégration de fonctions complexes.
Résine
- Pratiques de Contrôle Qualité Prouvées pour la Finition Métallique Industrielle
- Choisir le bon système de contrôle qualité en temps réel pour l'impression 3D
- Établir un contrôle qualité robuste pour le succès de l'impression 3D
- Série Matériaux, Partie 1 : Débloquer les avantages du recuit pour votre production
- 6 stratégies éprouvées pour élever le contrôle qualité sur le terrain d'usine
- 8 protocoles essentiels de contrôle qualité que tout leader de l'industrie alimentaire doit suivre
- Innovation zéro déchet : nouveau procédé et équipement recyclent chutes de préimprégné et ruban
- Comprendre le contrôle qualité : garantir une excellence constante
- Techniques complètes de contrôle qualité pour composants de moulage en sable