



Automatisation, mesure et contrôle haute performance des hauts-fourneaux
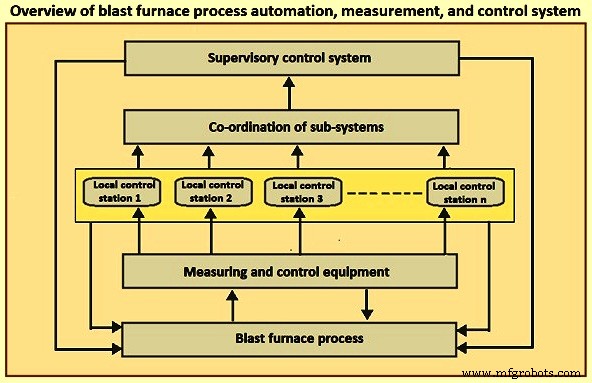
Système d'automatisation, de mesure et de contrôle du haut-fourneau
L'exploitation efficace du haut-fourneau moderne nécessite un haut degré d'automatisation associé à un système de mesure et un système de surveillance et de contrôle. Le système de contrôle de processus du haut-fourneau, combiné au système d'optimisation, crée un niveau élevé d'automatisation intelligente. L'interaction optimale entre modèles sophistiqués et système expert fournit une assistance complète aux opérateurs et minimise le risque d'erreurs humaines.
Les problèmes liés à l'automatisation, la mesure et le contrôle du haut-fourneau vont de la théorie classique du contrôle (linéaire/non-linéaire, mono/multivariable) aux questions de contrôle opérationnel et de production. Des systèmes d'exploitation complexes sont requis, capables de démarrer et d'arrêter automatiquement des modules programmes spéciaux (« tâches ») sans intervention de l'opérateur, pour satisfaire la « condition temps réel » : l'ordinateur doit avoir réagi complètement dans un temps maximum clairement défini (échéance) à un événement du processus. Les échéances vont de quelques minutes à quelques secondes.
Importance et évolution du contrôle
L'automatisation, la mesure et le contrôle du haut-fourneau sont l'un des principaux contributeurs à son exploitation réussie et appartiennent aux facteurs clés de son efficacité économique. La complexité du processus, combinée à la demande croissante d'efficacité et de réduction de l'impact environnemental, a nécessité un changement de stratégie de contrôle. Autrefois, des calculs statiques basés sur des principes de boîte noire prédéterminaient quelques points de consigne fondamentaux avec un rétrocontrôle limité. Ce type de contrôle ne donne des résultats acceptables que lorsque le processus a de faibles écarts par rapport à un point de fonctionnement stationnaire. En raison de l'instabilité du processus, de petites perturbations peuvent causer des écarts considérables nécessitant une correction des consignes, pour laquelle les méthodes d'intelligence artificielle (IA) sont normalement utilisées.
Avec la variation de la composition de la charge et des pratiques d'exploitation, la dynamique du processus doit être prise en compte, prévoyant un recalcul des consignes et un rétrocontrôle immédiat en temps réel. Une condition préalable au contrôle dynamique a été le développement de capteurs et techniques de mesure fournissant une information temps réel sur l'état du processus. L'évaluation de modèles dynamiques permet de passer de la supervision à un contrôle proactif en temps réel. Différentes approches reflètent des situations et philosophies de contrôle spécifiques. Actuellement, le système de contrôle de processus du haut-fourneau repose sur des modèles dynamiques et permet le contrôle en ligne. L'approche de base consiste à considérer le haut-fourneau comme un système incluant le refroidissement à l'eau, où matières et énergie sont apportées, des réactions chimiques exothermiques et endothermiques se produisent, et l'énergie est dissipée sous forme de pertes thermiques vers les surfaces refroidies à l'eau et de chaleur sensible dans les gaz de four.
L'exploitation optimisée en coûts, les améliorations de processus sans compromis sur le choix des matériaux de charge, la plus haute qualité de produit et l'atteinte et le maintien de la productivité désirée sont les défis centraux pour l'automatisation, la mesure et le contrôle avancés du haut-fourneau. Le calcul de charge optimisé avec des cibles chimiques précises et les contrôles en boucle fermée qui s'ensuivent forment la base pour produire de la fonte et du laitier de haute qualité, tout en réduisant simultanément la consommation d'énergie. Le système d'optimisation offre un accès facile à tous les paramètres de processus, propriétés des matériaux et données de productivité (informations de chargement, matériaux de charge chimiques et physiques, mesures de processus) pour déterminer les conditions optimales de production de fonte et de laitier au meilleur niveau de qualité.
Le système d'automatisation, mesure et contrôle du haut-fourneau est un contrôle de processus de haute précision avec information graphique en ligne prompte. Il assure une exploitation stable, reproductible, avec une qualité de fonte constante. Il garantit une exploitation indépendante des équipes où les interventions manuelles sont réduites au minimum. Résultat : exploitation fluide en permanence, durée de vie accrue des équipements, coûts de production réduits.
Les avantages du système incluent : (i) haute productivité – maintien du haut-fourneau à performance maximale tout en minimisant la consommation d'énergie électrique et de combustible, (ii) qualité de produit élevée et uniforme – maintien des propriétés chimiques de la fonte et du laitier aux niveaux désirés, (iii) consommation de combustible réduite tout en maintenant la température de la fonte constante par de petites modifications du débit de combustible basées sur les conditions thermiques du haut-fourneau, (iv) exploitation stable, indépendante des équipes et selon les meilleures pratiques pendant toute la journée pour une production efficace, (v) intégration facile d'une gamme complète de modèles et modules métallurgiques avec le système d'automatisation, mesure et contrôle, (vi) réactions rapides et flexibles aux changements d'exigences, (vii) possibilités d'extensions futures du système, (viii) retour sur investissement très rapide.
Le système d'automatisation, mesure et contrôle du haut-fourneau consiste normalement en API (automates programmables) et systèmes IHM (interface homme-machine) au niveau 1, qui contrôlent tous les processus critiques. Ces moyens de contrôle sont complétés par des solutions de niveau 2 (modèles de processus, systèmes experts, outils programmes), couvrant soit l'opération globale du HF, soit des parties spécifiques de la sidérurgie (fours à air chaud, chargement du haut-fourneau, etc.). Un système expert est utilisé pour les solutions intégrées de niveau 2. Ce système d'assistance de processus avancé inclut le contrôle du haut-fourneau, l'analyse de données en temps réel, l'optimisation de processus et l'analyse différée des données. Il permet aux opérateurs d'optimiser la production de fonte, d'être assistés par un système à base de connaissances et de rapporter les indicateurs de performance et les chiffres de production.
Dans l'automatisation globale, des ordinateurs, automates programmables et microcontrôleurs sont connectés en réseau local de contrôle pour effectuer toutes les communications du niveau entreprise jusqu'au niveau usine et vice versa de manière optimale. Les systèmes de commande de moteurs intelligents, intégrés au système de contrôle, fournissent un contrôle distribué et des données de maintenance supplémentaires pour des diagnostics accrus et la performance des équipements de terrain.
Le système dispose de : (i) réseaux rapides, ouverts et redondants, (ii) câblage et conception E/S (entrées/sorties) de terrain complets pour réduire le coût installé, (iii) au minimum, instrumentation HART (protocole Highway Addressable Remote Transducer) avec capacité d'interface HART dans le système de contrôle, (iv) système de gestion d'actifs capable de maintenir tous les actifs de l'usine y compris le système de contrôle, (v) interface transparente vers les applications de niveau 2 pour l'optimisation de processus (si pas déjà réalisée au niveau 1) et données historiques avec niveau 2 évoluant aisément avec la plateforme de contrôle de niveau 1, (vi) données de niveau 0/1 stockées sur fichier d'historique pour utilisation à l'IHM ou aux niveaux 2/3, (vii) rapports de processus et d'exploitation, (viii) systèmes de données/diagnostic pour opérateurs et maintenance. Le protocole HART est un protocole ouvert hybride analogique + numérique pour l'automatisation industrielle. Son avantage notable est de communiquer sur les boucles de courant analogiques 4-20 mA existantes, partageant les fils utilisés par les systèmes hôtes analogiques seuls.
Un système d'automatisation typique utilise des contrôleurs de processus, des postes d'exploitation intégrés sur un réseau pair-à-pair « Modbus plus » haute vitesse. Cela se traduit par un contrôle de processus de haute précision avec information graphique en ligne prompte. Principalement, l'optimisation des fours à air chaud et de la charge avec des verrouillages à sécurité intégrée pour un chargement et une distribution de charge fiables et sûrs aboutissent à une exploitation stable, reproductible, avec une qualité constante de la fonte.
Puisque le haut-fourneau est un réacteur très simple, il est difficile de contrôler directement et délicatement les conditions à l'intérieur. De plus, comme les processus y changent très lentement, une fois l'exploitation stable perturbée, il est très difficile de récupérer un état normal. Il est donc nécessaire, pour maintenir une exploitation stable, de surveiller de très petits changements dans les conditions internes et d'agir à temps. À cette fin, un ordinateur de processus collecte et calcule les données des capteurs à diverses positions du haut-fourneau, surveillant ainsi l'état du four en temps réel. Quand il détecte un changement pouvant affecter négativement l'exploitation stable, il émet des consignes d'action pour les opérateurs.
Plus spécifiquement, les fonctions de surveillance et de contrôle d'un système de contrôle de processus de haut-fourneau incluent : (i) contrôle de chargement du minerai et du coke par calcul du ratio de chargement et de l'ordre séquentiel, (ii) contrôle de l'opération de chargement par réglage du mode de la goulotte de chargement rotative pour une distribution circonférentielle adéquate, (iii) contrôle des fours à air chaud par contrôle de la combustion pour une alimentation stable en air chaud, (iv) contrôle du four par estimation de l'état interne basé sur les informations de divers capteurs, (v) contrôle de la coulée de fonte et de laitier liquide avec contrôle de la quantité et de la qualité de la fonte coulée. Le système d'automatisation, mesure et contrôle joue donc des rôles très importants dans l'exploitation du haut-fourneau.
Le haut-fourneau actuel compte près de mille capteurs. Ce grand nombre en instrumentation analogique conventionnelle est difficile à installer dans la vaste zone de la sidérurgie. Le progrès de la microélectronique et des systèmes de communication de données (autoroute de données) permet l'introduction d'instrumentation numérique distribuée. Les avantages de l'instrumentation numérique sur l'analogique incluent : (i) systèmes sans bruit, notamment électromagnétique, (ii) traitements de signal avancés et fonctions de contrôle avancées, (iii) fiabilité améliorée par fonctions doubles, (iv) affichage CRT offrant plus d'informations depuis un pupitre compact que l'ancien panneau analogique巨大, (v) modification ou amélioration des systèmes/fonctions beaucoup plus facile, (vi) échange d'informations avec systèmes hôtes plus aisé, (vii) coût d'installation moins cher vu les fonctions accrues. Pour ces raisons, l'instrumentation numérique est normalement utilisée.
Mesures fiables pour un contrôle efficace
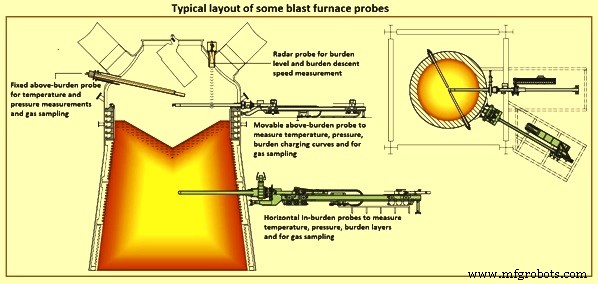
Un contrôle efficace du haut-fourneau nécessite des mesures fiables des conditions internes. Les températures dans la moitié inférieure peuvent dépasser 2 000 °C, où la plupart des technologies de mesure intrusives sont peu fiables ; la plupart des mesures intra-fourneau se font donc au-dessus ou près de la surface de la charge. Un fonctionnement fiable des sondes est important pour supporter régulièrement le traitement de données, les modèles de processus et les systèmes de supervision. Les sondes fiables aident l'opérateur à établir : (i) profil de température et chimie des gaz de sommet, (ii) trajectoires de chute des matériaux, niveau et profil de la ligne de charge, (iii) construction, mélange et comportement de descente des couches de charge, (iv) profils de gaz et température dans la colonne de charge, (v) conditions du foyer et du lit de coke, (vi) qualité de la fonte et opérations de coulée. Les techniques les plus importantes pour la quantification directe ou indirecte de la distribution de charge incluent : (i) sonde au-dessus de la charge, (ii) sonde dans la charge, (iii) détecteur de ligne de charge, (iv) profilomètre, (v) sonde verticale, (vi) thermocouples, (vii) manomètres sur la paroi du four, (viii) mesures diverses.
Sonde au-dessus de la charge
Elle comporte plusieurs thermocouples mesurant les températures des gaz à différentes positions radiales au-dessus de la surface de la charge. Cela informe sur les conditions d'écoulement des gaz dans le four. Les zones de perméabilité plus faible laissent passer moins de gaz, réduisant la température par rapport aux zones de perméabilité plus élevée. Les lectures de température renseignent donc sur les conditions de perméabilité.
Un problème : les gaz sortant de la surface se mélangent avant d'atteindre la sonde, ce qui peut sous-estimer ou surestimer certaines températures. La sonde doit être montée plus près de la surface, ce qui est difficile car la surface varie pendant le processus et avec le débit de production. Une augmentation soudaine de la ligne de charge par fluidisation peut endommager la sonde.
Sonde dans la charge
Normalement installées à toute hauteur sous la surface de la charge et au-dessus de la zone cohésive, ces sondes survivent à des températures et abrasions plus élevées que les sondes au-dessus de la charge. Elles sont donc normalement rétractables et insérées seulement lors de l'échantillonnage. Elles mesurent la température et la composition du gaz à différents points radiaux. Les mesures sont généralement plus précises que celles des sondes au-dessus de la charge car le mélange n'y se produit pas dans la même mesure. Toutefois, le résultat dépend de la couche où se trouve le point d'échantillonnage au moment de la mesure.
Détecteur de ligne de charge
Utilisés pour obtenir l'information sur la hauteur de la surface de la charge (« ligne de charge ») après chaque chargement. Le haut-fourneau est programmé pour charger une benne seulement quand la surface a descendu au-delà d'un certain niveau vertical. Les détecteurs peuvent être mécaniques (tiges de charge) où un poids au bout d'une chaîne ou câble est descendu jusqu'à rencontrer la résistance de la surface. Les fours modernes utilisent des techniques sans contact, comme les systèmes radar éliminant la perte de temps de descente du poids. Une chute soudaine de la ligne de charge indique un glissement, préoccupant pour l'opérateur.
Profilomètre
À l'origine mécaniques, ils ont été remplacés par des méthodes sans contact, ex. radars mobiles (sonde mobile) le long d'un canal horizontal mesurant la hauteur de la surface à divers points radiaux. Le profilomètre peut aussi estimer la vitesse de descente de la charge. Les profilomètres actuels ont des radars fixés sur joints rotatifs et peuvent estimer des surfaces de charge 3D, donnant une bien meilleure compréhension que les mesures le long d'une seule direction. La mesure de niveau sans contact par radar dans le haut-fourneau a plusieurs avantages : (i) mesure fiable, indépendante de la poussière, composition et hautes températures, (ii) certitude de mesure élevée même pendant le remplissage, (iii) exploitation sans usure ni maintenance.
Sonde verticale
Fournissent la température et la composition du gaz le long de la hauteur du haut-fourneau. Elles consistent en câbles à différentes positions radiales descendus à la surface de la charge et entraînés vers le bas par les solides en mouvement jusqu'à l'endommagement de l'extrémité, les câbles atteignant des températures élevées dans la partie basse. Elles mesurent normalement température et pression et peuvent échantillonner le gaz pour composition. Elles peuvent être équipées d'une caméra pour la distribution granulométrique. Les longueurs des sondes érodées indiquent aussi la localisation de la zone cohésive. Bien qu'elles fournissent un maximum d'informations, elles sont peu utilisées car coûteuses et nécessitant un équipement d'alimentation complexe.
Thermocouples
Les parois du haut-fourneau sont garnies de thermocouples fournissant des informations cruciales. Par exemple, des changements brusques peuvent indiquer la chute de croûte, masse solidifiée stagnante formée sur les parois.
L'environnement rude (hautes températures et pressions) dans les fours réduit considérablement la durée de vie des thermocouples, par contamination et migration des matériaux de l'extrémité. Les gaines métalliques protégeant les thermocouples conventionnels ne sont pas viables au-dessus de 1 200 °C. Les gaines alternatives se brisent ou s'endommagent facilement par dilatation/contraction de la maçonnerie réfractaire pendant le cycle de chauffe. De plus, un soulagement brusque de pression (« reniflement ») peut causer une chute de lecture de 20 à 30 °C pendant ~30 secondes, rendant le signal inutilisable pour les systèmes de contrôle automatique de renversement des fours. Correctement installé, un système pyrométrique infrarouge fournit des mesures précises pour l'application fours tout en surmontant plusieurs problèmes des thermocouples.
Manomètres sur la paroi du four
La pression du gaz est mesurée en différents points sur les parois. Comme le gaz s'écoule horizontalement à travers les fentes de coke, il affecte la pression aux parois. L'information de pression peut donc estimer la forme de la zone cohésive.
Autres mesures
Incluent : (i) pression, température, composition du gaz de sommet, (ii) débit et élévation de température de l'eau de refroidissement, (iii) conditions de soufflage, (iv) variables de fonte et laitier, (v) sonde de ventre, (vi) caméras infrarouges pour température de surface de charge, (vii) thermocouples de flux cutané (ou mini-sondes). Ces mesures sont indirectement affectées par la distribution de charge.
Sondes additionnelles : (i) sonde de balayage matériau, (ii) sonde de tuyère, (iii) échantillonneur de carotte, (iv) sonde d'impact, (v) sonde radar de niveau de poche torpille, (vi) mesure de résistance dans la coque du four.
Fonctionnalités centrales pour l'optimisation du haut-fourneau
L'optimisation du haut-fourneau est un système d'optimisation de processus innovant qui élève l'automatisation, la mesure et le contrôle à un niveau totalement nouveau. La solution typique, basée sur un système de base bien testé et éprouvé, assure la plus haute disponibilité et combine efficacement acquisition, traitement et visualisation des données. Le système démontre fiabilité et économies.
Un large spectre de sources de données brutes (signaux frontaux, quantités de matériaux chargés, données de laboratoire, événements, résultats de modèles, données de coûts) est stocké sur toute la durée de vie de l'usine. Des outils spécialisés permettent de lier l'information de processus aux données d'analyse et matrices de charge. Des interfaces flexibles, la modularisation et une architecture logicielle fiable permettent d'adapter et maintenir aisément le système dans un environnement en constante évolution : matières premières, philosophie d'exploitation, connectivité aux systèmes tiers.
En plus du système de base robuste, plusieurs modèles de processus interactifs soutiennent opérateurs et responsables de ligne dans leurs décisions quotidiennes. Les modèles de processus métallurgiques rendent le processus transparent. Les exigences spécifiques à l'usine sont normalement incorporées dans ces modèles.
Le but des modèles dynamiques est d'afficher et prédire continuellement l'état du processus, et de permettre le contrôle de divers paramètres avec la stratégie applicable. La détermination de l'état repose sur l'information des instruments de terrain. Exemples de modèles développés : (i) distribution des matériaux et position de zones matérielles particulières, (ii) distribution des gaz, (iii) distribution de température, (iv) état thermique du four et de ses parties, (v) composition chimique de la fonte et du laitier dans la zone de chute, (vi) niveau de liquide dans le foyer, (vii) géométrie des zones matérielles (zone cohésive, zone de chute, homme mort, résistance thermique long terme), (viii) géométrie du shaft (échafaudages). Les modèles sont de nature analytique, empirique et heuristique. Le calcul s'exécute cycliquement ; les sorties sont l'état géométrique, thermique et matériel du four et ses caractéristiques.
Le modèle prédictif fait une simulation temps réel basée sur les données réelles des apports au four. Modèle de type zonal. Les processus modélisés : écoulement gaz, écoulement matériau, processus thermique, chimique, physique, géométrique. L'état du four est déterminé pour chaque élément par bilans thermique et matériel. Le calcul utilise l'information du laboratoire et de l'instrumentation de terrain pour boucler les bilans. Les réactions chimiques de base sont utilisées dans le modèle.
La transparence de bout en bout en temps réel via une visualisation de données à jour et des modèles de processus métallurgiques conduit à une meilleure collaboration, des flux de travail améliorés, une réduction des erreurs et soutient la prise de décision. Même des paramètres importants comme la température de flamme et le pourcentage de réduction indirecte sont implémentés comme capteurs virtuels (soft sensors), les rendant indiscernables des mesures conventionnelles.
La technologie de l'information dans la sidérurgie évolue ; l'accès mobile devrait dépasser l'accès bureau. L'IHM doit être conçue responsive et flexible, qu'il s'agisse de bureau ou d'interface multi-touch. Elle doit être simple pour permettre aux opérateurs de travailler plus efficacement.
Avec l'utilisation conjointe de différentes mesures et de l'expérience passée, opérateurs obtiennent une vision holistique des conditions dans le haut-fourneau et identifient la cause des conditions impropres. L'automatisation, mesure et contrôle des différentes zones du haut-fourneau sont brièvement décrits ci-dessous.
Automatisation du stockage et du chargement du four
Peut être implémentée depuis les systèmes de voitures-peseuses jusqu'aux systèmes entièrement automatiques de convoyage/criblage/alimentation, fournissant minerai, coke et matériaux divers aux fours alimentés par skip ou bande. Inclut la capacité de créer les recettes de lots à distance ou via l'IHM avec un programme « charge master » entièrement automatisé. Le programme suit le flux de matière depuis les silos du stockage jusqu'à la livraison au sommet du four, avec correction d'erreur de poids à sec et compensation d'erreur de pesée, pour maintenir la composition et le niveau de charge corrects. Un composant essentiel pour un système entièrement automatisé est l'ajout d'un système de collecte de poussières pour éliminer et extraire les émissions du processus de manutention.
Le système de chargement basé sur les matériaux permet l'affectation dynamique de différents matériaux aux silos du stockage. La matrice de chargement est liée aux matériaux disponibles seulement, pas aux silos. Effet : exploitation plus flexible sans ajustement de programme. Alternativement, une version plus élaborée de la matrice de chargement conventionnelle basée sur les silos peut être utilisée. Indépendamment du type de matrice, une compensation intelligente des écarts de dosage est acquise. Le contrôle du stockage calcule toutes les possibilités de chevauchement des matériaux sur le convoyeur de chargement pour four à bande. Avec des fonctions complètes de suivi des matériaux du stockage au sommet du four, une exploitation fluide et efficace est atteinte.
Automatisation du chargement au sommet du four
Inclut : (i) programmation du système de contrôle pour livraison petit/cloche grand/cloche ainsi que contrôle pour systèmes sans cloche, (ii) surveillance et contrôle du niveau de ligne de charge, (iii) systèmes de pressurisation et de soulagement du sommet, (iv) systèmes de lubrification, (v) au minimum instrumentation HART avec capacité d'interface HART dans le système de contrôle, (vi) conception sûre et sécurisée pour le contrôle des vannes de soulagement de pression du sommet, y compris les systèmes hydrauliques associés.
Différents équipements de chargement offrent différents degrés de contrôle sur le processus, déterminant finalement la distribution de charge. Même avec quelques options, le processus peut devenir très complexe et contre-intuitif.
Des solutions de distribution intelligentes pour tous les types standards de systèmes de distribution sont normalement fournies pour le chargement sans cloche. Une version intelligente de la logique de distribution en anneaux la plus courante est améliorée par des options pour activer le chargement en spirale, anneaux complets, et distribution par poids ou temps. Résultat : modifications flexibles et marginales de distribution entre lots individuels possibles. Le chargement par points et secteurs offre une opportunité flexible et facile de réagir à l'état réel du four sous conditions exigeantes. La distribution à forme libre fluide combine anneau et point en appliquant des variations de vitesse à l'organe de distribution. Ce mode combine la distribution stable en mode anneau avec la flexibilité de la distribution à forme libre.
Le contrôle en boucle fermée de la distribution de charge est une caractéristique unique du système d'automatisation pour la stabilisation du processus et la réduction de la consommation de combustible. Basé sur des mesures de température radiales dans le shaft du haut-fourneau, le modèle calcule des modifications du patron de distribution pour atteindre un profil de température cible. Le système supporte soit une sonde dans la charge, soit des mesures de température au-dessus de la charge basées sur techniques conventionnelles et acoustiques.
Automatisation du four propre et du foyer
Inclut les contrôles pour : surveillance, tendances et alarmes de température de processus, analyse des gaz de four, systèmes de sondes au-dessus et dans la charge. Dans le système de surveillance, des calculs de processus et production et des modèles tiers fournissent des directives opérationnelles. Ces données incluent : (i) isothermes foyer et parois latérales, (ii) distribution de charge, (iii) broyage charbon et injection de charbon pulvérisé, (iv) détection de fuites aux tuyères et pertes de chaleur, (v) calculs de processus (température de flamme adiabatique, perméabilité, vitesse aux tuyères), (vi) données vers/depuis systèmes niveau 2 (fichiers d'historique et modèles de processus).
Une exploitation optimisée nécessite un chargement précis des matières premières : sinter, pelletes, minerais, coke, fondants, additifs. Pour modifier les consignes de chargement, le taux de coke, la basicité du laitier, les analyses réelles des matières premières et leur influence sur les paramètres du haut-fourneau doivent être considérés. Cette procédure complexe nécessite l'assistance d'un modèle informatique. Le modèle de contrôle de charge calcule la matrice de chargement basée sur la composition optimisée tandis que le modèle de distribution améliore l'utilisation du gaz par une distribution précise.
Avec le système d'optimisation, les opérateurs ont une transparence totale des données sur l'ensemble du processus. Cette énorme variété de données de processus et méta-données (équipes, alarmes, matériaux) est rendue transparente, accessible et compréhensible via les rapports concis du système. Les « smart tiles » servent de portes vitrées affichant automatiquement l'information en direct des applications favorites de l'opérateur, même si l'application n'est pas en cours. En cas d'écart significatif des paramètres normaux, les données de production connexes s'animent sur l'écran d'accueil, permettant à l'opérateur de prendre des décisions importantes et actions correctives.
Le but du modèle de contrôle de charge est d'établir une composition de charge précise satisfaisant les valeurs cibles pour taux de coke et d'injectant, basicité du laitier, qualité de la fonte et débits de charge. Le résultat final est une matrice de chargement transférable à l'automatisation de base pour exécution par un clic. En combinaison avec le système expert, le modèle de contrôle de charge est la partie centrale de l'optimisation entièrement automatique de la composition de charge dans l'exploitation du haut-fourneau.
Bénéfices du modèle de contrôle de charge : (i) qualité de produit constante – maintien des compositions chimiques de la fonte et du laitier aux niveaux désirés, (ii) modifications de charge indépendantes des équipes – le calcul de la nouvelle composition est automatique avec les dernières analyses de matières premières et procédures standardisées, (iii) aucune intervention manuelle pour calculer et activer une nouvelle matrice de chargement.
Les goulottes de chargement sans cloche et les dispositifs à cloche avec armure mobile permettent une distribution précise de couches de minerai et coke. Le modèle de distribution de charge assiste opérateurs/responsables pour modifier la distribution réelle afin d'améliorer le patron d'écoulement des gaz et la perméabilité selon les exigences réelles. Le modèle simule la descente de la charge dans le shaft et calcule la forme réelle des couches dans la partie supérieure. Il calcule aussi le volume radial, propriétés chimiques et distribution granulométrique, en tenant compte de la ségrégation.
Le modèle de distribution en ligne calcule basé sur les données réelles de chargement et mesures de ligne de charge, donnant la distribution actuelle dans le shaft supérieur. L'opérateur peut détecter les irrégularités à temps. En mode hors ligne, le calcul est basé sur une matrice de chargement et une ligne de charge préétablie. Le modèle hors ligne est un outil précieux pour la conception de nouvelles matrices pour des patrons d'écoulement optimisés et perméabilité.
Surveillance 3D du revêtement du foyer
Pour une production sûre, durable, fiable. La durée de campagne est principalement déterminée par la durée de vie du foyer. Surveiller l'épaisseur du réfractaire dans les parois et le fond du foyer est donc important pour estimer la durée de vie du revêtement.
Le modèle d'usure du foyer inclut des algorithmes mathématiques résolvant le problème inverse de transfert de chaleur en 3 dimensions spatiales basé sur les évaluations statistiques des mesures de thermocouples et conductivités thermiques des réfractaires. Le modèle calcule le profil d'érosion et la formation de la couche de croûte solidifiée. La vitesse d'usure calculée avec l'épaisseur résiduelle permet de prédire la durée de vie du réfractaire.
Le modèle de surveillance 3D inclut interfaces utilisateur et rapports pour visualiser les résultats sur toute la vie du four. Pour chaque calcul, les écrans IHM montrent des graphiques 3D des lignes d'usure actuelles et maximales. Cela permet de comparer efficacement le contour avec le revêtement d'origine, d'afficher une zone isotherme unique à température configurable (ex. 1 150 °C), et de sélectionner des plages d'angles horizontaux et verticaux.
Modèle de calcul de l'indice thermique
La consommation d'énergie et la productivité sont reflétées par l'indice thermique, utilisé pour prédire l'évolution de la température de la fonte et de la teneur en silicium. Le résultat sert d'entrée au système expert pour contrôler l'état thermique du processus.
Modèle de calcul du shaft
Effectue un calcul de bilan massique basé sur les données réelles de chargement utilisant les matériaux d'une charge (une couche de coke et une de charge). Ces charges individuelles sont suivies du sommet du four jusqu'à la zone des tuyères. Les résultats sont affichés graphiquement, permettant de suivre les changements de composition et distribution de charge. Le modèle calcule aussi le moment où les changements de charge deviennent effectifs sur la fonte et le laitier.
Modèle de plausibilité des bilans massique et énergétique
Génère automatiquement des rapports basés sur les données réelles de chargement, processus et production sur une période prédéfinie, en tenant compte du temps de rétention des matériaux. Le calcul des bilans détecte l'accumulation de circuits alcalins et zinc ou identifie des inexactitudes de mesure systématiques. L'algorithme de plausibilité indique les sources les plus probables de fautes de mesure.
Automatisation de la coulée
Des opérations de coulée stables et reproductibles sont nécessaires pour la qualité de la fonte et l'établissement d'un processus fluide et efficace. Un environnement de travail propre et sûr est réalisable avec une bonne disposition, accessibilité et ergonomie. Les machines de coulée doivent travailler ensemble pour cet environnement. L'automatisation assure une exploitation cohérente et sûre. Elle inclut : (i) contrôle du canon à boue et de l'équipement de perçage de la gueulée, (ii) surveillance de la température des rigoles et canaux, (iii) exploitation du canal basculant et surveillance du niveau de fonte dans la poche, (iv) paramètres de granulation du laitier, (v) surveillance des systèmes de collecte des fumées de coulée, (vi) schémas de contrôle incluant boîtiers radio à commande ventrale jusqu'à la logique de forage et mise en place entièrement automatisés.
Le modèle de gestion de coulée calcule les taux réels de production de fonte et laitier ainsi que les taux de drainage par les gueulées ouvertes. Cela permet de calculer en continu la quantité et le niveau réels de fonte et laitier dans le foyer. Le résultat sert d'entrée au système expert, qui recommande l'ouverture d'une gueulée.
Automatisation du système de refroidissement du four
Du refroidissement par aspersion sur tôles au refroidissement en circuit fermé des tubes, les diverses options de refroidissement, surveillance et contrôle de température sont gérées par un système de contrôle bien instrumenté et intégré. La surveillance du flux de chaleur et les systèmes de traitement de l'eau sont intégraux pour des opérations de refroidissement correctes et la longévité.
Système de détection de fuites pour circuits de refroidissement critiques
Essentiel pour la sécurité. Risque si pas de détection rapide. Fissures en expansion ou petites fuites d'eau dans les tuyaux de refroidissement peuvent affecter la qualité de la fonte, arrêter la production, endommager le four, ou dans le pire cas, causer des pertes de vie.
Un système détectant efficacement les fuites n'est pas seulement l'une des parties les plus importantes de l'automatisation et du contrôle, mais plus important encore, une partie intégrante de la sécurité au haut-fourneau. Pour cette raison, la détection est conçue pour répondre aux exigences de la norme de sécurité pour les systèmes instrumentés du secteur des processus.
Automatisation des fours à air chaud et de la livraison d'air chaud
L'automatisation des fours assure le cyclage automatique des vannes pour fournir un air chaud ininterrompu et constant au haut-fourneau. Les systèmes de cyclage sont conçus pour 2, 3 et 4 fours. L'automatisation inclut le contrôle des gaz de processus et stratégies de combustion, y compris l'optimisation du contrôle de niveau 1 et les capacités de gestion des brûleurs. En outre, les alimentations en air et gaz préchauffés réduisent la quantité de gaz d'enrichissement utilisé dans le cycle de chauffe. La surveillance et le contrôle de l'air froid et de la température de l'air chaud, le contrôle d'injection de carburant sont inclus dans le système de livraison d'air chaud.
Les hauts-fourneaux actuels fonctionnent généralement très près de la température maximale d'air chaud que les fours peuvent supporter. Si la température du dôme n'augmente pas assez vite, des contrôles sophistiqués enrichissent le gaz de haut-fourneau avec un carburant de pouvoir calorifique supérieur pour un taux de chauffe plus rapide. Le contrôle de combustion optimisé comprend : (i) contrôle de l'air en excès, (ii) prise en compte de l'analyse d'oxygène ou de combustibles chimiques des gaz de combustion, ou les deux, (iii) influence de la température du dôme sur le ratio d'enrichissement, (iv) séquençage pour 3 ou 4 fours.
L'optimisation des fours à air chaud est nécessaire pour haute efficacité, flexibilité et économie d'énergie. Le processus de chauffage de l'air offre des potentiels considérables d'économie. Le défi pour opérateurs et responsables est d'optimiser l'apport énergétique aux fours tout en maintenant la température de soufflage aux cibles de débit et durée. Le modèle de four assure l'optimisation et les économies en augmentant l'efficacité.
Le modèle de contrôle des fours combine contrôle direct à court terme et algorithmes d'auto-réglage à plus long terme. Le contrôle rapide corrige le taux de combustion pour maintenir les paramètres d'exploitation appropriés. Les contrôles rapides réduisent les émissions de CO2 et maximisent l'efficacité. Des algorithmes d'IA optimisent la performance d'efficacité des fours. Ces algorithmes auto-apprenants permettent aux opérateurs d'identifier et corriger les erreurs de mesure.
Le modèle de contrôle supporte tous les modes d'exploitation en combinaison avec divers types de gaz riches. Tous les types de fours (Cowper, Kalugin, etc.) ainsi que les systèmes de préchauffage et récupération de chaleur sont normalement couverts.
Automatisation de l'usine de nettoyage des gaz
Le gaz de haut-fourneau est nettoyé par diverses méthodes : cyclone ou récupérateur de poussière pour grosses particules, puis soit épurateurs à eau à fente annulaire, soit précipitateurs électrostatiques. Le gaz semi-nettoyé a aussi été utilisé pour entraîner une turbine de récupération d'énergie (TRT). Dans les deux cas, les systèmes de nettoyage assurent le contrôle de la pression au sommet du four, ainsi que du gaz nettoyé réutilisé pour divers processus : chauffage des fours, utilisation à la chaufferie de la centrale.
Système expert du haut-fourneau en boucle fermée
Normalement conçu selon le principe « aussi peu d'actions que possible, autant que nécessaire ». Objectif : optimiser l'exploitation et réduire les interactions opérateur au minimum. Le système expert, conçu comme système de décision à base de règles, contrebalance les fluctuations causées par les changements de composition/qualité des matériaux de charge, facteurs humains, conditions de processus. Plus le système répond tôt à une situation anormale ou changeante, plus l'exploitation globale est fluide. Le timing précis des activités de contrôle et l'anticipation des perturbations sont d'une importance capitale pour éviter les conditions critiques et maintenir un taux de production élevé à bas coûts. Le système expert en boucle fermée assure des améliorations considérables de la qualité du produit et de la réduction de la consommation de combustible avec les matériaux de charge disponibles.
Le système expert recommande des changements opérationnels en deux étapes :
- Diagnostic de processus : analyse de la situation actuelle. Le système étudie l'occurrence de phénomènes dans le haut-fourneau via divers calculs techniques basés sur une énorme quantité de mesures et données d'analyse collectées en continu.
- Actions correctives : si nécessaire, proposition d'actions. Un ensemble de règles forgé par des experts et opérateurs expérimentés sur la base de relations cause-remède aboutit à des recommandations pour une exploitation selon les meilleures pratiques et indépendante des équipes. Les actions correctives pour atteindre et maintenir une exploitation fluide sont rapportées aux opérateurs. Elles peuvent être exécutées en mode boucle fermée ou après confirmation opérateur.
Il existe un ensemble d'actions correctives majeures pour une exploitation continue et indépendante des équipes. La guidance du système expert, surtout pendant les démarrages et arrêts, mène à des économies d'énergie et minimise les pertes de production. Cette exploitation uniforme contribue à prolonger la durée de vie du haut-fourneau. Les actions correctives majeures :
Contrôle du taux de combustible et d'injection
Le système observe l'état thermique du foyer et suggère un changement de taux de combustible dès que des écarts significatifs des conditions optimales sont reconnus. Selon les règles de la base de connaissances, soit un changement de combustible injecté, soit de taux de coke est suggéré et peut être exécuté entièrement automatiquement.
Contrôle de la basicité du laitier
Sur la base des analyses récentes de laitier et données de température de fonte, le système recommande des changements de composition de charge dès qu'un écart de la basicité cible est détecté. En travaillant avec le modèle de contrôle de charge, une nouvelle matrice est calculée automatiquement et transférable au système de contrôle pour exécution.
Contrôle de l'enrichissement en oxygène et de l'ajout de vapeur
Le contrôle d'enrichissement en oxygène calcule un taux d'addition optimisé pour atteindre la production cible de fonte. Les situations critiques causées par des augmentations rapides de production peuvent être évitées. Le système utilise l'ajout de vapeur pour maintenir la perméabilité de la charge au niveau ciblé. Grâce aux cycles de contrôle rapides, il est possible d'ajuster précisément l'addition de vapeur à la quantité nécessaire par le processus. Ainsi, l'apport de vapeur est réduit chaque fois que possible, menant directement à des économies d'énergie.
Processus de fabrication
- Pinces ampèremétriques Fluke 772/773 : Une approche moderne pour le dépannage des boucles d'automatisation
- ISA publie la 3e édition mise à jour du livre Évaluation de la sécurité et fiabilité des systèmes de contrôle
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Optimisation des fours à arc électrique : automatisation et modélisation
- Systèmes avancés d'automatisation et de contrôle pour installations de sintering
- Systèmes avancés d'automatisation et de contrôle pour fours à coke
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine