



Comment minimiser la déformation des pièces en aluminium : techniques éprouvées et astuces opérationnelles
Il existe de nombreuses raisons à la déformation des pièces en aluminium, liées au matériau, à la forme des pièces et aux conditions de production. Il y a principalement les aspects suivants : déformation causée par les contraintes internes du brut, déformation causée par la force de coupe et la chaleur de coupe, et déformation causée par la force de serrage.
Conseils pour réduire la déformation lors de l'usinage de l'aluminium
1. Réduire les contraintes internes du brut
Le vieillissement naturel ou artificiel et le traitement par vibration peuvent éliminer partiellement les contraintes internes du brut. Le pré-usinage est également une méthode de processus efficace. Pour le brut avec de gros surplus, en raison de la grande marge, la déformation après usinage est également importante. Si la partie excédentaire du brut est pré-usinée et que la marge de chaque partie est réduite, non seulement la déformation d'usinage du processus ultérieur peut être réduite, mais une partie des contraintes internes peut également être libérée après un certain temps de pré-usinage.
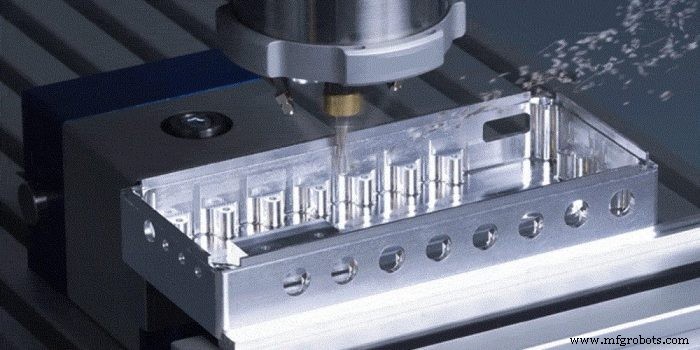
2. Améliorer la capacité de coupe de l'outil
Le matériau et les paramètres géométriques de l'outil ont une influence importante sur la force de coupe et la chaleur de coupe. La sélection correcte de l'outil est très importante pour réduire la déformation des pièces.
1) Choisir raisonnablement les paramètres géométriques de l'outil.
① Angle de dépouille : Sous réserve de maintenir la résistance du tranchant, l'angle de dépouille devrait être choisi plus grand. D'une part, il permet d'affûter un tranchant aigu, et d'autre part, il peut réduire la déformation de coupe et faciliter l'évacuation des copeaux, réduisant ainsi la force de coupe et la température de coupe. N'utilisez jamais d'outils à angle de dépouille négatif.
② Angle de dépouille : La taille de l'angle de dépouille a un effet direct sur l'usure de la face de dépouille et la qualité de la surface usinée. L'épaisseur de coupe est une condition importante pour sélectionner l'angle de dépouille. Lors du fraisage d'ébauche, en raison de l'avance importante, de la charge de coupe lourde et de la grande génération de chaleur, de bonnes conditions de dissipation thermique de l'outil sont requises. Par conséquent, l'angle de dépouille doit être choisi plus petit. Lors du fraisage de finition, le tranchant doit être aigu pour réduire le frottement entre la face de dépouille et la surface usinée, et réduire la déformation élastique. Par conséquent, l'angle de dépouille doit être choisi plus grand.
③ Angle d'hélice : Afin de rendre le fraisage fluide et de réduire la force de fraisage, l'angle d'hélice doit être choisi aussi grand que possible.
④ Angle d'attaque : Réduire appropriément l'angle d'attaque peut améliorer les conditions de dissipation de chaleur et réduire la température moyenne de la zone d'usinage.
2) Améliorer la structure de l'outil.
① Réduire le nombre de dents de la fraise et augmenter l'espace pour les copeaux. En raison de la grande plasticité du matériau aluminium, de la grande déformation de coupe pendant le traitement et d'un besoin d'espace de rétention des copeaux plus grand, le rayon de fond de la goulotte à copeaux doit être plus grand et le nombre de dents de la fraise plus petit.
② Affûter finement les dents de l'outil. La valeur de rugosité du tranchant de la dent de fraise doit être inférieure à Ra=0,4 µm. Avant d'utiliser un nouvel outil, vous devez légèrement affûter l'avant et l'arrière des dents avec une pierre à huile fine pour éliminer les bavures résiduelles et les légères dentelures lors de l'affûtage. Ainsi, non seulement la chaleur de coupe peut être réduite, mais la déformation de coupe est également relativement faible.
③ Contrôler strictement la norme d'usure de l'outil. Après l'usure de l'outil, la valeur de rugosité de surface de la pièce augmente, la température de coupe augmente et la déformation de la pièce augmente. Par conséquent, en plus de la sélection de matériaux d'outils avec une bonne résistance à l'usure, la norme d'usure de l'outil ne doit pas être supérieure à 0,2 mm, sinon il est facile de produire un bord construit. Lors de la coupe, la température de la pièce ne doit généralement pas dépasser 100 °C pour éviter la déformation.
3. Améliorer la méthode de serrage de la pièce
Pour les pièces en aluminium à parois minces avec une faible rigidité, les méthodes de serrage suivantes peuvent être utilisées pour réduire la déformation :
① Pour les pièces de manchon à parois minces, si un mandrin auto-centrant à trois mors ou un mandrin à ressort est utilisé pour serrer dans la direction radiale, une fois desserré après l'usinage, la pièce se déformera inévitablement. À ce moment, la méthode de pression sur la face de bout axiale avec une meilleure rigidité doit être utilisée. Utilisez le trou intérieur de la pièce pour le positionnement, fabriquez un mandrin fileté auto-fabriqué, emmanchez-le dans le trou intérieur de la pièce, et utilisez une plaque de couverture pour presser la face de bout dessus, puis serrez avec un écrou. Lors de l'usinage du cercle extérieur, la déformation de serrage peut être évitée, obtenant ainsi une précision d'usinage satisfaisante.
② Lors du traitement de pièces à parois minces et de plaques minces, il est préférable d'utiliser des ventouses à vide pour obtenir une force de serrage uniformément répartie, puis d'usiner avec une petite quantité de coupe, ce qui peut bien prévenir la déformation de la pièce.
De plus, une méthode de remplissage peut également être utilisée. Afin d'augmenter la rigidité de processus des pièces à parois minces, un milieu peut être rempli à l'intérieur de la pièce pour réduire la déformation de la pièce pendant le serrage et la coupe. Par exemple, versez un mélange d'urée fondu contenant 3 % à 6 % de nitrate de potassium dans la pièce, et après l'usinage, immergez la pièce dans l'eau ou l'alcool pour dissoudre le remplissage et le verser.
4. Arrangement raisonnable des procédures
Pendant la coupe à grande vitesse, en raison de la grande marge d'usinage et de la coupe intermittente, le processus de fraisage produit souvent des vibrations, ce qui affecte la précision d'usinage et la rugosité de surface. Par conséquent, le processus de coupe à grande vitesse CNC peut généralement être divisé en : ébauche - semi-finition - nettoyage des angles - finition et autres processus. Pour les pièces avec des exigences de haute précision, il est parfois nécessaire d'effectuer une seconde semi-finition puis la finition. Après l'ébauche, les pièces peuvent être refroidies naturellement pour éliminer les contraintes internes causées par l'ébauche et réduire la déformation. La marge laissée après l'ébauche doit être supérieure à la quantité de déformation, généralement 1 à 2 mm. Lors de la finition, la surface de finition de la pièce doit maintenir une marge d'usinage uniforme, généralement 0,2-0,5 mm est approprié, afin que l'outil soit dans un état stable pendant le processus d'usinage, ce qui peut grandement réduire la déformation de coupe, obtenir une bonne qualité de surface usinée et garantir la précision du produit.
Compétences opérationnelles pour réduire la déformation de traitement
En plus des raisons mentionnées ci-dessus, les pièces en aluminium se déforment pendant le traitement. Dans l'opération réelle, la méthode d'opération est également très importante.
- Pour les pièces avec une grande marge d'usinage, afin d'avoir de meilleures conditions de dissipation de chaleur pendant le processus d'usinage et d'éviter la concentration de chaleur, un usinage symétrique doit être utilisé. S'il y a une plaque de 90 mm d'épaisseur qui doit être traitée à 60 mm, si une face est fraisée et l'autre face immédiatement après, et que la taille finale est traitée en une fois, le planéité atteindra 5 mm ; si un traitement symétrique par passes répétées est utilisé, chaque face étant traitée deux fois, la taille finale peut garantir une planéité de 0,3 mm.
- S'il y a plusieurs cavités sur la pièce en plaque, il n'est pas conseillé d'utiliser la méthode de traitement séquentielle une cavité à la fois, ce qui provoquera facilement une contrainte inégale et une déformation des pièces. Le traitement multicouche est adopté, et chaque couche est traitée sur toutes les cavités en même temps autant que possible, puis la couche suivante est traitée pour que les pièces soient uniformément contraintes et réduisent la déformation.
- Réduire la force de coupe et la chaleur de coupe en modifiant la quantité de coupe. Parmi les trois éléments de la quantité de coupe, la quantité de contre-dépouille a une grande influence sur la force de coupe. Si la marge d'usinage est trop grande, la force de coupe d'une passe est trop grande, ce qui non seulement déformera les pièces, mais affectera aussi la rigidité de la broche de la machine-outil et réduira la durabilité de l'outil. Si vous réduisez la quantité de contre-dépouille, l'efficacité de production sera grandement réduite. Cependant, le fraisage à grande vitesse est utilisé en usinage CNC, ce qui peut surmonter ce problème. Tout en réduisant la quantité de contre-dépouille, tant que l'avance est augmentée correspondamment et que la vitesse de la machine-outil est augmentée, la force de coupe peut être réduite tout en assurant l'efficacité du traitement.
- L'ordre de la coupe doit également être pris en compte. L'ébauche met l'accent sur l'amélioration de l'efficacité d'usinage et la poursuite du taux d'enlèvement par unité de temps. Généralement, le fraisage en montée peut être utilisé. C'est-à-dire que le matériau excédentaire sur la surface du brut est enlevé à la vitesse la plus rapide et en le moins de temps, et le contour géométrique requis pour la finition est essentiellement formé. L'accent de la finition est la haute précision et la haute qualité, et le fraisage en descente doit être utilisé. Car l'épaisseur de coupe des dents de fraise diminue progressivement du maximum à zéro pendant le fraisage en descente, le degré d'écrouissage est grandement réduit, et en même temps le degré de déformation des pièces est réduit.
- La déformation des pièces à parois minces due au serrage pendant le traitement est difficile à éviter même pour la finition. Afin de réduire la déformation de la pièce au minimum, vous pouvez desserrer la pièce de pression avant que le processus de finition n'atteigne la taille finale, de sorte que la pièce puisse retrouver librement sa forme d'origine, puis la serrer légèrement, selon la seule façon de serrer la pièce (entièrement selon le ressenti), l'effet de traitement idéal peut être obtenu de cette façon. En bref, le point d'application de la force de serrage est préférable sur la surface de support, et la force de serrage doit agir dans la direction de bonne rigidité de la pièce. Sous réserve de garantir que la pièce ne se desserre pas, plus la force de serrage est petite, mieux c'est.
- Lors de l'usinage de pièces avec cavités, essayez de ne pas laisser la fraise plonger directement dans la pièce comme un foret, ce qui entraînerait un espace de rétention des copeaux insuffisant de la fraise, une évacuation des copeaux non fluide, et une surchauffe, une dilatation et un effondrement de la pièce. Des phénomènes défavorables tels que l'ébréchage et la casse d'outils. Percez d'abord le trou avec un foret de la même taille que la fraise ou d'une taille plus grande, puis fraisez avec la fraise. Alternativement, le logiciel CAM peut être utilisé pour produire le programme de coupe en spirale.
Le principal facteur qui affecte la précision de traitement et la qualité de surface des pièces en aluminium est que la déformation est sujette à se produire pendant le traitement de telles pièces, ce qui nécessite que les opérateurs aient une certaine expérience et des compétences opérationnelles.
Processus de fabrication
- Comment la découpe au jet d'eau améliore la précision des implants médicaux
- Extrusion Aluminium : Des Racines Historiques aux Innovations Futures
- 10 Stratégies Éprouvées pour Minimiser les Coûts d'Usinage CNC
- Stratégies Technologiques et Opérationnelles pour Minimiser la Déformation de l'Aluminium
- Sélection Optimale des Outils de Tournage et Fluides de Coupe pour Alliages d'Aluminium
- Pièces usinées CNC : finitions de surface expliquées et comment les améliorer
- Prévention de la déformation des pièces CNC en aluminium : stratégies éprouvées
- Maîtriser Vitesse Coupe, Profondeur Passe et Avance pour Pièces CNC Personnalisées
- Composants Clés d'une Planeuse et Leurs Fonctions