



Prévention de la déformation des pièces CNC en aluminium : stratégies éprouvées
L'alliage d'aluminium est maintenant utilisé dans de nombreux domaines et est une matière première essentielle dans l'industrie de l'usinage CNC. Cependant, par rapport à d'autres métaux, il a une faible dureté et une énorme valeur de dilatation thermique, ce qui rend le traitement des pièces de précision en alliage d'aluminium sujet à la déformation du produit. Il y a de nombreuses raisons pour la déformation des pièces de précision en alliage d'aluminium, qui sont liées au matériau, aux conditions de production, à la forme de la pièce et aux performances du fluide de coupe. Par conséquent, afin de réduire la déformation de traitement, les fabricants d'usinage de précision de pièces en alliage d'aluminium peuvent prendre diverses mesures et améliorer le processus pour atteindre l'objectif de réduire la déformation. Voici plusieurs méthodes qui peuvent réduire la déformation des pièces en alliage d'aluminium en usinage CNC. 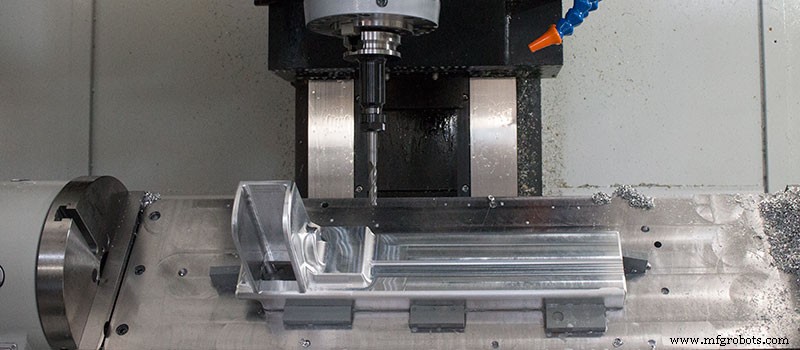
Réduire les contraintes internes des pièces brutes en aluminium
Les contraintes internes des pièces brutes peuvent être partiellement éliminées par vieillissement naturel ou artificiel et traitement par vibration. Le prétraitement est également un processus efficace. Pour les pièces brutes en aluminium plus grandes, la déformation après usinage est également importante. Si l'excès de matériau en aluminium est coupé à partir de la pièce brute, des tolérances précises peuvent être obtenues et la déformation peut être améliorée. Après un certain temps, une partie de la pression interne sera également libérée.
Améliorer la capacité de coupe des outils de coupe
Le matériau et les paramètres géométriques des outils de coupe ont une influence importante sur la force de coupe et la chaleur. La sélection correcte des outils de coupe est très importante pour réduire la déformation d'usinage des pièces.
Paramètres géométriques affectant la performance de l'outil :
Angle de dépouille (Face avant) :
L'angle de dépouille doit être configuré correctement pour maintenir la résistance du tranchant, sinon les arêtes vives s'useront. Sous la condition de maintenir la résistance du tranchant, l'angle de dépouille devrait être appropriément grand. D'une part, il peut affûter des arêtes vives. D'autre part, il peut réduire la déformation de coupe, faire évacuer les copeaux en douceur, et ainsi réduire la force de coupe et la température de coupe. Nous ne recommandons pas d'utiliser des outils à angle de dépouille négatif.
Angle de clearance (Angle arrière) :
La taille de l'angle de clearance affecte directement l'usure latérale et la qualité de traitement. L'épaisseur de coupe est un paramètre important à considérer lors de la configuration de l'angle de clearance. En fraisage brut, en raison du débit d'avance important, de la charge de coupe lourde et de la forte production de chaleur, l'outil doit avoir de bonnes conditions de dissipation de chaleur, donc un angle de clearance plus petit doit être sélectionné. En fraisage de finition, des arêtes vives sont nécessaires pour réduire le frottement entre le flanc et la surface usinée et réduire la déformation élastique. Par conséquent, un angle de clearance plus grand doit être sélectionné.
Angle d'hélice :
Afin de rendre le fraisage fluide et de réduire la force de fraisage, l'angle d'hélice devrait être aussi grand que possible.
Angle d'attaque (Angle d'entrée) :
Une réduction appropriée de l'angle d'attaque peut améliorer les conditions de dissipation de chaleur et réduire la température moyenne de la zone de traitement.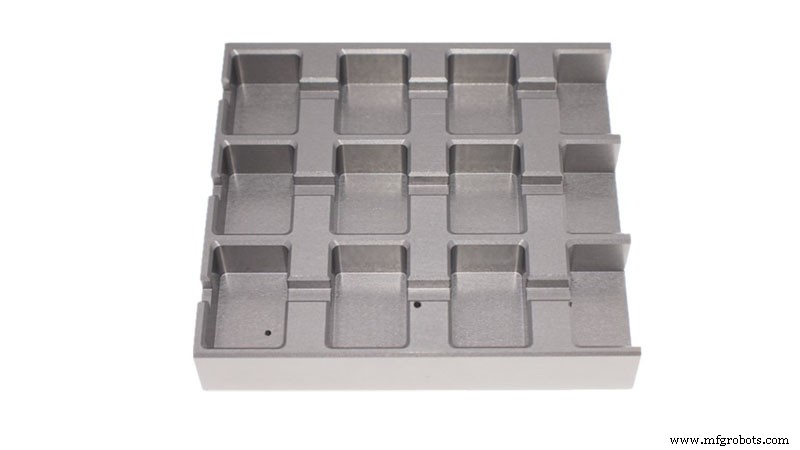
Améliorer la structure des outils de coupe
Réduire le nombre de dents de la fraise et augmenter l'espace pour les copeaux.
En raison de la grande plasticité du matériau en aluminium et de la grande déformation de coupe pendant le traitement, un espace de copeaux plus grand est requis. Par conséquent, le rayon du fond de la goujure de copeaux doit être plus grand, et le nombre de dents de la fraise doit être plus petit.
Le rayon du fond de la rainure doit être plus grand, et le nombre de dents de la fraise doit être réduit. Par exemple, deux dents de coupe sont utilisées dans une fraise de 20 mm ou moins, et trois dents de coupe sont utilisées dans une fraise de 30 à 60 mm pour éviter la déformation des pièces à parois minces en alliage d'aluminium due au bourrage des copeaux.
Affûtage de précision des dents de coupe
La rugosité du tranchant est inférieure à Ra = 0,4 µm. Avant d'utiliser un nouvel outil de coupe, frottez doucement les faces avant et arrière des dents de coupe avec un pas fin pour éliminer les bavures et les fines marques de dentelure laissées lors de l'affûtage des dents de coupe. De cette façon, non seulement la chaleur de coupe peut être réduite, mais la déformation de coupe est également relativement faible.
Contrôler strictement les normes d'usure des outils.
Après l'usure de l'outil, la rugosité de surface de la pièce augmente, la température de coupe augmente, et la déformation de la pièce augmente. Par conséquent, en plus de sélectionner des matériaux d'outils avec une bonne résistance à l'usure, la norme d'usure de l'outil ne doit pas être supérieure à 0,2 mm, sinon il est facile de produire des arêtes rapportées. Lors de la coupe par fraisage CNC ou tournage CNC, la température de la pièce usinée ne doit pas dépasser 100 °C pour éviter la déformation.
Améliorer la méthode de serrage de la pièce
Pour les pièces en aluminium à parois minces avec une faible rigidité, les méthodes de serrage suivantes peuvent être utilisées pour réduire la déformation :
Pour les pièces de type douille en fraisage CNC à parois minces, si un mandrin auto-centrant à trois mors ou un mandrin à ressort est utilisé pour serrer dans la direction radiale, une fois libéré après le traitement, la pièce se déformera inévitablement. À ce moment, une méthode de pression sur la face d'extrémité axiale avec une bonne rigidité doit être utilisée. Selon la position du trou intérieur de la pièce, un mandrin fileté est fabriqué pour localiser le trou intérieur de la pièce. L'insérer dans le trou intérieur de la pièce. La plaque de couverture est utilisée pour comprimer la face d'extrémité, et l'écrou est utilisé pour serrer vers l'arrière. Lors de l'usinage du cercle extérieur, la déformation de serrage peut être évitée et une précision d'usinage satisfaisante peut être obtenue.
De plus, des méthodes de remplissage peuvent également être utilisées. Afin d'améliorer la rigidité du processus des pièces à parois minces, des milieux peuvent être remplis dans la pièce pour réduire la déformation de la pièce pendant le serrage et la coupe. Par exemple, verser une fonte d'urée contenant 3 % à 6 % de nitrate de potassium dans la pièce. Après le traitement, immerger la pièce dans l'eau ou l'alcool, puis dissoudre le remplissage et le verser.
Organiser raisonnablement le processus de production
En coupe à grande vitesse, en raison de la grande surépaisseur d'usinage et de la coupe intermittente, des vibrations se produisent souvent pendant le fraisage, ce qui affecte la précision d'usinage et la rugosité de surface. Par conséquent, la technologie de coupe à grande vitesse CNC peut généralement être divisée en usinage brut, semi-finition, nettoyage des coins et finition. Pour les pièces qui nécessitent une haute précision, il est parfois nécessaire d'effectuer d'abord une seconde semi-finition, puis la finition. Après l'usinage brut, les pièces peuvent être refroidies naturellement pour éliminer les contraintes internes et réduire la déformation.
La marge restante après l'usinage brut doit être supérieure à la déformation, généralement 1-2 mm. Pendant la finition, la surface de la pièce doit être uniforme. Généralement, 0,2-0,5 mm est la meilleure façon de maintenir l'outil dans un état stable pendant le processus de finition, ce qui peut grandement réduire la déformation de coupe, obtenir une bonne qualité de traitement de surface et garantir la précision du produit.
En plus des raisons ci-dessus, la méthode d'opération est également très importante dans l'opération réelle, et la méthode d'opération correcte peut également réduire considérablement le pliage des pièces en alliage d'aluminium.
Usinage symétrique
Pour les pièces en aluminium avec de grandes surépaisseurs d'usinage, une concentration excessive de chaleur doit être évitée pour produire une meilleure dissipation de chaleur et réduire la déformation thermique. L'usinage symétrique peut empêcher l'accumulation excessive de chaleur autour des pièces pendant l'usinage. Par conséquent, cela réduit le risque de déformation thermique.
Choisir les bons paramètres de coupe
Le choix de paramètres de coupe appropriés réduira la chaleur et la force de coupe. Des paramètres de coupe supérieurs à la valeur normale provoqueront une force de coupe excessive pendant l'usinage CNC de l'aluminium. En raison de la grande quantité de chaleur générée, il est facile de provoquer la déformation des pièces. De plus, comme la durée de vie de l'outil altère la rigidité de la broche, la durabilité de la durée de vie est réduite.
Parmi tous les facteurs des paramètres de coupe, la plus grande influence sur la force de coupe est le nombre de profondeurs de coupe arrière. Cependant, bien que la réduction du nombre d'outils de coupe aide à garantir que les pièces ne se déforment pas, cela réduit également l'efficacité du traitement. Le fraisage à grande vitesse CNC peut résoudre ce problème. En réduisant la profondeur de coupe arrière, en augmentant le débit d'avance et en augmentant la vitesse de la machine, l'usinage peut réduire la force de coupe et garantir l'efficacité d'usinage.
Usinage par technique stratifiée
Lorsque les pièces en alliage d'aluminium ont plusieurs cavités, en raison de la force inégale, la méthode de traitement séquentielle d'une cavité à la fois n'est pas adaptée au traitement, ce qui provoquera facilement une force inégale et une déformation des pièces. Le fraisage est effectué avec une variété de méthodes de traitement par couches, chaque couche est traitée pour toutes les cavités en même temps, puis la couche suivante est traitée pour rendre les pièces uniformément sollicitées et réduire la déformation. Comparé au traitement des pièces en une seule fois, cette option présente moins de risque de déformation des pièces. La situation antérieure était que la force appliquée pendant l'usinage CNC de l'aluminium était plus uniforme.
Perçage et fraisage
L'usinage de pièces avec cavités a ses propres problèmes. Si la fraise est appliquée directement sur la pièce, la coupe ne sera pas fluide en raison de l'espace de copeaux insuffisant de la fraise. Cela entraîne l'accumulation d'une grande quantité de chaleur de coupe, l'expansion et la déformation des pièces, et même la fracture potentielle des pièces ou des outils.
La meilleure façon de résoudre ce problème est de percer puis de fraiser. Cela implique de percer d'abord un trou avec un outil pas plus petit que la fraise, puis de placer la fraise dans le trou pour commencer le fraisage.
Faire attention à la séquence du chemin de l'outil de coupe
Le fraisage brut met l'accent sur l'amélioration de l'efficacité d'usinage et la poursuite de la vitesse de coupe par unité de temps. Habituellement, le fraisage inverse peut être utilisé. En d'autres termes, le matériau excédentaire sur la surface de la pièce brute est enlevé à la vitesse la plus rapide et dans le temps le plus court, et le contour géométrique requis pour la finition est essentiellement formé. L'usinage de précision met l'accent sur la haute précision et la haute qualité, et il est recommandé d'utiliser le fraisage en poussée. Parce que l'épaisseur de coupe des dents de coupe diminue progressivement de la valeur maximale à zéro, le degré de durcissement de la pièce est grandement réduit, et le degré de déformation de la pièce est également réduit.
(Tout sur les pièces d'usinage en aluminium)
Processus de fabrication
- Usinage de l'Aluminium sur Routeur CNC : 3 Conseils d'Experts
- 7 stratégies éprouvées pour prévenir la déformation de l'aluminium en usinage CNC
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Usinage CNC de grandes pièces : stratégies pour surmonter les contraintes de taille
- Comment minimiser les tolérances indésirables en usinage CNC
- 7 conseils d'experts pour concevoir des pièces usinées CNC de haute précision
- Éviter le Sur-Design : Simplifier la Conception des Pièces Usinées pour l'Efficacité
- Guide Expert : Usinage CNC de Pièces à Déport (Undercut) – Astuces & Bonnes Pratiques
- Maîtriser le tournage CNC : guide complet pour pièces de haute précision