



7 stratégies éprouvées pour prévenir la déformation de l'aluminium en usinage CNC
L'aluminium est une matière première industrielle majeure. Mais sa dureté relativement faible et son fort coefficient de dilatation thermique le font facilement déformer lors de l'usinage de pièces à parois minces ou tôles minces. Outre l'amélioration des performances d'outil et l'élimination préventive des contraintes internes, plusieurs étapes réduisent la déformation au maximum.
1. Usinage symétrique
Pour pièces aluminium avec forte surépaisseur, il faut éviter la concentration excessive de chaleur pour favoriser la dissipation et réduire la déformation thermique. La méthode : usinage symétrique.
Exemple : plaque alu 90 mm à fraiser à 60 mm. Si on fraise une face puis on retourne immédiatement pour l'autre face jusqu'à côte finale, la surépaisseur continue est grande → concentration chaleur → planéité seulement 5 mm.
Avec usinage symétrique (deux faces alternées), chaque face passe au moins 2 fois jusqu'à côte finale → meilleure dissipation chaleur, planéité contrôlée à 0,3 mm.
2. Usinage stratifié multiple
Multiples cavités sur pièce tôle alu → torsion parois par effort inégal. Solution : usinage par couches multiples simultané sur toutes les cavités.
Au lieu de finir d'un coup, on divise en plusieurs couches, usinées couche par couche jusqu'à côte. Effort plus uniforme, probabilité déformation réduite.
3. Choisir des paramètres de coupe adaptés
Force de coupe et chaleur réduite par paramètres adaptés. Paramètres trop élevés → force excessive → déformation pièce, rigidité broche et durée vie outil affectées.
Parmi paramètres, la profondeur de passe (ap) influence le plus la force de coupe. Réduire ap aide à éviter déformation mais baisse l'efficacité.
Le fraisage grande vitesse CNC résout ce dilemme : réduire ap, augmenter avance (vf) et vitesse rotation (n) → force coupe réduite, efficacité maintenue.
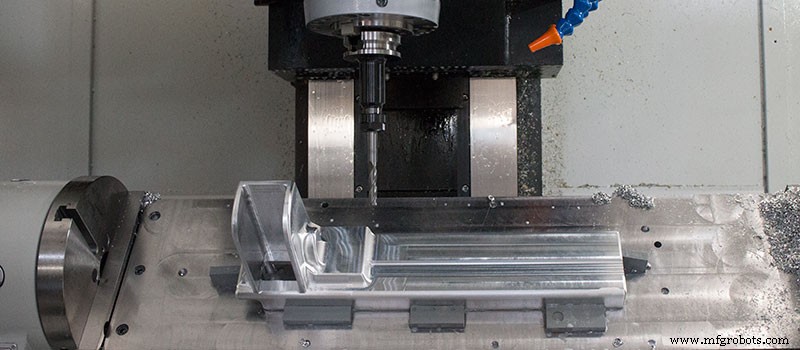
4. Optimiser la capacité des outils de coupe
Matériau et géométrie de l'outil influencent force et chaleur de coupe. Bien choisir outils et paramètres est crucial pour réduire la distorsion d'usinage.
Angle de dépouille (Front angle)
Bien configuré pour préserver résistance du tranchant (sinon usure rapide). Bon réglage = moins déformation coupe, évacuation copeaux fluide, force et température coupe réduites. Éviter angle négatif.
Angle de dépouille arrière (Rear angle)
Influence usure flank et qualité surface. Épaisseur de copeau paramètre clé pour le régler. Ébauche : avance forte, charge lourde, chaleur → dissipation nécessaire → angle arrière plus petit. Finition : arêtes vives pour réduire frottement flank/surface et déformation élastique → angle arrière plus grand.
Angle d'hélice (Helix angle)
Pour fraisage stable et force réduite, angle d'hélice le plus grand possible.
Angle de déviation principal (Main deflection angle)
Le réduire améliore dissipation chaleur et réduit température moyenne zone usinage.
Améliorer l'état physique des outils
Réduire nombre de dents fraise → capacité copeaux accrue, utile pour alliages alu. Propriétés alu → déformation copeau importante, grand espace copeaux nécessaire.
Rayon fond de gorge plus grand, moins de dents. Exemple : 2 dents pour fraise <20 mm, 3 dents pour 30–60 mm → éviter déformation paroi mince par bourrage copeaux.
Affûtage de précision des dents
Rugosité tranchant < Ra 0,4 µm. Avant utilisation neuves, pierre fine huilée pour rodage doux faces avant/arrière dents → élimine bavures, micro-dentelures. Résultat : chaleur coupe et déformation minimisées.
Contrôler strictement l'usure outil
Outil usé → rugosité pièce ↑, température coupe ↑, déformation pièce ↑. Outre matériaux bonne résistance usure, standard usure ≤ 0,2 mm, sinon nodules collés. En coupe, température pièce ≤ 100 °C pour éviter déformation.
5. Approches différenciées ébauche/fini
Ébauche et finition exigent approches différentes. Ébauche : enlever surplus matière brut au plus vite, vitesse max, former contour géométrique pour finition. Focus : efficacité, taux enlèvement matière.
Finition : précision et qualité surface visées. Focus : qualité fraisage. Épaisseur copeau dent diminuant du max à zéro → phénomène écrouissage fortement réduit, déformation pièces supprimée en partie.
6. Double serrage des pièces à parois minces
Serrage pièces parois minces alu → déformation. Pour réduire : desserrer avant cote finale, relâcher pression, pièce reprend forme initiale, puis resserrer une 2e fois.
Point de 2e serrage idéal sur surface d'appui, force serrage direction rigidité max. Si correct, force maintient pièce sans desserrage. Méthode exige opérateur expérimenté, mais minimise déformation.
7. Prédrillage puis fraisage
Pièces à cavité : fraise directe → évacuation copeaux insuffisante (espace débris limité) → accumulation chaleur, dilatation, déformation, risque casse pièce/outil.
Meilleure méthode : prédriller puis fraiser. D'abord percer trou avec outil ≥ diamètre fraise, puis engager fraise dans le trou pour commencer fraisage.
Ces informations vous aideront. 3ERP a une riche expérience de l'usinage CNC aluminium et autres métaux/plastiques pour prototypage et production. Contactez notre équipe pour tout conseil fabrication supplémentaire.
commande numérique par ordinateur
- Maîtriser la découpe plasma CNC : fondamentaux, mécanique et performance – Partie 2
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Usinage CNC de Précision de l'Acrylique (PMMA) : Précis, Sûr et Efficace
- Facteurs Influençant les Coûts d'Usinage CNC : Ce Qu'il Faut Savoir
- Trois Façons dont l'Usinage CNC Révolutionne la Fabrication Mondiale
- Contraintes de Taille en Usinage CNC : Ce Que les Designers Doivent Savoir
- Choisir le bon alliage d'aluminium pour l'usinage CNC de précision
- Réduire les coûts d'usinage CNC : conseils d'experts pour pièces de précision
- Découpe laser : usinage CNC de précision pour production de haute qualité