



Maîtriser la précision : comment les machines CNC 4 et 5 axes usinent des pièces complexes
L'usinage CNC a transformé la fabrication. Si les fraiseuses — dispositifs à fraises rotatives enlevant de la matière d'un « brut » non formé — existent depuis le XIXe siècle, l'émergence du CNC (commande numérique par ordinateur) au milieu du XXe a rendu l'usinage bien plus rapide et précis.
Les machines CNC d'aujourd'hui, pilotées par ordinateur pour contrôler le mouvement de l'outil et/ou de la table, sont des équipements hautement avancés permettant de créer des pièces complexes avec des tolérances extrêmes.
Mais face aux nombreuses options CNC, difficile de s'y retrouver. Différentes pièces exigent différents procédés selon forme, taille, quantité, usage final ; choisir le bon processus CNC n'est jamais trivial.
La grande question pour les entreprises utilisant le CNC : le nombre d'axes. 3, 4 et 5 axes sont courants, mais quelle différence pratique ? Et surtout, lequel pour votre pièce ?
Que sont les « axes » d'une machine CNC ?
Comprendre les multiples « axes » peut dérouter — à juste titre.
C'est déroutant car, intuitivement, 3 axes semblent couvrir toutes les formes. Un outil se déplaçant sur X, Y, Z (latéral, avant/arrière, haut/bas) devrait pouvoir usiner n'importe quel point de la surface. En réorientant manuellement la pièce sur la table à certains intervalles (nouveau « montage »), l'opérateur donne aussi accès à toutes les faces.
Pourtant, si beaucoup de machines n'utilisent que 3 axes et que cela suffit à beaucoup de projets, d'autres axes existent.
Ces axes supplémentaires résultent de la rotation autour d'un ou deux des axes X, Y, Z, prenant en compte non plus seulement la position mais l'orientation. Concrètement, on les exploite en pivotant l'outil de coupe ou en basculant la table porte-pièce.
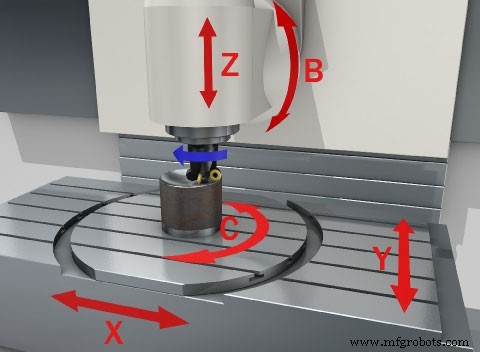
Pourquoi les machines CNC 4 et 5 axes sont-elles utiles ?
Ces axes supplémentaires apportent de nombreux avantages. Comme elles usinent la pièce sous différents angles, les machines 4 et 5 axes terminent une pièce en moins de temps, avec moins de remontages. Cela élimine les risques de mauvais alignement — inhérents à chaque réorientation manuelle pour un nouveau montage.
Autre bénéfice lié : suppression des montages complexes, généralement nécessaires pour maintenir les pièces sur machines 3 axes.
Du point de vue client, le plus grand atout du 4/5 axes est la production de formes extrêmement complexes à très haut niveau. Avec les axes supplémentaires, la machine bouge sur de nouveaux arcs et angles, avec plus de portée et flexibilité → large éventail de géométries inhabituelles.
De plus, en orientant l'outil à tout angle, la programmation choisit l'angle de coupe optimal : vitesse de coupe et évacuation copeaux optimales → qualité de finition supérieure.
Idéal aussi pour surfaces profilées. En 3 axes, un bord courbe exige multiples micro-coupes : long, finition rarement parfaite. En multi-axes, rotation progressive (ajustement 4e/5e axe) → contours quasi parfaits, finition lisse.
Usinage 5 axes ou 3+2 ? Guide court pour choisir
Choisir le nombre d'axes adapté à votre workflow est crucial. 3 axes pour jobs simples ; pour pièces complexes, upgrade nécessaire. C'est là qu'interviennent 5 axes et 3+2.
Si le 5 axes simultané est un favori pérenne, le 3+2 a sa place et des avantages distincts. Le 3+2 ou 5 axes indexé (divers noms) = usinage ne maintenant pas le contact continu outil/pièce sur tous les axes de rotation. À l'opposé, le 5 axes simultané (vrai 5 axes) utilise les 3 axes linéaires (X, Y, Z) et 2 axes rotatifs (A, B) en même temps → usinage de surfaces de contour plus complexes.
Différences de workflow
Le 3+2 utilise généralement des G-codes moins complexes. Beaucoup de logiciels 5 axes incluent des provisions pour le 3+2. Le 3+2 simplifie les mouvements d'outil car c'est effectivement une machine 3 axes sans les « torsions » de la broche pour manœuvrer l'outil.
Attention : évaluer les capacités d'évitement de collision et de simulation du logiciel FAO. Mais l'abondance d'utilitaires de programmation pour le 3+2 en a fait une option accessible.
Points communs
Les deux apportent stabilité dimensionnelle (moins de montages) et meilleure finition (outils plus courts). Le 3+2 utilise le même contrôle 3 axes pour le fraisage, mais la table peut se réorienter et pivoter dans 2 directions supplémentaires → pièce usinable sous toutes faces, moins de montages, coût global réduit. Temps de cycle réduits = coûts d'exploitation réduits pour les deux.
Usiner les 5 faces en un seul montage = moins de préparation, délais plus courts, meilleure précision, pas de transfert pièce entre machines.
Applications particulières
Le 5 axes donne des produits finis plus complexes, mais le 3+2 se distingue pour : pièces sans contrôle de contour extrême (gabariets, fixations, boîtiers...). Pour designs à détails extrêmement fins, le vrai 5 axes est préférable.
5 axes particulièrement utile pour auto, aéro, médical (qualité/finition supérieures). Tolérances serrées, géométries complexes = 5 axes. Mais le 3+2 a des atouts distincts le rendant parfois plus désirable.
D'abord, il est moins cher que le 5 axes. Applications courantes 3+2 : ébauche, usinage grande vitesse agressif. Longueur d'outil plus courte → contre-dépouilles dans cavités, parois raides, idéal pour moules et pièces à courbes/formes tubulaires inclinées. vs 3 axes conventionnel, le 3+2 utilise outil plus court/rigide, incliné vers la surface → avances/vitesses plus rapides. Incarne beaucoup d'avantages du 5 axes sans le prix élevé, bien que les 5 axes aient beaucoup progressé en prix récemment.
Les deux technologies peuvent être combinées : 3+2 pour ébauche, suivi de 5 axes simultané pour finition. La longueur d'outil courte du 3+2 s'y prête bien. Le 3+2 gère aussi efficacement le reprise d'usinage (rest machining) dans bien des cas.
Mais le 3+2 ne doit pas être vu comme substitut du 5 axes simultané. Certaines géométries exigent absolument le 5 axes : fraises à bout plat pour angles vifs en cavités. Le 3+2 utilise généralement fraise hémisphérique (comme 3 axes) → downgrade. Divers modes de coupe avec outils géométries spéciales (conique, lollipop...) requièrent le mouvement 5 axes complet pour résultats précis.
5 axes et 3+2 ont chacun leur place. Il s'agit de choisir selon son workflow, niveau d'investissement, produit final.
Quel processus pour moi ?
Comme le 4/5 axes produit pièces hautement complexes, ils sont prisés dans secteurs à gros budgets/enjeux (aérospatial). Mais une config multi-axes n'est pas nécessaire pour tout job.
Si le coût est priorité n°1 → 3 axes probable meilleur choix. Machines 3 axes moins chères, moins de compétence requise → usinage 3 axes moins cher que processus avancés. Même si coût n'est pas souci, formes très simples parfois mieux laissées au 3 axes.
Quand aucun de ces critères ne s'applique, le choix se complique. D'où l'intérêt de consulter un expert CNC pour avis sur la machine adaptée au job.
3ERP, spécialiste prototypage, est l'une des entreprises CNC leaders, et parmi les rares offrant 4 et 5 axes en plus du 3 axes courant. Nos services fraisage HAAS sont parmi les meilleurs, ingénieurs forts de nombreuses années d'expérience. 3ERP propose aussi large gamme matériaux : plastiques (ABS, Teflon, PEEK) et métaux (Alu, Acier, Titane).
Parlez à 3ERP de vos besoins usinage CNC pour savoir si 4 ou 5 axes est la meilleure solution pour votre projet.
commande numérique par ordinateur
- Comment une fraiseuse CNC peut transformer vos opérations commerciales
- Comment les machines CNC ont révolutionné la fabrication moderne : précision et efficacité 24/7
- Machines CNC expliquées : fonctionnement et rôle dans la fabrication moderne
- Comment les machines CNC peuvent stimuler la croissance de l'entreprise et booster l'efficacité
- Améliorer les pièces avec des structures en treillis imprimées en 3D
- Galvanisation Expliquée : Comment les Revêtements de Zinc Prolongent la Vie des Pièces Métalliques
- Machines CNC Expliquées : Types, Composants et Avantages Majeurs
- Comprendre les machines CNC 4 axes : avantages et comparaison aux systèmes 3 axes
- Maîtriser l'Utilisation Sécurisée des Machines CN : Guide Étape par Étape