



Réduire les coûts d'usinage CNC : conseils d'experts pour pièces de précision
L'usinage CNC est un processus de fabrication numérique établi qui peut produire des pièces de haute précision avec d'excellentes propriétés physiques directement à partir de fichiers CAO.
Le coût d'usinage des machines-outils CNC peut varier considérablement selon l'usage que vous en faites. Que vous créiez un prototype unique ou prépariez une production en série, il est nécessaire de vérifier le budget global du projet avant de passer commande.
Le calcul des coûts d'usinage CNC semble très complexe. Nous devons considérer de nombreux facteurs, et par rapport à d'autres méthodes de fabrication, l'évaluation finale des coûts est plus difficile.
Par conséquent, nous analysons d'abord quels facteurs affectent le traitement CNC. Ensuite, nous fournissons des directives réalisables pour ces facteurs, qui ont prouvé leur efficacité pour réduire le coût des pièces usinées CNC. En étant conscient de ces facteurs dès le début du cycle de développement, vous pouvez minimiser les coûts sans avoir à payer un prix élevé.
Coût de conception
L'usinage CNC s'améliore et se développe chaque année, devenant ainsi plus complexe chaque année. Par conséquent, relever le défi de la conception de pièces peut être un défi. Cependant, en apportant quelques ajustements relativement simples à la conception de la pièce ou au choix du matériau, vous pouvez encore améliorer la fonctionnalité tout en réduisant le coût d'usinage des pièces. Consulter un mécanicien ou un ingénieur expérimenté pendant la phase de conception peut augmenter le coût initial du projet, mais permettra d'économiser encore plus à long terme.
Voici une liste de considérations à garder à l'esprit :
Tolérance : Plus la tolérance est serrée, plus le coût est élevé
Taille et profondeur des trous : Les trous profonds et petits sont lents à usiner avec précision et sujets à la rupture d'outil.
Diamètre interne : Plus le diamètre est petit, plus la fraise à bout nécessaire pour le créer est petite. Plus la fraise à bout est petite, plus la vitesse d'usinage est lente. Dans la plage faisable, augmentez le diamètre du trou autant que possible.
Profondeur de coupe : Comme les trous, les poches extra-profondes nécessitent plus de temps à usiner et peuvent nécessiter des outils commandés spécialement, augmentant les coûts.
Épaisseur de paroi : Les parois minces nécessitent une attention particulière. Le minimum absolu recommandé est de 1,0 mm pour les plastiques et 0,5 mm pour les métaux.
Dépouilles — Certaines caractéristiques, telles que les rainures de joint torique ou les clavettes, peuvent (et doivent souvent) être usinées avec un outil spécialement conçu pour les dépouilles.
Comment optimiser la conception et minimiser les coûts ?
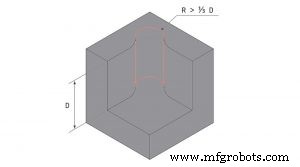
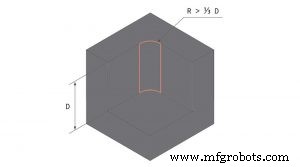
1. Ajouter un rayon aux arêtes verticales intérieures
Tous les outils de fraisage CNC ont une forme cylindrique, ce qui produit un rayon lors de la coupe du bord de la cavité.
Utiliser un outil de diamètre plus petit pour réduire le rayon d'angle. Cela signifie que plusieurs passes seront nécessaires à une vitesse plus faible — les outils plus petits ne peuvent pas enlever la matière aussi rapidement qu'un outil plus grand en une seule passe, ce qui augmente le temps de fraisage et donc les coûts du projet.
Pour réduire les coûts, les experts recommandent que le rayon d'angle soit légèrement plus grand que le rayon de l'outil qui sera utilisé pour usiner la poche. Cela peut réduire la charge sur l'outil et réduire davantage les coûts de fabrication.
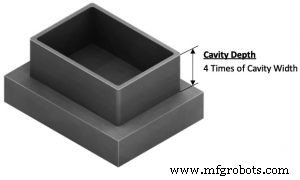
2. Limiter la profondeur des cavités
L'usinage de cavités profondes affecte considérablement le coût des pièces CNC, car beaucoup de matière doit être enlevée, ce qui est très chronophage.
La longueur de coupe des outils CNC est limitée : généralement, lorsque la profondeur de coupe atteint 2 à 3 fois le diamètre de la cavité, ils fonctionnent le mieux. Concevoir une cavité plus profonde, en raison du besoin d'outils spéciaux ou de systèmes CNC multi-axes, entraîne une augmentation des coûts.
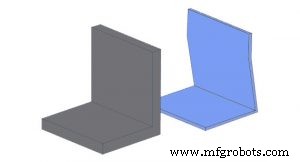
3. Augmenter l'épaisseur des parois minces
Augmentez l'épaisseur de la paroi mince pour réduire le temps d'usinage. À moins que le poids ne soit le facteur principal, les pièces épaisses et solides seront plus stables.
Les pièces minces sont sujettes aux vibrations. Pour éviter la déformation ou la fissuration lors de l'usinage de parois minces, il est nécessaire d'effectuer plusieurs passes à une faible profondeur de coupe, ce qui rend leur usinage précis difficile.
Pour les pièces métalliques, l'épaisseur de paroi conçue doit être supérieure à 0,8 mm (plus c'est épais, mieux c'est). Pour les pièces en plastique, l'épaisseur minimale de paroi doit être maintenue au-dessus de 1,5 mm. Lors du placement de trous ou de filets très près du bord d'une pièce, vous rencontrerez souvent des parois minces. Lors du placement de trous dans votre conception, assurez-vous de suivre également les directives ci-dessus.
4. Limiter la longueur des filets
Limitez la longueur maximale du filet à 3 fois le diamètre du trou. Pour les filets dans les trous borgnes, il est préférable d'augmenter le diamètre d'au moins 1/2 au fond du trou.
Spécifier des filets plus longs que nécessaire peut augmenter le coût des pièces CNC, car un outillage spécial peut être requis.
5. Concevoir des trous avec des tailles standard
La taille de foret standard est utilisée lors de la conception du trou, et le trou CNC peut être usiné rapidement et avec précision avec le foret standard. Pour les tailles non standard, une fraise à bout doit être utilisée pour usiner le trou, ce qui augmente les coûts.
Il est recommandé de limiter la profondeur de tous les trous à 4 fois le diamètre. Si vous faites des trous plus profonds (jusqu'à 10 fois le diamètre), cela augmentera le coût en raison de la difficulté d'usinage.
6. Spécifier les tolérances uniquement lorsque nécessaire
Définir des tolérances strictes augmentera le coût du CNC, car cela augmente non seulement le temps d'usinage, mais nécessite également une inspection manuelle. Si une tolérance spécifique n'est pas définie sur le dessin technique, la tolérance standard (±0,125 mm ou plus) sera utilisée pour usiner la pièce, ce qui est suffisant pour la plupart des caractéristiques non critiques.
La virgule dans la dimension est importante. Elle spécifie le niveau de précision et l'instrument utilisé pour la mesure. Par exemple, deux décimales indiquent que l'usineur peut utiliser un pied à coulisse pour la mesure, tandis que trois décimales indiquent qu'un micromètre ou un outil MMT équivalent doit être utilisé. Pour minimiser les coûts, évitez d'ajouter des décimales supplémentaires à la dimension.
7. Maintenir le nombre de réglages de machine au minimum
Il est recommandé de concevoir des pièces qui peuvent être usinées en aussi peu de réglages de machine que possible, de préférence en un seul réglage.
La rotation ou le repositionnement des pièces augmente les coûts de fabrication car cela doit généralement être fait manuellement. De plus, pour les géométries complexes, des dispositifs de fixation personnalisés peuvent être nécessaires, ce qui augmente encore les coûts. Les géométries particulièrement complexes peuvent nécessiter un système CNC multi-axes, ce qui augmente encore le prix.
On peut envisager de diviser la pièce en plusieurs géométries, qui peuvent être usinées CNC en un seul réglage, puis boulonnées ou soudées ensemble. Cela s'applique également aux pièces avec des poches profondes.
8. Supprimer tout texte et lettrage
L'ajout de texte sur la surface des pièces usinées CNC peut augmenter considérablement les coûts en raison de la nécessité d'étapes d'usinage supplémentaires et chronophages. Si le texte est nécessaire, préférez le texte gravé au texte en relief, car ce dernier nécessite l'enlèvement de beaucoup plus de matière.
9. Éviter les (multiples) finitions de surface
La finition de surface améliore l'apparence des pièces usinées CNC et renforce leur résistance aux environnements difficiles, mais elle augmente également les coûts.
Demander plusieurs finitions de surface différentes sur la même pièce augmentera encore le prix, alors essayez de choisir la finition de surface après usinage, et ne demandez des traitements de surface multiples que lorsque c'est absolument nécessaire.
Coût des matériaux
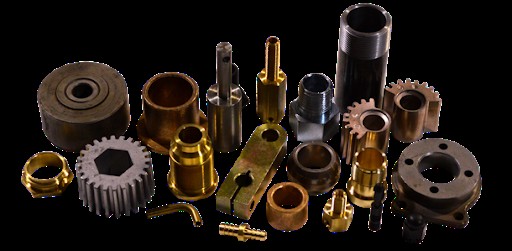 Le choix des matériaux pour les pièces d'usinage affecte les coûts de deux manières : les coûts des matières premières et les coûts d'usinabilité des matériaux. Certains matériaux sont plus chers en tant que matières premières que d'autres, tandis que d'autres sont plus difficiles à fabriquer. Plus l'usinabilité du matériau est faible, plus il est cher.
Si le matériau à utiliser est potentiellement dangereux, des précautions de sécurité supplémentaires doivent être prises, augmentant ainsi les coûts de production. Ce qui suit présente principalement le coût d'usinabilité des matériaux.
L'usinabilité fait référence à la facilité de coupe du matériau. Plus l'usinabilité est élevée, plus le matériau peut être usiné rapidement en CNC et moins le coût est élevé.
Le cuivre est un bon conducteur électrique, en particulier le laiton C360 qui est le métal le plus usinable, facile à fraiser, et peut être traité à haute vitesse, et pourrait avoir les propriétés mécaniques, chimiques ou conductrices nécessaires pour votre application. Mais le cuivre est beaucoup plus cher que l'aluminium. Bien que l'aluminium ait environ 60 % de la conductivité électrique du cuivre, les économies de poids et de coût pourraient vous inciter à reconsidérer l'aluminium.
L'usinabilité de l'acier est 10 fois inférieure à celle de l'aluminium, et le temps d'usinage est au moins 2 fois supérieur à celui de l'aluminium. Notez que différents grades d'acier ont différentes propriétés d'usinage. Par exemple, l'indice d'usinabilité de l'acier inoxydable 304 (l'alliage d'acier inoxydable le plus courant) est de 45 %, tandis que l'indice d'usinabilité de l'acier inoxydable 303 (un alliage à composition chimique très similaire) est de 78 %, donc plus facile à usiner. L'acier inoxydable 17-4 PH est difficile à couper. Si la haute résistance et la résistance à la corrosion ne sont pas critiques, essayez le 316L ou le 304 à la place.
Si la dureté est une préoccupation, le 4140 pourrait être votre premier choix, mais le 1018 est très peu coûteux et prend une trempe de surface admirable.
L'usinabilité des plastiques dépend principalement de leur rigidité et de leurs propriétés thermiques. Certains plastiques ont une excellente résistance à l'usure, à la corrosion ou aux produits chimiques, d'autres performent bien sous la chaleur ou la flamme, tandis que d'autres ont d'excellentes propriétés de résistance, d'impact ou électriques.
Le POM (Delrin) est le plastique le plus facile à usiner, suivi de l'ABS. Le PEEK et le Nylon sont d'autres plastiques d'ingénierie courants, qui sont difficiles à usiner. Généralement, plus le matériau est mou, plus le risque d'instabilité dimensionnelle et de filetage pendant le fraisage est grand.
Pour les pièces d'usinage, de nombreux excellents matériaux peuvent être usinés, chacun avec son propre ensemble unique de propriétés, applications et coûts. Le prix des différents matériaux de stock peut varier considérablement, mais est généralement basé sur la disponibilité générale, il est donc nécessaire de choisir le matériau le plus approprié selon la situation réelle.
Coût de main-d'œuvre
 Le machiniste impliqué dans la fabrication des pièces doit être payé pour son travail. Il passe du temps à configurer la machine pour des opérations CNC personnalisées et à s'assurer que toutes les opérations sont effectuées de manière à produire de bons résultats. Si les pièces sont difficiles, plus complexes et nécessitent un niveau plus élevé et l'expertise d'un mécanicien formé, les coûts de production augmenteront. Ces compétences et expériences supplémentaires ont un prix, car elles sont principalement acquises par l'expérience professionnelle plutôt que par l'éducation formelle. Plus la production d'une pièce est intensive en main-d'œuvre, plus son prix sera élevé.
Le post-traitement des pièces, la finition ou l'assemblage nécessitent également un travail manuel supplémentaire, ce qui augmentera également les coûts de main-d'œuvre. Par conséquent, il est judicieux de sous-traiter certaines pièces de précision en Chine, qui dispose de capacités de fabrication élevées et de coûts de main-d'œuvre pas particulièrement élevés.
Coût de la machine
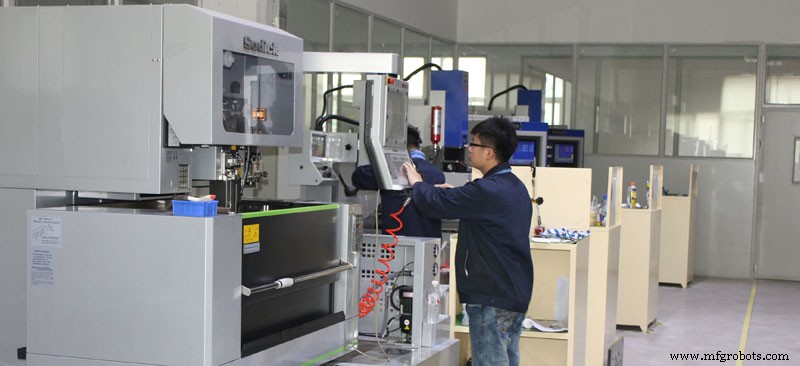 Les équipements d'usinage et de fabrication modernes sont différents et très chers. Une pièce peut-elle être terminée avec une machine multi-axes ou nécessite-t-elle plusieurs machines ? Et combien de machines et d'opérations différentes sont nécessaires ? La taille et la fonction de l'équipement requis augmenteront les facteurs qui affectent le coût total.
Vous pouvez louer plusieurs types différents de machines CNC pour le projet. Le choix peut affecter le coût de votre travail. Pour les machines à 3 axes, y compris les fraiseuses CNC et les tours CNC, les coûts d'exploitation des machines multi-axes sont relativement plus élevés.
Lorsque nous recevons le projet, nos ingénieurs vérifient d'abord le processus de production, puis choisissent la méthode de production la plus économique, et enfin nous obtenons le temps de production. Comme différents processus de production auront des temps de production différents, parfois le prix de la pièce sera très élevé.
Cependant, ne vous inquiétez pas car nos ingénieurs sont très professionnels et les prix que nous proposons sont précis. Nos prix ne sont pas nécessairement les moins chers, mais ils doivent être les plus appropriés pour la même qualité.
Enfin, la quantité de pièces. Plus le nombre de pièces est grand, plus le coût de chaque unité supplémentaire est faible. Cela signifie que les grosses commandes augmentent le coût final des pièces, mais réduisent le coût unitaire. Si vous voulez fabriquer plusieurs pièces identiques, vous pouvez réutiliser la même programmation CAM et les mêmes fixations, ou vous pouvez couper plusieurs pièces à partir du même stock à la fois.
SANS est spécialisé dans la fabrication de pièces de précision CNC sur mesure, sans quantité minimale. Spécialisé dans la fabrication de divers types, petits volumes et commandes de prototypes. Peut vous donner un devis rapide et une livraison rapide.
Demandez un devis maintenant !
Processus de fabrication
- Réduire les coûts d'usinage CNC : stratégies éprouvées pour gagner du temps et économiser
- Comprendre les coûts d'usinage CNC : facteurs clés et guide de tarification
- Facteurs Influençant les Coûts d'Usinage CNC : Ce Qu'il Faut Savoir
- Réduire les Coûts d'Usinage CNC : Stratégies Éprouvées pour Précision et Économies
- Comprendre les Coûts d'Usinage CNC : Facteurs Clés et Optimisation
- 10 Stratégies Prouvées pour Réduire les Coûts des Pièces Usinées CNC
- Contraintes de Taille en Usinage CNC : Ce Que les Designers Doivent Savoir
- Comprendre la déflexion d'outil en usinage CNC – Causes et stratégies efficaces de réduction
- Maîtriser la Lecture de Plans CNC : Compétences Essentielles pour Machinistes Modernes