



Comment minimiser les tolérances indésirables en usinage CNC
Avec le développement de la technologie CNC, l'usinage CNC doit être de plus en plus fin, alors que les tolérances indésirables existent encore dans le processus d'usinage. Comment éviter au maximum les tolérances indésirables ? Le passage suivant pourrait résoudre le problème.
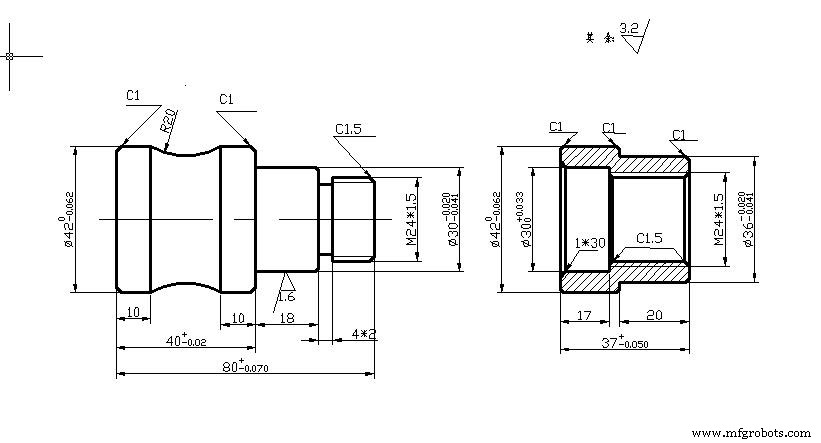
En usinage CNC, le terme tolérance est généralement utilisé dans deux contextes différents : l'un est les machines CNC et l'autre est la conception pour l'usinage CNC.
Dans une machine CNC, la tolérance est le certificat de précision dimensionnelle qu'une machine peut approcher lors de l'usinage d'une pièce. Et la certification peut être très précise pour une machine CNC car leurs pièces d'usinage peuvent atteindre une précision de ± 0.0025 mm, ce qui est juste un quart de la taille d'un cheveu humain. Alors que les tolérances de différentes machines CNC varient, elle est généralement spécifiée par les fabricants, par exemple. 0.02 mm est une tolérance moyenne typique, tandis que les fournisseurs la spécifieraient selon les exigences des clients.
La tolérance est la plage acceptable de variation de la dimension d'une pièce en conception et fabrication, à condition que toutes les fonctions des pièces ne puissent pas être affectées. Différente de la tolérance en usinage CNC de précision normale, les concepteurs la déterminent à travers la fonction, l'ajustement et la forme de la pièce, qui sont les clés essentielles pour les composants qui s'emboîtent ou interfèrent. Par exemple, comparé à la poignée de porte, les pièces d'un moteur électrique auraient besoin d'une tolérance plus élevée. C'est parce que ce dernier a de nombreuses caractéristiques qui s'emboîtent avec d'autres composants. La tolérance est toujours représentée par le nombre marqué écrit à côté de la dimension à laquelle elle s'applique.
| Plage de dimension linéaire | f(fin) | m(moyen) | c(grossier) | v(très grossier) |
|---|---|---|---|---|
| 0.5 jusqu'à 3 | ±0.05 | ±0.1 | ±0.2 | — |
| au-dessus de 3 jusqu'à 6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| au-dessus de 6 jusqu'à 30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| au-dessus de 30 jusqu'à 120 | ±0.1 | ±0.3 | ±0.8 | ±1.5 |
| au-dessus de 120 jusqu'à 400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| au-dessus de 400 jusqu'à 1000 | ±0.3 | ±0.8 | ±2.0 | ±4.0 |
| au-dessus de 1000 jusqu'à 2000 | ±0.5 | ±1.2 | ±3.0 | ±6.0 |
| au-dessus de 2000 jusqu'à 4000 | — | ±2.0 | ±4.0 | ±8.0 |
La tolérance standard acceptable en usinage CNC.
Les tolérances générales peuvent être définies pour des mesures linéaires ou angulaires, ainsi que pour les chanfreins ou autres pièces arrondies. Ces tolérances spécifient des tolérances standard pour 4 classes différentes basées sur leur plage pour une dimension de pièce.
Ces classes sont organisées dans un graphique qui sépare les différentes limites de tolérance comme très grossier (v), grossier (c), moyen (m), et fin (f).
La plage pour chaque limite de tolérance pour un intervalle de dimension particulier est basée sur les Standards Internationaux (EN 20286, JIS B 0401, ISO 286, ISO 1829, ISO 2768, ANSI B4.1, ANSI B4.2).
Qu'est-ce qui cause la tolérance pendant l'usinage CNC ?
Voici 7 facteurs que je conclus qui pourraient causer la tolérance CNC :
1. Erreur de programmation.
Cette erreur est principalement générée dans le processus de logiciel de programmation CNC, qui appartient à un type d'erreur d'interpolation, c'est-à-dire une erreur générée lorsque le contour de la pièce est approximé en utilisant un segment de ligne droite ou d'arc, qui joue un rôle important dans la précision d'usinage de la pièce. Parmi les facteurs d'influence, c'est une raison très importante.
2. Erreur d'arc de nez d'outil.
Dans le processus de coupe du trou intérieur, lorsque l'opération est effectuée sur le cercle extérieur, l'arc de nez d'outil n'affecte généralement pas la taille et la forme, mais lorsque la surface conique ou l'arc est traité, l'arc de nez d'outil l'affectera, conduisant généralement à une surcoupe ou sous-coupe.
3. Erreur de mesure.
Cette erreur est généralement affectée par la précision de mesure de l'outil de mesure, et peut aussi avoir un certain impact parce que le mesureur n'utilise pas la méthode d'opération correcte pour mesurer, et la taille mesurée dévie généralement.
4. Erreur d'usure d'outil.
Lorsque la machine-outil CNC fonctionne continuellement, le matériau des pièces à traiter et l'outil lui-même sont dans un environnement de haute température et haute pression, et la pointe de l'outil souffre généralement beaucoup d'usure, ce qui entraînera également certaines erreurs. Au début du travail, la vitesse d'usure de la pointe de l'outil sera plus rapide, puis elle deviendra de plus en plus petite jusqu'à ce qu'il y ait à nouveau une tendance d'accélération progressive.

5. Erreur causée par la perte d'élan inverse.
L'erreur de la machine-outil CNC est causée par l'écart entre les machines et la déformation élastique entre les pièces de transmission de la machine-outil.
6. Erreur de réglage d'outil.
Le processus principal de ce type d'erreur est dans le processus de réglage d'outil. Lorsque l'outil commence à se déplacer vers la position du point de départ, le système d'exploitation générera une certaine valeur de ratio d'ajustement d'avance, qui affectera la déviation.
7. Erreur du système de machine-outil.
Le corps de la machine-outil peut avoir une certaine influence, résultant dans l'apparition de tolérances de forme et de position, qui généralement ne peuvent pas être ajustées ; dans l'unité de servo, le dispositif d'entraînement aura une certaine erreur de positionnement répétée pendant le fonctionnement, qui est causée par l'impulsion machine. La taille de l'équivalent a un certain impact sur le système, et l'uniformité et la route de transmission auront un impact sur le système, mais les deux erreurs ci-dessus sont relativement petites et stables, et n'ont besoin d'être considérées que pendant l'usinage de précision.
Comment devrions-nous éviter les tolérances indésirables ?
En opération réelle, les machines-outils CNC ne peuvent pas traiter des pièces sans aucune erreur, mais si certaines améliorations sont apportées à l'opération des machines-outils CNC, les erreurs seront efficacement contrôlées dans une plage raisonnable.
Premièrement, avant que les pièces ne soient traitées par CNC, un programme de traitement avec un certain degré de faisabilité doit être écrit. En général, il y a deux méthodes pour écrire des programmes, l'une est la programmation manuelle, et l'autre est la programmation assistée par ordinateur.
Avant que les pièces ne soient traitées par commande numérique, un programme de traitement avec un certain degré de faisabilité doit être écrit. En général, il y a deux méthodes pour écrire des programmes, l'une est la programmation manuelle, et l'autre est la programmation assistée par ordinateur.
Programmation manuelle
La programmation manuelle est généralement seulement applicable à l'écriture de programmes de pièces simples, et il n'y a généralement pas de déviation dans ce lien.
Programmation assistée par ordinateur
La programmation assistée par ordinateur vise l'écriture de programmes de pièces à haute demande et complexes, mais en raison de la nécessité d'utiliser le logiciel correspondant pour définir le point de changement d'outil et la trajectoire, il y aura inévitablement certains problèmes, qui nécessitent un niveau très élevé de modification et de réglages. En même temps, faites attention à savoir si le programme a une faisabilité extrêmement élevée. Ces aspects peuvent mener à des erreurs. En général, augmenter le nombre de nœuds peut efficacement résoudre de tels problèmes.
Gestion du rayon de nez d'outil
Après la programmation terminée, l'attention doit être portée sur la valeur du rayon de nez d'outil. Non seulement les instructions correspondantes doivent être utilisées dans le programme, mais aussi la valeur du rayon de nez d'outil possédée par la machine-outil CNC doit être mesurée. Après la mesure, la page de réglage des paramètres doit être définie. Ce n'est qu'après avoir entré un tel processus que la valeur correspondante dans la commande de programme CNC peut être utilisée, sinon la valeur par défaut du rayon de nez d'outil dans le système est toujours zéro. Par conséquent, nous devons faire attention au matériau de l'outil utilisé, et vérifier souvent si la pièce et le porte-outil sont serrés et si la longueur de la pièce dépassant du dispositif de serrage répond à la norme.
Après cela, le travail à faire est de régler le couteau, en utilisant généralement la coupe d'essai et le réglage de couteau. La sélection des outils peut améliorer la qualité de traitement d'une part, et favoriser l'amélioration de l'efficacité de traitement d'autre part.
Notre tolérance d'usinage CNC
Voici un tableau de tolérance de notre usinage peut contrôler les pièces dans.
| Procédé | Tolérance |
|---|---|
| Fraisage CNC | ± 0.005″ (métal) / ±0.010″ (plastique) |
| Tournage CNC | ± 0.005″ (métal) / ±0.010″ (plastique) |
| Tour CNC | ± 0.005″ (métal) / ±0.010″ (plastique) |
| Gravure | ± 0.005″ (métal) / ±0.010″ (plastique) |
| Finition de surface | 125 RA |
Une opération appropriée peut non seulement améliorer la tolérance CNC mais aussi économiser du temps CNC
Comparées aux machines-outils ordinaires, les machines-outils CNC sont très différentes. Il n'est pas faisable d'appliquer directement les méthodes utilisées pour gérer les machines-outils ordinaires aux machines-outils CNC. Selon l'expérience des usines avec une longue durée de service, généralement, une usine avec un grand nombre de machines-outils CNC ferait mieux d'adopter une gestion centralisée et de faire une disposition raisonnable selon la production. Si les conditions le permettent, l'ordinateur peut être utilisé pour une gestion intégrée, et l'ordinateur peut gérer toutes les informations de travail de manière unifiée, de sorte que le partage d'informations puisse être réalisé, ce qui peut grandement réduire le temps de préparation requis pour la production, et la productivité augmentera naturellement.
Conclusion
Dans l'ensemble du processus d'usinage, les erreurs sont inévitables, mais si plus d'améliorations sont apportées à la méthode d'opération des machines-outils CNC, dans le processus de production réel, peu importe dans la production et le traitement de pièces en petites séries, il y a encore des exigences de précision moyenne. Des tolérances trop serrées ou trop larges ne feront qu'augmenter le temps d'usinage.
En fait, des tolérances uniques ne sont pas requises dans de nombreuses pièces CNC, tandis qu'il existe des tolérances standard utilisées parmi différentes machines. Si vous n'êtes pas sûr des tolérances, utilisez les valeurs standard comme dimensions. À moins que ce ne soit nécessaire, essayez de ne pas spécifier les tolérances. Chez JTR, vous pouvez obtenir des conseils professionnels de notre équipe professionnelle. N'attendez pas pour nous contacter si vous avez des intérêts.
Technologie industrielle
- 12 stratégies éprouvées pour accélérer la croissance de votre entreprise d'usinage CNC
- Usinage CNC : le choix premier pour le succès du prototypage rapide
- Maîtriser l'usinage CNC : Techniques éprouvées pour la précision et l'efficacité
- Solutions avancées d'usinage CNC pour la céramique
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- Usinage de précision CNC expliqué : processus, équipements et avantages clés
- Usinage CNC vs fabrication additive : choisir le meilleur pour prototypes métalliques
- Booster l'efficacité de votre CNC 5 axes : 4 conseils d'initiés éprouvés
- Conseils essentiels de pré-production pour la création de modèles CNC