



Conseils essentiels usinage CNC pour pièces plastique haute qualité
Application usinage CNC s'étend, plastiques de plus en plus populaires : légers, faciles usiner, généralement moins chers que métaux. Industrie mécanique : exigences retard flamme, isolation, résistance abrasion → plastiques souvent utilisés. Aujourd'hui : conseils pièces plastique usinées, de conception à usinage, pour finition parfaite.
Conseils conception pièces plastique
Concevoir pièces plastique usinables = nombreux facteurs importants : conception, outillage, sélection matériau, production. Garder intention conception/usage final, construire pièces autour exigences fonctionnelles. Réduire poids, éliminer étapes fabrication/assemblage, améliorer composants structurels, réduire coûts, accélérer mise marché. Pour atteindre objectifs conception pièces plastique production, facteurs clés :
1. Considérations matériau
Fabricants choisissent souvent grades plastique familiers applications similaires, ou recommandations fournisseurs. Résine ainsi choisie peut suffire, mais rarement optimale. Sélection plastique = tâche complexe : température, résistance chimique, chaleur, inflammabilité, propriétés électriques/mécaniques (normes publiques/privées), coopération plastique/toutes étapes assemblage, etc.
2. Rayons
Rayon doit toujours considérer épaisseur pièce → éliminer zones fortes contraintes, fracture possible. Règle générale : épaisseur angles entre 0,9× épaisseur nominale et 1,2× épaisseur nominale.
3. Épaisseur paroi
Concevoir pièces même épaisseur paroi → évite nombreux défauts fabrication. Plastique fondu coule vers zone résistance. Si épaisseur incohérente, fondu coule zone épaisse d'abord → zone fine mal remplie. Zones épaisses refroidissent plus lent → risques vides/défauts affaissement. Angles arrondis aident remplissage correct moulage.
4. Retrait pièce
Retrait fabrication pièces plastique peut représenter 20 % volume. Matériaux cristallins/semi-cristallins plus sujets retrait thermique. Matériaux amorphes : retrait faible. Moyens éviter problèmes retrait moulage :
- Ajuster formulation, concevoir moule selon retrait prévu → dimensions requises.
- Optimiser paramètres : température moulage, fusion, vitesse/pression/temps injection, temps refroidissement.
Conseils usinage plastique
Pas de machines CNC « plastique ». Outils coupe plastique = outils travail métal. Rigidité/précision/puissance → usinent même plastiques durcis.
1. Effet thermique
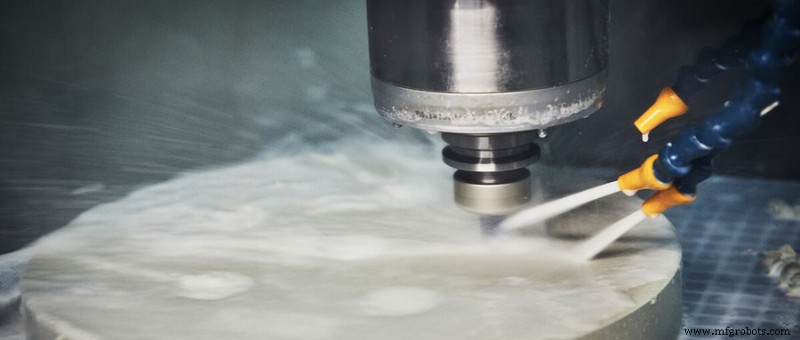
Plastiques plus sensibles chaleur que métaux → matériaux deviennent collants par chauffage coupe.
- Refroidissant gros débit sur outil + air comprimé souffler copeaux/outil zone coupe. Réduit température zone coupe + empêche copeaux plastique coller outil.
- Augmenter angles dépouille/attaque outil, maintenir arête tranchante → réduire chaleur frottement, éviter déformation plastique/chaleur.
- Augmenter avance outil surface pièce : 200–300 m/min, avance 0,05–0,2 mm/tr.
- Combiner tête coupe carbure chrome-tungstène base cobalt + carbure cémenté → productivité/performances ↑.
2. Influence force et déformation
Dilatation thermique chaleur coupe → pièce gauchit/tord. Résilience déformation pièce sur outil/fixation → casse outil, rupture fixation. Prévention :
- Surfaces planes pièces minces faciles gauchir : raboteuse ou fraise petit diamètre, fraisage empilé aller-retour. Formes usinage : plusieurs pièces milieu, fixées haut/bas plaque fine métal, usinées simultanément. Après usinage, retirer pièces complètement refroidies, plastique durci, dimensions stables, pas gauchissement/déformation.
- Pièces épaisses : éviter casse outil/rupture fixation par résilience pièce pendant usinage forme → coupe intermittente : contour extérieur par rabattage haut/bas + rainurage haut/bas. Selon forme : tournage, alésage, formage, rainurage remplacent fraisage/perçage. Si fraisage/perçage inévitables → diamètre fraise minimal en assurant résistance.
3. Paramètres coupe
Problème principal : frottement excessif et déformation plastique pièce, pas coupe. Éviter 2e problème : outil toujours tranchant, congeler si matériau pas assez résistant. Plastiques durs/fragiles basses températures.
Éviter copeau fondant sur pièce usinée CNC : outil en mouvement constant, pas stationnaire trop longtemps. Évacuer copeau ASAP. Donc avance usinage plastique doit être grande. Avance haute → vitesse broche rapide. Vitesse estimée ~3× avance alu, vitesse coupe correspondante.
Conseils pour finition parfaite pièces plastique
Problème courant usinage CNC thermoplastiques : arrachement matière. Fréquent plastiques sombres. Comment résoudre et obtenir finition parfaite produits plastique ingénierie ? Prévenir arrachement = usinage correct clé. Conseils pour usinage réussi + finition lisse :
1. Géométrie outil
Outil géométrie correcte pour couper matière correctement. Vs usinage métal CNC, plastiques ingénierie requièrent forme outil positive ou neutre. Trop positif → outil s'enfonce matière → effet arrachement.
2. Fixation/serrage correct
Fixer fermement pièces/fixations = étape critique. Fixation incorrecte → vibrations pièce/outil → outil s'enfonce ou s'éloigne surface. Fixation correcte = contact correct surface pièce/outil → finition souhaitée.
3. Avance et vitesse outil correctes
Avance/vitesse recommandées varient selon matériau. Régler équipement coupe taux usinage approprié → prolonge durée vie outil sans sacrifier vitesse/efficacité production.
Processus de fabrication
- Comment l'Industrie 4.0 révolutionne l'usinage CNC
- 12 stratégies éprouvées pour accélérer la croissance de votre entreprise d'usinage CNC
- Bras robotiques en usinage CNC : booster efficacité et rentabilité
- Réduire les coûts usinage CNC sans compromettre la qualité
- Solutions avancées d'usinage CNC pour la céramique
- Usinage CNC de précision dans la production moderne de smartphones
- Débloquez une efficacité maximale : usinage CNC plastique pour la production de pièces
- Usinage CNC de prototype : production en petites séries efficace pour l'innovation industrielle
- Booster l'efficacité de votre CNC 5 axes : 4 conseils d'initiés éprouvés