



Techniques éprouvées pour obtenir une précision dimensionnelle en usinage
La précision d'usinage fait référence au degré auquel les paramètres géométriques réels (taille, forme et position) de la pièce après traitement correspondent aux paramètres géométriques idéaux spécifiés sur le dessin. Plus le degré de conformité est élevé, plus la précision d'usinage est élevée.
En usinage, en raison de l'influence de divers facteurs, il est en fait impossible de traiter chaque paramètre géométrique de la pièce pour qu'il corresponde exactement au paramètre géométrique idéal, et il y aura toujours des écarts. Cet écart est l'erreur d'usinage.
Explorer à partir des trois aspects suivants :
- Méthode d'obtention de la précision dimensionnelle de la pièce
- Méthode d'obtention de la précision de forme
- Méthode d'obtention de la précision de position
1. Méthode d'obtention de la précision dimensionnelle de la pièce
(1) Méthode par essai de coupe
C'est-à-dire, essayer d'abord de couper une petite partie de la surface usinée, mesurer la taille de l'essai de coupe, ajuster la position du tranchant de l'outil par rapport à la pièce selon les exigences d'usinage, puis essayer de couper à nouveau, et mesurer à nouveau, ainsi après deux ou trois essais de coupe et mesures, lorsque la taille répond aux exigences après traitement, couper toute la surface à usiner.
La méthode d'essai de coupe passe par « essai de coupe-mesure-réglage-nouvel essai de coupe », et répète jusqu'à ce que la précision dimensionnelle requise soit atteinte.
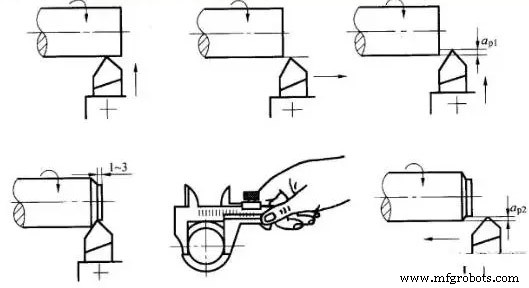
La précision atteinte par la méthode d'essai de coupe peut être très élevée. Elle ne nécessite pas de dispositifs compliqués, mais cette méthode prend du temps (nécessitant plusieurs réglages, essais de coupe, mesures et calculs), a une faible efficacité, et dépend du niveau de compétence des ouvriers et de la précision des instruments de mesure. La qualité est instable, donc elle n'est utilisée que pour la production unitaire et en petites séries.
Comme un type de méthode d'essai de coupe - l'ajustement, il est basé sur la pièce traitée, traiter une autre pièce d'ajustement, ou combiner deux (ou plusieurs) pièces ensemble pour le traitement. Les exigences de la taille finale traitée dans le travail d'ajustement sont basées sur les exigences d'ajustement avec les pièces usinées.
(2) Méthode de réglage
Utiliser un échantillon ou des pièces standard pour régler les positions relatives précises de la machine-outil, du dispositif de fixation, de l'outil de coupe et de la pièce pour assurer la précision dimensionnelle des pièces. Comme la taille est réglée à l'avance, il n'est pas nécessaire de réessayer la coupe pendant l'usinage. La taille est automatiquement obtenue et reste inchangée pendant l'usinage d'un lot de pièces. C'est la méthode de réglage. Par exemple, lors de l'utilisation d'un dispositif de fraisage, la position de l'outil est déterminée par le bloc de réglage d'outil. L'essence de la méthode de réglage est d'utiliser le dispositif de distance fixe ou le dispositif de réglage d'outil sur la machine-outil ou le porte-outil pré-réglé pour faire atteindre à l'outil une certaine précision de position par rapport à la machine-outil ou au dispositif, puis traiter un lot de pièces.
C'est aussi une sorte de méthode de réglage d'avancer l'outil selon le cadran et puis couper sur la machine-outil. Cette méthode doit déterminer l'échelle sur le cadran selon la méthode d'essai de coupe. En production de masse, des dispositifs de réglage d'outil tels que des butées à course fixe, des prototypes et des gabarits sont souvent utilisés pour le réglage.
La méthode de réglage a une meilleure précision et stabilité d'usinage que la méthode d'essai de coupe, et une productivité plus élevée. Elle ne nécessite pas un niveau élevé d'opérateurs de machine-outil, mais a des exigences élevées pour les ajusteurs de machine-outil, et est souvent utilisée en production par lots et en série.
(3) Méthode de dimension fixe
La méthode d'utiliser la taille correspondante de l'outil pour assurer la taille de la pièce à usiner est appelée la méthode de dimensionnement. Elle utilise des outils de taille standard pour l'usinage, et la taille de la surface usinée est déterminée par la taille de l'outil. C'est-à-dire qu'un outil avec une certaine précision dimensionnelle (comme aléseur, foret, etc.) est utilisé pour assurer la précision de la pièce (comme un trou).
La méthode de dimensionnement est facile à utiliser, a une productivité élevée, et la précision d'usinage est relativement stable. Elle n'a presque rien à voir avec le niveau technique des ouvriers. Elle a une productivité élevée et est largement utilisée dans divers types de production. Par exemple, perçage, alésage, etc.
(4) Méthode de mesure active
Pendant le processus d'usinage, les dimensions d'usinage sont mesurées pendant l'usinage, et après que les résultats mesurés sont comparés avec les dimensions requises par la conception, soit la machine-outil peut continuer à travailler, soit la machine-outil peut être arrêtée. C'est la méthode de mesure active.
Actuellement, les valeurs en mesure active peuvent être affichées numériquement. La méthode de mesure active ajoute le dispositif de mesure au système de processus (c'est-à-dire l'unité de machines-outils, outils de coupe, dispositifs de fixation et pièces) et devient son cinquième facteur.
La méthode de mesure active a une qualité stable et une productivité élevée, ce qui est la direction de développement.
(5) Méthode de contrôle automatique
Cette méthode est composée d'un dispositif de mesure, d'un dispositif d'avance et d'un système de contrôle. Elle combine le dispositif de mesure, le dispositif d'avance et le système de contrôle en un système de traitement automatique, et le processus d'usinage est automatiquement terminé par le système.
Une série de tâches telles que la mesure de taille, l'ajustement de compensation d'outil, la coupe de traitement et l'arrêt de la machine sont automatiquement terminées, et la précision de taille requise est automatiquement atteinte. Par exemple, lors de l'usinage sur une machine CNC, les pièces sont contrôlées par diverses instructions du programme pour contrôler la séquence d'usinage et la précision d'usinage.
La méthode de contrôle automatique initiale a été réalisée en utilisant la mesure active et des systèmes de contrôle mécaniques ou hydrauliques. Actuellement, des programmes pré-arrangés selon les exigences de traitement ont été largement utilisés. Des programmes émis par le système de contrôle pour contrôler les machines-outils ou des machines-outils à commande numérique qui sont émis par le système de contrôle pour exécuter des instructions d'information numérique, et peuvent s'adapter aux changements des conditions de traitement pendant l'usinage, ajuster automatiquement la quantité de traitement et réaliser l'optimisation du processus d'usinage selon les conditions spécifiées. La machine-outil à contrôle adaptatif effectue un traitement à contrôle automatique.
La méthode de contrôle automatique a une qualité stable, une productivité élevée, une bonne flexibilité d'usinage, et une adaptabilité à la production multi-variétés, qui est la direction de développement actuelle de la fabrication mécanique et la base de la fabrication assistée par ordinateur (FAO).
2. Méthode d'obtention de la précision de forme
(1) Méthode de trajectoire
Cette méthode d'usinage utilise la trajectoire du mouvement de la pointe de l'outil pour former la forme de la surface usinée. Le tournage, le fraisage, le rabattage et le rectification ordinaires appartiennent tous à la méthode de trajectoire de la pointe de l'outil. La précision de forme obtenue par cette méthode dépend principalement de la précision du mouvement de formage.
(2) Méthode de formage
Utiliser la géométrie de l'outil de formage pour remplacer certains mouvements de formage de la machine-outil pour obtenir la forme de la surface usinée. Tels que tournage de formage, fraisage de formage, rectification de formage, etc. La précision de forme obtenue par la méthode de formage dépend principalement de la forme de la lame.
(3) Méthode de génération
Utiliser la surface d'enveloppe formée par l'outil et la pièce pour générer la forme de la surface usinée, tels que le taillage d'engrenages, le façonnage d'engrenages, le rectification d'engrenages, le moletage de cannelures, etc. sont tous des méthodes génératrices. La précision de forme obtenue par cette méthode dépend principalement de la précision de forme et de la précision du mouvement générateur de la lame.
3. Méthode d'obtention de la précision de position
En usinage, la précision de la position de la surface traitée sur d'autres surfaces est principalement déterminée par le serrage de la pièce.
(1) Trouver directement le serrage correct
Cette méthode consiste à utiliser un comparateur, une plaque de traçage ou une inspection visuelle pour localiser directement la pièce sur la machine-outil.
(2) Tracer les lignes pour trouver le serrage d'installation correct
Cette méthode consiste à tracer d'abord la ligne centrale, la ligne de symétrie et la ligne de traitement de chaque surface à traiter sur la pièce brute selon le dessin de la pièce, puis à installer la pièce sur la machine-outil, et à aligner la position de serrage de la pièce sur la machine-outil selon la ligne tracée.
Cette méthode de serrage a une faible productivité, une faible précision, et des exigences techniques élevées pour les ouvriers. Elle est généralement utilisée pour le traitement de pièces complexes et lourdes en production en petites séries, ou lorsque la tolérance de taille de la pièce brute est grande et ne peut pas être serrée directement par des dispositifs de fixation.
(3) Serrage avec dispositifs de fixation
Le dispositif de fixation est spécialement conçu conformément aux exigences du processus d'usinage. Les éléments de positionnement sur le dispositif peuvent occuper rapidement la position correcte de la pièce par rapport à la machine-outil et à l'outil de coupe. La précision de positionnement de la pièce peut être assurée sans alignement, et la productivité de serrage avec le dispositif est élevée. La précision de positionnement est élevée, mais des dispositifs spéciaux doivent être conçus et fabriqués, qui sont largement utilisés en production par lots et en série.
Processus de fabrication
- Maîtriser l'usinage CNC : Stratégies de conception éprouvées pour des pièces optimales
- Excellence en usinage CNC : 4 techniques d'inspection et 3 solutions clés
- Top 5 des applications de l'usinage CNC plastique : précision, rapidité et qualité
- Usinage haute vitesse de précision des pièces de fraisage aluminium
- Maîtriser le filetage sur centres d'usinage CNC : techniques éprouvées et bonnes pratiques
- Usinage CNC : Problèmes Courants et Solutions Efficaces pour l'Optimisation de la Vitesse, l'Avance et la Profondeur
- Usinage de précision : techniques éprouvées pour atteindre la précision des pièces
- Conseils essentiels pour le perçage : améliorer performance et qualité
- Quatre Techniques Éprouvées pour l'Électrodéposition Partielle