



Usinage CNC : Problèmes Courants et Solutions Efficaces pour l'Optimisation de la Vitesse, l'Avance et la Profondeur
En partant de la production réelle, cet article résume les problèmes courants et les méthodes d'amélioration du processus d'usinage CNC, ainsi que comment choisir les trois facteurs importants que sont la vitesse, le taux d'avance et la profondeur de coupe dans différents domaines d'application, pour votre référence.
La Pièce Est Sur-usinée (Overcut)
Raisons :
- Rebond de l'outil, la résistance de l'outil n'est pas trop longue ou trop petite, causant le rebond de l'outil.
- Opération incorrecte par l'opérateur.
- Surépaisseur de coupe inégale (par exemple : 0,5 sur le côté de la surface courbe et 0,15 sur le fond)
- Paramètres de coupe inappropriés (tels que : tolérance trop grande, réglage SF trop rapide, etc.)
Amélioration
- Le principe d'utilisation de l'outil : peut être grand mais pas petit, peut être court mais pas long.
- Ajouter le programme de nettoyage d'angle, et maintenir la marge aussi uniforme que possible (la marge sur le côté et le fond est la même).
- Ajuster raisonnablement les paramètres de coupe, et arrondir les coins avec de grandes marges.
- Utiliser la fonction SF de la machine-outil, l'opérateur affine la vitesse pour obtenir le meilleur effet de coupe.
Problème de Marque (Scoring)
Raisons :
- Inexactitude lors de l'opération manuelle par l'opérateur.
- Il y a des bavures autour du moule.
- La tige de centrage a du magnétisme.
- Les quatre côtés du moule ne sont pas verticaux.
Amélioration
- L'opération manuelle doit être vérifiée soigneusement à plusieurs reprises, et les points doivent être à la même hauteur que possible.
- Ébarber la périphérie du moule avec une pierre à huile ou une lime, l'essuyer propre avec un chiffon, et finalement le confirmer à la main.
- Désaimanter la tige de centrage avant de centrer le moule (une tige de centrage en céramique ou autre peut être utilisée).
- Calibrer pour vérifier si les quatre côtés du moule sont verticaux (erreur verticale importante nécessite de revoir le plan avec l'ajusteur).
Problème de Réglage d'Outil
Raisons :
- Inexactitude lors de l'opération manuelle par l'opérateur.
- Le serrage de l'outil est incorrect.
- La lame sur le couteau volant est incorrecte (le couteau volant lui-même a une certaine erreur).
- Il y a une erreur entre le couteau R, le couteau à fond plat et le couteau volant.
Amélioration :
- L'opération manuelle doit être vérifiée soigneusement à plusieurs reprises, et le réglage d'outil doit être au même point autant que possible.
- Lorsque l'outil est serré, le souffler avec un pistolet à air ou l'essuyer avec un chiffon.
- Une lame peut être utilisée lorsque la lame supérieure du couteau volant doit être mesurée sur le manche et la surface de fond lisse.
- Un programme de réglage d'outil séparé peut éviter l'erreur entre le couteau R, le couteau plat et le couteau volant.
Collision - Programmation
Raisons :
- La hauteur de sécurité est insuffisante ou non définie (l'outil ou le mandrin heurte la pièce pendant le déplacement rapide G00).
- L'outil sur la feuille de programme et l'outil du programme réel sont écrits incorrectement.
- La longueur de l'outil (longueur de lame) et la profondeur d'usinage réelle sur la feuille de programme sont écrites incorrectement.
- L'accès en profondeur de l'axe Z et l'accès réel de l'axe Z sur la feuille de programme sont écrits incorrectement.
- Mauvais réglage de coordonnées pendant la programmation.
Amélioration :
- Mesurer avec précision la hauteur de la pièce et s'assurer que la hauteur de sécurité est au-dessus de la pièce.
- L'outil sur la liste de programme doit être cohérent avec l'outil du programme réel (essayer d'utiliser la liste de programme automatique ou l'image pour afficher la liste de programme).
- Mesurer la profondeur d'usinage réelle sur la pièce, et écrire clairement la longueur et la longueur de lame de l'outil sur la feuille de programme (généralement, la longueur du porte-outil est 2-3 mm plus haute que la pièce, et la longueur de lame est 0,5-1,0 mm).
- Prendre le nombre réel de l'axe Z sur la pièce et l'écrire clairement sur la feuille de programme. (Cette opération est généralement écrite manuellement et doit être vérifiée à plusieurs reprises)
Collision - Opérateur
Raisons :
- Erreur de réglage d'outil en profondeur axe Z.
- Le nombre de coups et les opérations dans la division sont erronés (tels que : pas de rayon d'entrée dans la lecture unilatérale, etc.).
- Utiliser le mauvais outil (par exemple : outil D4 traité avec outil D10).
- Le programme se trompe (par exemple : A7.NC va A9.NC).
- Le volant est tourné dans la mauvaise direction pendant l'opération manuelle.
- Appuyer sur la mauvaise direction pendant l'avance rapide manuelle (par exemple : -X appuyer +X).
Amélioration :
- Pour le réglage d'outil en profondeur axe Z, vous devez faire attention à la position de l'outil. (Surface de fond, surface supérieure, surface d'analyse, etc.).
- Vérifier à plusieurs reprises après le comptage et la fin des opérations.
- Lors du serrage de l'outil, le vérifier à plusieurs reprises avec la feuille de programme et le programme avant de le charger.
- Le programme doit aller un par un dans l'ordre.
- Lors de l'utilisation de l'opération manuelle, l'opérateur lui-même doit renforcer la maîtrise de l'opération de la machine-outil.
- En avance rapide manuelle, vous pouvez d'abord lever l'axe Z au-dessus de la pièce et déplacer.
Précision de Surface Courbe
Raisons :
- Paramètres de coupe déraisonnables, surface de pièce rugueuse.
- Le bord de coupe de l'outil n'est pas affûté.
- Le serrage de l'outil est trop long, et la lame est trop longue pour éviter l'air.
- L'évacuation des copeaux, le soufflage d'air et le rinçage à l'huile ne sont pas bons.
- Programmer la façon de déplacement de l'outil (vous pouvez considérer le fraisage descendant autant que possible).
- La pièce a des bavures.
Amélioration
- Les paramètres de coupe, tolérances, marges, et réglages vitesse avance doivent être raisonnables.
- L'outil nécessite que l'opérateur l'inspecte et le remplace irrégulièrement.
- Lors du serrage de l'outil, l'opérateur est tenu de serrer le plus court possible, et le bord de coupe ne doit pas être trop long.
- Pour les couteaux plats, couteaux R, et couteaux à nez rond, le réglage vitesse avance doit être raisonnable.
- La pièce a des bavures : c'est directement lié à nos machines-outils, outils de coupe et méthodes de coupe. Donc nous devons comprendre les performances de la machine-outil et refaire les bords avec bavures.
Écaillage (Crumble)
Raisons et Améliorations :
- Avance trop rapide
– Ralentir à un taux d'avance approprié
- Avance trop rapide au début de la coupe
– Ralentir le taux d'avance au début de la coupe
- Serrage lâche (outil)
– Serrer
- Serrage lâche (pièce)
– Serrer
- Rigidité insuffisante (outil)
– Utiliser l'outil le plus court autorisé, serrer le manche plus profondément, et essayer le fraisage descendant
- Le bord de coupe de l'outil est trop affûté
– Changer l'angle de bord fragile, une fois le bord
- Rigidité insuffisante de la machine-outil et du porte-outil
– Utiliser une machine-outil et un porte-outil rigides
Usure (Wear)
Raisons et Améliorations :
- La vitesse de la machine est trop rapide
– Ralentir et ajouter suffisamment de liquide de refroidissement
- Matériau durci
– Utiliser des outils de coupe avancés et des matériaux d'outils pour augmenter les méthodes de traitement de surface
- Adhérence de copeaux
– Changer le taux d'avance, la taille des copeaux ou utiliser de l'huile de refroidissement ou un pistolet à air pour nettoyer les copeaux
- Taux d'avance inapproprié (trop bas)
– Augmenter le taux d'avance, essayer le fraisage descendant
- Angle de coupe inadapté
– Changer pour un angle de coupe approprié
- Le premier angle de dépouille de l'outil est trop petit
– Changer pour un angle de dépouille plus grand
Dommage (Damage)
Raisons et Améliorations :
- Avance trop rapide
– Ralentir le taux d'avance
- Trop de coupe
– Utiliser une quantité de coupe plus petite par bord
- La longueur de lame et la longueur totale sont trop grandes
– Serrer le manche plus profondément, utiliser un outil court, essayer le fraisage descendant
- Trop d'usure
– Ré-affûter au début
Marques de Vibration (Chatter Marks)
Raisons et Améliorations :
- Avance et vitesse de coupe trop rapides
- Corriger l'avance et la vitesse de coupe
- Rigidité insuffisante (machine-outil et porte-outil)
– Utiliser de meilleures machines-outils et porte-outils ou changer les conditions de coupe
- L'angle de dépouille est trop grand
– Changer pour un angle de dépouille plus petit et traiter le bord de coupe (affûter le bord une fois avec pierre à huile)
- Serrage lâche
– Serrer la pièce
Considérer la Vitesse et l'Avance
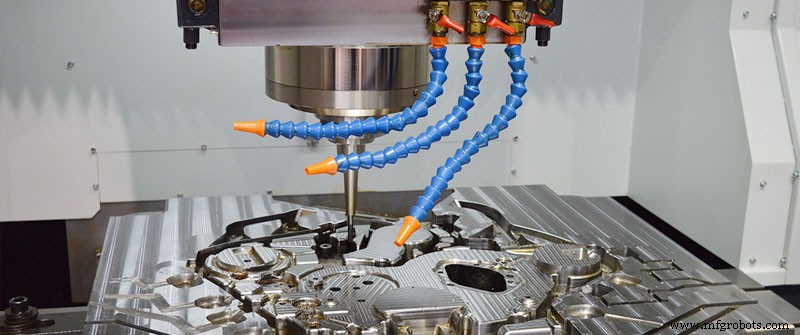
L'interrelation des trois facteurs de vitesse, avance et profondeur de coupe est le facteur le plus important pour déterminer l'effet de coupe. Une avance et une vitesse inappropriées entraînent souvent une production réduite, une mauvaise qualité de la pièce et de gros dommages à l'outil.
Utiliser la plage de vitesse basse pour :
Matériaux à haute dureté
Matériaux capricieux
Matériaux difficiles à couper
Coupe lourde
Usure d'outil minimale
Plus longue durée de vie de l'outil
Utiliser la plage de vitesse haute pour :
Matériaux tendres
Meilleure qualité de surface
Diamètre extérieur d'outil plus petit
Coupe légère
Pièces fragiles
Opération manuelle
Efficacité de traitement maximale
Matériaux non métalliques
Utiliser une avance élevée pour :
Coupe lourde et ébauche
Structure en acier
Matériaux faciles à usiner
Outil d'ébauche
Coupe plane
Matériau à faible résistance à la traction
Couteau grossier
Utiliser une avance faible pour :
Usinage léger, coupe fine
Structure fragile
Matériaux difficiles à usiner
Petit outil
Traitement de rainure verticale profonde
Matériau à haute résistance à la traction
Outil de finition
Processus de fabrication
- Comprendre et Maîtriser la Déflexion d'Outil en Usinage CNC
- Excellence en usinage CNC : 4 techniques d'inspection et 3 solutions clés
- Maîtriser l'usinage CNC : conseils d'experts et meilleures pratiques
- Maîtriser la programmation CNC : langage, structure et codes G/M
- Améliorer la précision de l'usinage CNC : analyse des causes racines et atténuation efficace des erreurs
- Techniques éprouvées pour obtenir une précision dimensionnelle en usinage
- Défauts courants de l'usinage CNC et mesures de contrôle éprouvées
- Comprendre la déflexion d'outil en usinage CNC – Causes et stratégies efficaces de réduction
- Centres d'usinage CNC HMC avancés pour une efficacité de production supérieure