



Conseils essentiels pour le perçage : améliorer performance et qualité
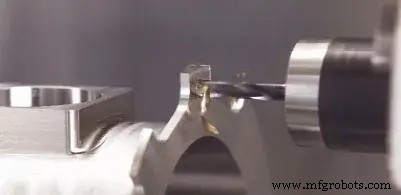
Le perçage est un processus d'enlèvement de matière ou de coupe dans lequel l'outil utilise un foret pour couper un trou de section circulaire dans des matériaux solides. Nous présenterons les techniques de perçage depuis l'utilisation du fluide de coupe, le contrôle des copeaux, le contrôle de l'avance et de la vitesse de coupe, et une introduction sommaire aux techniques pour obtenir des trous de haute qualité et aux techniques de perçage pour différents matériaux.
Utilisation du fluide de coupe
L'utilisation correcte du fluide de coupe est essentielle pour obtenir de bonnes performances de perçage. Il affectera directement l'évacuation des copeaux, la durée de vie de l'outil et la qualité du trou usiné pendant l'usinage.
1. Comment utiliser le fluide de coupe
1) Conception à refroidissement interne
La conception à refroidissement interne est toujours le premier choix pour éviter le bourrage de copeaux, surtout lors du traitement de matériaux à copeaux longs et de perçage de trous profonds (supérieurs à 3 fois le diamètre du trou). Pour un foret horizontal, lorsque le fluide de coupe s'écoule hors du foret, il ne devrait pas y avoir de sous-chute du fluide de coupe sur une longueur d'au moins 30 cm.

2) Conception à refroidissement externe
L'utilisation de fluide de coupe externe peut être utilisée lorsque la formation de copeaux est bonne et la profondeur du trou est faible. Afin d'améliorer l'évacuation des copeaux, il devrait y avoir au moins une buse de fluide de coupe (ou deux buses si c'est une application non rotative) proche de l'axe de l'outil.
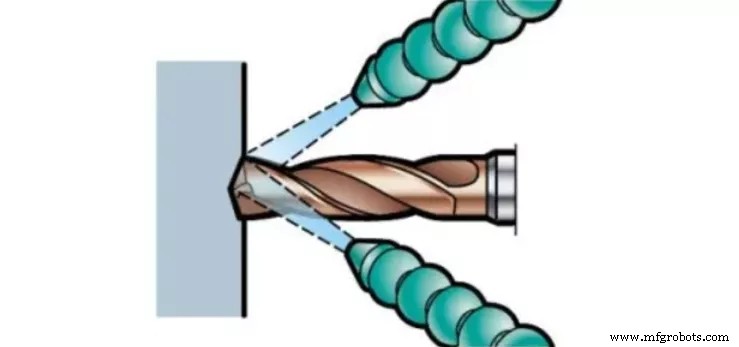
3) Techniques de perçage à sec sans fluide de coupe
Le perçage à sec n'est généralement pas recommandé.
- Il peut être utilisé dans les applications avec matériaux à copeaux courts et profondeur de trou jusqu'à 3 fois le diamètre
- Convient aux machines-outils horizontales
- Il est recommandé de réduire la vitesse de coupe
- La durée de vie de l'outil sera réduite
Il est recommandé de ne pas utiliser le perçage à sec pour :
- Matériau acier inoxydable (ISO M et S)
- Foret à plaquettes interchangeables
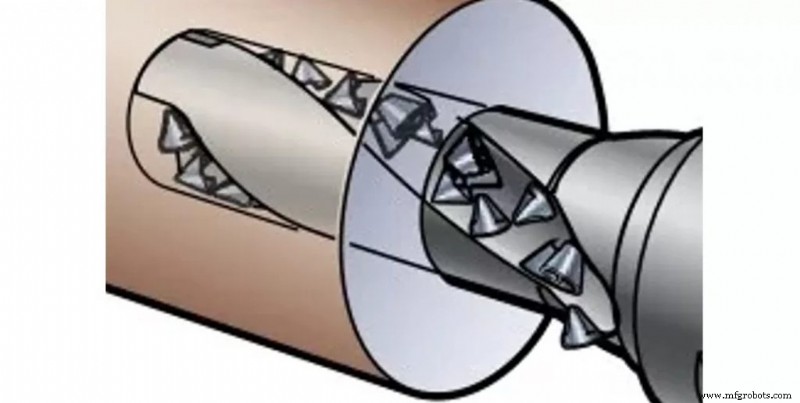
4) Refroidissement haute pression (HPC) (~70 bar)
Les avantages de l'utilisation de fluide de coupe haute pression sont :
- Grâce à l'effet de refroidissement amélioré, la durée de vie de l'outil est plus longue
- Améliore l'effet d'évacuation des copeaux dans le traitement de matériaux à copeaux longs comme l'acier inoxydable, et peut prolonger la durée de vie de l'outil
- Meilleure performance d'évacuation des copeaux, donc sécurité plus élevée
- Fournir un débit suffisant selon la pression donnée et la taille du trou pour maintenir l'approvisionnement en fluide de coupe
2 Techniques d'utilisation du fluide de coupe
Assurez-vous d'utiliser une huile de coupe soluble (émulsion) contenant des additifs EP (pression extrême). Afin de garantir la meilleure durée de vie de l'outil, la teneur en huile dans le mélange huile-eau devrait être entre 5-12 % (entre 10-15 % lors du traitement de l'acier inoxydable et des matériaux superalliages). Lors de l'augmentation de la teneur en huile du fluide de coupe, assurez-vous de vérifier avec un séparateur d'huile pour garantir que la teneur en huile recommandée n'est pas dépassée.
Lorsque les conditions le permettent, le refroidissement interne est toujours le premier choix par rapport au refroidissement externe.
L'huile propre peut améliorer l'effet de lubrification et apporter des avantages lors du perçage d'applications en acier inoxydable. Assurez-vous de l'utiliser avec des additifs EP. Les forets en carbure monobloc et les forets à plaquettes interchangeables peuvent tous deux utiliser de l'huile propre et obtenir de bons résultats.
L'air comprimé, le fluide de coupe en brouillard ou MQL (lubrification minimale) peut être un choix réussi sous des conditions stables, surtout lors de l'usinage de certaines fontes et alliages d'aluminium. Comme l'augmentation de la température peut avoir un impact négatif sur la durée de vie de l'outil, il est recommandé de réduire la vitesse de coupe.
Compétences de contrôle des copeaux
La formation et l'évacuation des copeaux sont des questions clés dans le perçage, selon le matériau de la pièce, le choix de la géométrie du foret/plaquette, la pression/débit du fluide de coupe, et les paramètres de coupe.
Les copeaux bloqués causeront un mouvement radial du foret, ce qui affectera la qualité du trou, la durée de vie du foret et la fiabilité, ou causera la rupture du foret/plaquette.
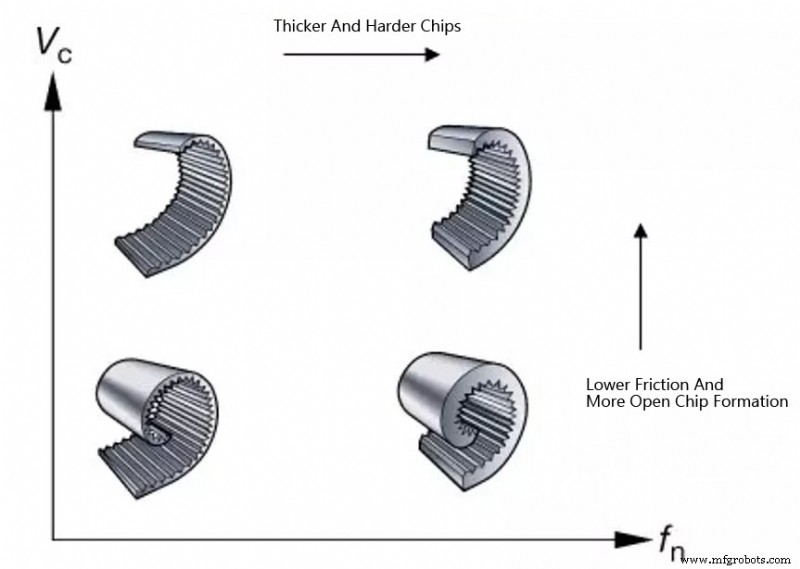
Lorsque les copeaux peuvent être évacués en douceur du foret, la formation de copeaux est acceptable. La meilleure façon de l'identifier est d'écouter pendant le processus de perçage. Un son continu indique une bonne évacuation des copeaux, et un son intermittent indique un bourrage de copeaux. Vérifiez la force d'avance ou le moniteur de puissance. S'il y a une anomalie, la cause peut être des copeaux bloqués. Vérifiez les copeaux. Si les copeaux sont longs et courbés, mais pas enroulés, cela signifie que les copeaux sont bloqués. Vérifiez le trou. Après le bourrage des copeaux, vous verrez une surface rugueuse.
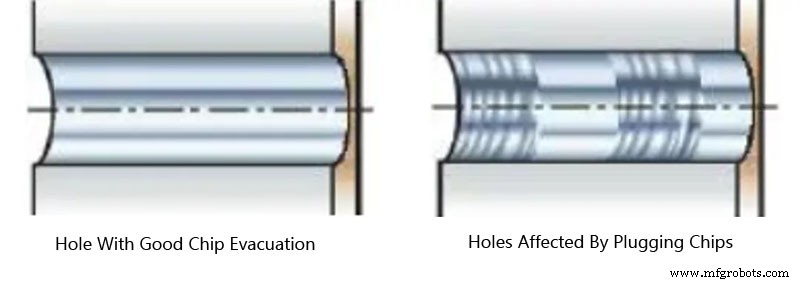
Conseils pour éviter le bourrage de copeaux :
1) Assurez-vous que les paramètres de coupe corrects et la géométrie du foret/pointe d'outil sont utilisés
2) Vérifiez la forme des copeaux — ajustez l'avance et la vitesse
3) Vérifiez le débit et la pression du fluide de coupe
4) Vérifiez le tranchant. Lorsque tout le brise-copeaux ne fonctionne pas, l'endommagement du tranchant/copeau peut causer des copeaux longs
5) Vérifiez si l'usinabilité a changé en raison du nouveau lot de pièces — ajustez les paramètres de coupe
Contrôle de l'avance et de la vitesse de coupe
(1) Influence de la vitesse de coupe Vc (m/min)
En plus de la dureté du matériau, la vitesse de coupe est aussi le facteur principal affectant la durée de vie de l'outil et la consommation d'énergie.
1) La vitesse de coupe est le facteur le plus important pour déterminer la durée de vie de l'outil
2) La vitesse de coupe affectera la puissance Pc (kW) et le couple Mc (Nm)
3) Une vitesse de coupe plus élevée produira une température plus élevée et augmentera l'usure du flanc, surtout à la pointe périphérique de l'outil
4) Lors du traitement de certains matériaux à copeaux longs tendres (acier bas carbone), une vitesse de coupe plus élevée est favorable à la formation des copeaux
Vitesse de coupe trop élevée :
- a) L'usure du flanc est trop rapide
- b) Déformation plastique
- c) Mauvaise qualité de trou et mauvais diamètre de trou
Vitesse de coupe trop faible :
- a) Génère de l'arête rapportée
- b) Mauvaise évacuation des copeaux
- c) Temps de coupe plus long
(2) Influence de l'avance fn (mm/tr)
1) Affecte la formation des copeaux, la qualité de surface et la qualité du trou
2) Influence la puissance Pc (kW) et le couple Mc (Nm)
3) Une avance élevée affectera la force d'avance Ff (N), ce qui doit être considéré lorsque la condition de travail est instable
4) Affecte le stress mécanique et thermique
Avance élevée :
- a) Cassage dur des copeaux
- b) Temps de coupe court
- c) L'usure de l'outil est faible mais le risque d'ébréchure du bord de forage augmente
- d) La qualité du trou est réduite
Avance faible :
- a) Copeaux plus longs et plus fins
- b) Amélioration de la qualité
- c) Usure accélérée de l'outil
- d) Temps de coupe plus long
- e) Lors du perçage de pièces minces à faible rigidité, l'avance doit être maintenue faible
Conseils pour obtenir des trous de haute qualité
(1) Évacuation des copeaux
Assurez-vous que la performance d'évacuation des copeaux répond aux exigences. Le bourrage de copeaux affecte la qualité du trou, la fiabilité et la durée de vie de l'outil. La géométrie du foret/plaquette et les paramètres de coupe sont critiques.
(2) Stabilité, serrage de l'outil
Utilisez le foret le plus court possible. Utilisez un porte-outil rigide affiné avec le plus petit déport. Assurez-vous que la broche de la machine est en bon état et précisément alignée. Assurez-vous que les pièces sont fixées et stables. Appliquez l'avance correcte pour les surfaces irrégulières, surfaces inclinées et trous croisés.
(3) Durée de vie de l'outil
Vérifiez l'usure de la plaquette et pré-réglez le programme de gestion de la durée de vie de l'outil. La méthode la plus efficace est d'utiliser un moniteur de force d'avance pour surveiller le perçage.
(4) Maintenance
Remplacez régulièrement la vis de compression de la plaquette. Nettoyez le porte-outil avant de remplacer la plaquette, assurez-vous d'utiliser une clé dynamométrique. Ne dépassez pas la quantité maximale d'usure avant de réaffûter le foret en carbure monobloc.
Techniques de perçage pour différents matériaux
1. Techniques de perçage de l'acier bas carbone
Pour les aciers bas carbone souvent utilisés pour les pièces soudées, la formation de copeaux peut être un problème. Plus la dureté, la teneur en carbone et la teneur en soufre de l'acier sont faibles, plus les copeaux produits sont longs.
1) Si le problème est lié à la formation de copeaux, augmentez la vitesse de coupe vc et réduisez l'avance fn (veuillez noter que lors du traitement de l'acier ordinaire, l'avance doit être augmentée).
2) Utilisez une alimentation en fluide de coupe à haute pression et interne.
2. Techniques de perçage pour l'acier inoxydable austénitique et duplex
Les matériaux austénitiques, duplex et super duplex peuvent causer des problèmes liés à la formation et l'évacuation des copeaux.
1) La géométrie correcte est très importante, car elle peut faire former les copeaux correctement et les aider à être évacués. En général, il est préférable d'utiliser un tranchant affûté. Si le problème est lié à la formation de copeaux, augmenter l'avance fn rendra le copeau plus susceptible de se briser.
2) Conception à refroidissement interne, haute pression.
3. Techniques de perçage de la CGI (fonte graphite compacte)
La CGI ne nécessite généralement pas d'attention particulière. Elle produit des copeaux plus gros que la fonte grise, mais les copeaux sont faciles à casser. La force de coupe est plus élevée et affecte donc la durée de vie de l'outil. Il faut utiliser des matériaux super résistants à l'usure. Il y aura la même usure typique de la pointe d'outil que toutes les fontes.
1) Si le problème est lié à la formation de copeaux, augmentez la vitesse de coupe Vc et réduisez l'avance fn.
2) Conception à refroidissement interne.
4. Techniques de perçage des alliages d'aluminium
La formation de bavures et l'évacuation des copeaux peuvent être un problème. Cela peut aussi causer une courte durée de vie de l'outil due au collage.
1) Pour assurer la meilleure formation de copeaux, utilisez une avance faible et une vitesse de coupe élevée.
2) Pour éviter une courte durée de vie de l'outil, différents revêtements peuvent devoir être testés pour minimiser le collage. Ces revêtements peuvent inclure des revêtements diamant, ou pas de revêtement du tout (selon le substrat).
3) Utilisez de l'émulsion haute pression ou fluide de coupe en brouillard.
5. Techniques de perçage des alliages de titane et superalliages
Le durcissement par travail de la surface du trou affecte les processus ultérieurs. Il est difficile d'obtenir une bonne performance d'évacuation des copeaux.
1) Lors du choix d'une géométrie pour l'usinage des alliages de titane, il est préférable d'avoir un tranchant affûté. Lors de l'usinage des alliages à base de nickel, une géométrie robuste est essentielle. S'il y a un problème de durcissement par travail, essayez d'augmenter l'avance.
2) Fluide de coupe haute pression jusqu'à 70 bar améliore la performance.
6. Techniques de perçage de l'acier trempé
Obtenir une durée de vie d'outil acceptable.
1) Réduisez la vitesse de coupe pour réduire la chaleur. Ajustez l'avance pour obtenir des copeaux acceptables et faciles à éjecter.
2) Émulsion à haute concentration.
Processus de fabrication
- Choisir le bon fluide de coupe pour l'usinage CNC : types, avantages et maintenance
- 12 stratégies éprouvées pour accélérer la croissance de votre entreprise d'usinage CNC
- Maîtriser l'usinage des matériaux collants : conseils éprouvés pour finition supérieure et durée de vie d'outil
- Usinage de précision de plastiques techniques et PCB pour l'industrie électronique
- Maîtriser le perçage de l'inox : 6 techniques éprouvées pour machinistes
- Booster l'efficacité de votre CNC 5 axes : 4 conseils d'initiés éprouvés
- Forage et usinage de trous profonds : caractéristiques, difficultés et conseils d'experts
- 7 conseils d'experts pour concevoir des pièces usinées CNC de haute précision
- Top 5 des applications de l'usinage CNC plastique : précision, rapidité et qualité