



Maîtriser l'usinage des matériaux collants : conseils éprouvés pour finition supérieure et durée de vie d'outil
Les machinistes font face à de nombreux problèmes et défis lors de la fabrication de matériaux collants. Ces types de matériaux incluent les aciers à faible teneur en carbone, les aciers inoxydables, les alliages de nickel, le titane, le cuivre, et les métaux à haute teneur en chrome. Les matériaux collants ont une tendance à produire des copeaux longs et filandreux, et sont sujets à la création de built-up edge (BUE). Ces problèmes courants peuvent impacter la finition de surface, la durée de vie de l'outil et les tolérances de pièce.
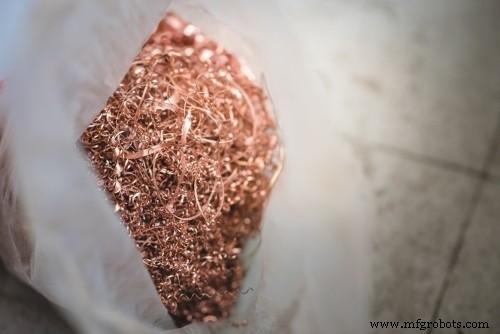
Copeau continu avec Built-Up Edge
Les copeaux continus sont des copeaux longs, ruban-like, qui se forment lorsque l'outil coupe à travers un matériau, séparant les copeaux le long du plan de cisaillement créé par le bord de coupe de l'outil. Ces copeaux glissent sur la face de l'outil à un flux constant pour créer un copeau long et filandreux. Les hautes températures, pressions et frottements produits lors de la coupe sont tous des facteurs qui mènent aux copeaux collants qui adhèrent au bord de coupe. Lorsque ce built-up edge devient assez grand, il peut se briser en laissant derrière lui un excès de matériau sur la pièce, ou entailler la pièce en laissant une mauvaise finition de surface.
Fluide de coupe
L'utilisation de grandes quantités de fluide de coupe peut aider au contrôle de la température et à l'évacuation des copeaux lors de l'usinage de matériaux collants. La température est une grande force motrice derrière le built-up edge. Plus la température monte, plus facilement et rapidement un built-up edge peut se former. Le fluide de coupe gardera les températures locales plus basses et peut prévenir le durcissement par écrouissage et le galling du matériau. Les copeaux longs et filandreux ont le potentiel de « nicher » autour de l'outil et causer une défaillance d'outil. Le fluide de coupe aidera à briser ces copeaux en morceaux plus petits et à les déplacer loin de l'action de coupe par refroidissement instantané, résultant en la fracture du copeau en morceaux plus petits. Le fluide de coupe devrait être appliqué directement sur la zone de contact de l'outil et de la pièce pour avoir l'effet maximal.
Engagement de l'outil
Paramètres de fonctionnement
L'outil devrait être constamment alimenté dans la pièce. Permettre à l'outil de demeurer peut causer le durcissement par écrouissage et augmenter la chance de galling et de built-up edge. Une combinaison d'avances plus élevées et de vitesses plus basses devrait également être utilisée pour maintenir les taux d'enlèvement de matière à un niveau raisonnable. Une augmentation des avances élèvera la température moins qu'une augmentation de vitesse. Cela se rapporte à l'amincissement de copeau et la capacité d'un outil à couper le matériau plutôt que de frotter contre lui.
Fraisage en montée (climb milling)
Le fraisage en montée est la méthode préférée car il dirige plus de chaleur dans le copeau que dans l'outil. En utilisant le fraisage en montée, la plus grande section transversale du copeau est créée en premier, permettant à l'outil de couper à travers le matériau beaucoup plus facilement. La chaleur générée par le frottement lorsque l'outil pénètre la pièce est transférée au copeau plutôt qu'à l'outil car la partie la plus épaisse du copeau est capable de contenir plus de chaleur que la plus fine.
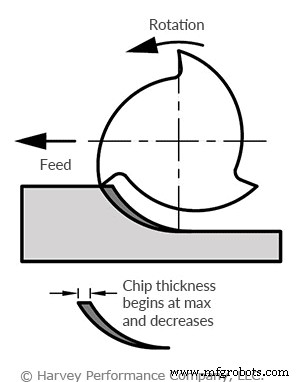
Engagement initial de la pièce
Les changements soudains et importants de force, comme lorsqu'un outil engage initialement une pièce, ont un impact négatif sur la durée de vie de l'outil. L'utilisation d'un parcours d'outil en arc pour engager initialement le matériau permet une stabilité accrue avec une augmentation progressive des forces de coupe et de chaleur. Une entrée d'outil progressive comme celle-ci est toujours la méthode préférée par rapport à une entrée abrupte en ligne droite.
Sélection d'outil
Un outil avec un bord de coupe affûté et robuste devrait être sélectionné pour usiner les matériaux collants. Helical a de l'outillage spécifiquement conçu pour le Titane et l'Acier Inoxydable pour rendre votre processus de sélection d'outil facile.
De plus, choisir un outil avec le revêtement correct pour le matériau que vous usinez aidera à protéger le bord de coupe et résultera en une chance bien plus faible de built-up edge ou de galling qu'un outil non revêtu. Un outil avec un nombre de goujures plus élevé peut répartir l'usure de l'outil sur plusieurs bords de coupe, prolongeant la durée de vie de l'outil. L'usure de l'outil n'est pas toujours linéaire dans les matériaux collants ; dès qu'un peu d'usure apparaît, la défaillance d'outil se produira relativement rapidement. Changer l'outil au premier signe d'usure peut être nécessaire pour s'assurer que les pièces ne sont pas mises au rebut.
Matériaux collants résumés
Chaque matériau usine quelque peu différemment, mais comprendre ce qui se passe lorsque l'outil coupe la pièce et comment cela affecte la durée de vie de l'outil et la finition ira loin pour compléter avec succès n'importe quel travail. Le built-up edge et l'excès de chaleur peuvent être minimisés en sélectionnant l'outil et le revêtement corrects pour le matériau, et en suivant les conseils et techniques mentionnés ci-dessus. Finalement, assurez-vous de vérifier le runout de votre machine et d'assurer une rigidité maximale avant de commencer votre opération d'usinage.
commande numérique par ordinateur
- 4 stratégies éprouvées pour booster la rentabilité de votre usine de fabrication
- Maîtriser le Tour à Bois : Guide Pas à Pas pour Débutants
- Maîtriser les tolérances serrées : stratégies éprouvées pour une fabrication précise
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- 7 revêtements d'outils essentiels pour un usinage CNC supérieur
- Booster l'efficacité de votre CNC 5 axes : 4 conseils d'initiés éprouvés
- Comment Choisir les Meilleurs Matériaux de Paliers en Bronze pour Votre Équipement
- Comment Sélectionner les Meilleurs Matériaux pour l'Usinage CNC : Guide Pratique
- Choisir les Bons Matériaux pour l'Usinage CN : Guide Pratique