



Maîtriser les tolérances serrées : stratégies éprouvées pour une fabrication précise
Dans la fabrication de grandes séries de production, l'une des plus grandes difficultés que les machinistes expérimentent est de maintenir l'outillage aux tolérances nécessaires dans les trous, parois et filetages. Typiquement, c'est un processus itératif qui peut être fastidieux et stressant, surtout pour les machinistes inexpérimentés. Bien que chaque travail présente un ensemble unique de défis, il y a des règles de base qui peuvent être suivies pour s'assurer que votre pièce répond à ses exigences de précision.
Qu'est-ce qu'une tolérance ?
Une tolérance est une quantité admissible de variation dans une pièce ou un outil de coupe qu'une dimension peut atteindre. Lors de la création d'un plan de pièce, les tolérances d'outillage ne peuvent pas être négligées, car les tolérances d'outillage peuvent résulter en variations de pièce. Les tolérances de pièce doivent être les mêmes, sinon plus grandes, que les tolérances d'outil pour assurer la précision de la pièce.
Les tolérances d'outil de coupe sont souvent appliquées aux dimensions les plus critiques d'un outil, telles que le Diamètre de coupe, Longueur de coupe, Diamètre de queue, et Longueur totale. Lors de la sélection d'un outil de coupe pour un travail, il est critique de choisir une marque qui adhère à des normes de tolérance strictes et une cohérence lot à lot fiable. Des fabricants comme Harvey Tool et Helical Solutions affichent proéminemment les tolérances pour de nombreuses dimensions critiques d'outil et inspectent minutieusement chaque outil pour s'assurer qu'il répond aux tolérances spécifiées. Ci-dessous l'en-tête de tableau pour la gamme de Micro-fraises en bout de Harvey Tool — Carré — Court & Standard.
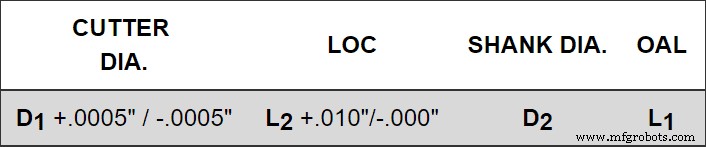
Les tolérances aident à créer la répétabilité et la spécificité, surtout dans une industrie où même un millième de pouce peut faire ou défaire un produit final. Cela est particulièrement vrai pour l'outillage miniature, où Harvey Tool est expérimenté dans la conception et la fabrication d'outillage aussi petit que 0,001" de diamètre.
Comment les tolérances sont-elles utilisées ?
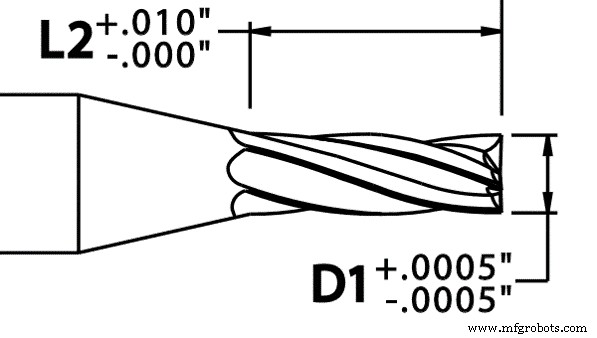
Lors de la visualisation d'une tolérance, il y a une dimension supérieure et inférieure, signifiant la plage dans laquelle la dimension de l'outil peut s'écarter — à la fois au-dessus et en dessous de ce que sa taille est censée être. Dans l'exemple ci-dessous, une fraise de diamètre 0,030" aurait une plage de taille entre 0,0295" et 0,0305".
Maintenir les tolérances dans les opérations de perçage
Les trous exigent souvent les tolérances dimensionnelles les plus serrées, car ils sont généralement destinés à s'aligner parfaitement avec une pièce d'accouplement. Pour maintenir les tolérances, commencez d'abord par tester le runout de votre machine et de votre outil. Cette étape simple, pourtant souvent négligée, peut économiser aux machinistes une grande quantité de temps et de frustration.
Forets de centrage (Spotting Drills)
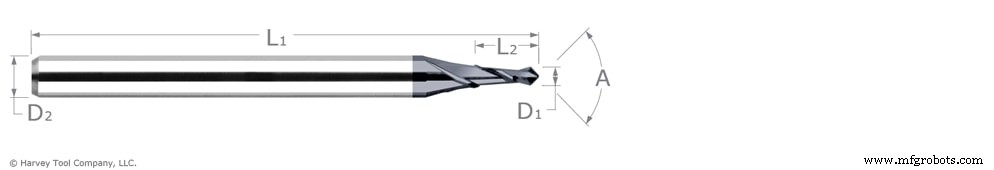
Les forets de centrage permettent aux forets d'avoir un point de départ très précis, minimisant la déviation ou l'égarement d'un chemin désiré. Cela peut être particulièrement bénéfique lors de l'usinage de surfaces irrégulières, où accéder à l'emplacement parfait d'un trou peut être plus difficile.
Alésoirs (Reamers)
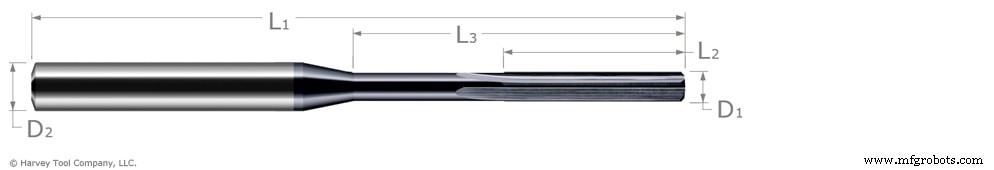
L'alésage est excellent pour toute exigence de tolérance très serrée, car de nombreux micro-alésoirs ont des tolérances beaucoup plus serrées qu'un foret. Les micro-alésoirs de Harvey Tool, par exemple, ont des tolérances de +0,0000"/-0,0002 pour les options non revêtues et +0,0002"/-0,0000 pour les outils revêtus AlTiN. Les alésoirs coupent sur leur bord chanfreiné, enlevant une quantité minimale de matière dans un trou avec pour objectif ultime de l'amener à la taille. Parce que le bord de coupe d'un alésoir est si petit, l'outil a un diamètre de noyau plus grand et est donc un outil plus rigide.
Maintenir des tolérances serrées lors de l'usinage de parois
Méfiez-vous de la déflexion
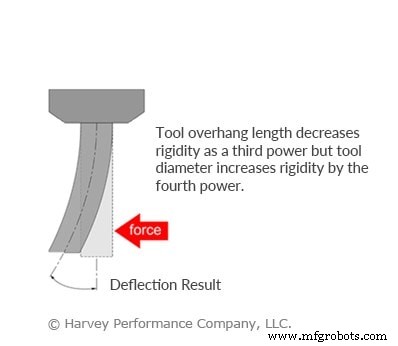
Maintenir les tolérances lors de l'usinage de parois est rendu difficile par la déflexion, ou la courbure qu'un outil subit lorsqu'une force lui est appliquée. Lorsqu'un angle apparaît sur une paroi en raison de la déflexion, optez pour un outil à portée (reached tool) pour permettre moins de déflexion le long du col de l'outil. De plus, prenez plus de profondeurs de coupe axiales et usinez en passes avec des passes de finition pour exercer moins de pression sur l'outil. Pour les tolérances de finition de surface, un outil à goujures longues peut être requis pour minimiser les traces de parcours d'outil laissées sur une pièce. Pour plus d'informations sur les moyens de minimiser la déflexion, lisez Tool Deflection & Its Remedies.
Fraises en bout à rayon de coin (Corner Radius End Mills)
Les fraises en bout à rayon de coin, parce qu'elles ne comportent pas de bord tranchant, s'useront plus lentement qu'une fraise carrée ne le ferait. En utilisant un outillage à rayon de coin, la fracture sur le bord de l'outil sera minimisée, résultant en une distribution de pression uniforme sur chacun des bords de coupe. Parce que le bord plus tranchant sur un outil carré est moins durable et plus sujet à la fissuration en raison de la concentration de contrainte sur ce point, un outil à rayon de coin serait beaucoup plus rigide et donc moins susceptible de causer une variation de tolérance. Pour cette raison, il est recommandé d'utiliser un outil d'ébauche avec un profil à rayon de coin et une finition avec un profil carré pour une tolérance de bord. Lors de la conception d'une pièce en gardant la fabrication à l'esprit, s'il y a un potentiel pour une paroi avec un rayon par opposition à une paroi avec un bord carré, une paroi avec un rayon permet une usinabilité plus facile et moins de changements d'outil.
Maintenir des tolérances serrées lors du filetage
Faire des filetages à tolérance est tout au sujet de l'évacuation des copeaux. L'évacuation des copeaux est un problème couramment négligé ; si les copeaux dans un trou n'ont pas été enlevés avant une opération de filetage, il pourrait y avoir une interférence dans la pointe de l'outil qui mène à des vibrations et du chatter dans un filetage. Cela diminuerait la continuité du filetage tout en altérant les points de contact. La discontinuité d'un filetage pourrait être la différence entre passer et échouer une pièce, et comme le filetage est généralement la dernière application lors de l'usinage pour diminuer l'endommagement des filetages, cela augmente aussi la probabilité que des copeaux restent dans le trou depuis d'autres applications.
Tolérances résumées
Si vous continuez à éprouver des difficultés à maintenir des tolérances serrées malgré ce billet, consultez l'équipe technique Harvey Tool ou Helical Solutions, car le problème peut exister en dehors de votre machine. La température et l'humidité peuvent varier à quel point un matériau est collant, et peuvent mener à l'expansion et la contraction de la pièce. De plus, la fondation des bâtiments peut se dilater et se contracter en raison de la température extérieure, ce qui peut résulter en un runout accru et des vibrations irrégulières dans une broche.
commande numérique par ordinateur
- Guide expert : maintenance de votre alambic de récupération de solvants pour performance optimale
- 5 conseils d'experts pour la conception de tôle de précision
- 7 conseils d'experts pour choisir l'atelier d'usinage idéal
- Atteindre des tolérances serrées en usinage CNC : un processus éprouvé sur 10 ans
- Guide professionnel : Impression 3D de moules durables pour injection
- Comment Entretenir Correctement Vos Accouplements Stromag pour une Longévité Maximale
- Comment maintenir vos machines lourdes en parfait état : Conseils d'entretien et meilleures pratiques
- Stratégies éprouvées pour la maintenance des systèmes de forage hydrauliques industriels
- Stratégies éprouvées pour l'entretien d'équipements de construction d'occasion