



Maîtriser l'usinage de l'acier inoxydable : guide complet
L'acier inoxydable peut être aussi courant que l'aluminium dans de nombreux ateliers, en particulier lors de la fabrication de pièces pour les industries aérospatiale et automobile. C'est un matériau assez polyvalent avec de nombreux alliages et nuances différents qui peuvent accommoder une large variété d'applications. Cependant, le fraisage de l'acier peut aussi être immensément difficile. Les aciers inoxydables sont de véritables tueurs de fraises en bout, donc régler vos vitesses et avances et sélectionner l'outil approprié est essentiel pour le succès de l'usinage.
Propriétés du matériau
Les aciers inoxydables sont des aciers hautement alliés avec une résistance à la corrosion supérieure aux aciers au carbone et faiblement alliés. Cela est principalement dû à leur teneur élevée en chrome, la plupart des nuances d'alliages d'acier inoxydable contenant au moins 10 % de l'élément.
L'acier inoxydable peut être divisé en l'une de cinq catégories : Austénitique, Ferritique, Martensitique, Durcissement par précipitation (PH) et Duplex. Dans chaque catégorie, il y a un alliage de base, à usage général. À partir de là, de petits changements de composition sont faits à la base afin de créer des propriétés spécifiques pour diverses applications.
Pour référence, voici les propriétés de chacun de ces groupements, ainsi que quelques exemples des nuances populaires et leurs utilisations courantes.
| Catégorie | Propriétés | Nuances populaires | Utilisations courantes |
|---|---|---|---|
| Austénitique | Non magnétique, résistance exceptionnelle à la corrosion et à la chaleur. | 304, 316 | Équipements de transformation alimentaire, gouttières, boulons, écrous et autres fixations. |
| Ferritique | Magnétique, résistance à la corrosion et à la chaleur inférieure à l'austénitique. | 430, 446 | Pièces automobiles et appareils de cuisine. |
| Martensitique | Magnétique, résistance à la corrosion modérée – pas pour corrosion sévère. | 416, 420, 440 | Couteaux, armes à feu, instruments chirurgicaux et outils à main. |
| Durcissement par précipitation (PH) | Nuance la plus forte, traitable thermiquement, résistance à la corrosion sévère. | 17-4 PH, 15-5 PH | Composants aérospatiaux. |
| Duplex | Mélange plus fort d'austénitique et ferritique. | 244, 2304, 2507 | Stations de traitement d'eau, vessels sous pression. |
Sélection d'outil
Choisir le bon outillage pour votre application est crucial lors de l'usinage de l'acier inoxydable. L'ébauche, la finition, le rainurage et les parcours d'outil à haute efficacité peuvent tous être optimisés pour l'acier inoxydable en choisissant le bon style de fraise en bout.
Ébauche traditionnelle
Pour l'ébauche traditionnelle, une fraise en bout 4 ou 5 goujures est recommandée. Les fraises 5 goujures permettront des avances plus élevées que leurs homologues 4 goujures, mais les deux styles fonctionneraient bien pour les applications d'ébauche. Ci-dessous un excellent exemple d'ébauche traditionnelle en acier inoxydable 17-4.
Rainurage
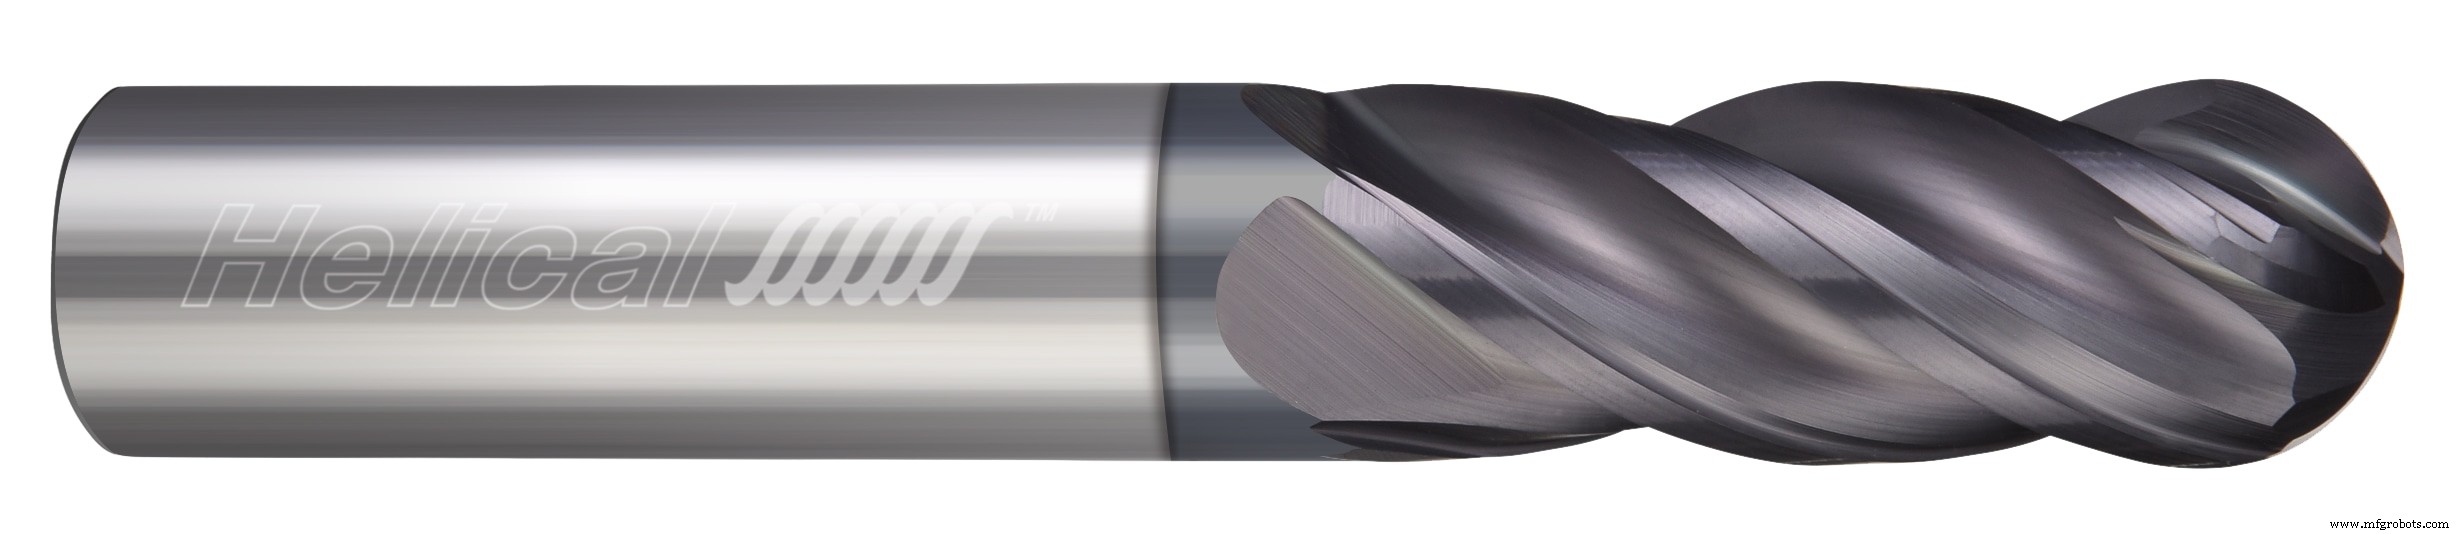
Pour le rainurage dans l'acier inoxydable, l'évacuation des copeaux va être clé. Pour cette raison, les outils 4 goujures sont le meilleur choix car le nombre de goujures inférieur permet une évacuation des copeaux plus efficace. Les outils avec géométrie brise-copeaux font aussi un rainurage efficace dans l'acier inoxydable, car les copeaux plus petits sont plus faciles à évacuer de la coupe.
Finition
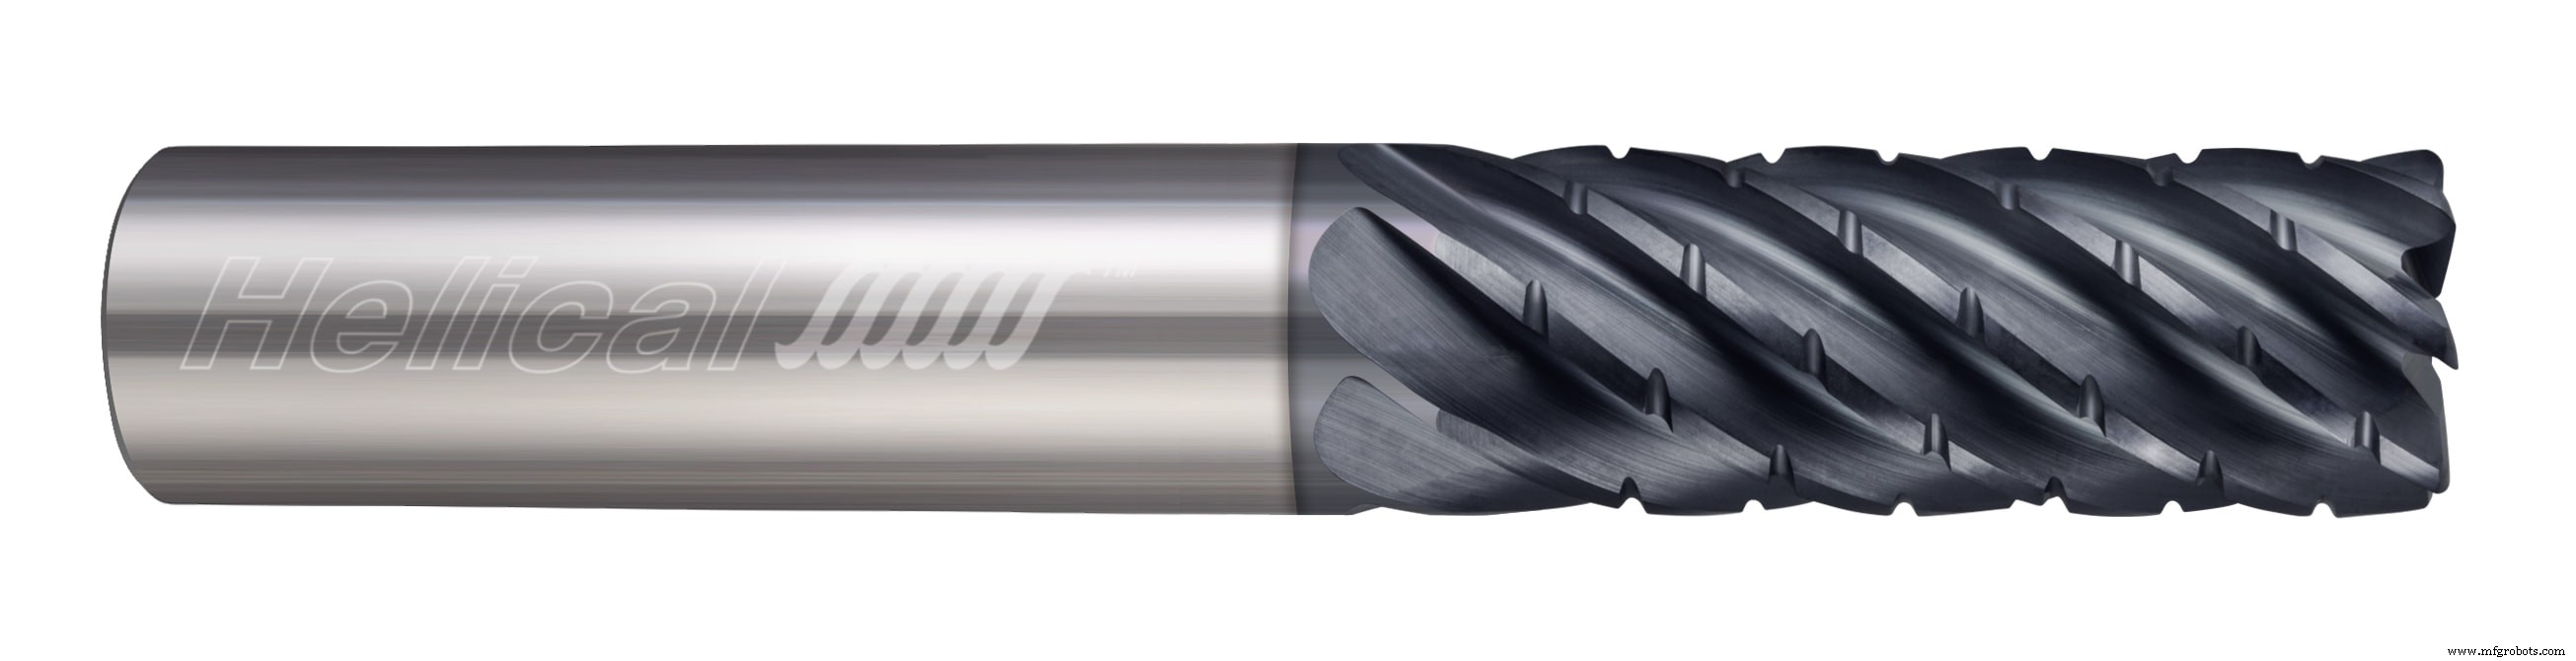
Lors de la finition de pièces en acier inoxydable, un nombre de goujures élevé et/ou une hélice élevée est requis pour les meilleurs résultats. Les fraises de finition pour acier inoxydable auront un angle d'hélice supérieur à 40 degrés, et un nombre de goujures de 5 ou plus. Pour des parcours d'outil de finition plus agressifs, le nombre de goujures peut varier de 7 goujures jusqu'à 14. Ci-dessous un excellent exemple d'une passe de finition en acier inoxydable 17-4.
Fraisage à haute efficacité (HEM)
Le fraisage à haute efficacité peut être une technique d'usinage très efficace dans les aciers inoxydables si les bons outils sont sélectionnés. Les ébaucheurs brise-copeaux feraient un excellent choix, en styles 5 ou 7 goujures, tandis que les fraises à pas variable standard 5-7 goujures peuvent aussi bien performer dans les parcours HEM.
HEV-5
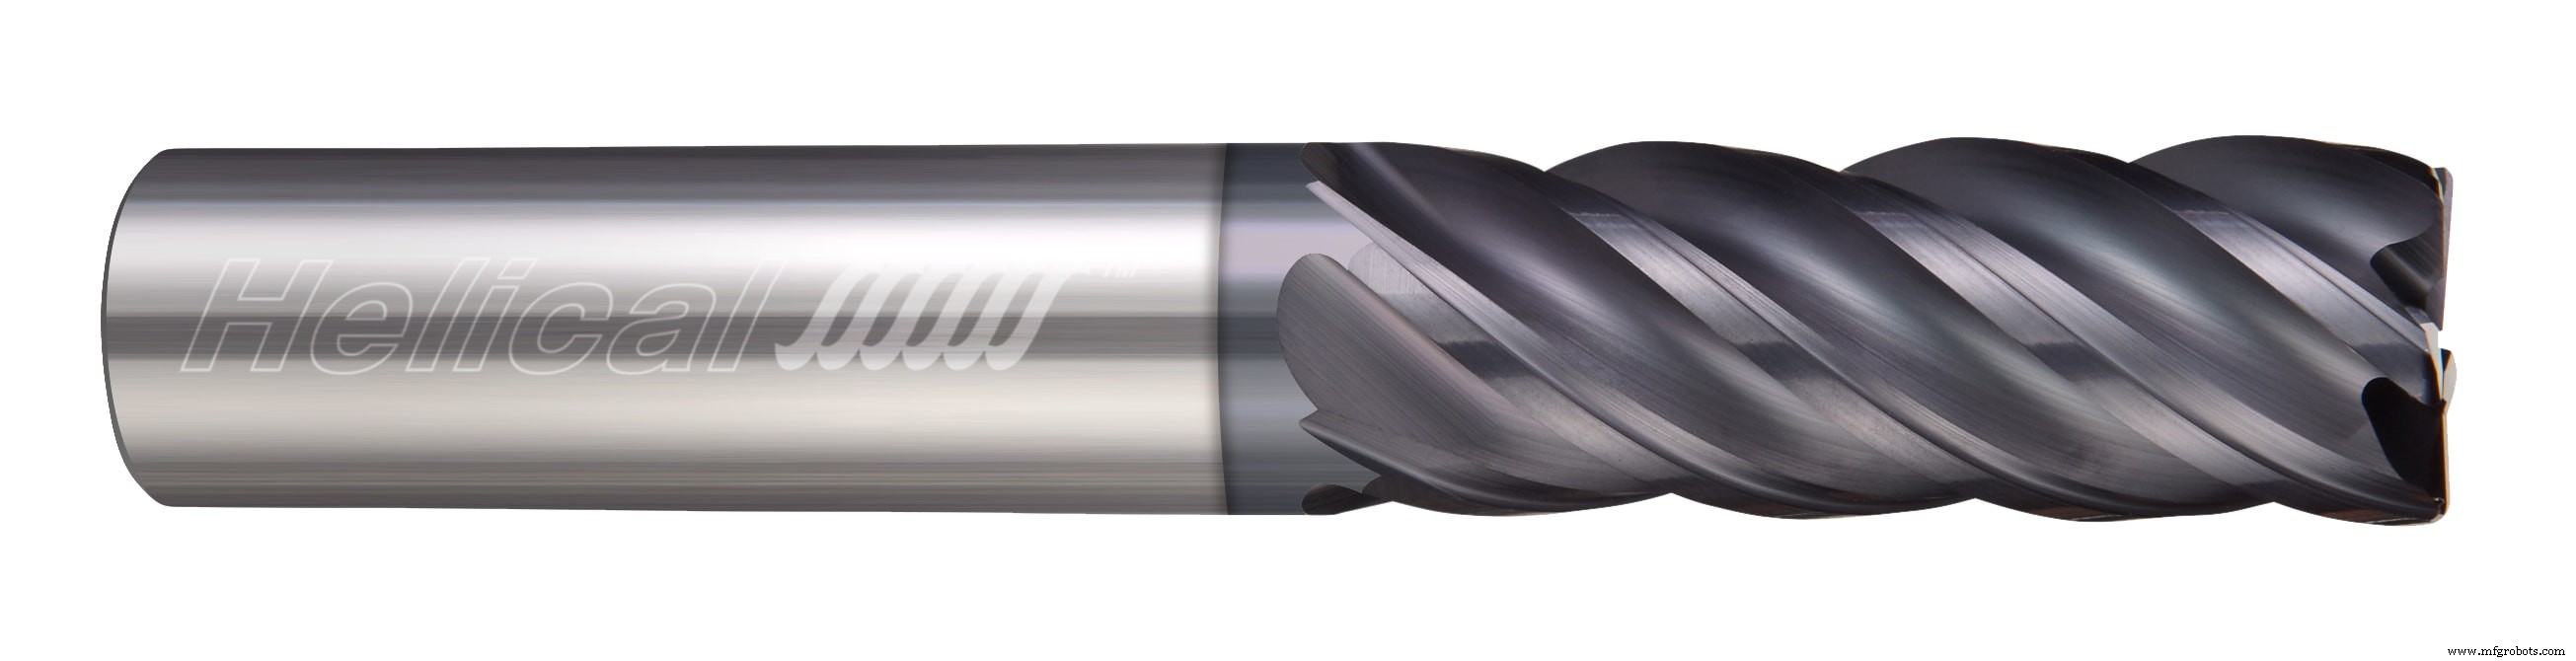
Helical Solutions offre la fraise en bout HEV-5, qui est un outil extrêmement polyvalent pour une variété d'applications. Le HEV-5 excelle en finition et parcours HEM, et performe aussi bien au-dessus de la moyenne en rainurage et ébauche traditionnelle. Disponible en styles carré, rayon de coin et longue portée, cet outil bien équilibré est un excellent choix pour démarrer votre réserve d'outils et l'optimiser pour l'usinage de l'acier inoxydable.
Paramètres de fonctionnement
Bien que la sélection d'outil soit une étape critique vers un usinage plus efficace, régler les paramètres de fonctionnement appropriés est tout aussi important. Il y a de nombreux facteurs qui entrent dans la détermination des paramètres de fonctionnement pour l'usinage de l'acier inoxydable, mais il y a quelques directives générales à suivre comme point de départ.
Généralement, lors de l'usinage des aciers inoxydables, un SFM entre 100-350 est recommandé, avec une charge de copeau variant entre 0,0005" pour une fraise 1/8" jusqu'à 0,006" pour une fraise 1". Une ventilation complète de ces directives générales est disponible ici.
Machining Advisor Pro
Machining Advisor Pro est une ressource de pointe conçue pour calculer précisément les paramètres de fonctionnement pour les fraises en bout haute performance Helical Solutions dans des matériaux comme l'acier inoxydable, l'aluminium, et bien plus. Entrez simplement votre outil, votre nuance de matériau exacte, et la configuration de machine et Machining Advisor Pro générera des paramètres de fonctionnement entièrement personnalisables. Cette ressource gratuite vous permet de pousser vos outils plus fort, plus vite et plus intelligemment pour vraiment dominer la concurrence.
Réglez votre application d'usinage acier inoxydable avec Machining Advisor Pro de Helical Solutions
En conclusion
L'usinage de l'acier inoxydable n'a pas à être dur. En identifiant la nuance de matériau appropriée pour chaque pièce, en sélectionnant l'outil de coupe parfait, et en optimisant les paramètres de fonctionnement, les maux de tête du fraisage de l'acier peuvent devenir une chose du passé.
commande numérique par ordinateur
- Comment l'acier inoxydable est produit : de la fusion aux produits finis
- Acier inoxydable austénitique : structure, avantages et applications
- Maîtriser l'usinage de l'aluminium : guide complet
- Pourquoi l'usinage CNC surpasse la fonderie d'acier inoxydable : avantages clés expliqués
- Maîtriser le Soudage de l'Acier Inoxydable : Guide Complet
- Alliages Monel : Propriétés Clés et Applications Réelles
- Acier doux vs acier inoxydable : différences clés expliquées
- Acier inoxydable antibactérien au cuivre : Sécurité renforcée et résistance à la corrosion
- Maîtriser l'usinage de l'acier inoxydable : techniques et meilleures pratiques