



Comprendre les tolérances de queue, ajustements pince et avantages queues h6 pour porte-outils shrink-fit
La queue d'un outil de coupe est l'une des parties les plus vitales d'un outil, car elle est critique pour la connexion pince-outil. Il existe plusieurs types de queues, chacune avec leurs propres tolérances et méthodes de porte-outil appropriées. L'un des styles de porte-outil les plus populaires et efficaces est le porte-outil shrink-fit, qui fonctionne avec des queues h6, mais que cela signifie-t-il et quels sont les avantages ? Comment ce type de queue diffère-t-il d'une queue avec des tolérances de queue standard ? Pour répondre à ces questions, nous devons d'abord explorer les principes des tolérances.
Les principes des tolérances
Définition des tolérances standard de l'industrie
Il y a deux catégories de tolérances de queue que les machinistes et ingénieurs opérant une machine CNC devraient connaître : base alésage et base queue (ou arbre). Le système base alésage est où la taille minimale de l'alésage est le point de départ de la tolérance. Si la tolérance de l'alésage commence par un « H » majuscule, alors l'alésage a une tolérance positive sans tolérance négative. Le système base queue est où la taille maximale de la queue est le point de départ. Ce système est relativement la même idée que le système base alésage mais au lieu de cela, si la tolérance commence par un « h » minuscule, la queue a une tolérance négative et pas de tolérance positive.
Désignations par lettres
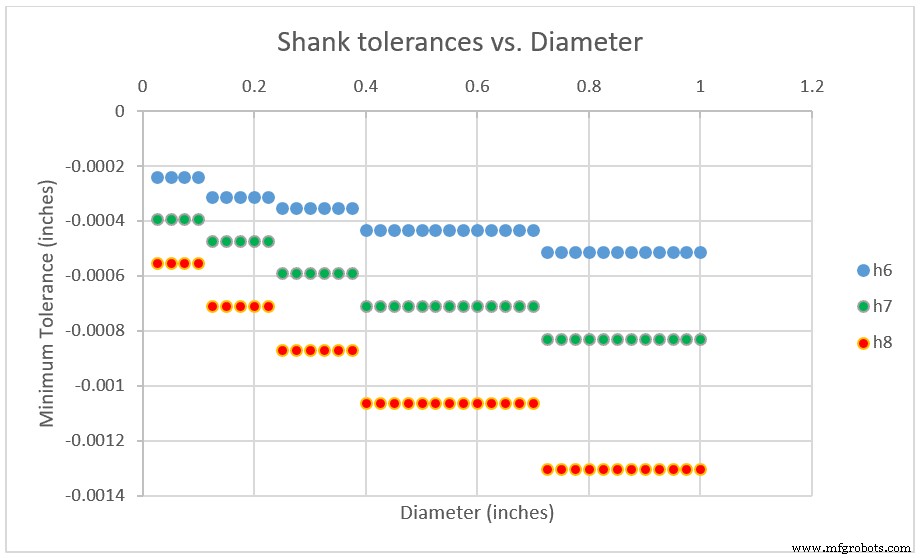
Les limites de tolérance pour une queue ou un alésage sont désignées par la lettre appropriée indiquant la déviation. Par exemple, la lettre « k » a les désignations minimum et maximum opposées à « h ». Les tolérances commençant par « k » sont exclusivement positives, tandis que les tolérances commençant par « h » sont exclusivement négatives. Le nombre suivant la lettre donnée désigne le grade de tolérance internationale (IT). Par exemple, une tolérance avec le nombre 6 aura une plage de tolérance plus petite que le nombre 7, mais plus grande que le nombre 5. Cette plage est basée sur la taille de la queue. Un alésage qui a un diamètre de 0,030" aura une tolérance h6 de (+0,0000, -0,0002), tandis qu'un alésage de 1,00" aura une bande de tolérance h6 de (+0,0000, -0,0005).
Il est important de noter que la plupart des sources listent les tolérances IT en millimètres, tandis que le graphique ci-dessous a été traduit en pouces. Les opérations qui nécessitent une fabrication plus précise, comme l'alésage, auront des grades IT plus bas. Les opérations qui ne nécessitent pas une fabrication aussi précise auront des grades IT plus élevés.
Ajustements de pince préférés
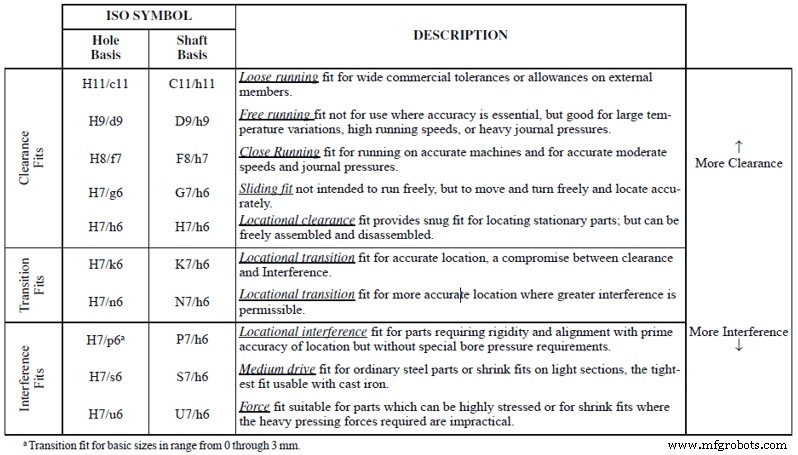
Différents types de combinaisons de tolérances base alésage et base queue mènent à différents types d'ajustements de pince. Le tableau suivant offre un aperçu de quelques types d'ajustements préférés et les tolérances de queue requises pour chacun.
Porte-outils Shrink-fit
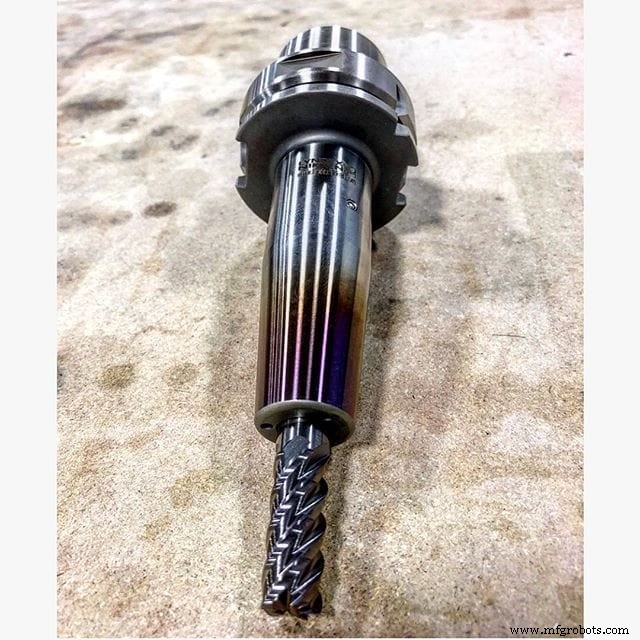
Le porte-outil shrink-fit est l'un des styles de porte-outils les plus populaires en raison de sa capacité à être plus personnalisable, comme évident dans le graphique ci-dessus. Dans cette méthode, une pince est chauffée pour se dilater, puis refroidie pour se contracter autour de la queue d'un outil. À température ambiante, un outil de coupe ne devrait pas pouvoir être inséré dans un porte-outil shrink-fit — seulement lorsque le porte-outil a subi une dilatation thermique due à l'introduction d'une quantité significative de chaleur l'outil devrait s'insérer. Alors que le porte-outil refroidit, l'outil est maintenu de plus en plus fermement en place. Typiquement, un porte-outil est chauffé à travers un anneau de bobines par un chauffage par induction. Il est important de chauffer le porte-outil uniformément, en faisant attention à ne pas le surchauffer. Cela pourrait causer la dilatation de la queue maintenue à l'intérieur du porte-outil et rester coincée.
Avantages des porte-outils Shrink-fit
- Force de serrage. La queue est maintenue à plat et uniformément contre le porte-outil, résultant en une connexion plus serrée.
- Faible runout. Une connexion plus sécurisée résultera en une durée de vie d'outil prolongée, et une finition de surface de meilleure qualité.
- Meilleur équilibre pour hauts RPM. Avec une connexion outil-porte-outil plus serrée, l'opportunité existe pour des paramètres de fonctionnement plus agressifs.
En savoir plus sur les porte-outils avec notre webinaire Outils de coupe expliqués
Tolérances de queue résumées
Comprendre les tolérances de queue est une partie complexe du processus d'usinage car cela impacte quel porte-outil est approprié pour votre travail. Une connexion de porte-outil sécurisée est vitale pour la performance de l'outil dans votre application. Avec un porte-outil shrink-fit h6, le résultat est une connexion sécurisée avec une force de serrage plus forte. Cependant, seulement certaines queues peuvent être utilisées avec ce type de porte-outil. De la désignation par lettre assignée à une queue, à savoir si cette lettre est majuscule ou minuscule, chaque détail est vital pour assurer un ajustement correct entre la queue de votre outil et son porte-outil shrink-fit correspondant.
commande numérique par ordinateur
- Découpe laser fibre : précision, vitesse et rentabilité pour la tôlerie moderne
- 15 Avantages Clés des Machines de Soudage Laser pour Précision, Efficacité et Qualité
- Rémunération stratégique des employés : clé de l'attraction, rétention et engagement
- Angles d'hélice des outils de coupe : avantages et inconvénients expliqués
- Comment le nombre de goujures influence la performance des fraises en bout
- Techniques essentielles d'entrée d'outil pour l'usinage de précision
- Maîtriser le fraisage trochoïdal : guide complet
- Atteindre des tolérances serrées en usinage CNC : un processus éprouvé sur 10 ans
- Avantages des poinçons et matrices en acier à outils pour une fabrication supérieure