



Trois options de mandrins à collet pour une productivité maximale en travail du bois
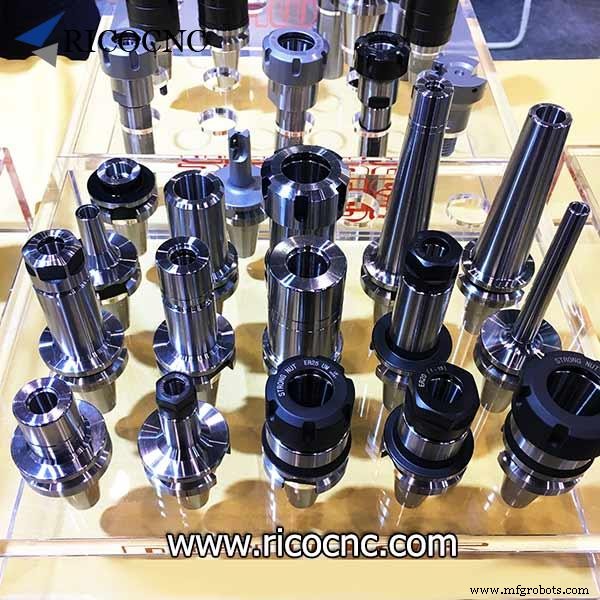
3 types de mandrins à collet pour une production de travail du bois à haute efficacité
La technologie moderne d'usinage du bois se développe vers la haute vitesse et le haut rendement, le but principal étant d'améliorer la productivité et de réduire les coûts. Par exemple, lors de l'usinage d'une pièce en panneau de particules, la vitesse de broche passant de 18 000 tr/min à 30 000 tr/min peut réduire les heures de travail de 15 à 22 %. De plus, certains cas d'utilisation montrent que sous certaines conditions, l'augmentation de la vitesse de rotation de la broche peut améliorer la qualité de traitement et prolonger la durée de vie de l'outil. La qualité de la pièce en bois est déterminée par l'avance de l'outil de coupe (avance par dent) de chaque dent de coupe et la quantité d'avance par rotation.
Selon la théorie de la coupe, plus l'avance des fraises est faible, plus la rugosité de la pièce diminue, meilleure sera la qualité de traitement. Ainsi, à une avance appropriée pour garantir la qualité de traitement, la vitesse peut être augmentée pour une haute efficacité des outils de coupe.
Maintenant, la vitesse du moteur de broche de travail du bois atteint 40 000 tr/min. Avec l'augmentation de la vitesse de rotation des fraises, la force centrifuge augmente au carré de la vitesse de rotation, ce qui posera un problème de sécurité et de fiabilité, et nécessitera donc un outil et un dispositif de serrage d'une plus haute précision.
Dispositif de serrage d'outil de coupe de bois à haute efficacité
Le mécanisme de serrage d'outil connecte une fraise à la broche, dont la fonction est : une plus grande rigidité pour maintenir l'outil solidement, transmettre le couple aux outils de coupe, pour assurer un faible déport et un bon équilibre en même temps. Afin de répondre aux exigences de la coupe du bois à haute efficacité, il existe deux types de dispositifs de serrage d'outil avec de bonnes performances.
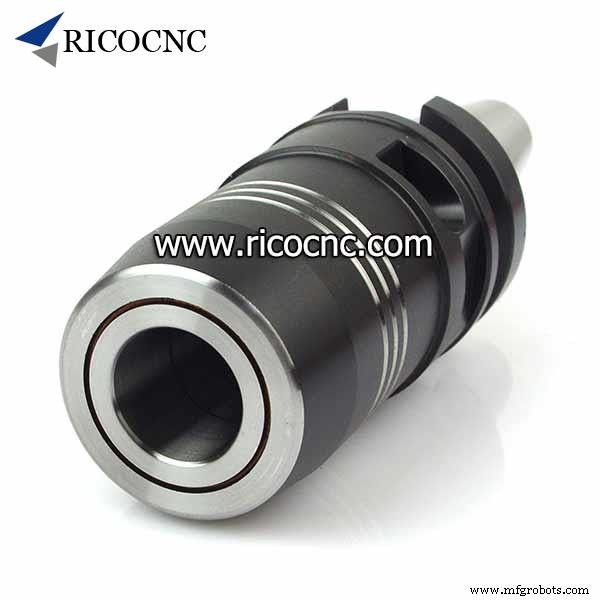
1, Porte-outil hydraulique (le mandrin à collet en acier élastique, par la force de retrait supposée pour serrer l'outil de coupe).
(a) Dans l'état normal, la section transversale de la cavité interne du collet est similaire à un triangle (non reconnaissable à l'œil nu), le diamètre du cercle inscrit est légèrement plus petit que le diamètre de la queue de l'outil, et l'outil ne peut pas être inséré à ce moment.
(b) En utilisant un dispositif hydraulique pour appliquer une certaine force à la cavité interne. En raison de la déformation élastique, la section transversale du triangle devient circulaire.
(c) Lorsque la pression hydraulique dans le mandrin est éliminée, la section transversale de la cavité interne du mandrin revient à un triangle et se rétracte, formant ainsi un dispositif de serrage à trois points de haute précision et ferme.
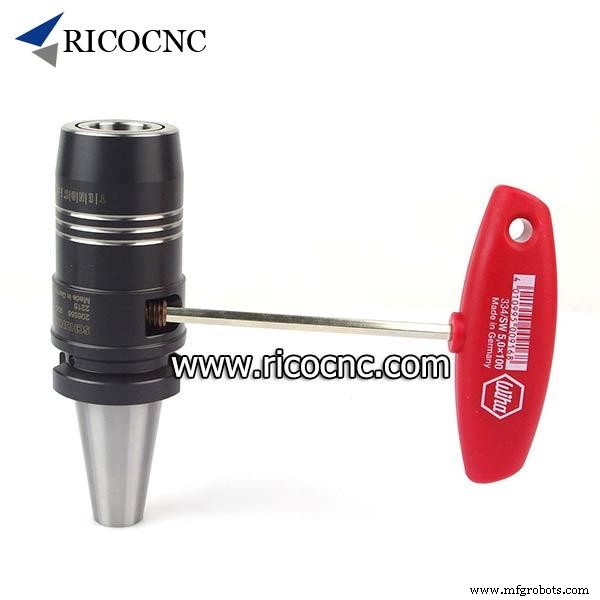
Les principales caractéristiques de ce mandrin sont : une précision de serrage élevée, l'excentricité n'est que de 0,003 mm, la force de serrage est grande, et le couple qui peut être transmis dépasse 200 N•m lorsque le diamètre de serrage est de 25 mm.
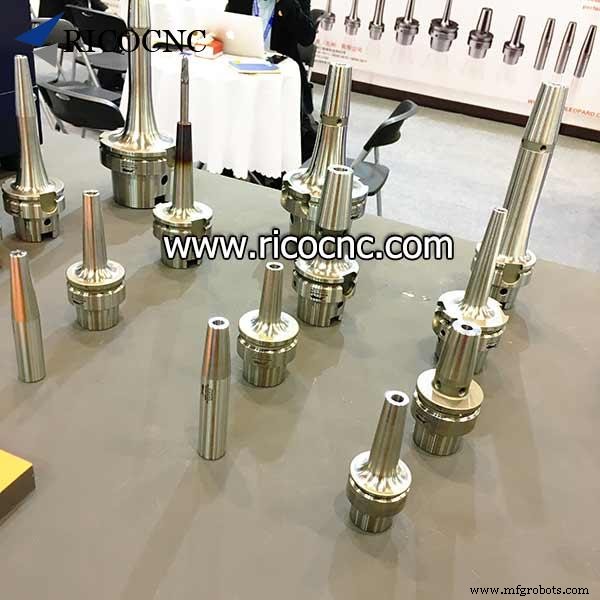
2, Mandrin à collet à retrait par chauffage
Le retrait par chauffage signifie que le mandrin se dilate par chauffage, puis se rétracte par refroidissement. Lorsque le mandrin est desserré, il est chauffé à 200-300 °C par un inducteur électromagnétique, et le mandrin se dilate pour retirer la fraise ; la queue d'outil de remplacement est insérée dans le mandrin et refroidie dans l'adaptateur de refroidissement, et le mandrin se rétracte pour serrer l'outil. Le temps de chauffage n'est que de quelques secondes, et le temps de préparation du travail est inférieur à 1 minute.
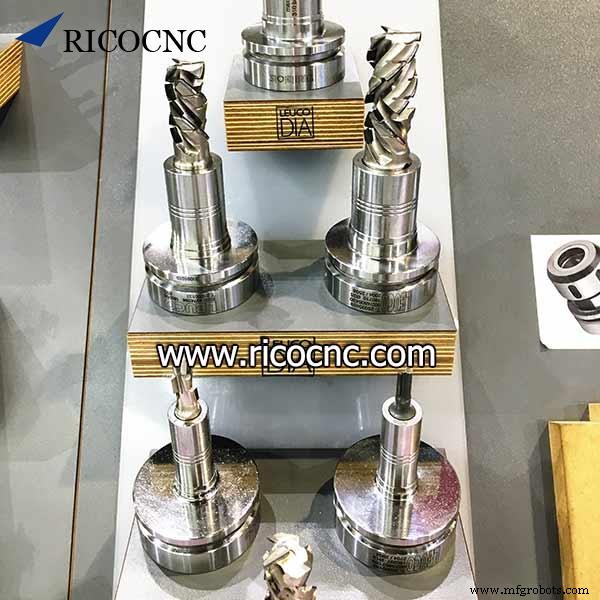
En raison de sa structure compacte et symétrique en rotation, ainsi que du serrage par retrait pendant le refroidissement, ils ont une grande rigidité, une haute précision de serrage, une grande force de serrage et un bon équilibre. Ces indicateurs sont similaires aux mandrins à retrait par force.
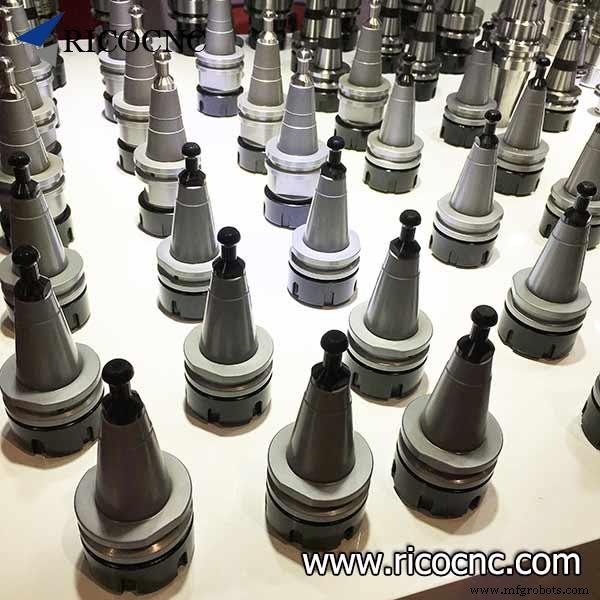
3, Type ordinaire de mandrin à collet
Le mandrin à collet ordinaire utilise l'écrou pour serrer le collet, le collet maintient fermement les fraises. En raison de l'usure et de l'expansion, le niveau de déséquilibre augmente. La précision de serrage des mandrins à retrait par force et par chauffage est toujours la même. Le déséquilibre global formé est environ 80 % inférieur au collet ordinaire usagé, et 70 % inférieur au neuf ; par rapport au mandrin hydraulique ordinaire, le déséquilibre est environ 30 % inférieur.
Comparés aux mandrins d'outils ordinaires, les mandrins à collet à retrait par force et par chauffage permettent une vitesse élevée et une rotation fluide, de faibles vibrations, un faible bruit, une bonne durabilité et une bonne qualité de coupe. Tous ces avantages les rendent particulièrement adaptés à la coupe du bois à haute efficacité.
Et la durée de vie du dispositif de serrage d'outil peut être augmentée de 20 % à 50 %, dans certains cas peut être augmentée de 2 à 3 fois, mais leur prix est très élevé pour le moment.
Le mandrin à collet ordinaire pour le travail du bois peut maintenant aussi être équilibré à 36 000 tr/min, et précision totale avec 0,01 mm. (précision corps porte-outil 0,003 mm, précision collet 0,005 mm, précision fraises 0,002 mm)
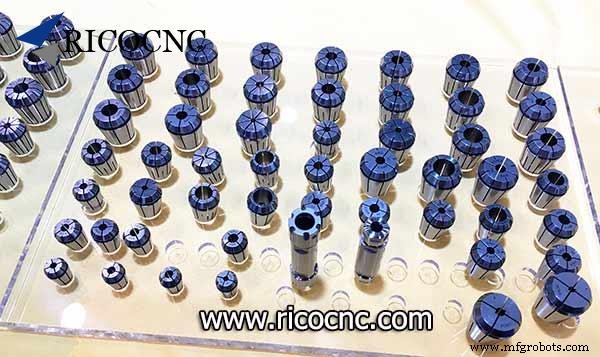
Comme la plupart des broches pour le travail du bois ont une vitesse de rotation maximale de 18 000 tr/min ou 24 000 tr/min. Les porte-outils ordinaires conviennent également à la production normale de travail du bois avec un coût inférieur et une bonne fonction.
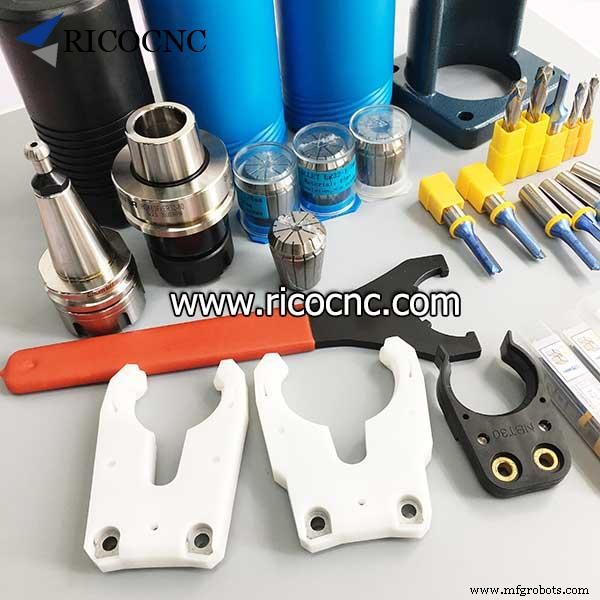
RicoCNC fournit une gamme de mandrins porte-outils CNC de haute qualité pour le travail du bois, tels que ISO30, HSK63F et BT30. Pour tout besoin, bienvenue votre demande.
Technologie industrielle
- Considérations clés pour l'usinage Swiss à haut volume
- Marc Schnadinger : tracer une nouvelle voie de carrière dans l'Industrie 4.0
- Choisir la bonne finition de surface pour produits moulés sur mesure
- 3 Stratégies Prouvées pour Accélérer la Fabrication
- HAIMER Safe‑Lock™ : serrage d'outil sûr, efficace et durable
- Définir l'outil idéal de contrôle de production : Fonctionnalités clés et meilleures pratiques
- 5 contrôles qualité essentiels pour une efficacité optimale de l'usine
- Assurer la qualité en production de coulée : pratiques éprouvées de traçabilité
- Choisir le bon alliage Inconel pour le moulage à la cire perdue haute température