



Choisir les bons systèmes de bridage CNC : considérations clés
Les machinistes ont un certain nombre de variables à considérer lors de la configuration des dispositifs pour une opération d'usinage. Quand il s'agit de bridage CNC, il y a des différences majeures entre le maintien d'une pièce dupliquée à tolérances larges avec un temps de cycle de 10 minutes et le maintien d'une pièce spécialisée à tolérances serrées avec un temps de cycle de 10 heures. Déterminer quelle méthode fonctionne le mieux pour votre travail d'usinage est essentiel pour maintenir une opération efficace.
Dispositifs de bridage CNC
Les dispositifs de bridage idéaux ont des configurations facilement reproductibles. Pour cette raison, certaines machines ont des dispositifs de bridage standard. Les étaux sont généralement utilisés avec les fraiseuses tandis que les mandrins ou pinces sont utilisés lors de l'exécution d'un tour. Parfois, une pièce peut avoir besoin d'une configuration de bridage CNC personnalisée pour sécuriser correctement la pièce pendant l'usinage. Les montages et gabarits sont des exemples de dispositifs personnalisés.
Montages et gabarits
Un gabarit est un dispositif de maintien de pièce qui tient, supporte et positionne une pièce et guide l'outil de coupe dans une opération spécifique (généralement par l'utilisation d'un ou plusieurs bagues). Un montage est essentiellement le même type de dispositif, mais la différence principale est qu'il ne guide pas l'outil de coupe dans une opération spécifiée. Les montages sont généralement utilisés dans les opérations de fraisage tandis que les gabarits sont généralement utilisés dans le perçage, l'alésage, le taraudage et l'alésage de précision. Les gabarits et montages sont plus précis par rapport aux dispositifs de bridage CNC standard, ce qui mène à des tolérances plus serrées. Ils peuvent également être indexables, leur permettant de contrôler le mouvement de l'outil de coupe ainsi que le mouvement de la pièce. Les gabarits et montages sont tous deux composés des mêmes composants de base : corps de montage, positionneurs, supports et serre-joints.
Les 4 corps de montage
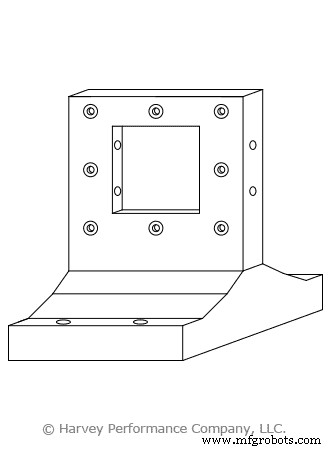
Il y a 4 types de base de corps de montage : platines de face, platines de base, plaques d'angle et tombstones.
Platines de face : Généralement utilisées dans les opérations de tour, où les composants sont fixés à la platine de face puis montés sur la broche.
Platines de base : Courantes dans les opérations de fraisage et de perçage et sont montées sur la table de travail.
Plaques d'angle : Deux plaques perpendiculaires l'une à l'autre mais certaines sont ajustables ou personnalisées pour changer l'angle de la pièce.
Tombstones : Grandes fixations rectangulaires orientées verticalement qui orientent une pièce perpendiculairement à la table de travail. Les tombstones ont aussi deux côtés pour accommoder plusieurs pièces.
Positionneurs
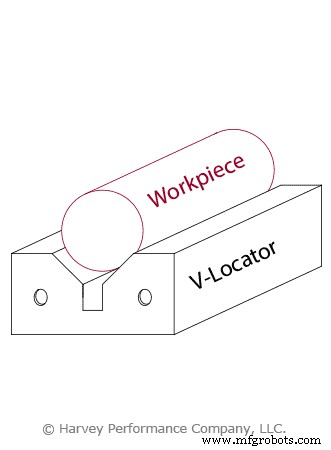
Les positionneurs sont caractérisés par quatre critères : assemblés, intégraux, fixes et ajustables. Les positionneurs assemblés peuvent être attachés et retirés du montage, ce qui est contraire aux positionneurs intégraux qui sont construits dans le montage. Les positionneurs fixes n'autorisent pas de composants mobiles, tandis que les positionneurs ajustables permettent le mouvement par l'utilisation de filetages et/ou de ressorts, et peuvent s'ajuster à la taille de la pièce. Ceux-ci peuvent être combinés pour fournir le rapport rigidité-commodité d'assemblage approprié. Par exemple, un montage à positionneur en V est la combinaison de positionneurs assemblés et fixes. Il peut être sécurisé à un montage mais n'a pas de composants mobiles.
Supports
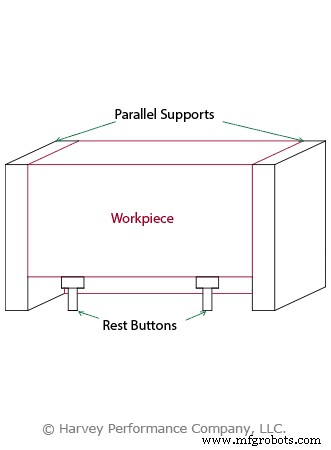
Les supports font exactement ce que leur nom suggère, ils supportent la pièce pendant le processus d'usinage pour éviter la déformation de la pièce. Ces composants peuvent servir de positionneurs et viennent aussi fixes, ajustables et intégraux, ou assemblés. Généralement, les supports sont placés sous la pièce pendant la fabrication mais cela dépend aussi de la géométrie de la pièce, de la machine opérée et où l'outil de coupe fera contact. Les supports peuvent venir en différentes formes et tailles. Par exemple, les boutons de repos sont de plus petits composants de support utilisés en série soit par dessous la pièce, soit par les côtés. Simultanément, les supports parallèles sont placés de chaque côté de la pièce pour fournir un support général.
Serre-joints
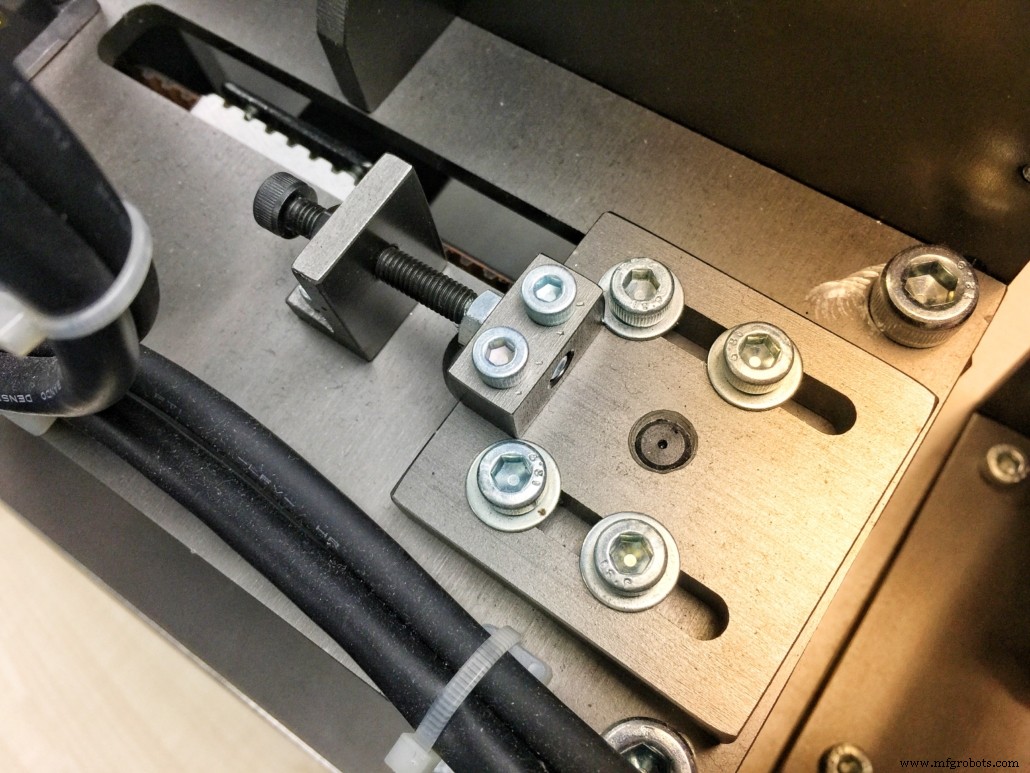
Les serre-joints sont des dispositifs utilisés pour renforcer ou maintenir des choses ensemble, et viennent en différentes formes, tailles et forces. Les étaux et mandrins ont des mâchoires mobiles et sont considérés comme des serre-joints standard. Un exemple atypique est le serre-joint à bascule, qui a un axe de pivot qui agit comme un fulcrum pour un système de levier. L'un des types plus commodes est un système de serrage hydraulique. Il y a deux types de méthodes de serrage hydraulique : hydraulique et pneumatique.
Systèmes de bridage hydrauliques
Les systèmes hydrauliques créent une force de serrage en obtenant de la puissance de la compression d'un liquide. Ce type de serrage hydraulique est généralement utilisé avec des pièces plus grandes car il prend généralement moins de place par rapport aux serre-joints pneumatiques.
Serre-joints pneumatiques
Les serre-joints pneumatiques obtiennent leur force de serrage de la puissance créée par un gaz comprimé (généralement de l'air). Ces systèmes sont généralement plus encombrants et sont utilisés pour des pièces plus petites qui nécessitent moins d'espace sur la table de travail. Le serrage hydraulique offre quelques avantages par rapport au serrage conventionnel. Premièrement, ces systèmes peuvent être activés et désactivés rapidement pour économiser sur le temps de changement. Deuxièmement, ils placent une pression uniforme sur la pièce, ce qui aide à prévenir les erreurs et la déformation. Un inconvénient significatif qu'ils posent est le coût d'un système mais cela peut être rapidement compensé par le temps de production économisé.
Directives clés à suivre
Enfin, il y a quelques directives à suivre lors du choix de la configuration appropriée de montage ou gabarit CNC.
Assurer un tolérancement approprié
Les tolérances du dispositif de bridage utilisé devraient être 20 % à 50 % plus serrées que celles de la pièce.
Utiliser des pièces de positionnement et de support acceptables
Les pièces de positionnement et de support devraient être faites d'un matériau durci pour prévenir l'usure et permettre plusieurs utilisations sans que les pièces qu'elles supportent ne sortent de tolérance. Les supports et positionneurs devraient également être standardisés pour qu'ils puissent être facilement remplacés.
Placer les serre-joints de bridage aux emplacements corrects
Les serre-joints devraient être placés au-dessus des emplacements des supports pour permettre à la force du serre-joint de passer dans le support sans déformer la pièce. Les serre-joints, positionneurs et supports devraient également être placés pour répartir les forces de coupe aussi uniformément que possible à travers la pièce. La configuration devrait permettre un serrage facile et ne pas nécessiter beaucoup de temps de changement.
Maximiser la flexibilité d'usinage
La conception du montage ou des gabarits devrait maximiser le nombre d'opérations qui peuvent être effectuées dans une orientation. Pendant l'opération d'usinage, la configuration devrait être rigide et stable.
En résumé
Le bridage peut être accompli de plusieurs façons différentes et accomplir la même tâche de saisir avec succès une pièce pendant une opération d'usinage avec le résultat final étant dans les tolérances. La qualité de ce bridage peut différer grandement car certaines configurations seront plus efficaces que d'autres. Par exemple, il n'y a aucune raison de créer un gabarit élaboré pour créer une petite rainau au centre d'une brique rectangulaire d'aluminium ; un étau fonctionnerait très bien. Maximiser l'efficacité et l'efficience de la configuration de bridage CNC d'un opérateur augmentera la productivité en économisant sur le changement, le temps ainsi que le coût des pièces mises au rebut, hors tolérance.
commande numérique par ordinateur
- Considérations pratiques pour la sélection et l'utilisation des inductances
- Réglage précis du point zéro sur routeurs CNC : Éviter les collisions outil-table
- 6 facteurs clés à considérer avant de choisir un atelier d'usinage
- Stratégies essentielles de disposition PCB pour la fiabilité et l'efficacité des coûts
- Techniques de bridage CNC : sécurisez votre pièce pour un usinage précis
- Optimisation de la conception d'antenne pour appareils IoT compacts
- Conception thermique PCB experte : conseils pratiques pour la gestion de la chaleur
- Guide complet des machines de rectification de précision
- Maîtriser le Tournage CNC : Guide Essentiel de l'Usinage de Précision