



Surmonter les défis de l'usinage de l'acier inoxydable : solutions et meilleures pratiques
L'émergence continue de nouveaux produits impose des exigences plus élevées pour les matériaux des pièces. Parfois, les matériaux requis doivent répondre à des exigences spéciales de dureté élevée, résistance à l'usure élevée, ténacité élevée, etc., engendrant une série de matériaux difficiles à usiner, et la technologie d'usinage se voit proposer des exigences plus élevées. Comparé à l'acier structural au carbone de haute qualité, les matériaux en acier inoxydable incluent Cr, Ni, Nb, Mo et autres éléments d'alliage. L'augmentation de ces éléments d'alliage améliore non seulement la résistance à la corrosion de l'acier, mais a aussi un certain impact sur la performance d'usinage de l'acier inoxydable.
Cet article prend l'acier inoxydable et d'autres matériaux difficiles à usiner comme objet, combine les problèmes réels rencontrés en usinage, analyse les difficultés de l'usinage de l'acier inoxydable, et propose des solutions pratiques et efficaces.
Cet article combine les problèmes réels rencontrés en usinage, analyse les difficultés de l'usinage de l'acier inoxydable, et propose des solutions pratiques et efficaces.
Analyse des difficultés de coupe de l'acier inoxydable
En usinage réel, la coupe de l'acier inoxydable s'accompagne souvent de casse d'outil et de collage. En raison de la grande déformation plastique de l'acier inoxydable pendant la coupe, les copeaux produits ne se brisent pas facilement et ont tendance à coller, entraînant un durcissement par travail sérieux pendant le processus de coupe. Chaque passe produira une couche durcie pour la coupe suivante. Après accumulation de couches, la dureté de l'acier inoxydable dans le milieu de coupe devient de plus en plus grande, et la force de coupe requise augmente également.
La production de la couche de durcissement par travail et l'augmentation de la force de coupe entraîneront inévitablement l'augmentation du frottement entre l'outil et la pièce, et la température de coupe augmentera aussi.
De plus, la conductivité thermique de l'acier inoxydable est faible, les conditions de dissipation de chaleur sont mauvaises, et une grande quantité de chaleur de coupe se concentre entre l'outil et la pièce, ce qui détériore la surface usinée et affecte sérieusement la qualité de la surface usinée. De plus, l'augmentation de la température de coupe aggravera l'usure de l'outil, causera des cratères en croissant sur la face de dépouille de l'outil, et des entailles sur le tranchant, ce qui affectera la qualité de surface de la pièce, réduira l'efficacité du travail, et augmentera les coûts de production.
Moyens d'améliorer la qualité de l'usinage de l'acier inoxydable
On voit ci-dessus que l'usinage de l'acier inoxydable est plus difficile, et qu'il est facile de produire une « couche durcie » pendant la coupe, facile de casser l'outil, les copeaux générés ne se brisent pas facilement, entraînant le collage à l'outil, ce qui aggrave l'usure de l'outil. Pour ces caractéristiques de coupe de l'acier inoxydable, combinées à la production réelle, nous avons cherché des moyens d'améliorer la qualité de l'usinage de l'acier inoxydable sous trois aspects : matériaux d'outil, paramètres de coupe et méthodes de refroidissement.
3.1 Sélection des matériaux d'outil
Choisir le bon outil est la base pour usiner des pièces de haute qualité. L'outil est trop mauvais, et aucune pièce qualifiée ne peut être usinée ; si un bon outil est sélectionné, bien qu'il puisse répondre aux exigences de qualité de surface de la pièce, il est facile de causer du gaspillage et d'augmenter le coût de production. Combiné aux caractéristiques de mauvaises conditions de dissipation de chaleur, couches de durcissement par travail, et collage facile pendant la coupe de l'acier inoxydable, le matériau d'outil sélectionné doit répondre aux caractéristiques de bonne résistance à la chaleur, haute résistance à l'usure, et faible affinité avec l'acier inoxydable.
3.1.1 Acier rapide (HSS)
L'acier rapide est un acier d'outillage hautement allié avec ajout de W, Mo, Cr, V, Co et autres éléments. Il a de bonnes performances de processus, une bonne résistance et ténacité, et une forte résistance aux chocs et vibrations. Dans le cas de chaleur élevée générée par la coupe à grande vitesse (environ 500 °C), il peut encore maintenir une dureté élevée (HRC encore au-dessus de 60). L'acier rapide a une bonne dureté à chaud et convient pour fabriquer des fraises, forets et autres outils de fraisage, pouvant répondre aux exigences de l'environnement de coupe de l'acier inoxydable comme la couche durcie et la mauvaise dissipation de chaleur.
W18Cr4V est l'acier rapide d'outil le plus typique. Depuis sa naissance en 1906, il a été largement fabriqué en divers outils pour répondre aux besoins de coupe. Mais avec l'amélioration continue des propriétés mécaniques de divers matériaux usinés, les outils W18Cr4V ne peuvent plus répondre aux exigences d'usinage des matériaux difficiles à usiner. L'acier rapide au cobalt haute performance est né. Comparé à l'acier rapide ordinaire, l'acier rapide au cobalt a une meilleure résistance à l'usure, dureté à chaud et fiabilité d'utilisation. Il convient pour l'usinage à fort taux d'enlèvement et l'usinage par coupe interrompue. Nuances couramment utilisées comme W12Cr4V5Co5.
3.1.2 Acier allié dur (carbure cémenté)
Le carbure cémenté est un produit de métallurgie des poudres fait de poudre micronisée de carbure de métal réfractaire à haute dureté (WC, TiC) comme composant principal, cobalt, nickel, molybdène comme liant, et fritté dans un four sous vide ou un four de réduction d'hydrogène. Le carbure cémenté a une bonne résistance et ténacité, résistance à la chaleur, résistance à l'usure, résistance à la corrosion, haute dureté, etc. — une série d'excellentes propriétés. Il reste aussi fondamentalement inchangé à une température de 500 °C, et a encore une haute dureté à 1000 °C, ce qui convient à la coupe de matériaux difficiles à usiner comme l'acier inoxydable et l'acier résistant à la chaleur. Les carbures cémentés courants sont principalement divisés en trois catégories : type YG (carbure tungstène-cobalt), type YT (tungstène-titane-cobalt), type YW (tungstène-titane-tantale (niobium)), la composition de ces trois alliages est différente, les utilisations sont aussi très différentes. Parmi eux, le carbure YG a une bonne ténacité et conductivité thermique. Un angle de dépouille plus grand peut être choisi, ce qui convient à la coupe de l'acier inoxydable.
3.2 Sélection des paramètres géométriques pour les outils de coupe d'acier inoxydable
1) Angle de dépouille γo :
En combinaison avec les caractéristiques de haute résistance de l'acier inoxydable, bonne ténacité, et copeaux difficilement coupables pendant la coupe, un angle de dépouille plus grand doit être choisi sur la base de l'assurance que l'outil a une résistance suffisante, ce qui peut réduire la déformation plastique de l'objet usiné, réduire aussi la température de coupe et la force de coupe, tout en réduisant la production de couches durcies.
2) Angle de dépouille arrière αo :
L'augmentation de l'angle de dépouille arrière réduira le frottement entre la surface usinée et le flanc, mais la capacité de dissipation de chaleur et la résistance du tranchant diminueront aussi. La taille de l'angle de dépouille arrière dépend de l'épaisseur de coupe. Lorsque l'épaisseur de coupe est grande, un angle de dépouille arrière plus petit doit être choisi.
- Angle principal de déviation kr, angle secondaire de déviation k'r :
La diminution de l'angle principal de déviation kr peut augmenter la longueur de travail du tranchant, ce qui est bénéfique pour la dissipation de chaleur, mais augmentera la force radiale pendant la coupe, ce qui est sujet aux vibrations. La valeur de kr est souvent prise entre 50° et 90°. Si la rigidité de la machine-outil est insuffisante, elle peut être augmentée appropriément. L'angle de déviation secondaire est souvent pris comme k'r = 9°~15°.
4) Inclinaison de la lame λs :
Pour augmenter la résistance de la pointe de l'outil, l'angle d'inclinaison de la lame est généralement pris comme λs = 7° ~ -3°.
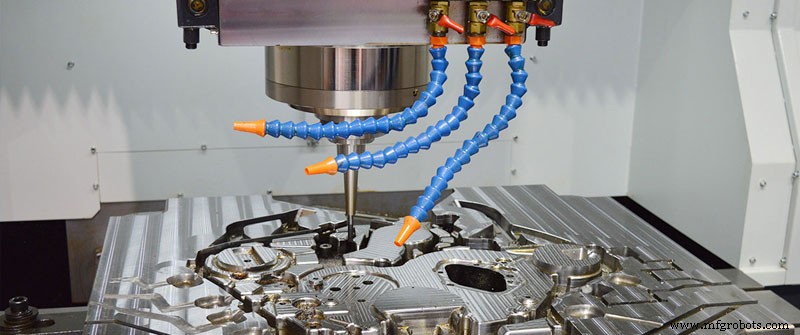
3.3 Sélection du fluide de coupe et de la méthode de refroidissement
L'usinabilité de l'acier inoxydable est médiocre, et il y a des exigences plus élevées pour le refroidissement, la lubrification, la pénétration et la performance de nettoyage du fluide de coupe. Il existe plusieurs types de fluides de coupe couramment utilisés :
1) Émulsion :
Une méthode de refroidissement plus courante, avec de meilleures propriétés de refroidissement, nettoyage et lubrification, souvent utilisée pour le tournage brut de l'acier inoxydable.
2) Huile sulfurée :
Un sulfure à haut point de fusion peut se former sur la surface du métal pendant la coupe, et il n'est pas facilement détruit à haute température, a un bon effet lubrifiant, et a un certain effet de refroidissement, généralement utilisé pour le perçage, l'alésage et le taraudage.
3) Huile minérale comme l'huile moteur et l'huile de broche :
Elle a de bonnes performances de lubrification, mais un mauvais refroidissement et perméabilité, et convient au tournage de précision externe.
Pendant le processus de coupe, la buse de fluide de coupe doit être dirigée vers la zone de coupe, ou il est préférable d'utiliser le refroidissement haute pression, le refroidissement par pulvérisation et d'autres méthodes de refroidissement.
En résumé, bien que l'acier inoxydable ait une mauvaise usinabilité, un durcissement par travail sérieux, une grande force de coupe, une faible conductivité thermique, un collage facile, une usure facile des outils et autres défauts, tant que vous trouvez une méthode de traitement appropriée, utilisez un outil, une méthode de coupe et des paramètres de coupe appropriés, choisissez le bon fluide de refroidissement, réfléchissez avec diligence au travail, le problème des matériaux difficiles à usiner comme l'acier inoxydable est résolu.
Processus de fabrication
- Poignées en acier inoxydable : Avantages, inconvénients et avis d'experts
- Acier inoxydable expliqué : composition, production et impact mondial
- Nuances d'acier inoxydable : types, propriétés et usages courants
- Solutions premium en acier inoxydable pour le tronçonnage, le meulage et la finition
- Comprendre rupture, usure et ébréchure d'outils : causes, prévention, solutions
- Acier inoxydable vs acier doux : lequel est supérieur pour le poinçonnage ?
- Usinage CNC tour polyvalent : du métal au plastique
- Usinage conventionnel vs non-conventionnel : techniques, applications et avantages
- Pourquoi l'acier domine l'usinage CNC de précision : avantages et utilisations