



Maîtriser le perçage de l'inox : 6 techniques éprouvées pour machinistes
Tout machiniste doit savoir travailler divers matériaux, mais il y a toujours place pour l'amélioration. Voici conseils et guidance pour percer l'un des groupes métalliques plus difficiles, l'acier inoxydable, utilisé largement en médical, aérospatial, génie général.
Du fait des variations d'usinabilité d'un alliage à l'autre, déterminer avances/vitesses optimales en perçage peut être challenge. Vrai pour tout groupe matériaux, mais encore plus pour aciers inox. Différence mondiale entre percer 303 et 304 inox, surtout avec additifs sélénium (303SE) ou cuivre (304Cu) rendant ces deux alliages bien plus faciles à couper.
Exemples similaires ailleurs dans famille inox. 416 inox bien plus usinable que 440C, surtout état durci (percer trous dans roches). Et bien que alliages durcissement par précipitation (PH) comme 13-8 PH et 15-5 PH tombent sous même parapluie autres inox, ils ont indices usinabilité comparables à certains superalliages.
Métallurgistes expliquent : différences dues structures granulaires et compositions chimiques variées dans cette large famille. Pointent teneurs chrome et nickel — deux déterminants clés usinabilité — et parlent quatre classes inox : austénitique, ferritique, martensitique, duplex, toutes propriétés physiques et caractéristiques usinage distinctes.
Bien que techniquement intéressant, ça pèse peu pour question basique : quelle meilleure fraise pour cette pièce inox, et à quelle vitesse la faire tourner ?
Steve George a suggestions. Senior manager ingénierie produit global Kennametal : perçage productif commence par bon outil.
Astuce 1 : Optez pour fraises carbure monobloc
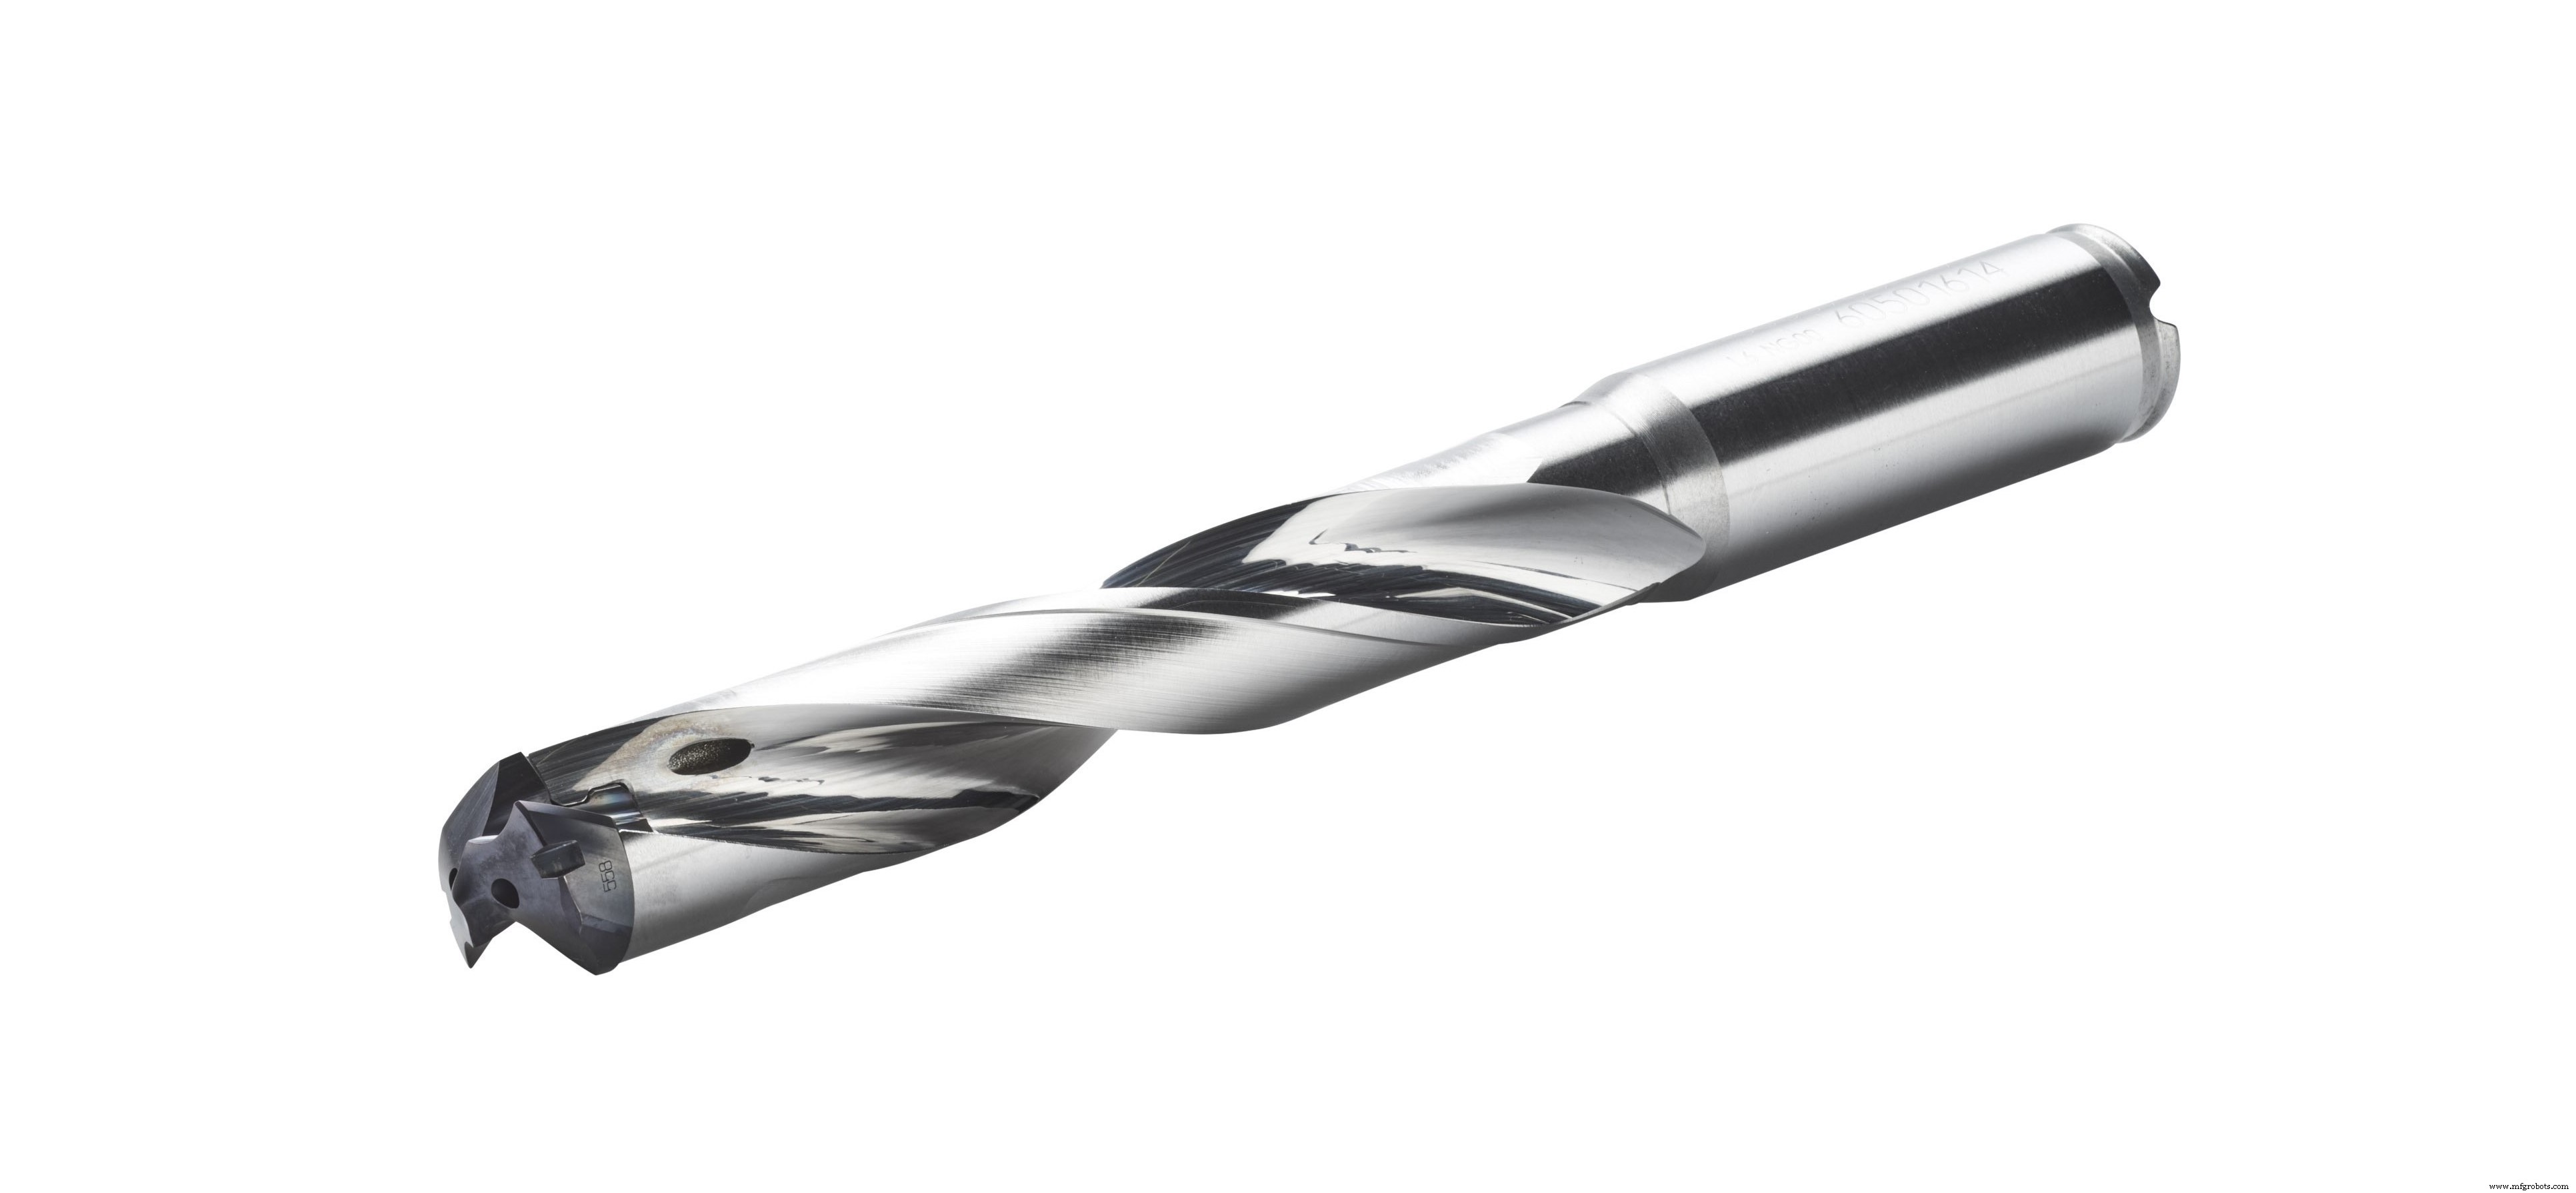
« Aciers inox génèrent beaucoup chaleur, fraises carbure monobloc non seulement plus résistantes chaleur que HSS et cobalt mais aussi plus dures et plus fortes », dit George.
« Et généralement équipées coolant traversant l'outil. De ce fait, vous pouvez les pousser plus vite et agressivement → processus plus efficient, profits/pièce plus élevés. Cependant, paramètres montage doivent supporter. Ateliers bridage moins rigide, porte-outils usés/mal entretenus, machines plus vieilles/lentes = mieux avec HSS. »
Astuce 2 : Poussez plus fort
Keith Hoover, responsable produit régional Kennametal, ajoute : éléments alliage inox le rendent bien plus sensible à l'écrouissage.
« Aciers inox ont résistance traction/élasticité relativement haute, donc si vous n'atteignez pas certaine avance par tour, vous n'aurez pas taux pénétration nécessaire pour générer copeau correct. Même bon débit coolant, vous pourriez inadvertamment créer surface écrouie et avoir mal à traverser. C'est pourquoi, selon type inox, je suggère généralement démarrer bas fourchette vitesse coupe recommandée et avance assez agressive. »
Astuce 3 : Soyez spécifique
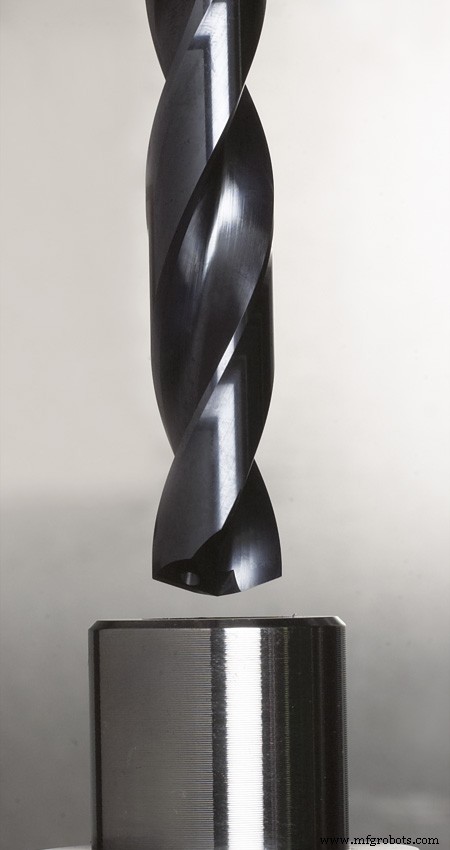
Brandon Hull totalement d'accord coolant traversant outil. VP gestion produits/développement business Guhring Inc. : aciers inox généralement gommeux/collants → arête rapportée (built-up edge) sur fraise qui finit par partir, emmenant souvent carbure avec. Outre alimentation coolant adéquate — de préférence haute pression — sélection fraise conçue pour matériau pièce spécifique = critique.
« Typiquement : arête coupe plus vive, hone relativement léger. Ensemble avec bon profil goujure, géométrie pointe, revêtement réduisant chaleur et favorisant évacuation copeaux, fraises carbure = must applications gros volumes. »
Astuce 4 : Serrez correctement
Hull entre dans débat années hydraulique vs mécanique vs rétraction thermique (shrink-fit) porte-outil : tous parfaitement acceptables pour tenir fraise carbure, si porte-outil haute qualité et bien entretenu. Suggère aussi : rien de mal avec bon mandrin ER.
« Je recommande généralement porte-outils hydrauliques, mais ER OK pour petits diamètres — disons 3/8 pouce et moins. Mais je sais que gens ont tendance à trop serrer → problèmes concentricité. Toujours clé dynamométrique, toujours suivre recommandations fabricant, car varient fabricant à fabricant. »
Astuce 5 : Contrôlez les copeaux
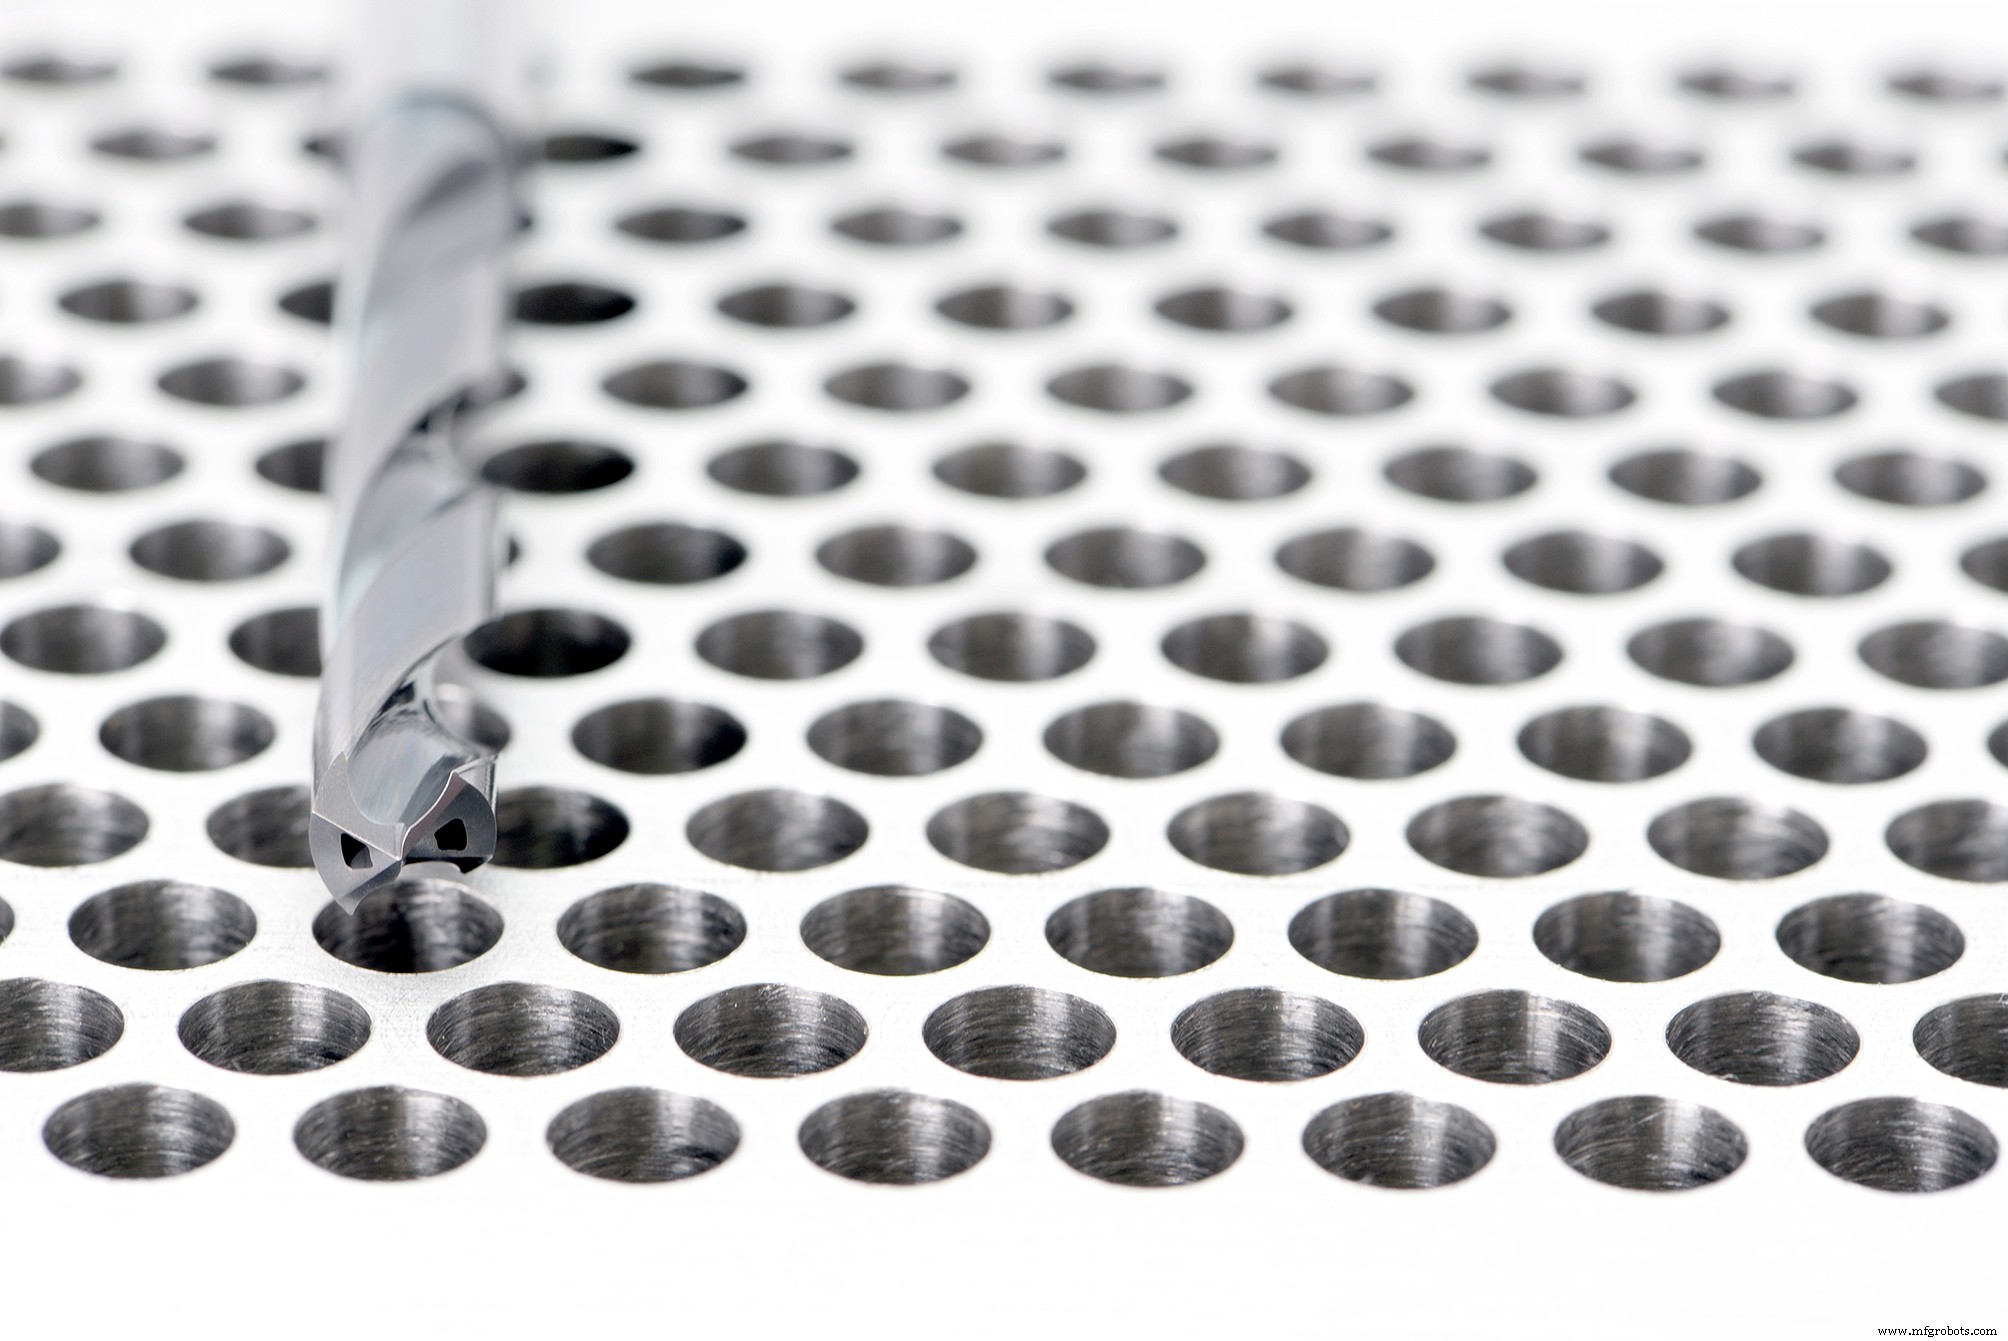
Daniel Dominski, ingénieur applications régional OSG Tool : conseils similaires tous fronts. Signale aussi point s'appliquant à plupart inox : copeaux longs, filandreux, dangereux. Si pas maîtrisés → temps mort inutile : espaces travail bourrés, machines cassées, blessures coupures.
« Un des plus gros combats avec inox, et généralement parce que shop utilise fraise usage général. Forcés de piquer (peck) → écrouissage et mauvaise vie outil. Si fraise faite spécifiquement inox, bien meilleure chance copeaux bien bouclés serrés. Bien sûr, matériaux très gommeux comme 304L, peut-être baisser vitesses coupe ou monter avance. Quoi qu'il en soit, personne ne devrait se contenter de nids d'oiseau. »
Astuce 6 : Faites le calcul
Problème, comme propriétaires ateliers et acheteurs l'attestent : coût plus élevé carbure. Point de vue surtout prévalent job production et fabricants high-mix low-volume. HSS peut convenir ici, mais Dominski et collègues d'accord : carbure produit presque toujours coût/pièce plus bas.
« Beaucoup encore bloqués sur coût upfront et ne voient pas bénéfice dépenser plus pour carbure. Mais je peux donner multiples exemples ateliers rentabilisant outil sur un seul job. Exemple récent : shop perçant trous 4,42mm inox 304 passé 425 trous/outil → 4000 avec carbure. Autre client perçant titane : vie outil x8+. »
Exemples assez typiques, ajoute-t-il, et aucun ne mentionne productivité supérieure carbure, qui est significative. Pas pour toute application, mais sur inox et autres matériaux durs, fraises carbure monobloc = no-brainer.
Quels conseils partagez-vous pour percer l'inox, un des groupes métalliques plus difficiles ? Postez vos idées en commentaires.
PERÇAGE INOX : LAQUELLE DE CES 6 ASTUCES EST LA PLUS UTILE ?
Quelle meilleure façon percer inox, un des groupes métalliques plus difficiles ?
Quelques considérations importantes : fraises carbure monobloc, bonne gestion copeaux.
Lesquelles de ces astuces avez-vous implémentées ? Faites notre sondage pour partager insights et découvrir ce que font les autres.
Laquelle de ces astuces implémentée pour percer inox ?
Technologie industrielle
- Découvrez les Avantages Clés de l'Inox pour vos Projets de Fabrication
- Passivation acier inoxydable : Booster la résistance à la corrosion
- Assurer un usinage CNC sûr du magnésium et autres métaux inflammables
- Booster l'efficacité de votre CNC 5 axes : 4 conseils d'initiés éprouvés
- Principales Applications de l'Acier Inoxydable dans les Industries Clés
- Métaux de précision premium pour makers et artisans
- Conseils essentiels pour le perçage : améliorer performance et qualité
- Pourquoi l'acier domine l'usinage CNC de précision : avantages et utilisations
- Maîtriser l'usinage de l'acier inoxydable : techniques et meilleures pratiques