



Optimisation de la Fabrication de Pièces à Parois Mince : Techniques et Défis
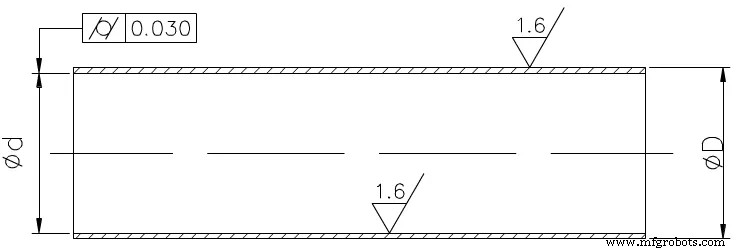
Dans le processus de coupe, la paroi mince est facilement déformée par la force de coupe, ce qui entraîne l'apparition d'une forme ovale ou d'une « forme de taille » avec un milieu petit et de grandes extrémités. De plus, les bagues à parois minces sont sujettes à la déformation thermique en raison de la mauvaise dissipation de chaleur pendant le traitement, et il est difficile de garantir la qualité de traitement des pièces. Les pièces montrées dans la figure ci-dessous ne sont pas seulement difficiles à installer et à serrer, mais aussi difficiles à traiter les pièces traitées. Il est nécessaire de concevoir une bague à paroi mince spéciale et une protection d'arbre.
Analyse du Processus
Selon les exigences techniques fournies dans le dessin, la pièce est traitée par tube en acier sans soudure. La rugosité de surface du trou intérieur et du mur extérieur est Ra 1,6 µm, ce qui peut être atteint par tournage, mais la cylindricité du trou intérieur est de 0,03 mm, ce qui est requis pour les pièces à parois minces plus élevé. En production de masse, la route de processus est approximativement : découpage-traitement thermique-tournage face d'extrémité-tournage cercle extérieur-tournage trou intérieur-contrôle qualité.
Le processus « usinage du trou intérieur » est la clé du contrôle de la qualité. Il est difficile pour nous de couper le trou intérieur sans le cercle extérieur et la bague à paroi mince pour garantir un cylindre de 0,03 mm.
La Technologie Clé du Tournage de Trou
La technologie clé du tournage de trou est de résoudre le problème de rigidité et d'évacuation des copeaux de l'outil de tournage de trou intérieur. Pour augmenter la rigidité de l'outil de tournage de trou intérieur, prenez les mesures suivantes :
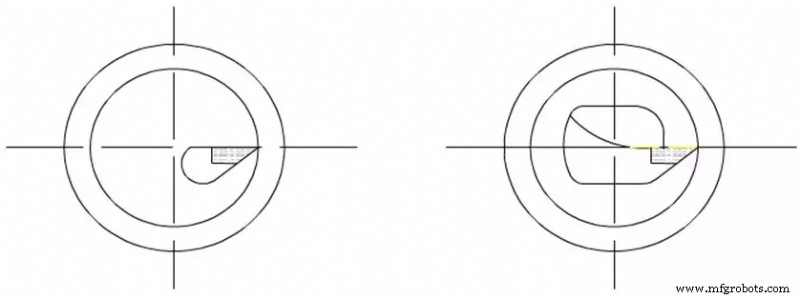
(1) Essayez d'augmenter la surface de section transversale du porte-outil, généralement la pointe de l'outil de tournage de trou intérieur est située sur le dessus du porte-outil, de sorte que la surface de section transversale du porte-outil dans le trou est moindre, inférieure à 1/4 de la surface de section transversale du trou, comme indiqué dans la figure de gauche ci-dessous. Si la pointe de l'outil de tournage de trou intérieur est située sur la ligne centrale du porte-outil, la surface de section transversale du porte-outil dans le trou peut être grandement augmentée, comme indiqué dans la figure de droite ci-dessous.
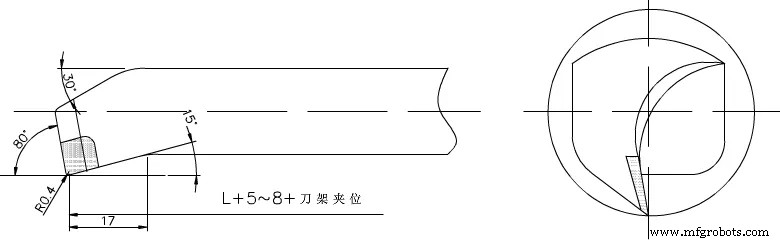
(2) La longueur étendue du porte-outil devrait être aussi longue que 5 à 8 mm comme la longueur de la pièce traitée, afin d'augmenter la rigidité du porte-outil de tournage et de réduire les vibrations pendant le processus de coupe.
Résoudre le Problème d'Évacuation des Copeaux
Contrôler principalement la direction d'écoulement de la coupe. L'outil d'ébauche nécessite que les copeaux s'écoulent vers la surface à usiner (évacuation des copeaux vers l'avant). Pour cette raison, un outil de tournage de trou intérieur avec une inclinaison de bord positive est utilisé, comme indiqué dans la figure ci-dessous.
Lors de la finition, il est requis que les copeaux s'écoulent vers le centre pour incliner la puce vers l'avant (évacuation des copeaux vers le centre du trou), donc lors de l'affûtage de l'outil, faites attention à la direction de meulage du bord de coupe, et la méthode d'évacuation des copeaux en inclinant l'arc vers l'avant, comme indiqué dans la figure ci-dessous pour l'outil de finition L'alliage utilise YA6, le type M actuel, qui a une meilleure résistance à la flexion, résistance à l'usure, ténacité à l'impact, et résistance à l'acier et à la température.
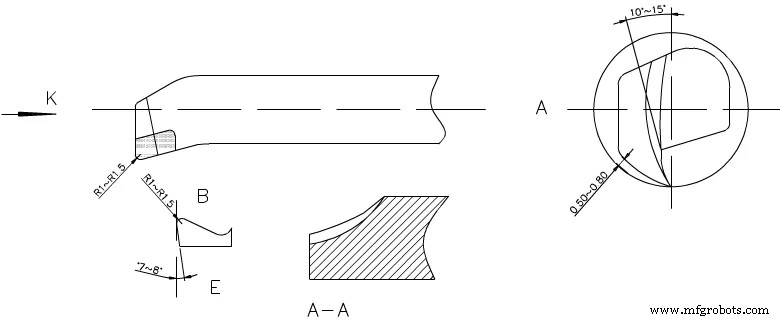
Lors de l'affûtage, l'angle de dépouille est arrondi à un angle en arc de 10 à 15°, et l'angle de dépouille arrière est de 0,5 à 0,8 mm du mur selon l'arc d'usinage (la ligne de fond de l'outil est en radian), et l'angle de bord de coupe de c est §0,5-1. L'essuie-glace au point B du bord de puce est R1-1,5, l'angle de dépouille auxiliaire est meulé à 7-8°, et le point AA du bord intérieur E est meulé en cercle pour évacuer les copeaux.
Méthodes d'Usinage
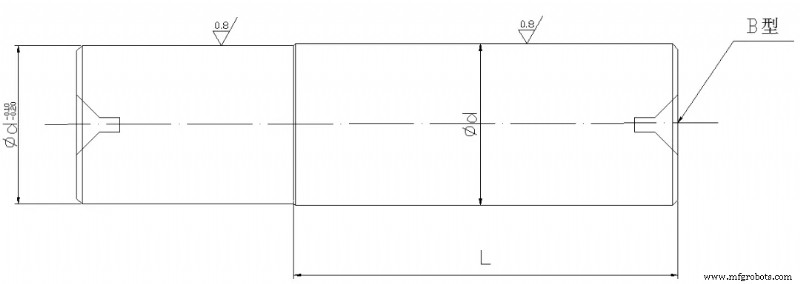
(1) Une protection d'arbre doit être fabriquée avant le traitement. Le but principal de la protection d'arbre est de couvrir le trou intérieur de la bague à paroi mince de la voiture avec la taille d'origine, et de la fixer avec les centres avant et arrière pour traiter le cercle extérieur sans déformation, et de maintenir la qualité et la précision du cercle extérieur. Par conséquent, le traitement de la protection d'arbre est un maillon clé dans le processus de traitement de la bague à paroi mince.
L'acier au carbone 45# est utilisé pour le traitement du brut de protection d'arbre ; la face d'extrémité, deux trous de centre en forme de B sont ouverts, le cercle extérieur est brut, et la marge est de 1 mm. Après traitement thermique, trempe et mise en forme, puis tournage fin, laissant une marge de 0,2 mm pour le meulage. Re-chauffer la surface du feu cassé à une dureté de HRC50, puis la meuler avec une rectifieuse cylindrique comme indiqué dans la figure ci-dessous. La précision répond aux exigences et elle sera utilisée après achèvement.
(2) Afin de compléter le traitement de la pièce en une seule fois, le brut conserve la position de serrage et la marge de coupe.
(3) D'abord, traiter thermiquement les bruts, trempe et revenu, la dureté est HRC28-30 (la dureté de la plage de traitement).
(4) L'outil de tournage adopte C620. D'abord, mettez le centre avant dans le cône de la broche et fixez-le. Afin de prévenir la déformation de la pièce lors du serrage de la bague à paroi mince, une bague épaisse à boucle ouverte est ajoutée, comme indiqué dans la figure ci-dessous.
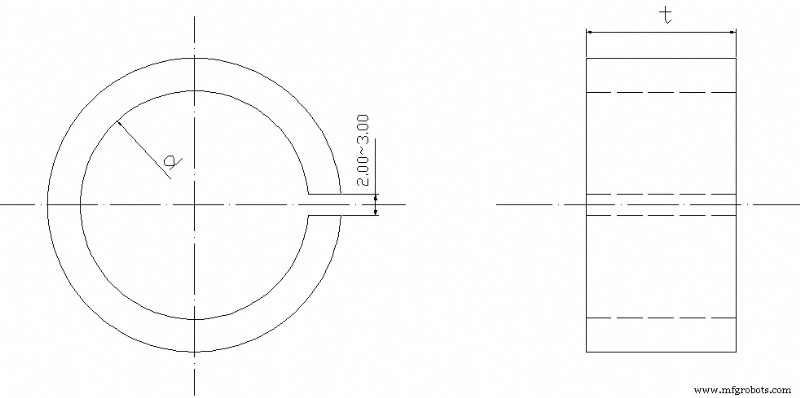
Afin de maintenir la production de masse, l'extrémité extérieure de la bague à paroi mince est traitée à une taille uniforme d, la règle de t est la position de serrage axiale, et la bague à paroi mince est compressée pour améliorer la qualité du trou intérieur de la voiture et maintenir la taille. En considérant que la chaleur de coupe est générée, la taille d'expansion de la pièce est difficile à maîtriser. Il est nécessaire de verser un liquide de coupe suffisant pour réduire la déformation thermique de la pièce.
(5) Serrer fermement la pièce avec un mandrin à trois mors à centrage automatique, tourner la face d'extrémité, et tourner brut le cercle intérieur.
Laisser une marge de 0,1 à 0,2 mm pour la finition, et la remplacer par un outil de finition pour traiter la marge de coupe jusqu'à ce que l'arbre de protection réponde aux exigences d'ajustement excessif et de rugosité. Enlever l'outil de tournage de trou intérieur, insérer l'arbre de protection au centre avant, utiliser le centre de poupée pour serrer selon les exigences de longueur, changer l'outil de tournage extérieur pour ébaucher le cercle extérieur, puis finir le tournage selon les exigences du dessin. Après avoir passé l'inspection, utiliser un couteau de coupe pour couper la longueur selon la taille requise. Afin de rendre la coupe lisse lorsque la pièce est déconnectée, le bord de coupe doit être affûté pour rendre la face d'extrémité de la pièce lisse ; la petite partie de l'arbre de protection doit être meulée pour réduire l'espace laissé par la coupe, et l'arbre de protection pour réduire la déformation de la pièce, prévenir les vibrations, et lors de la coupe La raison de la chute et des ecchymoses.
Conclusion
La méthode ci-dessus pour l'usinage de bague à paroi mince résout le problème de déformation ou de causer des erreurs dimensionnelles et de forme qui ne répondent pas aux exigences. La pratique a prouvé que l'efficacité de traitement est élevée, facile à utiliser, et appropriée pour le traitement de pièces longues à parois minces, et la taille est facile à maîtriser. Achèvement en une fois, la production de masse est également plus pratique.
Processus de fabrication
- DARVA – L'assistant événementiel : Du feutre à l'animation vivante
- Booster votre carrière : le pouvoir de la formation personnalisée
- Maximiser la longévité d'outil : comment les angles de dépouille façonnent la performance en tournage
- Maîtriser le tournage dur : surmonter les défis avec l'outillage avancé
- Maîtriser les pièces tournées CNC à parois minces : conseils d'experts pour résistance et précision
- Comprendre les avantages d'une broche de tournage dans les opérations de tour
- Maximiser la productivité en combinant fraisage et tournage avec outils de tourelle
- Outils de tournage premium pour chaque application de travail des métaux
- Centres d'usinage tour-fraisage : solutions doubles de fraisage et tournage