



Comprendre la Symétrie GD&T : Définition, Application et Alternatives
Qu'est-ce que la Symétrie ?
La symétrie GD&T est une tolérance 3D qui assure que les caractéristiques de la pièce sont symétriques par rapport au plan de référence. La dimension définit un plan central et crée une zone de tolérance autour de lui. Cette tolérance est similaire à la concentricité, et la vérification de la tolérance de symétrie est également chronophage et difficile. Il est généralement recommandé d'utiliser la position, le parallélisme ou la rectitude au lieu de la tolérance de symétrie.
Le dimensionnement symétrique GD&T assure le contrôle de la symétrie en vérifiant la distance entre deux points correspondants de chaque côté du plan de référence et en calculant leur point médian. Ces points médians doivent être situés près du plan de référence et dans la zone de tolérance de symétrie spécifiée dans le cadre de contrôle de caractéristique.
Zone de Tolérance de Symétrie
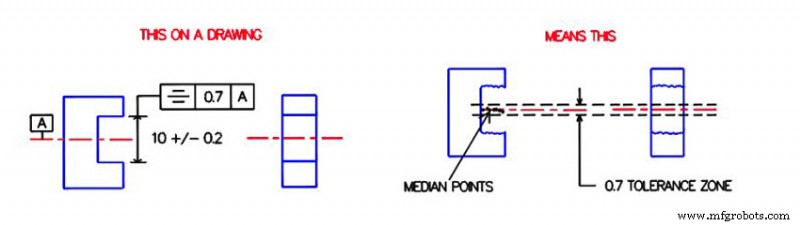
Un plan parallèle du même côté que le plan de référence central. Le point médian de la surface symétrique doit tous se trouver dans cette zone.
Des exemples de tolérances symétriques sont présentés ci-dessous. La figure ci-dessus montre le symbole de symétrie appliqué à l'encoche. Le symbole encadré peut être compris comme « le point médian de ces surfaces relatives doit être symétrique par rapport à l'axe de référence a dans la plage de tolérance de 0,7 ». La figure suivante montre un exemple de section qui répond à cette exigence. Le point médian doit se trouver entre deux plans à 0,7 d'écart et équidistants autour de l'axe de référence A. Tous les points sur le plan médian doivent se trouver dans le volume entre les deux plans de la zone de tolérance pour être approuvés.
Symétrie vs Autres Appels
Symétrie et vraie position
La symétrie et la vraie position peuvent toutes deux être utilisées pour définir la position idéale des caractéristiques de la pièce. Dans certains cas, elles peuvent même être utilisées de manière interchangeable. Cependant, par rapport à la symétrie, l'utilisation de la vraie position est beaucoup plus large. Elle peut faire tout ce que la symétrie peut faire, mais l'inverse n'est pas le cas.
L'annotation de vraie position peut établir une zone de tolérance générale large et une zone circulaire. Cela augmente la gamme de fonctions qu'elle peut contrôler. Des tolérances supplémentaires sont autorisées pour la vraie position et pas pour la symétrie. La symétrie n'autorise pas non plus le décalage de caractéristique de référence et la zone de tolérance projetée, qui sont tous deux possibles dans la vraie position.
Une autre différence est que la vraie position peut être appelée par rapport à la taille de la caractéristique (RFs) ou avec des conditions de matière minimum/maximum (LMC/MMC). La symétrie s'applique toujours aux RFs.
Symétrie et concentricité
La cote de concentricité contrôle la concentricité des surfaces cylindriques, tandis que le contrôle de symétrie est généralement utilisé pour toute surface non cylindrique. Certains appellent la concentricité la version circulaire de la symétrie. ASME Y14. 5m-1994, 5.14 déclare : « le contrôle de symétrie et de concentricité sont le même principe, sauf pour des configurations de composants différentes. »
La symétrie GD&T contrôle les points des deux options en développant le plan de référence. D'autre part, l'image de concentricité vérifie la concentricité en établissant un axe de référence central. Elle étend ensuite progressivement les vrais centres de section transversale cylindrique et s'ils sont dans la zone de tolérance cylindrique proche du grand axe de référence. La concentricité dérive l'axe central exact plutôt que le plan médian.
Comment mesurer la symétrie
Dans toutes les cotes GD&T, la symétrie est l'une des cotes les plus difficiles à mesurer. Le point médian qui doit être dans la zone de tolérance est une caractéristique dérivée, et il n'y a pas de surface réelle prête à l'emploi à mesurer. Le symbole de symétrie a besoin de calculer ces points médians et les caractéristiques sous contrôle de symétrie. Ce calcul nécessite beaucoup de temps et des opérateurs qualifiés.
Il y a deux méthodes principales pour mesurer la tolérance de symétrie.
Utiliser un pied à coulisse ou un micromètre
Utiliser une machine à mesurer tridimensionnelle
Utiliser un pied à coulisse ou un micromètre
Les micromètres ou pieds à coulisse peuvent être utilisés dans certains cas où la symétrie est plus simple. Cependant, la compétence de l'opérateur et les erreurs d'instrument affecteront la précision de telles mesures, donc cela n'est généralement pas recommandé.
Différents designs d'instruments peuvent être utilisés pour différentes formes et mesures de position. Ils peuvent mesurer les dimensions efficacement, mais peuvent ne pas être si précis lors de la vérification de la forme. Un autre inconvénient est que cette méthode nécessite un enregistrement manuel des mesures.
Utiliser une machine à mesurer tridimensionnelle
C'est la façon la plus courante de mesurer la symétrie. La machine à mesurer tridimensionnelle (MMT) n'a besoin que de toucher le stylet avec des points relatifs pour tracer tous les points médians. Comparé au pied à coulisse ou au micromètre, cette méthode fournit une précision relativement plus élevée.
Initialement, la MMT est configurée pour établir le plan central théorique. Ensuite, utilisez la sonde MMT pour mesurer les deux côtés de la symétrie pour calculer la position du point médian. Les positions de tous les points médians le long de la longueur de la caractéristique sont comparées avec le plan de référence. L'inspecteur approuvera la pièce tant qu'aucun point médian ne dépasse la limite de tolérance autour du plan de référence.
La MMT enregistre les résultats de mesure. Bien que cette méthode nécessite moins d'opérateurs, il est encore relativement complexe d'obtenir des résultats précis.
Notes Finales :
En raison de ses exigences fonctionnelles spécifiques et de sa difficulté de mesure, la symétrie devrait être évitée dans la plupart des cas. Avec la planéité, le parallélisme et la vraie position, vous pouvez trouver exactement les mêmes contraintes sur la pièce, bien que plus de dimensions et de mesures soient nécessaires. Cependant, puisque les jauges peuvent être utilisées pour mesurer la vraie position (si MMC est utilisé), et la planéité est automatiquement contrôlée par les dimensions et mesurée directement depuis la surface, celles-ci peuvent être contrôlées en un seul processus et aucune mesure MMT chronophage n'est requise.
Processus de fabrication
- Qu'est-ce que l'acier A2 ? Une nuance d'acier à outils polyvalente et rentable pour applications industrielles et menuiserie
- Tolérances en ingénierie : Définition, types et applications pratiques
- Insertion de moulage expliquée : augmenter l'efficacité et réduire les coûts en production multi-matériaux
- Le prototypage expliqué : l'étape clé de validation pour les startups
- Comprendre les moteurs linéaires : de l'énergie électrique au mouvement linéaire précis
- Tournage CNC expliqué : usinage de précision pour pièces de haute qualité
- Comprendre les fonderies : où le métal devient les blocs de construction de l'industrie moderne
- Comprendre les pompes multi-étages : fonctionnement, utilisations et avantages
- Comprendre les alimentateurs de presse : mécanisme, fonction et applications industrielles