



Pièces usinées CNC : finitions de surface expliquées et comment les améliorer
Sauf indication contraire, les pièces usinées CNC auront une finition de surface « fraisée ». En raison de la nature décrémentale du CNC, de petites marques d'outils apparaîtront sur la surface de la pièce après le traitement. Par conséquent, de nombreuses pièces nécessitent un traitement supplémentaire pour obtenir les caractéristiques de surface ou les performances souhaitées pour atteindre l'esthétique, la résistance à la corrosion, la résistance à l'usure ou d'autres objectifs.
Ici, nous discuterons des finitions de surface les plus courantes pour le métal CNC pour vous aider à choisir la finition de surface la plus adaptée à votre application.
Finitions de surface usinées courantes
Standard, Brut d'usinage
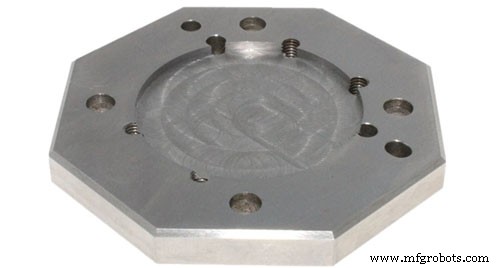
C'est notre finition de surface standard. Les pièces brutes d'usinage auront de légères marques d'outils visibles, et la valeur standard de la rugosité de surface usinée (Ra) est de 3,2 μm. Des passes de finition peuvent être appliquées pour réduire la rugosité de surface à 0,8, 0,4 μm ou moins. Cela augmentera le coût de production des pièces en raison des étapes de traitement supplémentaires et d'un contrôle qualité plus strict.
Parce que les pièces usinées peuvent également être rectifiées ou polies pour réduire la rugosité de surface, améliorant ainsi leur qualité de surface et leur esthétique. Le rectifiage et le polissage enlèveront une certaine matière qui affecte la tolérance dimensionnelle de la pièce.
Brut d'usinage est une option abordable et rapide, généralement utilisée pour les applications non visibles.
Grenaillage ou Sablage
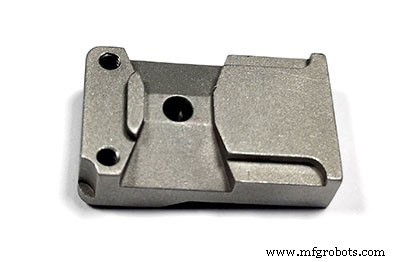
Le grenaillage ajoutera une finition de surface mate ou satinée uniforme aux pièces usinées, éliminant ainsi les marques d'outils. Pendant le processus de grenaillage, l'air comprimé est utilisé pour former un jet à grande vitesse, qui projette le matériau sur la surface de la pièce à traiter à grande vitesse, ce qui peut enlever une certaine matière et lisser la surface. Peut couvrir les surfaces ou caractéristiques clés (telles que les trous) pour éviter les changements dimensionnels, ce qui entraînera des coûts supplémentaires.
Il peut nettoyer les petits bavures sur la surface de la pièce, améliorer la finition de la pièce, exposer la pièce à une couleur métallique uniforme, et rendre l'apparence de la pièce plus belle.
Le grenaillage est principalement utilisé à des fins visuelles. C'est un processus manuel, donc le résultat dépend dans une certaine mesure de la compétence de l'opérateur. La taille de la pression d'air et la taille des billes de verre sont les principaux paramètres du processus. Les billes de verre ont différentes tailles (de grossières à très fines), tout comme le papier de verre a différentes tailles et grades.
MT-11010 Grenaillage léger — peut enlever les légères marques de couteau et les légères rayures de papier de verre, et laisse une brillance lisse et uniforme.
MT-11020 Grenaillage lourd — enlève les marques de coupe lourdes et les rayures laissées par le papier de verre, et a une apparence claire.
Anodisation (Type II & Type III)
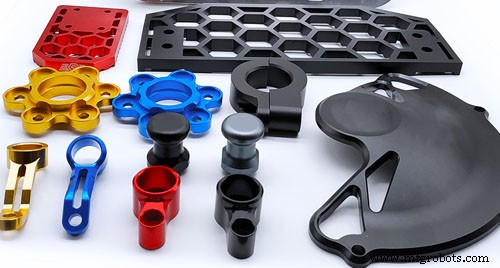
L'anodisation est un processus d'oxydation électrolytique. Pendant le processus d'électrolyse, la pièce est immergée dans une solution d'acide sulfurique dilué et une tension est appliquée entre la pièce et la cathode. La réaction électrochimique consomme le matériau sur toutes les surfaces exposées de la pièce et le convertit en oxyde d'aluminium ou de titane dur. Des masques peuvent être utilisés sur les surfaces avec des dimensions critiques (telles que les trous filetés) ou les surfaces qui doivent rester conductrices pour prévenir l'anodisation. Cela peut améliorer la dureté de surface et la résistance à l'usure des pièces en aluminium et prolonger leur durée de vie.
L'anodisation est le traitement de surface le plus largement utilisé pour les pièces usinées en aluminium et titane. Les pièces anodisées peuvent être teintes dans différentes couleurs — le noir, le rouge ou l'or sont les plus courants.
En modifiant le courant, le temps d'anodisation, la concentration et la température de la solution, des revêtements avec différentes épaisseurs et densités peuvent être formés :
Anodisation Type II
L'anodisation Type II, également connue sous le nom d'anodisation « standard » ou « décorative », peut produire des revêtements jusqu'à 25 μm d'épaisseur. L'épaisseur de revêtement typique dépend de la couleur. Pour les pièces teintes en noir, l'épaisseur peut être entre 8-12 μm, et pour les pièces transparentes (non teintes), l'épaisseur peut être entre 4-8 μm.
L'anodisation Type II est principalement utilisée pour produire des pièces lisses et esthétiques, et offre une bonne résistance à la corrosion et une résistance à l'usure limitée.
Anodisation Type III (revêtement dur)
L'anodisation Type III est également connue sous le nom d'anodisation « revêtement dur », qui peut produire des revêtements jusqu'à 125 μm d'épaisseur. Sauf indication contraire, l'épaisseur d'un revêtement anodique Type III typique est de 50 μm.
Le traitement d'anodisation Type III produit un revêtement céramique épais à haute densité avec une excellente résistance à la corrosion et à l'usure, adapté aux applications fonctionnelles. Par rapport à l'anodisation Type II, elle nécessite un contrôle de processus plus strict (densité de courant plus élevée et température de solution constante proche de 0 °C), et donc un coût plus élevé.
Revêtement en poudre
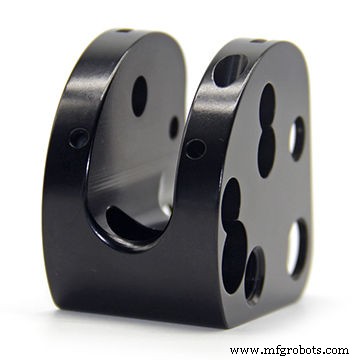
Le revêtement en poudre est le processus de pulvérisation de poudre sur la surface des pièces sous l'action de l'électricité statique. Le processus de revêtement en poudre est similaire à la peinture par pulvérisation, mais la « peinture » est une poudre sèche plutôt qu'un liquide. La poudre est uniformément adsorbée sur la surface des pièces en aluminium usinées, puis cuite dans les pièces par le four. Cela résulte en un revêtement solide, résistant à l'usure et à la corrosion, plus durable que les méthodes de pulvérisation standard. Diverses couleurs peuvent être utilisées pour atteindre l'esthétique souhaitée des pièces. En termes de résistance mécanique, d'adhérence, de résistance à la corrosion et au vieillissement, les revêtements en poudre sont meilleurs que les revêtements humides. Il peut atteindre un taux d'utilisation élevé de 100 % et est très respectueux de l'environnement.
Le revêtement en poudre est un revêtement solide, résistant à l'usure, compatible avec tous les matériaux métalliques et peut être utilisé en combinaison avec le sablage pour produire des pièces avec des surfaces lisses, uniformes et une excellente résistance à la corrosion.
Plusieurs couches peuvent être appliquées pour produire des revêtements plus épais, avec des épaisseurs typiques allant d'environ 18 μm à un maximum de 72 μm. Il y a beaucoup de couleurs au choix.
SANS fournit diverses finitions de surface pour garantir que vos pièces usinées répondent à toutes leurs caractéristiques de surface. Les finitions de surface les plus courantes incluent le sablage, l'anodisation et le revêtement en poudre. Nous fournissons également le film chimique (revêtement de conversion), le nickel chimique, l'or ou l'argent, et les traitements de surface personnalisés.
Demandez un devis maintenant
Conseils pour améliorer la finition des pièces usinées CNC
Nous ne pouvons pas ignorer l'importance d'une finition de surface impeccable, alors comment améliorer la finition des pièces usinées ?
1. Respecter la bonne avance et vitesse (augmenter la vitesse et réduire l'avance)
La bonne façon de gérer la finition est d'augmenter les pieds de surface par minute (SFM) et de réduire les pouces par tour (IPR). Le premier aide à réduire le bord accumulé (BUE), ce qui aide à prolonger la durée de vie de l'outil, tandis que le second peut prolonger la durée de vie de la lame.
2. Choisir la bonne méthode de coupe
Lors de l'usinage de pièces avec une fraiseuse, il y a deux méthodes : le fraisage en sens horaire et le fraisage en sens antihoraire. Le fraisage en sens horaire a un meilleur effet de surface que le fraisage en sens antihoraire.
3. Utiliser des outils neufs et efficaces
L'efficacité et la performance des machines-outils CNC sont inséparables des outils. Pour le traitement de pièces de haute précision, il faut non seulement se concentrer sur le processus parfait, mais aussi choisir et utiliser des outils neufs et efficaces.
4. Utiliser le meilleur programme d'usinage CNC
Optimisez le programme d'usinage CNC pour fournir les meilleures données CNC pour l'usinage afin d'améliorer la qualité. Les pauses inutiles entravent également le travail de finition correct.
5. Minimiser la déflexion et les vibrations, maintenir l'outil rigide
Pour obtenir de bons résultats, vous devez vous assurer que votre outil ne se dévie pas ou ne vibre pas.
6. Ne pas utiliser les mêmes outils pour l'ébauche et la finition
Apprenez à réserver les outils d'ébauche pour l'ébauche et les outils de finition pour la finition. Nous pourrions vouloir réduire les coûts et les utiliser dans différents processus, mais cela peut ne pas fournir la finition de la plus haute qualité.
Nous fournissons principalement des pièces usinées de précision personnalisées selon votre conception, sans MOQ et pouvons fournir un devis et une livraison aussi rapides que 1 jour, ce qui est plus adapté aux projets OEM et non standards.
Téléchargez votre dessin et obtenez un devis instantané
Processus de fabrication
- Meilleurs conseils pour fabriquer des pièces usinées CNC de qualité supérieure
- Maîtriser la coulée d'aluminium en sable : techniques pour une finition de surface supérieure
- Obtenir des Finitions de Surface Précises sur Composants Tournés CNC
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- Améliorer la précision et l'efficacité de l'usinage CNC : 4 stratégies éprouvées
- 7 conseils d'experts pour concevoir des pièces usinées CNC de haute précision
- Les Bonnes et Mauvaises Pratiques Essentielles pour une Finition de Surface Supérieure des Pièces Usinées CNC
- Maîtriser Vitesse Coupe, Profondeur Passe et Avance pour Pièces CNC Personnalisées
- Composants clés des systèmes CNC : guide complet des pièces et éléments