



Les Bonnes et Mauvaises Pratiques Essentielles pour une Finition de Surface Supérieure des Pièces Usinées CNC
Pour obtenir des pièces d'usinage CNC parfaites, plusieurs facteurs doivent être pris en compte. Certains de ces indicateurs clés interviennent avant même le début de la fabrication, tels que les dimensions et tolérances correctes, la géométrie, la qualité des matières premières, etc. Mais une fois les pièces usinées produites, des opérations supplémentaires sont nécessaires.
Finition de surface : un processus qui permet de définir et d'affiner la texture globale (orientation, rugosité et ondulation) de la pièce usinée. L'importance d'une finition de surface impeccable ne peut être ignorée, surtout dans les applications aérospatiales et médicales. La mise au rebut de pièces lors de l'étape de finition n'est pas le résultat escompté par l'atelier. Mais quelles variables faut-il considérer avant d'entrer dans la phase de finition ?
Comment s'assurer que les mesures prises permettront d'obtenir une meilleure finition de surface ? Nous avons compilé une liste des bonnes et mauvaises pratiques majeures en matière de finition de surface pour vous aider à améliorer vos pièces usinées CNC.
Les Bonnes Pratiques (Do's)
1. Comprendre la mesure de la finition de surface
Il existe plusieurs techniques et caractéristiques pour mesurer la finition de surface, notamment l'analyse de profil, l'inspection surfacique et microscopique, en se concentrant sur le pic de rugosité (Ra) et son espacement (D). Il faut comprendre quelle technologie est la plus adaptée et peut atteindre les résultats souhaités sans gaspiller d'énergie et de temps.
2. Augmenter la vitesse de coupe et réduire l'avance
Lors de l'usinage de pièces coûteuses, veillez à toujours respecter les paramètres d'avance et de vitesse prédéfinis. La bonne approche pour la finition consiste à augmenter les pieds de surface par minute (SFM) et à diminuer les pouces par tour (IPR). L'augmentation du SFM réduit l'arête d'accumulation (BUE), ce qui prolonge la durée de vie de l'outil et réduit le risque de ruptures catastrophiques endommageant les pièces finies. La réduction de l'IPR diminue l'usure latérale et prolonge la durée de vie de la lame.
Pour l'ébauche, il est préférable d'utiliser un outil capable d'une avance élevée pour enlever rapidement la matière. Pour la finition, il est préférable de couper à faible profondeur et de maintenir une vitesse d'avance conservatrice.
3. Utiliser des brise-copeaux
Le contrôle des copeaux est la clé d'une bonne finition de surface. Les copeaux générés entravent considérablement l'ensemble du processus d'usinage. Ils doivent être contrôlés avant tout contact avec la pièce.
Nous recommandons l'utilisation d'un brise-copeaux de haute qualité, qui peut réduire la pression de coupe et faciliter l'évacuation des copeaux. Dans les matériaux produisant des copeaux longs et fins, le fait de les briser en segments faciles à évacuer dans la zone de coupe aide les longs copeaux à quitter rapidement et facilement la zone de coupe.
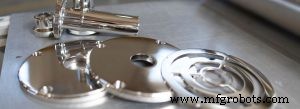
4. Augmenter le rayon de nez
Il existe une relation directe entre le rayon de pointe de la lame et la finition de surface obtenue. Il est vrai qu'un rayon de nez plus petit réduit la pression sur l'outil, mais il limite également le débit d'avance utilisable.
La lame ne peut être avancée qu'à la moitié du rayon de nez. Au-delà de cette plage, la surface obtenue ressemble à un filet. Par conséquent, utilisez le plus grand rayon possible pour produire la meilleure finition sans vibrations.
Un rayon de nez plus important permet également d'effectuer des passes plus lourdes, ce qui est nécessaire lors de l'usinage de matériaux difficiles. Cependant, si le rayon de nez de l'outil est grand, plus de matière doit être laissée sur la pièce pour être enlevée lors de la passe de finition.
5. Utiliser des outils équilibrés pour réduire les vibrations
Il est important d'utiliser la technologie d'outils équilibrés pour réduire les vibrations apparentes lors de la finition. Si votre régime est plus élevé, cette étape devient encore plus critique.
6. Utiliser une lame affûtée, un angle de dépouille et un angle de rake positifs
Il ne fait aucun doute que nous avons besoin de lames plus affûtées, d'angles de dépouille plus grands et d'angles de rake positifs pour obtenir une meilleure finition de surface.
7. Vérifier le porte-outil et le dispositif de serrage de la pièce
Un facteur souvent négligé lorsqu'on tente d'améliorer la finition de surface est le porte-outil. Si le porte-outil est usé et que la rainure de maintien de la lame est endommagée, la lame peut bouger. Tout mouvement de la lame provoquera des vibrations et une mauvaise finition de surface.
Les vibrations causées par une fixation incorrecte de l'outil et des dispositifs ou par des machines-outils non rigides produiront une mauvaise finition de surface.
Un environnement de travail rigide et stable est également la clé. Et plus le taux d'enlèvement de matière est élevé, plus le serrage stable de la pièce devient important.
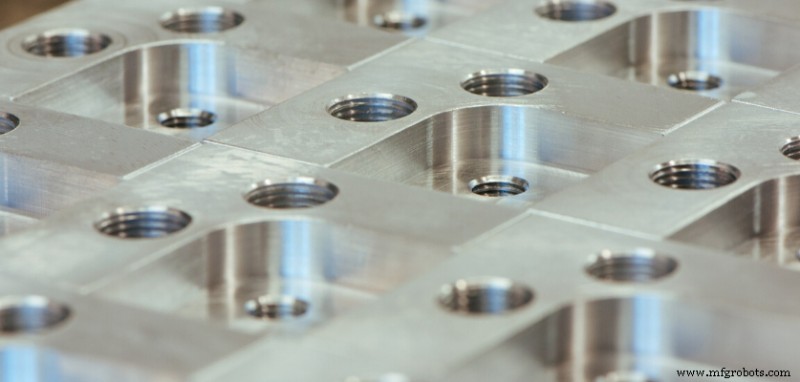
Les Mauvaises Pratiques (Don'ts)
8. Ne pas utiliser le même outil pour l'ébauche et la finition
Apprenez à réserver les outils d'ébauche pour l'ébauche et les outils de finition pour la finition.
Les pièces peuvent être ébauchées avec des lames à grand rayon de nez, grand angle de rake et avance rapide. Ensuite, un outil de finition avec l'angle de dépouille et le rayon requis peut utiliser un plateau lisseur, qui aplatit la pièce, résultant en une meilleure finition de surface.
La faible profondeur de finition est bonne, mais elle doit être égale ou supérieure au rayon. Sinon, la lame poussera la matière au lieu de la couper, entraînant une mauvaise qualité de surface, des arêtes vives et une durée de vie de la lame raccourcie.
9. Éviter les arrêts
Les arrêts inutiles entravent également le bon travail de finition. Rappelez-vous : chaque fois que votre outil s'arrête de bouger lorsqu'il est en contact avec le tour ou la pièce, il laisse une trace.
Si cela se produit fréquemment, je vous suggère de changer complètement ce processus ! Faites de votre mieux pour garantir que votre outil ne s'arrête ni n'hésite tout au long du processus de coupe.
10. Éviter d'abaisser la ligne de centre
La meilleure façon d'assurer le bon processus de coupe est de suivre un rapport 70:30 au lieu d'une méthode 50:50. Couper le milieu peut heurter l'insert le long du bord de la matière, ce qui peut causer des brûlures. Cela peut entraîner une finition de surface inappropriée.
Processus de fabrication
- Meilleurs conseils pour fabriquer des pièces usinées CNC de qualité supérieure
- Guide complet des finitions de surface pour l'usinage CNC
- Obtenir des Finitions de Surface Précises sur Composants Tournés CNC
- Usinage CNC sur mesure pour pièces moto : précision et durabilité
- Traitements de surface avancés pour pièces usinées de précision aéronautiques
- Industries clés s'appuyant sur les pièces usinées de précision CNC
- Les 5 éléments essentiels pour des devis d'usinage CNC précis
- Optimiser le traitement thermique pour composants métalliques usinés CNC
- Plaquettes Tournage DCMT : Obtenir une Finition de Surface Supérieure