



Maîtriser la finition de surface : techniques pour améliorer la qualité des pièces usinées
L'usinage de métal ou de plastique joue un rôle énorme dans la production de pièces. Dans de nombreux cas, les finitions de surface usinées sont plus qu'adéquates pour les applications d'utilisation finale, mais comme les surfaces de pièces sont coupées, plutôt que coulées ou moulées, la finition de surface standard (telle qu'usinée) doit parfois être modifiée pour des raisons esthétiques ou fonctionnelles. Cela peut nécessiter soit un usinage plus précis, soit l'utilisation de procédés secondaires.
Mesure de la rugosité de surface
La mesure la plus largement utilisée de la rugosité de surface est Ra, ou la rugosité moyenne de surface. Elle mesure l'écart par rapport au plan de surface moyen en micro-pouces. Par exemple, la surface grossière d'une poêle en fonte a un Ra d'environ 2 000. La surface ultra-lisse du miroir du télescope spatial Hubble est aussi proche de zéro qu'on peut l'atteindre (bien qu'un défaut de moins d'un cinquantième de la taille d'un cheveu humain ait été trouvé et ait nécessité une réparation). Les pièces usinées tendent à se situer quelque part entre ces deux chiffres.
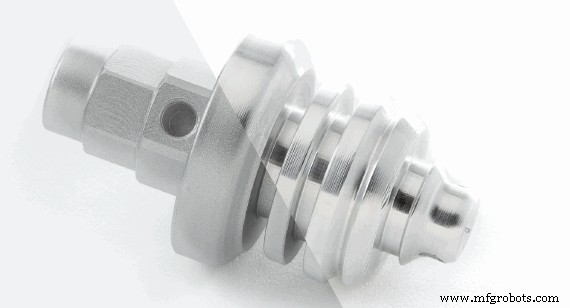
Parfois, la rugosité sur une surface usinée est acceptable. Typiquement pour des raisons esthétiques, une surface plus rugueuse que telle qu'usinée est préférée. Une finition mate peut éliminer les reflets et est moins susceptible de montrer des marques. Mais les finitions mates ne peuvent pas être obtenues simplement par usinage. Pour cela, vous avez besoin de procédés secondaires comme le grenaillage aux billes ou le barbotage avec un substrat en céramique.
Surfaces plus lisses
Il y a plusieurs façons différentes d'obtenir une finition de surface plus lisse sur une pièce usinée. Le premier facteur dans la finition de surface est déterminé par le processus d'usinage lui-même, vous permettant de trouver un équilibre entre vitesse et lissage. Si vous avez besoin de votre pièce plus vite, attendez-vous à un Ra de 60 à 65. Si vous pouvez travailler avec un délai plus long, ce chiffre tombe à un Ra potentiel de 32.
À quoi pouvez-vous vous attendre de vos pièces ? Nous cassons (ébavurons) les bords sur toutes les pièces usinées. Toutes les pièces usinées en plastique sont laissées telles qu'usinées, ce qui peut laisser des traces d'outils visibles. Certaines pièces en métal, d'autre part, permettent plus de choix. Il est important de se rappeler que les pièces usinées de précision ont souvent des bords vifs et doivent être manipulées avec soin.
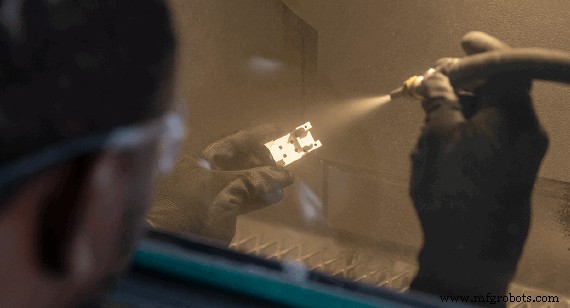
Si vous voulez un regard détaillé sur toutes nos spécifications de conception, ces directives de fraisage CNC fournissent toutes les informations dont vous avez besoin.
Toutefois, la rugosité plus élevée de Ra 60 n'est pas ce que nous pensons normalement comme « rugueux ». À un Ra de 60, une surface aura des tourbillons d'outils visibles mais ne sera pas rugueuse au toucher. Vous auriez besoin d'un microscope pour voir les variations de surface. Occasionnellement, selon l'application, cette quantité de rugosité peut mener à une usure incrémentale dans une pièce mobile et causer de la faiblesse où une pièce est contrainte. Cela pourrait même permettre à la corrosion de prendre pied sur vos pièces. C'est là que les procédés secondaires entrent en jeu.
Finition post-procédé
Les procédés de finition secondaires sont incroyablement importants, et nous avons de multiples options pour atteindre des niveaux améliorés de pièces usinées finies. Les surfaces usinées sont généralement lissées par rodage (graining) ou lappage (lapping). Les deux sont similaires mais utilisent un équipement différent. Dans les deux cas, la pièce est tirée répétitivement à travers une série d'abrasifs de texture de plus en plus fine jusqu'à ce que la lissage de surface désiré soit atteint. Selon le nombre d'étapes appliquées, le rodage peut atteindre une finition de surface finale entre Ra 4 et 32. Le lappage peut produire un Ra de surface entre 2 et 16. Il ne devrait pas surprendre que le lappage soit le procédé utilisé pour produire les miroirs de télescopes astronomiques de précision. Bien qu'il y ait un chevauchement dans la lissage relative qui peut être atteinte par le rodage ou le lappage, il y a une variété de facteurs, incluant le prix, qui peuvent faire de l'un ou l'autre votre procédé de choix.
Comme avec les pièces métalliques, les pièces usinées en plastique peuvent utiliser divers procédés pour ajuster leurs finitions de surface. Sachez que les pièces en plastique pourraient être endommagées par le grenaillage aux billes, mais si vous êtes prêt à accepter ce risque, cela peut être fait. Plus typiquement, si une finition mate est nécessaire sur des pièces en plastique, le moulage par injection est utilisé pour que le moule métallique lui-même soit grenaillé aux billes pour transmettre la finition plus rugueuse aux pièces résultantes.
Pour une finition plus brillante, les pièces usinées en plastique peuvent être polies en utilisant le ponçage humide. Comme avec le rodage métallique, du grain progressivement plus fin est appliqué jusqu'à ce que la finition désirée soit atteinte. Il y a une autre méthode de traitement pour lisser les surfaces usinées en plastique, particulièrement celles des plastiques transparents dans les applications optiques. L'usinage, même avec des outils fins, va généralement troubler la surface d'une pièce en plastique transparent, quelque chose qui serait inacceptable si la pièce est quelque chose comme une lentille. Dans ces cas, le polissage à la flamme applique juste assez de chaleur pour aplatir les « collines et vallées » diffusant la lumière sur la surface de la pièce. Cela laisse la lumière passer à travers la pièce comme elle devrait, plutôt que d'être diffusée par la « géographie » microscopique de sa surface. À l'œil nu, l'apparence de la pièce changera de trouble à claire.
Quelle que soit la finition désirée de votre pièce usinée — que ce soit plus mate ou plus polie que « telle qu'usinée » — il peut y avoir plusieurs façons de l'atteindre. Celles-ci peuvent inclure le choix du processus d'usinage lui-même ou l'utilisation de procédés secondaires. La meilleure approche pour toute pièce dépend vraiment de votre application, calendrier, volume de production, budget, et la finition exacte dont vous avez besoin. Parce que les changements aux pièces usinées peuvent être faits assez rapidement, vous pourriez être capable d'essayer plusieurs options et voir laquelle fonctionne le mieux pour vous. Nos devis interactifs avec retour de fabricabilité fournissent des informations utiles pour prendre ces décisions, mais parfois vous pourriez avoir besoin d'aide de nos ingénieurs de support pour affiner vos choix. Nous sommes là pour aider.
Si vous voulez un regard vraiment détaillé sur nos options de finition, téléchargez notre Guide GRATUIT de finition de surface pour l'usinage CNC.
Technologie industrielle
- Élever la maintenance : aligner la stratégie, bâtir la confiance et créer de la valeur business
- Maîtriser la coulée d'aluminium en sable : techniques pour une finition de surface supérieure
- Obtenir des Finitions de Surface Précises sur Composants Tournés CNC
- Améliorer les pièces avec des structures en treillis imprimées en 3D
- Élever la Production : Maîtriser la Mesure et l'Amélioration de l'Efficacité des Opérateurs Machine
- Améliorer la précision machine pour une fabrication de haute précision
- Traitements de surface avancés pour pièces usinées de précision aéronautiques
- Obtenir une finition de surface supérieure avec le moulage à la cire perdue
- Les Bonnes et Mauvaises Pratiques Essentielles pour une Finition de Surface Supérieure des Pièces Usinées CNC