



Maîtriser le filetage et l'installation d'inserts en impression 3D : meilleures pratiques
Il y a une chose fondamentale que vous devez savoir sur le filetage et l'assemblage d'inserts dans les pièces imprimées en 3D : ce que vous pouvez et ne pouvez pas fabriquer dépend des propriétés des matériaux de la pièce et de l'insert. Une seconde chose à garder à l'esprit : il vaut la peine de concevoir pour des tarauds et inserts standards chaque fois que possible.
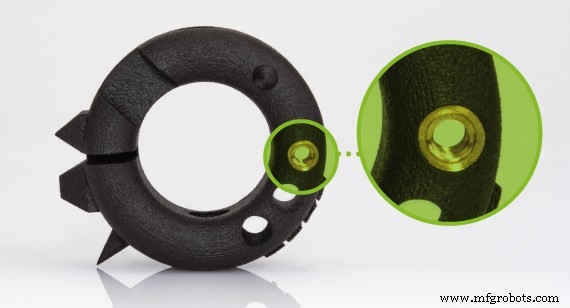
Pièces SLS et MJF avec inserts à enfichage thermique
Les pièces en nylon imprimées en utilisant les procédés de frittage sélectif par laser (SLS) ou Multi Jet Fusion (MJF) peuvent tirer parti des tailles standards d'inserts à enfichage thermique en laiton. Pourquoi le laiton ? Le laiton est un métal mou avec de basses températures de recuit. Avant que les inserts en laiton ne soient insérés dans les trous, ils sont rapidement chauffés avec un fer à souder. Cela déforme le nylon lui permettant de couler et remplir les vides autour de l'insert, fournissant une prise robuste autour de l'insert après refroidissement. L'utilisation d'un insert à enfichage thermique en laiton dans votre conception peut aussi aider à assurer la durabilité. Si vous avez besoin d'un insert à enfichage thermique différent du laiton, des inserts en aluminium ou acier inoxydable sont aussi une option.
Résistance des inserts à enfichage thermique dans pièces SLS et MJF
Nous avons fait des tests internes de résistance à la traction sur des inserts à enfichage thermique installés dans des nylons, et voici à quoi vous pouvez vous attendre. Bien que beaucoup de variables entrent en jeu, les inserts plus grands et plus longs qui portent une plus grande surface sont plus forts que les plus petits. Nos tests suggèrent des charges maximales allant d'environ 45 kg (100 livres) pour de très petits inserts à, dans certains cas, plus de 317 kg (700 livres) pour nos plus grands inserts. Cela vous donne une idée des limitations, mais nous recommandons de tester la fonctionnalité pour votre application spécifique, surtout si votre pièce verra des charges soudaines, répétées et/ou non uniformes. Il est aussi important de savoir que les inserts plus longs/hauts de taille de filetage équivalente sont plus forts que les inserts plus courts. La quantité de résistance ajoutée varie selon la taille de l'insert, mais nos tests indiquent que les inserts hauts ajoutent environ 30 % de résistance à la traction comparés aux inserts courts.
Pièces SLA avec inserts à pression
Le style d'insert diffère pour les pièces imprimées en utilisant le procédé de stéréolithographie (SLA). Dans ce cas, des inserts à pression standards sont utilisés. Ils ne nécessitent pas de chauffage pour être fixés. Au lieu de cela, ces inserts à pression sont renforcés avec de l'époxy pour une résistance et une sécurité supplémentaires.
Taraudage pièces SLA, SLS, MJF
Tarauder des trous dans les plastiques imprimés en 3D est moins courant qu'assembler des inserts. Dans votre cas, cependant, le taraudage pourrait être préféré aux inserts si le maintien d'une esthétique cohérente est critique ou si des propriétés métalliques ne sont pas désirées. Nous stockons des tailles de tarauds standards, mais s'il y a quelque chose dont vous avez besoin, demandez simplement. Voici une liste de nos inserts à enfichage thermique, inserts à pression et tarauds couramment stockés. Nous pouvons travailler avec vous pour assurer le choix de la profondeur appropriée.
Inserts et tailles de tarauds stockés
Inserts à enfichage thermique stockés pour pièces Nylon |
Inserts à pression stockés pour pièces SLA |
Tarauds disponibles pour pièces SLA |
Tarauds disponibles pour pièces plastiques |
||
STANDARD |
MÉTRIQUE |
NPT |
|||
0-80 | 0 - 80 | 0 - 80 | M1.2 x .25 | 1/16 - 27 | 2-56 |
2-56 | 2 - 56 | 1 - 64 | M1.4 x .25 | 1/8 - 27 | 4-40 |
4-40 | 4 - 40 | 1 - 72 | M1.6 x .35 | 1/4 - 18 | 6-32 |
6-32 | 6 - 32 | 2 - 56 | M2 x 0.4 | 1/2 | 8-32 |
8-32 | 8 - 32 | 3 - 48 | M3 x 0.5 | 3/8 - 18 | 10-24 |
10-24 | 10 - 24 | 3 - 56 | M4 x 0.7 |
| 10-32 |
10-32 | 10 - 32 | 4 - 40 | M5 x 0.8 |
| 1/4"-20 |
1/4"-20 | 3/8 - 16 | 4 - 48 | M6 x 1.0 |
| 1/4"-28 |
M1.6 x 0.35 | 1/4 - 20 | 5 - 40 | M8 x 1.0 |
| 5/16"-18 |
M2 x 0.4 | 5/16 - 18 | 6 - 32 | M8 x 1.25 |
| 3/8"-16 |
M2.5 x 0.45 | M1.6 - .35 | 6 - 40 | M12 x 1.75 |
| 1/8"-27 |
M3 x 0.5 | M2 - 0.4 | 8 - 32 | M14 x 1.0 |
| 1/2"-13 |
M4 x 0.7 | M2.5 - 0.45 | 8 - 36 | M18 x 1.0 |
| M2 x 0.40 |
M5 x 0.8 | M3 - 0.5 | 10 - 24 | M20 x 1.5 |
| M2.5 x 0.45 |
M6 x 1 | M3.5 - 0.6 | 10 - 28 |
|
| M3 x 0.50 |
M8 x 1.25 | M4 - 0.7 | 10 - 32 |
|
| M3.5 x 0.60 |
| M5 - 0.8 | 12 - 24 |
|
| M4 x 0.70 |
| M6 - 1.0 | 1/4 - 20 |
|
| M5 x 0.80 |
| M8 -1.25 | 1/4 - 28 |
|
| M6 x 1.00 |
|
| 3/8 - 16 |
|
| M8 x 1.00 |
|
| 3/8 - 18 |
|
| M8 x 1.25 |
|
| 3/8 - 24 |
|
| M10 x 1.00 |
|
| 5/16 - 18 |
|
|
|
|
| 5/16 - 24 |
|
|
|
|
| 7/16 - 20 |
|
|
|
|
| 7/16 - 14 |
|
|
|
|
| 1/2 - 12 |
|
|
|
|
| 1/2 - 20 |
|
|
|
|
| 3/4 - 16 |
|
|
|
|
| 5/8 - 18 |
|
|
|
|
| 9/16 - 18 |
|
|
|
|
| 15/16 - 16 |
|
|
|
Conception pour taraudage et inserts dans pièces plastiques imprimées en 3D
Quand vous déterminez le type et la taille de taraud ou d'inserts dont vous aurez besoin, assurez-vous de nous fournir des dessins techniques qui indiquent clairement la taille de filetage, le pas et l'exigence de profondeur. Lors de la conception pour inserts à enfichage thermique, assurez-vous de suivre les directives dans le tableau ci-dessous pour le meilleur ajustement. Bien que nous ne puissions pas garantir la taille d'ajustement ou la profondeur des inserts, nous nous assurons qu'ils sont affleurants avec la surface de la pièce. Dans certains cas, nous avons construit des gabarits personnalisés pour certaines exigences clients.
Exigences de conception pour inserts à enfichage thermique et à pression :
- Épaisseur de paroi minimale : 0,762 mm (0,030 po)
- Distance minimale aux caractéristiques adjacentes : 6,35 mm (0,250 po)
- Hauteur maximale des caractéristiques adjacentes : 101,6 mm (4,0 po)
Chassage vs Taraudage des filets dans pièces métalliques imprimées en 3D
Si vous recherchez des filets fonctionnels pour un prototype métallique, vous devriez modéliser et imprimer la structure des filets. Après la construction, cette structure hélicoïdale peut être chassée avec un taraud à main pour assurer la fonctionnalité. Cela est fonctionnel pour de nombreuses applications non-précises, et c'est beaucoup moins cher et plus rapide car cela nie le besoin d'une configuration d'usinage complète. Certains clients choisissent de chasser les filets eux-mêmes, mais nous pouvons le faire pour un coût relativement faible. L'inconvénient du chassage personnel est que l'alignement et la qualité des filets ne seront pas aussi précis. Si vous avez une orientation inhabituelle sur vos filets imprimés, cela pourrait mener à une perte mineure de précision positionnelle ou d'alignement finale. Pour cette raison, si votre pièce a une exigence de conception de production, il est recommandé que les filets finaux soient usinés post-construction pour assurer la précision. Les filets usinés peuvent tenir des tolérances beaucoup plus serrées. À noter, lors de la sélection des matériaux, chasser les filets dans l'Inconel 718 et le chrome-cobalt est difficile car ces métaux sont plus durs que le taraud lui-même. Cela rend les petits filets particulièrement difficiles dans ces deux matériaux.
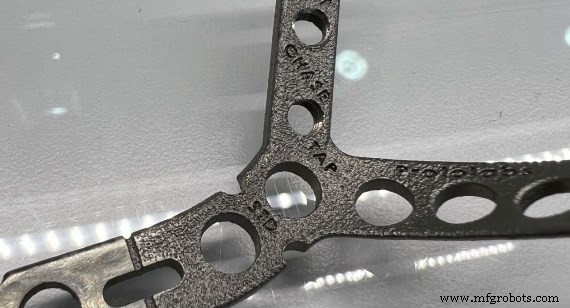
Avantages du chassage ou taraudage pour pièces métalliques
|
Chassage des filets |
Taraudage des filets |
Délai plus rapide |
✔ |
|
Prix économique |
✔ |
|
Prototype fonctionnel |
✔ |
|
Pièce de précision |
|
✔ |
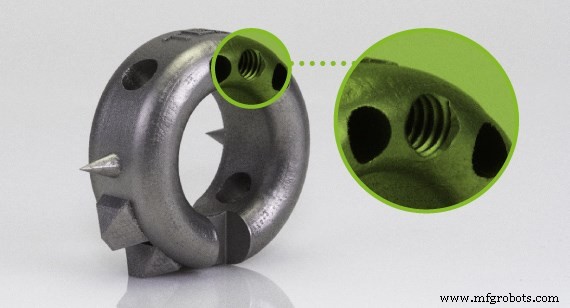
Conception pour taraudage et inserts dans pièces métalliques imprimées en 3D
Quand vous obtenez vos pièces cotées, il est important de fournir toutes les informations de filetage nécessaires sur les dessins techniques. Nous pouvons examiner tous les dessins techniques pour devis qui indiquent clairement la taille de filetage, le pas, la classe d'ajustement, et l'exigence de position.
Demandes spéciales d'inserts et plus
Voilà un aperçu de la façon dont nous accommodons typiquement les clients d'impression 3D. Cela dit, si vous avez une demande de conception hors des sentiers battus, n'hésitez pas à nous demander. Vous pouvez toujours nous expédier les inserts que vous voudriez que nous utilisions, ou nous pouvons les commander pour vous. Nous pouvons même sourcer des inserts plus grands pour des pièces plus grandes. Besoin de goujons de positionnement assemblés ? Nous avons ce qu'il vous faut. Demandez simplement. Nous examinons toujours votre pièce avec vos exigences de conception à l'esprit. Et n'oubliez pas que nos ingénieurs d'application sont là pour vous guider à travers les délais, l'analyse de coûts, et les objectifs de conception quand il s'agit de filetage et inserts dans les pièces imprimées en 3D.
Rachel Hunt est la gestionnaire de ligne de service pour l'impression 3D chez Protolabs.
Technologie industrielle
- Impression 3D pour pièces de turbine : accélérer le développement, la performance et la durabilité
- Maîtriser le Soudage de l'Inconel : Conseils Experts pour Applications Haute Performance
- 4 stratégies éprouvées pour ajouter des services LTL à votre courtage
- Victrex investit dans Bond High Performance 3D Technology pour accélérer les pièces PAEK imprimées en 3D
- Guide professionnel : Impression 3D de moules durables pour injection
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- Comment l'impression 3D révolutionne l'aérospatiale et la défense
- Maîtriser la gestion d'actifs IIoT : 4 conseils essentiels et défis courants
- Conseils d'expert pour optimiser la conception en frittage laser direct de métal (DMLS)