



Sublimer vos impressions 3D : techniques éprouvées pour une finition de surface supérieure
Ce n'est un secret pour personne que les procédés d'impression 3D ne produisent pas des finitions de surface de qualité moulage par injection directement à la sortie de l'imprimante, mais il y a de bonnes nouvelles. Des technologies existent pour aider, et de nouveaux développements surviennent en permanence. À mesure que le post-traitement devient moins manuel et plus automatisé, le coût des pièces imprimées en 3D baissera.
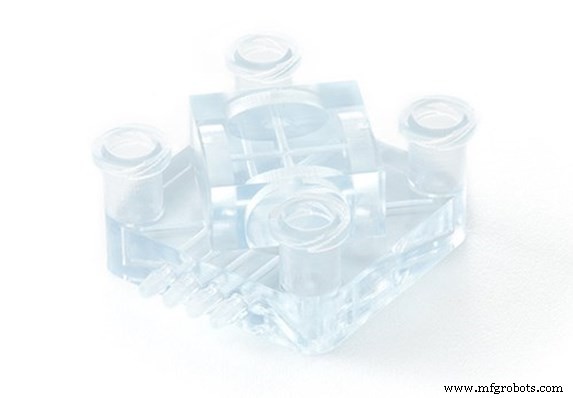
Le retrait des structures de support — ou dans le cas du frittage sélectif par laser (SLS) et du Multi Jet Fusion (MJF), le retrait du gâteau de poudre — est la première étape pour libérer les pièces imprimées des structures de support nécessaires pour la construction. Pour une lecture rapide sur la façon dont nous exploitons les nouvelles technologies pour le retrait des supports, consultez cette étude de cas PolyJet. Une fois une pièce libérée de ses couches de support imprimées, il existe de nombreuses façons de traiter la rugosité de surface selon le matériau utilisé. Dans certains cas, vous pourriez être mieux de ne pas y toucher du tout si cela a du sens pour votre application.
Pourquoi les pièces 3D lissées sont en forte demande
Pourquoi le lissage est-il devenu si populaire ? Beaucoup de raisons. Le lissage peut :
- Améliorer l'esthétique
- Permettre une meilleure adhérence des revêtements, peinture ou teinture
- Aider à la résistance chimique
- Aider à réduire le potentiel de corrosion
- Améliorer la durabilité
- Réduire la porosité, sceller les surfaces pour un nettoyage et une stérilisation plus faciles
- Éliminer les défauts de surface qui pourraient devenir des points faibles ou de défaillance
- Minimiser les effets de friction
- Améliorer la conductivité
- Améliorer la résistance à l'eau
- Créer des surfaces de type moulage par injection sur des pièces additives
Ce n'est en aucun cas une liste exhaustive, mais cela peut vous donner quelques points de réflexion lors de l'évaluation de la texture de votre pièce.
Mesure de la rugosité de surface
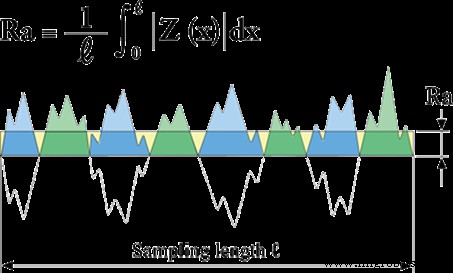
La mesure la plus largement utilisée de la rugosité de surface est Ra, ou la rugosité moyenne entre un profil de rugosité et la ligne moyenne. Ra est l'écart par rapport au plan de surface idéal mesuré en micro-pouces ou micromètres. Une unité Ra plus grande équivaut à une surface plus rugueuse. Par exemple, on compare souvent les surfaces de frittage sélectif par laser et Multi Jet Fusion à un cube de sucre ou un jean bleu.
Pour la plupart des ingénieurs, établir une limite supérieure pour la rugosité de surface est requis car il n'est généralement pas souhaitable pour des raisons mécaniques ou esthétiques. Parfois, les spécifications Ra sont utilisées quand l'ingénierie des facteurs humains nécessite de l'« adhérence » sur une poignée ou un pavé tactile, par exemple. Pour une analyse plus approfondie des paramètres de rugosité de surface, consultez l'ISO 25178.
Si vous avez des problèmes pour obtenir votre guide, cliquez ici pour le télécharger.
Lissage des pièces FDM
 Le procédé de dépôt de fil fondu (FDM) crée des couches inégales pendant l'impression. Il y a plusieurs options : les méthodes de lissage actuelles incluent :
- Ponçage
- Remplissage des interstices
- Polissage
- Peinture
- Lissage à la vapeur
- Trempage
- Revêtement époxy
- Placage métallique
Chaque méthode a un effet spécifique sur les tolérances de la pièce, alors assurez-vous de comprendre les compromis que vous pourriez faire avant d'initier l'un de ces processus de lissage.
Lissage des pièces de stéréolithographie (SLA)
Le procédé de stéréolithographie (SLA) crée une surface beaucoup plus lisse directement à la sortie de l'imprimante comparé au FDM car il ne repose pas sur une approche par filament. Deux méthodes courantes pour lisser les pièces SLA incluent le ponçage manuel et le grenaillage. Le grenaillage peut être fait avec du sable, du grit ou des billes de céramique. Souvent, le ponçage manuel ou une combinaison des deux méthodes est requis pour obtenir une texture uniforme, et les mouvements de ponçage circulaires fonctionnent le mieux. Pour obtenir un poli plus élevé, utilisez du papier de verre à grain élevé.
Lissage des pièces par frittage sélectif par laser (SLS) et Multi Jet Fusion
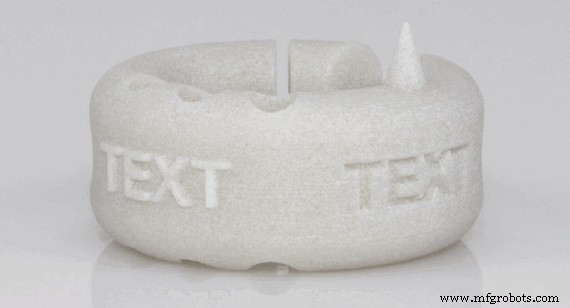
Les procédés d'impression à base de poudre comme SLS et MJF peuvent tirer parti du ponçage manuel pour des applications fonctionnelles. Cependant, nous avons constaté que le papier de verre ne lisse pas tout à fait ces surfaces à notre niveau d'exigence, même avec du papier à grain élevé, surtout si une application de peinture est requise. Le résultat peut sembler plus lisse, mais la texture change pour devenir plus veloutée. Ce n'est pas une comparaison 1:1 avec la façon dont les pièces SLA se poncent. Vraiment lisser ces matériaux est mieux réalisé par usinage.
Les pièces en nylon et TPU reposent aussi sur des techniques supplémentaires comme le lissage chimique ou à la vapeur pour essentiellement faire fondre la surface en une texture uniforme. Cette méthode devient plus répandue. Nous teignons toujours nos pièces MJF en noir pour créer une apparence esthétique uniforme. Si vous voulez une pièce SLS ou MJF peinte lissée, il est préférable de commencer avec une couche épaisse d'apprêt pour sceller le matériau. L'apprêt peut être lissé avant l'application de la peinture.
Lissage des pièces métalliques imprimées en 3D
Que vous imprimiez ou usiniez des pièces métalliques, des surfaces lisses sont attendues. Avec la fabrication additive, l'usinage post-impression est une façon d'enlever ces bords rugueux. D'autres possibilités incluent :
- Grenaillage de l'ensemble de la pièce, ou vous pouvez polir ou brunir des régions spécifiques de la pièce
- Polissage ou gravure électrochimique
- Finition vibratoire, barbotage et finition centrifuge sont aussi de bons moyens de lisser les surfaces. Comme le grenaillage et le grenaillage, ces procédés fonctionnent bien pour la finition des surfaces externes, mais l'accès aux surfaces et canaux internes peut être difficile.
- Usinage par écoulement abrasif (aussi appelé extrude hone) pour la lissage des parois intérieures. Cela utilise un média abrasif qui érode et ébarbe essentiellement les voies internes.
- Surfaçage isotropique, qui utilise la vibration et le polissage pour donner à la pièce une finition miroir
Il convient de noter qu'il y a des cas où les surfaces rugueuses et la maximisation de la surface globale sont intégrales à une conception de pièce. L'un des exemples les plus cités est un implant structurel qui nécessite l'ostéo-intégration (croissance osseuse dans un implant) pour atteindre sa fonction. Stryker est une entreprise qui est pionnière dans ce que la conception d'implants poreux additifs peut accomplir.
Le contrôle de la finition de surface des pièces additives et l'automatisation du processus progressent tous deux à vitesse grand V et nous sommes impatients de voir quels processus supplémentaires décolleront dans les cinq prochaines années. Pour une ressource de poche, consultez notre Guide de finition de surface pour l'impression 3D pour voir des exemples en gros plan de pièces et finitions de surface que nous pouvons produire en utilisant chacune de nos technologies d'impression 3D.
Technologie industrielle
- Comment l'impression 3D a révolutionné l'aérospatial : du prototypage aux pièces embarquées
- Améliorer la production alimentaire : Stratégies éprouvées pour une qualité et cohérence supérieures
- Maîtriser la qualité de finition de surface sélective (SFQ) de Hurco pour un usinage supérieur
- Maîtriser la coulée d'aluminium en sable : techniques pour une finition de surface supérieure
- Améliorer les pièces avec des structures en treillis imprimées en 3D
- Comment améliorer la qualité de production : stratégies éprouvées pour l'efficacité et la compétitivité
- Valoriser la documentation qualité pour booster l'efficacité de production
- Améliorer la précision machine pour une fabrication de haute précision
- Augmenter la productivité et la qualité industrielle : stratégies éprouvées pour le succès manufacturier