



Facteurs Essentiels pour Pièces Aluminium Sur Mesure : Maîtriser la Déformation en Usinage CNC
De nombreuses causes de déformation pièces alu pendant usinage CNC : matériaux, formes pièces, conditions production. Principales : contraintes internes brut, force coupe, chaleur coupe, force serrage. Usinage CNC alu a grand impact sur pièces, surtout sur mesure → processus principal = attention maximale.
Mesures Processus pour Réduire la Déformation
1. Réduire Contraintes Internes du Brut
Vieillissement naturel/artificiel, traitement vibration éliminent partiellement contraintes naturelles. Pré-usinage efficace. Brut gros volume (grosse tête) : marge grande → déformation post-usinage grande. Usiner excédent brut en amont, réduire reste chaque partie → déformation processus suivant réduite + contraintes internes libérées après pré-usinage + repos.
2. Améliorer Capacité Coupe de l'Outil
Matériau et géométrie outil influencent force coupe et chaleur. Choix outil correct = essentiel réduire déformation pièce.
2.1 Sélection Rationnelle Paramètres Géométrie Outil
- Angle de dépouille (front) : condition maintient arête, angle choisi convenablement. Arête affûtée → déformation copeau ↓, évacuation fluide → force coupe & température ↓. Jamais fraise angle dépouille négatif.
- Angle de dépouille arrière (back) : influence usure flank et qualité surface. Épaisseur copeau = condition choix. Ébauche : avance forte, charge lourde, chaleur forte, dissipation bonne → angle plus petit. Finition : arête affûtée requise, frottement flank/surface ↓, déformation élastique ↓ → angle plus grand.
- Angle d'hélice : fraisage fluide, force ↓ → angle hélice max possible.
- Angle d'attaque (lead) : réduire convenablement → dissipation chaleur ↑, température moyenne zone ↓.
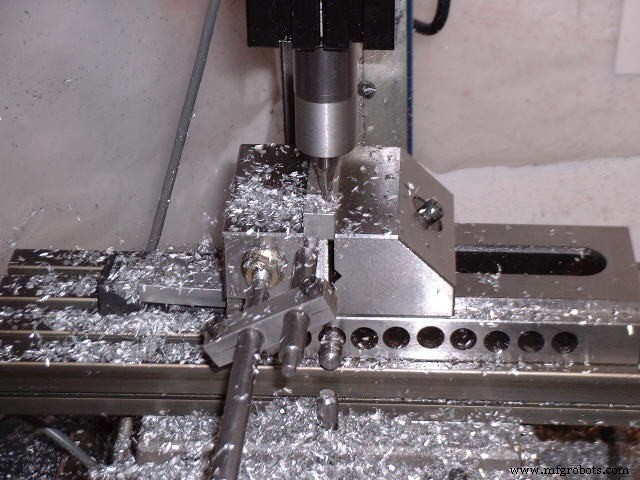
2.2 Amélioration Structure Outil
- Réduire nombre dents fraise, augmenter espace copeau. Plasticité alu grande → déformation copeau grande → grand espace copeau requis. Rayon fond gorge grand, nombre dents faible.
- Dents rectifiées fin. Rugosité arête < Ra 0,4 µm. Neuf : pierre fine douce avant/arrière dents → élimine bavures/micro-zigzags affûtage. Chaleur coupe ↓, déformation copeau ↓.
- Contrôle strict usure outil. Usure → rugosité pièce ↑, température ↑, déformation ↑. Matériaux haute résistance abrasion + usure max 0,2 mm sinon bord rapporté (built-up edge). Temp pièce ≤ 100°C éviter déformation.
2.3 Amélioration Méthode Serrage Pièce
Pièces alu parois minces, rigidité faible : méthodes serrage réduire distorsion :
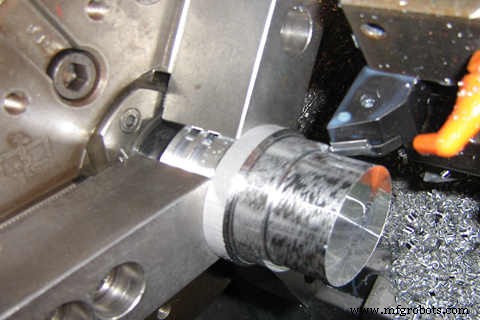
- Pièces tubulaires parois minces : mandrin 3 mors ou pince serrage radial → desserrage post-usinage = déformation inévitable. Solution : serrage face axiale rigide. Mandrin fileté dans alésage, plaque presse face bout, écrou serre. Usinage diamètre extérieur = serrage sans déformation, précision satisfaisante.
- Pièces parois minces/plates : ventouses vide → répartition force serrage uniforme, puis coupe faible quantité → prévient déformation.
- Remplissage (packing) : augmenter rigidité processus paroi mince. Milieu rempli à l'intérieur pièce → réduit déformation serrage/coupe. Ex. : fonte urée 3-6% nitrate potassium coulée dans pièce, post-usinage immersion eau/alcool → remplissage dissous/évacué.
2.4 Ordonnancement Rationnel Opérations
Grande vitesse : marges grandes + coupe intermittente → vibrations → précision/finition affectées. Processus CNC grande vitesse : ébauche → semi-finition → éclaircissage → finition → finition fine. Haute précision : parfois 2e semi-finition avant finitions.
Post-ébauche : refroidissement naturel → élimine contraintes ébauche, réduit distorsion. Marge post-ébauche > déformation, typique 1-2 mm. Finition : marge usinage uniforme 0,2-0,5 mm → outil état stable → déformation coupe ↓, qualité surface/précision ↑.
Compétences Opérationnelles pour Réduire la Déformation
Déformation pièces alu : au-dessus raisons + méthode opératoire cruciale en pratique.
- Grosse marge usinage : meilleures conditions dissipation chaleur, éviter concentration chaleur → usinage symétrique. Pièce 90mm → 60mm : fraiser une face, puis l'autre = planéité 5mm. Passes répétées chaque face 2× = planéité 0,3mm garantie.
- Multiples cavités plaque : pas cavité par cavité (force inégale = déformation). Usinage multi-couches : chaque couche = toutes cavités simultanément, puis couche suivante → pièces contraintes uniformes → déformation ↓.
- Réduire force/chaleur coupe via paramètres : 3 facteurs, profondeur passe (ap) = influence majeure force. Marge trop grande → force passe unique trop grande → déformation pièce, rigidité broche ↓, durée vie outil ↓. Réduire ap = efficacité ↓. Mais HSM CNC résout : réduire ap + augmenter avance + vitesse machine → force ↓, efficacité maintenue.
- Ordre denture : ébauche = efficacité + taux enlèvement temps. Fraisage en montée (up-cut) = enlève excédent surface brut vitesse max temps min → contour géométrique pour finition. Finition = précision/qualité. Fraisage en descente (down milling) : épaisseur copeau décroît max→0 → écrouissage ↓, déformation ↓.
- Pièces parois minces : déformation serrage même finition difficile éviter. Avant finition cote finale : desserrer presse → pièce reprend forme libre, puis reserrer juste pour maintenir. Au feeling = résultat visé. Point application force serrage = surface portante, direction rigidité pièce. Force min sous contrainte pièce non-libre.
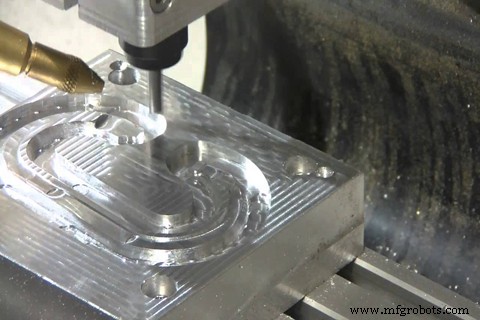
- Pièces cavités : éviter fraise entrée directe type foret → espace copeau insuffisant, évacuation difficile → surchauffe, dilatation, effondrement, casses. Pré-percer foret même diamètre ou > fraise, puis fraiser. Ou logiciel FAO : programme hélicoïdal (ramping).
Facteur principal précision/qualité surface pièces alu : propension déformation usinage → opérateur expérience/compétences requises.
commande numérique par ordinateur
- Cisaillement (shearing) : Une solution de découpe métal rapide, propre et polyvalente
- Guide essentiel pour choisir une machine de découpe laser à fibre pour le métal
- Composants essentiels d'une machine de découpe laser fibre
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Tournage : le procédé CNC clé pour les ateliers d'usinage de précision
- Découpage Waterjet Expliqué : Technique de Fabrication Précise et Polyvalente
- Usinage de précision expliqué : conseils clés et meilleures pratiques pour opérations CNC
- Maîtriser Vitesse Coupe, Profondeur Passe et Avance pour Pièces CNC Personnalisées
- Coupe au Fil EDM Expliquée : Comment l'Électroérosion Façonne des Coupes Précises