



Stratégies Technologiques et Opérationnelles pour Minimiser la Déformation de l'Aluminium
L'aluminium est le métal non ferreux le plus utilisé, avec applications en expansion continue. > 700 000 types de produits aluminium (construction, transport, aérospatial...). Voici comment éviter la déformation des pièces aluminium.
Avantages et Caractéristiques de l'Aluminium
- Faible densité : ~2,7 g/cm³ (1/3 acier/cuivre).
- Haute plasticité : bonne ductilité, formable par pressage, étirage.
- Résistance corrosion : film d'oxyde protecteur naturel ou par anodisation > acier.
- Renforcement aisé : aluminium pur peu résistant, mais anodisation améliore la résistance.
- Traitement de surface aisé : anodisation mature, stable, largement utilisée.
- Bonne conductivité, recyclable.
Mesures Technologiques pour Réduire la Déformation d'Usinage
1. Réduire les Contraintes Internes du Brut
Vieillissement naturel/artificiel, traitement par vibration = élimination partielle contraintes résiduelles. Pré-usinage efficace : pour bruts « grosse tête, grandes oreilles » (marges importantes), usiner d'abord les excédents, réduire les surépaisseurs = moins de déformation ultérieure + libération contraintes après repos.
2. Améliorer la Capacité de Coupe de l'Outil
Matériau et géométrie outil impactent force de coupe et chaleur. Choix crucial pour limiter déformation.
(1) Paramètres Géométriques Optimaux
- Angle de dépouille (rake) : sous réserve de tenue du tranchant, l'augmenter = tranchant plus aigu, déformation copeau réduite, évacuation fluide, force et température de coupe diminuées. Jamais d'angle négatif.
- Angle de dépouille arrière (relief) : impacte usure flanc et qualité surface. Épaisseur de copeau = critère choix. Ébauche : avance forte, charge lourde, chaleur = dissipation requise = angle plus petit. Finition : tranchant aigu, frottement flanc/surface réduit, déformation élastique minimisée = angle plus grand.
- Angle d'hélice : grand angle = fraisage fluide, effort réduit.
- Angle principal : le réduire améliore dissipation chaleur, baisse température moyenne zone usinage.
(2) Améliorer la Structure de l'Outil
- Réduire nombre de dents, augmenter espace copeau. Aluminium = plasticité forte, déformation copeau importante = grand volume copeau requis. Rayon fond de gorge large, peu de dents.
- Affûtage finition dents : rugosité tranchant < Ra 0,4 µm. Pierre fine sur faces avant/arrière pour éliminer bavures/micro-dentelures = moins de chaleur, moins de déformation.
- Contrôle strict usure outil : usure > 0,2 mm = rugosité pièce ↑, température ↑, déformation ↑. Matériau résistant à l'usure + seuil usure ≤ 0,2 mm. Température pièce < 100 °C en coupe.
3. Améliorer le Serrage des Pièces
Pièces alu à parois minces, faible rigidité :
- Manchons à parois minces : mandrin 3 mâchoires ou mandrin élastique radial = déformation au desserrage. Solution : serrage axial par face d'appui. Centrage par alésage, broche filetée maison dans l'alésage, plaque de pression sur face, écrou = serrage rigide, pas de déformation à l'usinage OD.
- Pièces plaques minces : ventouses = force répartie uniformément + faible profondeur de passe = pas de déformation. Alternative : remplissage. Remplir pièce de milieu (ex. urée fondue + 3–6 % nitrate potassium) = rigidité process accrue. Post-usinage : immersion eau/alcool = remplissage dissous/évacué.
4. Ordonnancer les Opérations Judicieusement
Haute vitesse = surépaisseur importante + coupe interrompue = vibrations = précision/état surface dégradés. Processus CNC grande vitesse typique : ébauche → semi-finition → nettoyage angles → finition. Pièces haute précision : double semi-finition puis finition. Après ébauche, refroidissement naturel = élimination contraintes ébauche, moins déformation. Surépaisseur post-ébauche > déformation attendue (1–2 mm). Finition : surépaisseur uniforme 0,2–0,5 mm = outil stable, déformation coupe réduite, belle surface, précision tenue.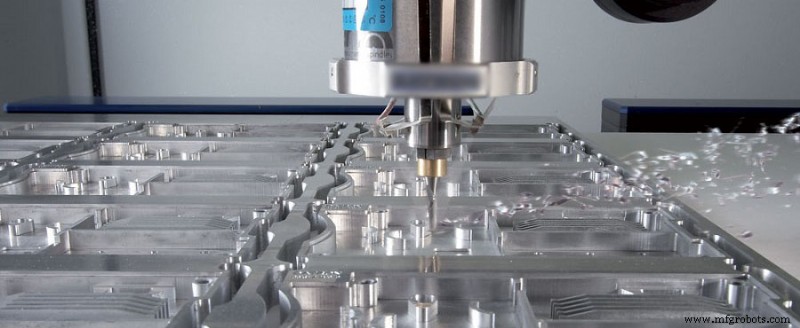
Gestes Opérationnels pour Réduire la Déformation
- Grande surépaisseur : usinage symétrique = meilleure dissipation chaleur, pas de concentration thermique.
- Multiples cavités sur plaque : pas une cavité après l'autre (contraintes inégales = déformation). Usinage par couches : chaque passe traite toutes cavités, puis couche suivante = contrainte uniforme, déformation réduite.
- Ajuster paramètres coupe : réduire force/thermique. Recul (ap) = grand impact force. Surépaisseur grande = force grande = déformation pièce, rigidité broche affectée, durée vie outil ↓. Recul réduit = productivité ↓. Solution : fraisage haute vitesse. Recul ↓ + avance ↑ + vitesse rotation ↑ = force ↓ + efficacité maintenue.
- Ordre de coupe : ébauche = efficacité, taux enlèvement max = fraisage en dérogation (up milling) : enlève matière vite, forme profil géométrique. Finition = précision, qualité = fraisage en synchronisation (down milling) : épaisseur copeau décroît max→0 = écrouissage réduit, déformation pièce réduite.
- Pièces à parois minces : déformation serrage inévitable même en finition. Astuce : avant côte finale, desserrer, laisser pièce reprendre forme libre, reserrer légèrement (juste tenu, main) = meilleur résultat. Point d'application force serrage = surface d'appui. Direction = axe rigidité max. Force minimale suffisante.
- Cavités : ne pas plonger fraise comme foret (espace copeau insuffisant, évacuation mauvaise, surchauffe, dilatation, casse). Préalable : pré-perçage foret ≥ Ø fraise, puis fraisage. Ou programme hélicoïdal via logiciel FAO.
Processus de fabrication
- Composants de bras robotique haute performance pour une automatisation pick-and-place efficace
- Choisir les bons fraises pour défonceuse CNC : conseils de sélection et précautions opérationnelles
- Pourquoi la découpe au jet d'eau est le choix supérieur pour les pièces en caoutchouc et plastique
- Pourquoi l'aluminium est le matériau de choix pour l'usinage CNC : avantages, usages et alternatives
- Outillage et stratégies d'usinage optimisés pour pièces de véhicules électriques
- Maîtriser la coupe et le meulage de l'aluminium : surmonter les défis courants
- Sélection Optimale des Outils de Tournage et Fluides de Coupe pour Alliages d'Aluminium
- Maîtriser Vitesse Coupe, Profondeur Passe et Avance pour Pièces CNC Personnalisées
- Pièces de Scie à Ruban Industrielle : Composants pour Coupe Métallique de Précision