



Anodisation Dure : Renforcer la Résistance et la Durabilité des Pièces en Aluminium
Les alliages d'aluminium sont des métaux relativement tendres parmi divers alliages. En raison de leur légèreté, les alliages d'aluminium sont idéaux pour l'usinage. Bien qu'ils aient les avantages de la légèreté et de la facilité de traitement, il est difficile de les utiliser pour des pièces mécaniques nécessitant une haute résistance. C'est pourquoi nous utilisons des revêtements anodisés durs pour renforcer le métal d'aluminium. Ce processus améliore la dureté et la résistance à la corrosion. Et cet effet peut être correctement contrôlé. Par conséquent, l'application des alliages d'aluminium peut également être étendue à une variété de pièces mécaniques différentes.
Qu'est-ce que la Finition par Anodisation Dure ?
L'anodisation dure est un traitement de surface. Nous utilisons des acides organiques dans des cellules électrolytiques pour créer des films d'oxyde d'aluminium. Le processus d'anodisation dure se caractérise par un film plus dur et une meilleure résistance à l'usure que les films traités par des méthodes conventionnelles. Généralement, aucun traitement d'étanchéité n'est effectué. Si une résistance à la corrosion est requise, l'ensemble du processus d'étanchéité peut être utilisé, mais avec une résistance à l'usure et à la corrosion réduite.
L'Épaisseur de l'Anodisation Dure
Généralement, l'épaisseur du film anodisé dur est requise d'environ 25 µm à 150 µm. L'épaisseur maximale du film anodisé dur est d'environ 50 µm à 80 µm. Cependant, certaines pièces mécaniques nécessitent une épaisseur plus petite de 25 µm. Par exemple, les engrenages hélicoïdaux et à cannelures. Les pièces nécessitant une bonne isolation ou une résistance à l'abrasion bénéficient de l'épaisseur de film de 50 µm. Des épaisseurs de 125 µm ou plus sont idéales pour les applications spéciales. Mais cela ne signifie pas que plus le film anodisé dur est épais, mieux c'est. Mais plus le film anodisé est épais, plus la micro-dureté de la couche externe est faible, et plus la surface du film est rugueuse.
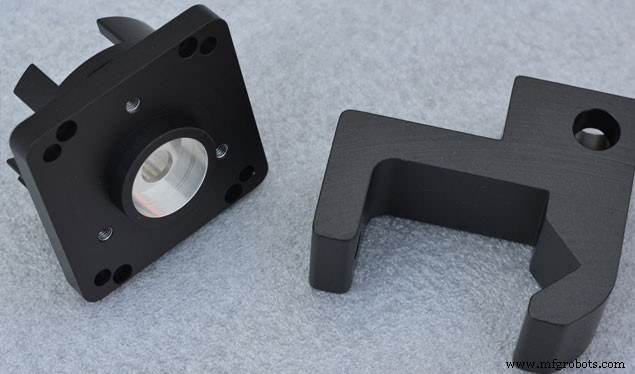
La Différence Entre l'Anodisation Dure et l'Anodisation Standard
1. Épaisseur et Apparence
La différence significative entre l'anodisation et l'anodisation dure est l'épaisseur. L'aluminium anodisé dur est plus épais que l'aluminium anodisé standard, ce qui donne à la couche externe des composants en aluminium anodisé dur une résistance aux rayures plus élevée. Il a également une surface plus uniforme que l'aluminium anodisé standard.
2. Étanchéité
Cette étape est importante pour l'aluminium anodisé standard. Généralement, de petits trous sont formés dans l'aluminium ordinaire. Les pores doivent être réparés pour de meilleurs résultats. Cependant, l'aluminium anodisé dur n'en a pas besoin, ce qui a une couche d'oxyde plus épaisse qui augmente la résistance à l'usure de la pièce.
3. Conditions de Création
À des épaisseurs supérieures à 25 microns, les revêtements anodisés durs sont livrés à des températures plus basses et des densités de courant plus élevées.
4. Électrolytes
L'anodisation standard devrait être possible dans l'électrolyte de corrosion au chrome ou de corrosion à l'acide sulfurique, tandis que l'anodisation dure utilise principalement un arrangement de corrosion à l'acide sulfurique et de corrosion à l'acide sulfurique avec l'ajout d'agents d'attaque naturels, tels que l'agent d'attaque à l'acide oxalique, l'agent d'attaque à l'acide sulfamique, etc.
5. Application
Les produits en aluminium anodisé dur conviennent aux applications et conditions qui nécessitent une surface intransigeante et résistante à l'usure, telles que l'hydraulique, les cylindres, certains appareils de cuisson, les poêles à frire et les extérieurs structurels. Dans les applications industrielles ou commerciales, l'anodisation dure est plus facile à suivre que dans les fournitures d'achat. L'aluminium anodisé à l'acide sulfurique standard convient aux industries de l'ingénierie, de l'aérospatiale et de l'automobile.
Puisque l'aluminium anodisé dur est non conducteur, les zones qui doivent être conductrices nécessiteront un masquage sélectif. L'anodisation est intégrée à la pièce et peut être utilisée dans des environnements salins/corrosifs. L'anodisation régulière a une bonne résistance à l'usure, tandis que les produits en aluminium anodisé dur ont une excellente résistance à l'usure.
Méthodes de Traitement du Revêtement d'Anodisation Dure
Il existe de nombreuses méthodes d'électrolyse d'anodisation dure. Par exemple, l'acide sulfurique, l'acide oxalique, le propylène glycol et les acides minéraux. Nous classons les sources d'alimentation comme CC, CA ou CA/CC. D'autres formes sont superposées, pulsées et superposées pulsées. Voici les types d'anodisation dure largement utilisés.
Anodisation dure à l'acide sulfurique
Anodisation dure à l'acide oxalique
Anodisation dure à acide mixte
Cinq Conseils pour l'Anodisation Dure
Afin d'obtenir un film anodisé dur de bonne qualité, ainsi que pour assurer la taille requise de la pièce, les conseils suivants sont recommandés.
1. Chanfrein
Anodisation Dure – Chanfreinage
Les pièces anodisées dures ne sont pas autorisées à avoir des coins vifs, des bavures et d'autres caractéristiques pointues. D'une part, le temps d'anodisation normal est très long. Le processus d'anodisation lui-même est une réaction exothermique. Les coins, d'autre part, sont généralement des endroits où le courant est relativement concentré. Ces endroits sont les plus susceptibles de provoquer une surchauffe locale de la pièce, la faisant brûler. Par conséquent, les bords et coins de toutes les pièces en aluminium devraient être chanfreinés. Le rayon de chanfrein devrait être supérieur à 0,5 mm.
2. Rugosité de Surface
Après l'anodisation dure, la rugosité de surface de la pièce change. Pour les surfaces plus rugueuses, elles apparaîtront plus lisses que l'original après l'anodisation dure. Et pour les pièces avec des surfaces plus lisses, elles s'aggravent généralement après l'anodisation dure. Et la plage de réduction est d'environ 1 à 2 degrés.
3. Tolérance Dimensionnelle
En raison de la grande épaisseur du film anodisé dur, si les pièces en aluminium sont davantage traitées ou doivent être assemblées, une certaine marge d'usinage devrait être réservée à l'avance. Et la position de serrage devrait également être spécifiée.
Pendant le processus d'anodisation dure, les dimensions de la pièce changent. Les variations d'épaisseur concevables et les tolérances dimensionnelles du film anodisé devraient être considérées avant l'usinage. Les dimensions réelles de la pièce avant l'anodisation devraient alors être déterminées. Les faire anodiser dur aux tolérances spécifiées.
4. Conception de Fixation
Les pièces anodisées dures doivent supporter des courants élevés pendant le processus d'oxydation. Nous devons donc faire attention à assembler les pièces. Sinon, un mauvais contact peut provoquer un choc électrique, une usure ou brûler les parties de contact des pièces. Par conséquent, après que les pièces sont anodisées dures, il est nécessaire de concevoir et de fabriquer des fixations spéciales pour des pièces de formes différentes et d'exigences spécifiques.
5. Protection Partielle
S'il y a à la fois des zones anodisées conventionnelles et des zones anodisées dures sur la même pièce, des procédures spécifiques devraient être organisées selon la finition de surface et la précision de la pièce. L'anodisation conventionnelle est généralement faite en premier, suivie de l'anodisation dure. Les surfaces qui ne nécessitent pas d'anodisation dure devraient être isolées. L'isolation peut être réalisée par pistolet à pulvériser ou pinceau. Sera revêtu de liant nitrocellulose préparé ou de liant peroxyéthylène. Sur les surfaces qui ne nécessitent pas d'anodisation dure, la couche isolante devrait être appliquée finement et uniformément. Chaque couche devrait être séchée à basse température pendant 30 à 60 minutes. Et 2 à 4 couches devraient être pleinement appliquées.
Avantages de l'Anodisation Dure
- La dureté de surface peut atteindre HV300 kg/mm² ou plus.
- L'épaisseur du film d'oxyde anodique est supérieure à 20 µm.
- Il a une haute résistance à la corrosion et une haute résistance à l'usure dans l'atmosphère, et est également un film isolant idéal. L'anodisation dure a de bonnes propriétés isolantes (tension de claquage jusqu'à 2000 V) et peut être fermement liée au métal de base.
- Forte adhérence. 50 % du film anodisé dur formé pénètre à l'intérieur de l'alliage d'aluminium, et 50 % adhère à la surface de l'alliage d'aluminium.
- Non toxique : le film d'oxyde anodique et le processus électrochimique utilisé pour produire le film d'oxyde anodique sont inoffensifs pour le corps humain.
- C'est un bon substitut au chromage dur traditionnel. Comparé au processus de chromage dur, il a les avantages de faible coût, d'adhérence ferme du film et de traitement commode de la solution de placage et du liquide de nettoyage des déchets... Dans de nombreuses industries, de plus en plus d'exigences pour la commodité de traitement, la légèreté des produits et la protection de l'environnement sont requises. Le produit adopte l'alliage d'aluminium et l'anodisation dure pour remplacer le pulvérisation d'acier inoxydable traditionnelle et l'électrolyse.
Processus de fabrication
- Composants de bras robotique haute performance pour une automatisation pick-and-place efficace
- Industrie 4.0 : Transformer la surveillance de l'état des actifs pour une efficacité inégalée
- Sublimez vos Boîtiers Sur Mesure : Maîtriser l'Anodisation Type 2 et Type 3
- Pourquoi l'aluminium est le matériau de choix pour l'usinage CNC : avantages, usages et alternatives
- Amada G07 Centre de tournage CNC type gang : Précision tournage dur et finition pour petite à grande série
- Machines CNC Expliquées : Types, Composants et Avantages Majeurs
- L'aluminium en usinage CNC : avantages, inconvénients et alliages expliqués
- Sélection Optimale des Outils de Tournage et Fluides de Coupe pour Alliages d'Aluminium
- Électrodéposition vs Anodisation : Différences clés pour traitements de surface métalliques