



Les 8 Problèmes Courants en Rectification et Comment les Résoudre
1. Qu'est-ce que la rectification ?
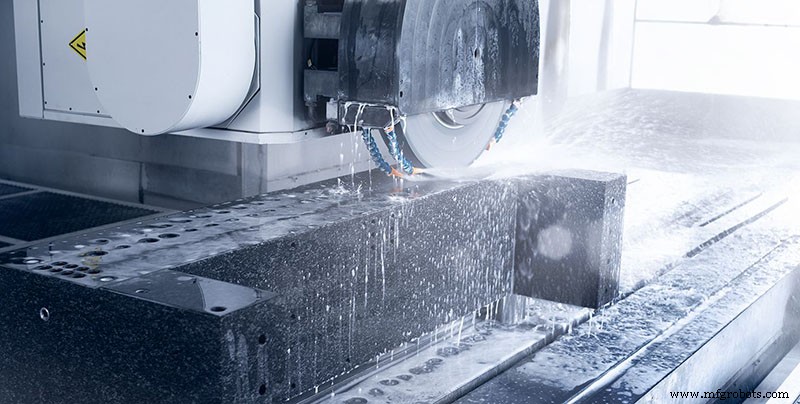
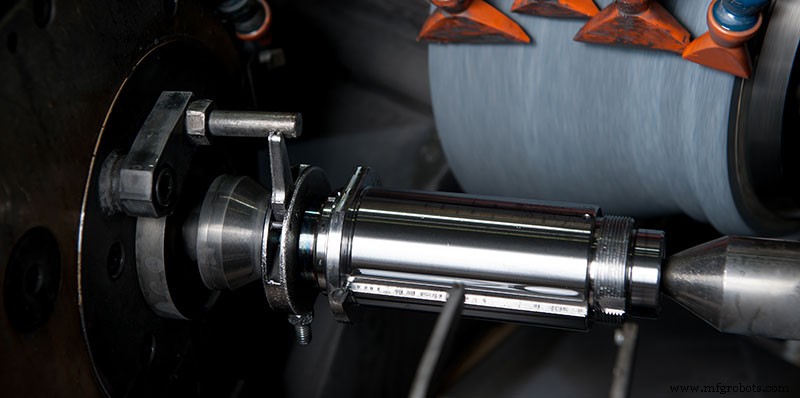
La rectification est une méthode de traitement qui enlève la couche excédentaire sur la surface de la pièce par l'action de coupe de l'outil abrasif, de sorte que la qualité de surface de la pièce répond aux exigences prédéterminées. Les formes de rectification courantes incluent généralement : la rectification cylindrique, la rectification intérieure, la rectification sans centre, la rectification de filetage, la rectification de surfaces planes de pièces et la rectification de surfaces de forme.
2. Qu'est-ce qu'un outil abrasif ? Quelle est la composition de la meule ? Quels facteurs déterminent sa performance ?
Tous les outils utilisés pour le meulage, le broyage et le polissage sont collectivement appelés outils abrasifs, dont la plupart sont faits d'abrasifs et de liants.
Les meules sont composées de grains abrasifs, de liants et de pores (parfois sans), et leur performance est principalement déterminée par des facteurs tels que les abrasifs, la taille des grains, les liants, la dureté et l'organisation.
3. Quels sont les types d'abrasifs ?
L'abrasif est directement responsable du travail de coupe, et doit avoir une dureté élevée, une résistance à la chaleur et une certaine ténacité, et doit être capable de former des arêtes et des coins vifs lorsqu'il se brise. Actuellement, il y a trois types d'abrasifs couramment utilisés en production : la série oxyde, la série carbure et la série abrasive à haute dureté. Les abrasifs couramment utilisés sont le corindon blanc, le corindon de zirconium, le carbure de bore cubique, le diamant synthétique, le nitrure de bore cubique, etc.
4. Quelles sont les formes de mouvement de rectification en rectification cylindrique et plane ?
En rectification cylindrique et plane, le mouvement de rectification comprend quatre formes : mouvement principal, mouvement d'avance radiale, mouvement d'avance axiale et rotation de la pièce ou mouvement linéaire.
5. Décrivez brièvement le processus de rectification d'un seul grain abrasif.
Le processus de rectification d'un seul grain abrasif est grossièrement divisé en trois étapes : glissement, rayage et coupe.
(1) Étape de glissement : Pendant le processus de rectification, l'épaisseur de coupe augmente progressivement à partir de zéro. Dans l'étape de glissement, en raison de l'épaisseur de coupe extrêmement faible acg lorsque le bord de coupe abrasif et la pièce commencent à entrer en contact, lorsque le rayon de cercle émoussé rn au coin supérieur des grains abrasifs > acg, les grains abrasifs ne font que glisser sur la surface de la pièce, et ne produisent que de la déformation élastique, pas de copeaux.
(2) Étape de rayage : avec l'augmentation de la profondeur d'intrusion des particules abrasives, la pression entre les particules abrasives et la surface de la pièce augmente progressivement, et la couche de surface passe également de la déformation élastique à la déformation plastique. À ce moment, le frottement d'extrusion est sévère, et une grande quantité de chaleur est générée. Lorsque le métal est chauffé au point critique, la contrainte thermique normale dépasse la limite d'élasticité critique du matériau, et le bord de coupe commence à couper dans la surface du matériau. Le glissement pousse la surface du matériau vers l'avant et les côtés des grains abrasifs, provoquant le rayage de rainures sur la surface de la pièce par les grains abrasifs, et des bombements des deux côtés des rainures. Les caractéristiques de cette étape sont : un écoulement plastique et un bombement se produisent sur la surface du matériau, et les copeaux ne peuvent pas être formés car l'épaisseur de coupe des particules abrasives n'atteint pas la valeur critique de formation de copeaux.
(3) Étape de coupe : Lorsque la profondeur d'intrusion augmente jusqu'à une valeur critique, la couche coupée glisse évidemment le long de la surface de cisaillement sous l'extrusion des particules abrasives, formant des copeaux qui s'écoulent le long de la face de dépouille, ce qui est appelé l'étape de coupe.
6. Qu'est-ce que la rectification à grande vitesse ? Comparée à la rectification ordinaire, quelles sont les caractéristiques de la rectification à grande vitesse ?
La rectification à grande vitesse est une méthode de processus pour améliorer l'efficacité et la qualité de la rectification en augmentant la vitesse linéaire de la meule. La différence avec la rectification ordinaire réside dans la vitesse de rectification et le taux d'avance élevés, et la définition de la rectification à grande vitesse évolue avec le temps. Avant les années 1960, lorsque la vitesse de rectification était de 50 m/s, on l'appelait rectification à grande vitesse. Dans les années 1990, la vitesse de rectification maximale a atteint 500 m/s. Dans les applications pratiques, une vitesse de rectification supérieure à 100 m/s est appelée rectification à grande vitesse.
Comparée à la rectification ordinaire, la rectification à grande vitesse a les caractéristiques suivantes :
(1) Sous la condition que tous les autres paramètres restent constants, seule l'augmentation de la vitesse de la meule entraînera une réduction de l'épaisseur de coupe et réduira correspondamment la force de coupe agissant sur chaque particule abrasive.
(2) Si la vitesse de la pièce est augmentée proportionnellement à la vitesse de la meule, l'épaisseur de coupe peut rester inchangée. Dans ce cas, la force de coupe agissant sur chaque grain abrasif et la force de rectification résultante ne changent pas. Le plus grand avantage de ceci est que le taux d'enlèvement de matière augmente proportionnellement avec la même force de rectification.
7. Qu'est-ce que la rectification de précision ?
La rectification de précision fait référence à la sélection d'une meule à grain fin sur une rectifieuse de précision, et en dressant finement la meule, les grains abrasifs ont des micro-arêtes et des propriétés de contour. Après la rectification, la surface de rectification laissée par le sol est rectifiée. Les traces sont extrêmement fines et la hauteur résiduelle est extrêmement petite. En plus de l'effet de l'étape de rectification sans étincelles, une méthode de rectification de surface avec une précision d'usinage de 1 à 0,1 mm et une rugosité de surface Ra de 0,2 à 0,025 mm est obtenue.
Principe de sélection de la meule en rectification de précision de meule ordinaire :
(1) L'abrasif de la meule utilisée en rectification de précision est basé sur le principe d'être facile à générer et à maintenir le micro-bord et son contour.
(2) Taille des grains de la meule : Du seul facteur géométrique, plus la taille des grains de la meule est fine, plus la valeur de rugosité de surface de rectification est petite. Cependant, lorsque les particules abrasives sont trop fines, non seulement la meule sera facilement bloquée par les débris abrasifs, mais si la conductivité thermique n'est pas bonne, cela provoquera des brûlures et d'autres phénomènes sur la surface usinée, ce qui augmentera la valeur de rugosité de surface.
(3) Liants de meule : Les liants de meule comprennent les résines, les métaux, les céramiques, etc., et les résines sont largement utilisées. Pour les meules à gros grains, un liant vitrifié peut être utilisé. Les liants métalliques et céramiques sont un aspect important de la recherche dans le domaine de la rectification de précision.
8. Qu'est-ce que la rectification ultra-précision ?
La rectification ultra-précision fait référence à une méthode de rectification de meule avec une précision d'usinage inférieure à 0,1 mm et une rugosité de surface inférieure à Ra 0,025 mm. Traitement de matériaux et de matériaux durs et fragiles tels que la céramique et le verre.
Mécanisme de Rectification Ultra-Précision :
(1) Les particules abrasives peuvent être considérées comme un corps élastique avec un support élastique et un bord de coupe à grand angle de dépouille négatif. Le support élastique est un agent liant. Bien que les particules abrasives aient une dureté considérable et que leur propre déformation soit très petite, elles sont en fait encore des élastomères.
(2) La profondeur de coupe du bord de coupe de la particule abrasive augmente progressivement de zéro, puis diminue progressivement à zéro après avoir atteint la valeur maximale.
(3) Tout le processus de contact entre les particules abrasives et la pièce est suivi par zone élastique, zone plastique, zone de coupe, zone plastique et zone élastique.
(4) En rectification ultra-précision, l'action de micro-coupe, l'écoulement plastique, l'action de destruction élastique et l'action de glissement apparaissent en séquence selon le changement des conditions de coupe. Lorsque la lame est affûtée et a une certaine profondeur de rectification, l'effet de micro-coupe est fort ; si la lame n'est pas assez affûtée, ou la profondeur de rectification est trop faible, l'écoulement plastique, la destruction élastique et le glissement se produiront.
Caractéristiques de la Rectification Ultra-Précision :
(1) La rectification ultra-précision est un projet systématique.
(2) La meule superabrasive est l'outil principal pour la rectification ultra-précision.
(3) La rectification ultra-précision est un type de processus de micro-coupe ultra-précis.
Applications de la Rectification Ultra-Précision :
(1) Rectification de matériaux métalliques tels que l'acier et ses alliages, en particulier l'acier trempé qui a été traité par trempe.
(2) Matériaux durs et fragiles qui peuvent être utilisés pour le meulage de non-métaux ? Par exemple, céramiques, verre, quartz, matériaux semi-conducteurs, matériaux en pierre, etc.
(3) Actuellement, il y a principalement des rectifieuses cylindriques, des rectifieuses de surface, des rectifieuses intérieures, des rectifieuses à coordonnées et d'autres rectifieuses ultra-précision, qui sont utilisées pour la rectification ultra-précision de cercles extérieurs, plans, trous et systèmes de trous.
(4) La rectification ultra-précision et le traitement ultra-précision à abrasif libre se complètent.
Processus de fabrication
- Problèmes Courants du Système de Refroidissement Auto & Comment les Diagnostiquer
- 8 idées reçues sur la gestion du changement (MOC) — Pourquoi le MOC importe pour toutes les entreprises
- Rodage (Honing) : Définition, processus, outillage et applications
- Rectification sans centre (Centerless Grinding) : différences clés avec la rectification entre pointes
- Problèmes Courants Fichiers Gerber & Solutions Expertes
- Problèmes des groupes électrogènes industriels : Identifier et résoudre les pannes les plus courantes
- Quatre Techniques Éprouvées pour l'Électrodéposition Partielle
- Services de rectification de surface de précision : processus expert et qualité
- Facteurs critiques influençant la performance de la rectification de surface